การเลือกตำแหน่งติดตั้งแคลมป์ ส่งผลต่อคุณภาพงานอย่างไร
แคลมป์ล็อกแน่นแล้ว แต่ทำไมเจาะรูยังคลาดเคลื่อน กัดผิวแล้วยังเป็นรอย หรือถอดชิ้นงานออกมาถึงพบว่าแผ่นงานโก่ง? ปัญหาเหล่านี้อาจเกี่ยวข้องกับตำแหน่งที่แคลมป์กดลงบนชิ้นงาน รวมถึงจุดรองรับด้านล่างและทิศทางของแรงระหว่างทำงาน
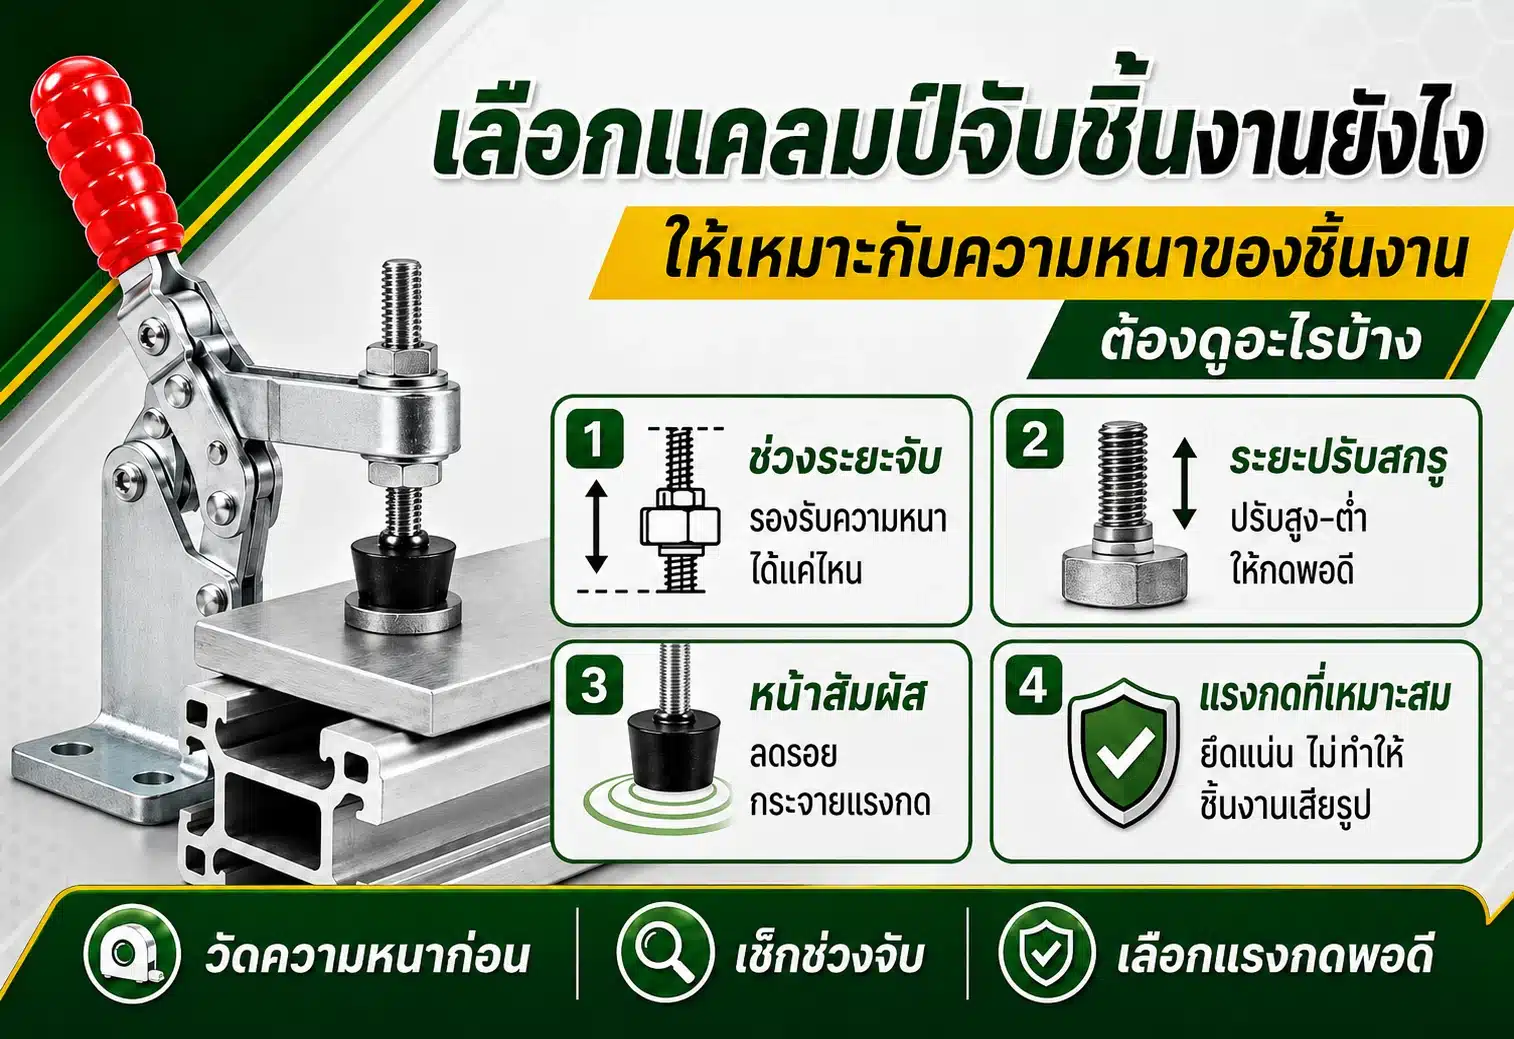
การเลือกแคลมป์จับชิ้นงานจึงควรพิจารณาทั้งชนิด ขนาด แรงจับยึด และตำแหน่งติดตั้งร่วมกัน เพราะแคลมป์ที่เหมาะกับงานก็อาจทำให้ชิ้นงานเสียรูปได้ หากกดลงบนส่วนที่บางหรือไม่มีฐานรองรับ
การเลือกตำแหน่งติดตั้งแคลมป์
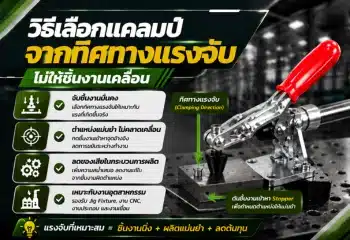
ตำแหน่งติดตั้งแคลมป์ส่งผลต่อความแม่นยำของขนาด ความเรียบของผิวงาน การเสียรูป และความสม่ำเสมอในการผลิต ควรเลือกจุดกดบนส่วนที่แข็งแรง มีจุดรองรับ และวางทิศทางแรงให้ชิ้นงานแนบกับจุดอ้างอิง โดยเว้นระยะให้เครื่องมือทำงานได้สะดวก การจับยึดที่ดีต้องทำให้ชิ้นงานอยู่นิ่งโดยไม่กดจนรูปทรงเปลี่ยน
ตำแหน่งแคลมป์มีผลต่อคุณภาพงานด้านใดบ้าง?
1. ความแม่นยำของขนาดและตำแหน่งรู
ระหว่างเจาะ กัด หรือตัด ชิ้นงานจะได้รับแรงจากเครื่องมือ หากจุดจับยึดและจุดรองรับจัดวางไม่เหมาะสม ชิ้นงานอาจขยับ ยกตัว หรือหมุนเล็กน้อย ส่งผลให้ขนาดและตำแหน่งที่ได้คลาดเคลื่อน
ตัวอย่างเช่น แผ่นงานยาวที่จับไว้เฉพาะปลายด้านเดียว ส่วนปลายอีกด้านอาจเคลื่อนตัวเมื่อเครื่องมือเริ่มทำงาน แม้บริเวณที่จับไว้จะยังแน่นอยู่ก็ตาม
สิ่งที่ควรพิจารณาคือ ชิ้นงานมีโอกาสเคลื่อนไปทางใด และมีจุดอ้างอิงหรือจุดรองรับช่วยต้านการเคลื่อนนั้นเพียงพอหรือยัง
2. ความเรียบและรอยบนผิวชิ้นงาน
หัวกดที่สัมผัสพื้นที่เล็กอาจทำให้เกิดรอยกด โดยเฉพาะอะลูมิเนียม พลาสติก ไม้ หรือผิวที่ผ่านการตกแต่งแล้ว หากเลือกตำแหน่งบนผิวโชว์โดยตรง งานอาจต้องผ่านขั้นตอนแก้ไขเพิ่มเติม
ควรเลือกจุดสัมผัสที่ยอมรับรอยได้ หรือใช้หัวกดและแผ่นรองที่เหมาะกับวัสดุ แต่ต้องระวังแผ่นรองที่นิ่มหรือยุบตัวมากเกินไป เพราะอาจทำให้การจับยึดไม่มั่นคง
3. การโก่งหรือเสียรูปหลังปลดแคลมป์
บางครั้งชิ้นงานดูเรียบและได้ขนาดขณะถูกจับยึด แต่เมื่อปลดแคลมป์กลับพบว่ารูปทรงเปลี่ยน สาเหตุหนึ่งคือแรงกดทำให้ชิ้นงานโก่งระหว่าง加工 และชิ้นงานคืนตัวเมื่อแรงกดหายไป
ตัวอย่างที่เห็นภาพได้ง่ายคือ การกดกลางแผ่นบางที่รองรับเฉพาะสองปลาย เมื่อขันแคลมป์ แผ่นอาจแอ่นลงโดยไม่ทันสังเกต หาก加工ผิวในสภาพนั้น ผิวหลังปลดแคลมป์อาจไม่เรียบตามที่ต้องการ
การเพิ่มจุดรองรับใกล้แนวแรงกดจึงเป็นเรื่องที่ควรตรวจสอบก่อนเพิ่มแรงจับยึด
4. การสั่นระหว่างทำงาน
ส่วนที่ยื่นพ้นฐานรองรับมาก หรือพื้นที่加工ที่อยู่ห่างจากจุดจับยึด อาจเกิดการสั่นได้ง่ายขึ้น ส่งผลให้ผิวงานเป็นคลื่นหรือมีรอยเครื่องมือ
อย่างไรก็ตาม การสั่นไม่ได้เกิดจากแคลมป์เพียงอย่างเดียว ยังเกี่ยวข้องกับเครื่องมือตัด ระยะยื่นของเครื่องมือ ความแข็งแรงของเครื่องจักร และเงื่อนไขการตัดด้วย จึงควรตรวจสอบร่วมกัน
5. ความสม่ำเสมอของงานแต่ละชิ้น
งานผลิตซ้ำต้องอาศัยตำแหน่งอ้างอิงที่ชัดเจน หากวางชิ้นงานแต่ละครั้งต่างกัน แล้วใช้แคลมป์กดล็อกทันที ขนาดที่ผลิตได้อาจไม่สม่ำเสมอ
ควรแยกหน้าที่ให้ชัดเจนว่า จุดอ้างอิงใช้กำหนดตำแหน่ง ส่วนแคลมป์ใช้รักษาชิ้นงานให้อยู่ในตำแหน่งนั้น การจัดวางทั้งสองส่วนให้ทำงานร่วมกันช่วยให้ตั้งงานซ้ำได้ง่ายขึ้น
ตารางเปรียบเทียบตำแหน่งจับยึดกับผลต่อชิ้นงาน
| ลักษณะการติดตั้ง | ปัญหาที่อาจเกิดขึ้น | แนวทางปรับปรุง |
|---|---|---|
| กดบนแผ่นบางโดยไม่มีฐานรอง | ชิ้นงานแอ่นหรือเสียรูป | เพิ่มจุดรองรับใต้แนวแรงกด |
| จับเฉพาะปลายด้านเดียวของงานยาว | ปลายงานขยับหรือสั่น | จัดจุดรองรับและจุดจับยึดเพิ่มเติมตามลักษณะงาน |
| กดบนผิวโชว์โดยตรง | เกิดรอยกดหรือรอยขูด | เปลี่ยนจุดสัมผัสหรือเลือกหัวกดป้องกันผิว |
| วางแคลมป์ห่างจากบริเวณทำงานมาก | ช่วงที่ไม่มีการรองรับโก่งตัวได้ | ลดระยะช่วงลอยและเพิ่มการรองรับ |
| กดในทิศทางที่ทำให้ชิ้นงานหลุดจากจุดอ้างอิง | ตำแหน่งงานคลาดเคลื่อน | ปรับแนวแรงให้ชิ้นงานแนบจุดอ้างอิง |
| วางแคลมป์ในเส้นทางเครื่องมือ | เครื่องมือชนหรือทำงานไม่ครบพื้นที่ | ตรวจระยะเคลื่อนที่ก่อนเริ่มงาน |
| จุดรองรับสูงไม่เท่ากัน | ชิ้นงานถูกบังคับให้บิดเมื่อจับยึด | ตรวจระดับและปรับจุดรองรับให้เหมาะสม |
วิธีเลือกตำแหน่งติดตั้งแคลมป์ให้เหมาะกับงาน
1. กำหนดผิวและจุดอ้างอิงก่อน
เริ่มจากดูแบบว่าผิวใดเป็นฐานอ้างอิงในการวัดขนาด แล้วจัดให้ชิ้นงานวางแนบกับจุดนั้นได้อย่างมั่นคง ก่อนเลือกตำแหน่งแคลมป์
วิธีนี้ช่วยให้ตำแหน่งจับยึดสัมพันธ์กับขนาดที่ต้องควบคุม และลดการจัดวางตามความสะดวกเพียงอย่างเดียว
2. เลือกส่วนที่แข็งแรงและมีจุดรองรับ
พิจารณาบริเวณเนื้อวัสดุหนา ฐานชิ้นงาน หรือส่วนที่มีโครงสร้างรองรับ หลีกเลี่ยงการกดลงบนผนังบาง ขอบยื่น หรือช่องกลวงโดยไม่มีตัวรองรับ
หากจำเป็นต้องจับบริเวณที่เปราะบาง อาจต้องใช้ฐานรองตามรูปทรงหรืออุปกรณ์รองรับเพิ่มเติม
3. พิจารณาทิศทางแรงระหว่างทำงาน
งานเจาะ งานกัดด้านข้าง และงานประกอบมีทิศทางแรงต่างกัน จุดจับยึดจึงควรออกแบบตามกระบวนการจริง
ตรวจว่ามีแรงที่ทำให้ชิ้นงานเลื่อน ยก หรือหมุนหรือไม่ แล้วจัดจุดอ้างอิง จุดรองรับ และแคลมป์ให้รับแรงเหล่านั้นร่วมกัน
4. เว้นพื้นที่ให้เครื่องมือและการเปลี่ยนชิ้นงาน
ตรวจทั้งตำแหน่งหัวกด แขนแคลมป์ และระยะเปิดของด้ามจับ เพื่อให้เครื่องมือเข้าถึงพื้นที่ทำงานได้ครบ และผู้ปฏิบัติงานนำชิ้นงานเข้าออกได้สะดวก
สำหรับงาน CNC ควรตรวจระยะเคลื่อนที่ของเครื่องมือและส่วนจับยึดเครื่องมือด้วย เพราะบริเวณที่อาจชนไม่ได้มีเฉพาะปลายดอกตัด
5. ทดลองจับยึดและตรวจหลังปลดแคลมป์
ทดลองกับชิ้นงานตัวอย่าง ตรวจว่าชิ้นงานแนบจุดอ้างอิงครบหรือไม่ มีการยกตัวหรือเกิดรอยกดหรือเปล่า จากนั้นตรวจขนาดตามเงื่อนไขในแบบหรือแผนตรวจสอบ
สำหรับงานที่เสี่ยงเสียรูป ควรตรวจสภาพหลังปลดแคลมป์ด้วย เพื่อให้รู้ว่าขนาดที่ได้ยังคงอยู่เมื่อไม่มีแรงจับยึด
แนวทางเลือกจุดจับยึดตามลักษณะชิ้นงาน
| ลักษณะชิ้นงาน | จุดที่ควรพิจารณาจับยึด | สิ่งที่ต้องระวัง |
|---|---|---|
| โลหะแผ่นบาง | บริเวณที่มีฐานรองรับใต้แนวแรงกด | การแอ่นและรอยกด |
| ชิ้นงานตัน | ผิวแข็งแรงที่ช่วยกดงานเข้าจุดอ้างอิง | การกีดขวางพื้นที่加工 |
| ท่อหรือชิ้นงานกลม | ฐานรองรูปตัว V หรือปากจับตามรูปทรง | การหมุนและการบีบท่อจนผิดรูป |
| ชิ้นงานพลาสติก | พื้นที่สัมผัสที่กระจายแรงได้เหมาะสม | การยุบตัวจากแรงกด |
| งานไม้และเฟอร์นิเจอร์ | จุดที่ส่งแรงเข้ารอยต่อ พร้อมแผ่นรองผิว | รอยบุบและการประกอบไม่ได้ฉาก |
| ชิ้นงานยาว | จุดรองรับตามแนวยาวและใกล้บริเวณทำงาน | ช่วงลอยยาวและการสั่น |
ข้อผิดพลาดที่พบบ่อยในการติดตั้งแคลมป์
- เพิ่มแรงกดทันทีเมื่อชิ้นงานขยับ ควรตรวจตำแหน่งและจุดรองรับก่อน เพราะการเพิ่มแรงอาจทำให้ชิ้นงานเสียรูป
- ใช้แคลมป์ดึงงานให้เข้าตำแหน่งทั้งที่วางไม่สนิท ควรตรวจเศษวัสดุ ครีบ และสิ่งกีดขวางใต้ชิ้นงาน
- เพิ่มแคลมป์หลายตัวโดยไม่ตรวจระดับฐานรอง อาจทำให้ชิ้นงานถูกกดจนบิดตามจุดรองรับที่ไม่เท่ากัน
- ใช้ตำแหน่งเดิมกับชิ้นงานทุกแบบ เมื่อวัสดุ ความหนา หรือรูปทรงเปลี่ยน ควรประเมินการจับยึดใหม่
- ตรวจเฉพาะขณะที่ยังจับยึดอยู่ อาจมองไม่เห็นการคืนตัวหลังปลดแคลมป์
สรุป
การเลือกตำแหน่งติดตั้งแคลมป์ที่เหมาะสมช่วยควบคุมความแม่นยำ ลดรอยกด และลดโอกาสชิ้นงานเสียรูป โดยควรเริ่มจากจุดอ้างอิง จุดรองรับ และทิศทางแรงของงาน จากนั้นจึงเลือกตำแหน่งและแรงจับยึดให้สัมพันธ์กัน
กำลังเลือกแคลมป์สำหรับงานผลิตหรือ Jig Fixture? เตรียมรูปชิ้นงาน ขนาด วัสดุ และรายละเอียดขั้นตอนทำงาน เพื่อใช้ปรึกษาการเลือกแคลมป์และตำแหน่งจับยึดให้เหมาะกับหน้างาน
FAQ: คำถามที่พบบ่อย
ตำแหน่งติดตั้งแคลมป์มีผลต่อความแม่นยำหรือไม่?
มีผล เพราะตำแหน่งจับยึดที่ไม่เหมาะสมอาจทำให้ชิ้นงานขยับ ยกตัว หรือโก่งระหว่างทำงาน ส่งผลต่อขนาด ตำแหน่งรู และรูปทรงหลังปลดแคลมป์
ควรวางแคลมป์ใกล้จุดเจาะหรือจุดกัดแค่ไหน?
ไม่มีระยะตายตัวที่ใช้ได้กับทุกงาน ควรวางให้ช่วยลดการโก่งและการเคลื่อนตัวบริเวณทำงาน โดยมีจุดรองรับที่เหมาะสมและไม่กีดขวางเครื่องมือ ระยะจริงขึ้นอยู่กับวัสดุ รูปทรง และแรงที่เกิดขึ้น
แคลมป์ยิ่งแน่นยิ่งทำให้งานมีคุณภาพดีหรือไม่?
ไม่เสมอไป แรงมากเกินไปอาจทำให้ชิ้นงานบุบ โก่ง หรือเกิดรอย ควรใช้แรงที่เพียงพอสำหรับกระบวนการ พร้อมตรวจตำแหน่งจับยึดและพิกัดอุปกรณ์ตามข้อมูลผู้ผลิต
ควรใช้แคลมป์กี่ตัวต่อชิ้นงาน?
ขึ้นอยู่กับรูปทรง ขนาด ความแข็งแรง และแรงระหว่างทำงาน จำนวนแคลมป์เพียงอย่างเดียวไม่สามารถบอกความมั่นคงได้ ต้องพิจารณาตำแหน่งและจุดรองรับร่วมกัน
ทำไมชิ้นงานถึงโก่งหลังถอดแคลมป์?
สาเหตุหนึ่งคือชิ้นงานถูกแรงจับยึดทำให้โก่งขณะ加工 แล้วคืนตัวหลังปลดแคลมป์ อย่างไรก็ตาม ความเค้นตกค้างในวัสดุและความร้อนจากกระบวนการก็อาจเกี่ยวข้อง จึงควรตรวจแยกสาเหตุ
งานผิวสวยควรเลือกจุดจับยึดอย่างไร?
ควรเลือกพื้นที่ที่ยอมรับรอยสัมผัสได้ก่อน หากต้องจับบนผิวโชว์ ให้เลือกหัวกดหรือแผ่นรองที่เหมาะกับวัสดุ รักษาความสะอาดบริเวณสัมผัส และทดลองว่าจับได้มั่นคงโดยไม่ทิ้งรอย
ดูสินค้า ” แคลมป์ / Clamp / แคลมป์จับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์จับชิ้นงาน #ตำแหน่งติดตั้งแคลมป์ #การจับยึดชิ้นงาน #จุดจับยึดชิ้นงาน #JigFixture #งานCNC #อุปกรณ์จับยึด #งานอุตสาหกรรม
Note: การเลือกตำแหน่งติดตั้งแคลมป์ควรพิจารณารูปทรงชิ้นงาน จุดรองรับ และทิศทางแรงระหว่างทำงาน พร้อมปรับแรงจับตามสเปกของรุ่นที่เลือก เพื่อป้องกันการโก่งและรอยกด ควรทดลองจับยึดและตรวจขนาดหลังปลดแคลมป์ก่อนเริ่มผลิตจริง