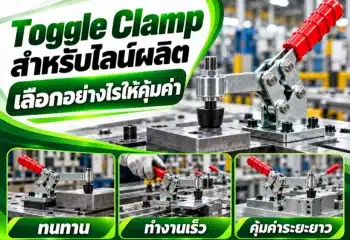
ทำไมแคลมป์จับแล้วชิ้นงานยังเคลื่อน?
ชิ้นงานที่ยังเคลื่อนแม้ถูกแคลมป์จับแล้ว ไม่ได้แปลว่าแคลมป์แรงไม่พอเสมอไป ปัญหาอาจเกิดจากแรงจับไม่เหมาะ ตำแหน่งกดผิดทิศ Locator หรือ Stopper รับแรงไม่ดี ผิวสัมผัสลื่น เศษโลหะติดใต้ชิ้นงาน Fixture โก่ง หรือแรงจากการเจาะและกัดส่งไปในทิศทางที่แคลมป์ต้านไม่อยู่
ก่อนเปลี่ยนเป็นแคลมป์ที่แรงกว่า ควรตรวจทั้งระบบ
Clamp + Workpiece + Locator + Support + Fixture + Process Force
เพราะบางครั้งการเพิ่มแรงจับอาจทำให้ชิ้นงานหยุดเคลื่อนจริง แต่กลับเกิดปัญหาชิ้นงานโก่ง บิด หรือเสีย Dimension ตามมาแทน
แคลมป์มีหน้าที่อะไรใน Jig และ Fixture?
หน้าที่หลักของ แคลมป์จับชิ้นงาน คือรักษาชิ้นงานให้อยู่แนบกับตำแหน่งอ้างอิงที่ Fixture กำหนดไว้
พูดง่าย ๆ คือ
Locator กำหนดตำแหน่ง
ส่วน
Clamp รักษาชิ้นงานให้อยู่ตำแหน่งนั้น
ถ้าออกแบบให้แคลมป์เป็นตัวรับแรงทั้งหมด โดยไม่มี Stopper หรือ Locator ช่วยรับแรงจากกระบวนการ ชิ้นงานก็ยังสามารถขยับได้แม้แคลมป์จะกดค่อนข้างแรง
1. แรงจับของแคลมป์น้อยเกินไป
สาเหตุพื้นฐานที่สุดคือ Clamping Force ไม่เพียงพอ
ระหว่างการผลิต ชิ้นงานอาจได้รับแรงจาก
- การเจาะ
- การกัด
- การตัด
- การประกอบ
- การเชื่อม
- Vibration
- แรงจากเครื่องมือ
- แรงกระแทกจากกระบวนการ
หากแรงเหล่านี้มีแนวโน้มทำให้ชิ้นงานเคลื่อนมากกว่าแรงที่ Fixture สามารถยึดไว้ได้ ชิ้นงานก็จะขยับ
ตัวอย่างง่าย ๆ
CLAMP
  ↓
──────────── Workpiece
──────────── Fixture

          → Cutting Force
หาก Cutting Force ผลักชิ้นงานไปด้านข้าง แต่ระบบไม่มี Stopper รับแรงด้านข้าง การเพิ่มแรงกดจากด้านบนเพียงอย่างเดียวอาจยังแก้ปัญหาได้ไม่เต็มที่
2. ตำแหน่งแคลมป์อยู่ไกลจากจุดที่เกิดแรง
แคลมป์แรงพอ แต่ติดตั้งผิดตำแหน่งก็มีปัญหาได้
ตัวอย่างเช่น งานเจาะอยู่ทางขวาสุดของชิ้นงาน แต่ Clamp อยู่ทางซ้ายมากเกินไป
CLAMP ↓

[======================●]
                       ↑
                    DRILL
เมื่อเครื่องมือทำงานบริเวณปลายชิ้นงาน อาจเกิด Moment ทำให้ชิ้นงานหมุนหรือยกขึ้น
ในกรณีนี้ วิธีแก้ไม่จำเป็นต้องเพิ่มแรง Clamp
อาจเพียง
ย้าย Clamp เข้าใกล้พื้นที่ทำงาน
หรือ
เพิ่ม Support / Locator
ก็สามารถลดการเคลื่อนที่ได้มากกว่า
3. Locator หรือ Stopper ไม่ได้รับแรงในทิศทางที่ถูกต้อง
นี่เป็นหนึ่งในสาเหตุที่พบได้บ่อยในงาน Fixture
แคลมป์ควรผลัก Workpiece ให้แนบกับ Locator
แต่ Locator ต้องถูกวางในตำแหน่งที่รับแรงจากกระบวนการได้ด้วย
ตัวอย่างที่เหมาะสม
CUTTING FORCE →

[ WORKPIECE ]│
             │ STOPPER
Cutting Force ถูกส่งตรงเข้าสู่ Stopper
แต่ถ้าออกแบบเป็น
              CUTTING FORCE →

[ WORKPIECE ]

STOPPER │
        ↑
อยู่คนละด้านกับแรง
ชิ้นงานอาจเคลื่อนก่อนที่จะชนจุดอ้างอิง
ดังนั้นก่อนเพิ่มแรงแคลมป์ ควรถามก่อนว่า
แรงจากเครื่องจักรกำลังพยายามผลักชิ้นงานไปทางไหน?
แล้วออกแบบ Locator ให้รับแรงนั้นโดยตรง
4. แรงแคลมป์กดผิดทิศ
แรง Clamp ไม่ได้มีแค่ “มากหรือน้อย”
ทิศทางของแรงก็สำคัญ
หลักทั่วไปคือแรง Clamp ควรช่วยกดชิ้นงานเข้าสู่
Locator + Support
ตัวอย่าง
      CLAMP
        ↓
  [ WORKPIECE ]
   ▲    ▲    ▲
   SUPPORT
แรงกดทำให้ชิ้นงานแนบฐาน
แต่ถ้าหัว Clamp กดในมุมเอียงมากเกินไป
CLAMP
   ↘
 [ WORKPIECE ]
แรงส่วนหนึ่งอาจกลายเป็นแรงด้านข้าง
แทนที่จะกดชิ้นงานให้อยู่กับที่ กลับผลักชิ้นงานให้เลื่อนไปจาก Locator ได้
5. ผิวสัมผัสลื่นเกินไป
แม้แรงกดจะเพียงพอ แต่ถ้าผิวสัมผัสระหว่างชิ้นงานกับ Fixture มีแรงเสียดทานต่ำ ชิ้นงานก็อาจเลื่อนได้
แนวคิดพื้นฐานคือ
Friction Force ≈ μ × Normal Forceโดย
μ คือค่าสัมประสิทธิ์แรงเสียดทาน
Normal Force คือแรงกดของ Clamp
ถ้าผิวมีน้ำมัน Coolant จาระบี หรือสารหล่อลื่น ค่าแรงเสียดทานอาจลดลง
จึงเกิดสถานการณ์ที่
Clamp กดแน่น แต่ Workpiece ยังไถล
ได้
6. มีเศษโลหะหรือสิ่งสกปรกใต้ชิ้นงาน
ปัญหาเล็ก ๆ แต่มีผลมากในงาน Precision
ก่อนวาง Workpiece หากมี
- เศษโลหะ
- Burr
- ฝุ่น
- Chips
- น้ำมันข้น
- สิ่งแปลกปลอม
ค้างอยู่ระหว่างชิ้นงานกับ Locator
ชิ้นงานอาจไม่ได้สัมผัส Fixture เต็มพื้นที่
เมื่อ Clamp กดลง เศษวัสดุอาจยุบหรือเคลื่อน ทำให้ Workpiece เปลี่ยนตำแหน่งระหว่าง Machining
จึงเกิดอาการ
ตอนตั้งงานดูเหมือนแน่น แต่พอเริ่มกัดแล้ว Dimension เปลี่ยน
7. Fixture หรือ Support ไม่แข็งแรงพอ
บางครั้งชิ้นงานไม่ได้เคลื่อนบน Fixture
แต่ Fixture เองกำลังโก่ง
ตัวอย่าง
Clamp Force = สูง
Workpiece = แข็ง
แต่ Support Plate = บางเกินไป
เมื่อ Clamp กด
      ↓
────────────
    Fixture
──────╲_╱──────
ฐาน Fixture ยุบลงเล็กน้อย
เมื่อเกิด Cutting Force เพิ่มเข้ามา ตำแหน่งของ Workpiece จึงเปลี่ยน
ในงานความละเอียดสูง การโก่งเพียงเล็กน้อยก็อาจส่งผลต่อ Tolerance ได้
8. หัวกดแคลมป์สัมผัสชิ้นงานไม่เต็มหน้า
หัว Clamp หรือ Spindle ที่วางไม่ตั้งฉากกับผิวชิ้นงานอาจสัมผัสเพียงบางส่วน
ตัวอย่าง
หัวกดผิดมุม

      /
     /
────●────────
WORKPIECE
แรงกดจึงกระจุกอยู่บริเวณเล็ก ๆ และอาจสร้างแรงด้านข้าง
ในกรณีที่พื้นผิวเอียงหรือไม่ขนาน อาจพิจารณา
- Swivel Pad
- Rubber Pad
- Larger Contact Pad
- Custom Contact Block
เพื่อให้แรงกระจายตัวและกดในทิศทางที่เหมาะสมกว่า
ตารางเช็กอาการ: ชิ้นงานเคลื่อนเพราะอะไร?
| อาการที่พบ | สาเหตุที่ควรสงสัย | แนวทางตรวจ |
|---|---|---|
| ชิ้นงานเลื่อนไปด้านข้าง | Clamp Force ต่ำ / Stopper ไม่เหมาะ | เช็กทิศ Cutting Force |
| ชิ้นงานหมุน | Locator ไม่พอ | เพิ่มจุดต้าน Rotation |
| ชิ้นงานยกขึ้น | Clamp ไกลจุด Cutting | ย้าย Clamp หรือเพิ่ม Support |
| ตำแหน่งเปลี่ยนหลังเริ่มงาน | Chips ใต้ชิ้นงาน | ทำความสะอาด Locator |
| เคลื่อนเฉพาะตอนมี Coolant | Friction ต่ำ | ตรวจผิวสัมผัสและ Stopper |
| คลาดเคลื่อนทุกชิ้นไม่เท่ากัน | Clamp Force ไม่สม่ำเสมอ | ตรวจ Setting และ Repeatability |
| ชิ้นงานไม่เคลื่อนแต่ Dimension เพี้ยน | Clamp แรงเกินไป | ตรวจ Deformation |
| Fixture สั่น | โครงสร้างไม่แข็งแรง | ตรวจ Plate / Support / Bolt |
แรงจับน้อยกับแรงจับมากเกินไป ต่างกันอย่างไร?
| สภาพ | ผลที่เกิด |
|---|---|
| Clamp Force ต่ำเกินไป | ชิ้นงานเลื่อน หมุน หรือสั่น |
| Clamp Force พอดี | Workpiece แนบ Locator และไม่เสียรูป |
| Clamp Force สูงเกินไป | ชิ้นงานโก่ง ยุบ หรือเกิดรอย |
| แรงไม่สม่ำเสมอ | Repeatability ลดลง |
ดังนั้นการแก้ปัญหา Workpiece Movement ไม่ควรเริ่มด้วยคำว่า
“เพิ่มแรงให้สุด”
แต่ควรหาว่าชิ้นงานกำลังเคลื่อน เพราะอะไร
Toggle Clamp จับแน่นแล้วทำไมชิ้นงานยังเลื่อน?
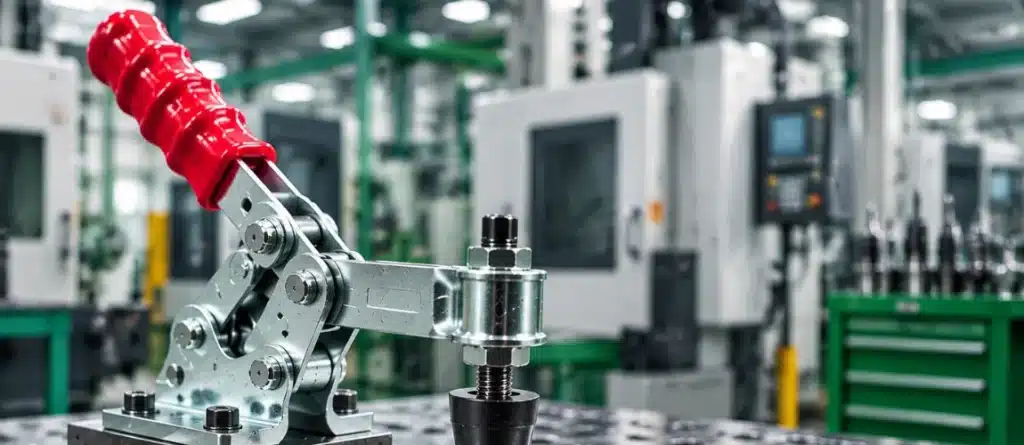
Toggle Clamp มีข้อดีตรงที่สามารถล็อกตำแหน่งซ้ำได้รวดเร็ว แต่ยังมีหลายปัจจัยที่ทำให้จับแล้วชิ้นงานเคลื่อน
ตัวอย่างเช่น
ปรับ Spindle สูงเกินไป
เมื่อ Handle เข้าสู่ตำแหน่งล็อก แรงกดจริงอาจยังไม่เพียงพอ
หรือ
หัวกดอยู่ผิดตำแหน่ง
ทำให้แรงกดเกิดนอก Support
หรือ
Clamp Force ถูกใช้ต้านแรงด้านข้างทั้งหมด
โดยไม่มี Locator ช่วยรับแรง
ดังนั้นค่า Holding Capacity สูงไม่ได้หมายความว่า Workpiece จะไม่เคลื่อนในทุก Fixture
Holding Capacity กับ Clamping Force ต่างกันไหม?
สองคำนี้ไม่ควรนำมาใช้แทนกันโดยอัตโนมัติ
Clamping Force
คือแรงที่หัว Clamp ส่งลงไปยัง Workpiece
ส่วน
Holding Capacity
โดยทั่วไปใช้สื่อถึงความสามารถที่กลไก Clamp สามารถต้านแรงภายนอกได้ภายใต้เงื่อนไขที่ผู้ผลิตกำหนด
แต่คำจำกัดความและวิธีวัดอาจแตกต่างกันในแต่ละผู้ผลิต
เวลาซื้อแคลมป์จึงควรดู Datasheet ว่าแต่ละค่าหมายถึงอะไร ไม่ควรดูเฉพาะตัวเลขที่สูงที่สุดบนหน้า Catalog
หลัก 3-2-1 ช่วยลดปัญหาชิ้นงานเคลื่อนได้อย่างไร?
หลัก 3-2-1 Locating Principle ใช้สำหรับควบคุม Degree of Freedom ของชิ้นงาน
โดยแนวคิดพื้นฐานคือกำหนดจุดอ้างอิงให้ Workpiece อย่างชัดเจนก่อน แล้วจึงใช้ Clamp กดชิ้นงานเข้าสู่จุดเหล่านั้น
       CLAMP
         ↓

    [ WORKPIECE ]

      ▲  ▲  ▲
      LOCATORS
หาก Locator ออกแบบดี Clamp ไม่จำเป็นต้องแบกรับแรงทุกอย่าง
นี่เป็นหลักสำคัญที่ช่วยให้ Jig และ Fixture
จับซ้ำง่าย + ตำแหน่งคงที่ + ลดการเลื่อน
ถ้ามี Cutting Force สูง ควรเพิ่ม Clamp หรือเพิ่ม Stopper?
ต้องดูทิศทางแรง
สมมติ Milling สร้างแรงด้านข้างสูง
การเพิ่มแรง Clamp แนวดิ่งจาก 500 N เป็น 1,000 N อาจช่วยเพิ่ม Friction
แต่การเพิ่ม Mechanical Stopper ให้รับ Cutting Force โดยตรงอาจมีประสิทธิภาพกว่า
ตัวอย่าง
              → CUTTING FORCE

[ WORKPIECE ]│
             │ STOPPER
แรงจากเครื่องจักรถูกส่งเข้าสู่โครงสร้าง Fixture แทนที่จะพึ่ง Friction เพียงอย่างเดียว
โดยเฉพาะงาน Heavy Machining วิธีนี้มักทำให้ Fixture มีความเสถียรมากกว่า
ใช้แคลมป์หลายตัวแล้วทำไมชิ้นงานยังเคลื่อน?
จำนวน Clamp มากไม่ได้หมายความว่า Fixture ดีขึ้นเสมอไป
ถ้ากดผิดลำดับ เช่น
Clamp A
↓
Workpiece ยังไม่แนบ Locator

Clamp B
↓
ชิ้นงานถูกล็อกในตำแหน่งผิด
เมื่อเริ่ม Machining แรงจากเครื่องมืออาจทำให้ Workpiece ขยับเข้าหา Locator ในภายหลัง
Dimension จึงเปลี่ยน
สำหรับ Fixture ที่มีหลาย Clamp ควรกำหนด Clamping Sequence ให้ชัดเจน เช่น
- วาง Workpiece
- ดันให้แนบ Primary Locator
- แนบ Secondary Locator
- ล็อก Clamp หลัก
- ล็อก Clamp เสริม
วิธีตรวจว่าแคลมป์ทำให้ชิ้นงานเคลื่อนหรือไม่
ขั้นตอนที่ 1: ทำความสะอาด Fixture
นำ Chips, Burr, ฝุ่น และน้ำมันส่วนเกินออกจาก Locator และ Support
ขั้นตอนที่ 2: ตรวจ Locator
ตรวจว่าชิ้นงานสัมผัส Locator ครบและไม่มีช่องว่างผิดปกติ
ขั้นตอนที่ 3: ดูทิศทางแรงจากกระบวนการ
วิเคราะห์ว่า Drill, Cutter หรือ Assembly Force พยายามผลักหรือหมุนชิ้นงานไปทางใด
ขั้นตอนที่ 4: ตรวจตำแหน่ง Clamp
Clamp ควรกดชิ้นงานเข้าหา Locator และอยู่ใกล้ Support
ขั้นตอนที่ 5: ตรวจหัวกด
เช็กว่าหัวกดสัมผัสเต็มพื้นที่และไม่สร้างแรงด้านข้างโดยไม่จำเป็น
ขั้นตอนที่ 6: ตรวจ Clamp Force
เริ่มจากแรงที่เพียงพอ ไม่ควรเพิ่มแรงสูงสุดทันที
ขั้นตอนที่ 7: ทำ Mark Reference
ทำตำแหน่งอ้างอิงหรือใช้ Dial Indicator เพื่อตรวจว่าชิ้นงานเคลื่อนเมื่อเริ่ม Process หรือไม่
ขั้นตอนที่ 8: ตรวจหลังปลด Clamp
หากชิ้นงานเปลี่ยน Dimension หลังปลด Clamp อาจไม่ใช่ปัญหาการเลื่อน แต่เป็น Deformation จากแรงจับสูงเกินไป
วิธีแก้ปัญหาชิ้นงานเคลื่อนโดยไม่ต้องใช้แคลมป์แรงขึ้น
หลายกรณีสามารถแก้ได้ด้วยการปรับ Fixture มากกว่าเพิ่ม Clamp Force เช่น
เพิ่ม Stopper ในทิศ Cutting Force
ย้าย Clamp เข้าใกล้จุดทำงาน
เพิ่ม Support ใต้ตำแหน่ง Clamp
เพิ่ม Contact Area ของหัวกด
ลดน้ำมันหรือสิ่งปนเปื้อนบน Contact Surface
เพิ่ม Locator สำหรับป้องกัน Rotation
ปรับ Clamping Sequence
เพิ่มความแข็งแรงของ Fixture
วิธีเหล่านี้ช่วยให้แรงจากกระบวนการเดินทางเข้าสู่ Fixture อย่างถูกทิศทาง และลดการพึ่งแรงเสียดทานจาก Clamp เพียงอย่างเดียว
ตัวอย่างปัญหาในงานเจาะ
สมมติแผ่นโลหะถูกยึดด้วย Toggle Clamp เพียงตัวเดียว
CLAMP ↓

=========================
                    ● DRILL
เมื่อ Drill ลงบริเวณปลายชิ้นงาน อาจเกิดทั้งแรงหมุนและแรงยก
หาก Fixture ไม่มี Locator กัน Rotation ชิ้นงานอาจหมุนเล็กน้อย
แนวทางแก้คือ
CLAMP ↓

│=======================│
▲                       ▲
LOCATOR             STOPPER
ให้โครงสร้าง Fixture เป็นตัวรับแรงแทนการเพิ่ม Clamp Force อย่างเดียว
สัญญาณที่บอกว่าปัญหาอาจไม่ได้มาจากแคลมป์
บางครั้งเปลี่ยน Clamp ไปหลายรุ่นแล้วปัญหายังอยู่ เพราะสาเหตุจริงมาจากอย่างอื่น เช่น
- Tool สึก
- Cutting Parameter สูงเกินไป
- Fixture Plate บาง
- Machine Vibration
- Locator หลวม
- Bolt Fixture คลาย
- Workpiece มี Burr
- Material ไม่สม่ำเสมอ
ดังนั้น Workholding ควรถูกตรวจร่วมกับ Process ไม่ใช่มองแยกส่วน
สรุป: แคลมป์จับแน่น แต่ชิ้นงานยังเคลื่อน ไม่ได้แปลว่าต้องเปลี่ยนเป็นตัวใหญ่กว่าเสมอไป
ปัญหา แคลมป์จับชิ้นงานแล้วชิ้นงานเคลื่อน เกิดได้จากหลายสาเหตุ ตั้งแต่แรงจับต่ำเกินไป ตำแหน่ง Clamp ไม่เหมาะ Locator รับแรงผิดทิศ ไปจนถึง Fixture โก่งหรือผิวสัมผัสลื่น
หลักสำคัญคือให้
Locator กำหนดตำแหน่ง
Stopper รับแรงจากกระบวนการ
และ
Clamp รักษาชิ้นงานให้แนบกับจุดอ้างอิง
เมื่อทั้งสามส่วนทำงานร่วมกันอย่างเหมาะสม จะช่วยลดการเลื่อน เพิ่ม Repeatability และทำให้คุณภาพของชิ้นงานมีความสม่ำเสมอมากขึ้น
ดังนั้นก่อนเพิ่ม Clamp Force ควรตรวจทั้ง Fixture ก่อน เพราะบางครั้ง การแก้ตำแหน่ง Clamp เพียงไม่กี่เซนติเมตร อาจมีผลมากกว่าการเพิ่มแรงจับเป็นสองเท่า
FAQ: แคลมป์จับชิ้นงานแล้วชิ้นงานเคลื่อน
แคลมป์จับแน่นแล้วทำไมชิ้นงานยังเคลื่อน?
อาจเกิดจากแรงจากกระบวนการอยู่ในทิศทางที่ Clamp ต้านไม่เหมาะ Locator หรือ Stopper ไม่ได้รับแรงโดยตรง ผิวสัมผัสลื่น หรือ Fixture มีการโก่ง ไม่ได้หมายความว่า Clamp Force ต่ำเสมอไป
เพิ่มแรง Clamp จะช่วยให้ชิ้นงานไม่เคลื่อนหรือไม่?
ช่วยได้ในบางกรณี แต่ไม่ควรเพิ่มแรงโดยไม่ตรวจ Fixture เพราะแรงมากเกินไปอาจทำให้ Workpiece โก่ง ยุบ หรือเกิดความคลาดเคลื่อนหลังปลด Clamp
ตำแหน่งแคลมป์มีผลกับการเคลื่อนของชิ้นงานหรือไม่?
มีผลมาก ควรวาง Clamp ให้แรงกดส่ง Workpiece เข้าหา Locator และควรอยู่ใกล้ Support หรือบริเวณที่มีแรงจากกระบวนการ
ผิวที่มีน้ำมันทำให้แคลมป์จับไม่อยู่ได้หรือไม่?
ได้ น้ำมันหรือสารหล่อลื่นอาจลดแรงเสียดทานระหว่าง Workpiece กับ Fixture ทำให้ชิ้นงานเลื่อนได้ง่ายขึ้น โดยเฉพาะเมื่อ Fixture อาศัย Friction เป็นหลัก
Toggle Clamp จับงานแล้วขยับควรแก้อย่างไร?
ควรตรวจ Spindle Setting ตำแหน่งหัวกด Locator, Stopper, Support และทิศ Cutting Force ก่อนเพิ่มแรงหรือเปลี่ยนขนาด Toggle Clamp
ใช้แคลมป์หลายตัวช่วยลดการเคลื่อนได้หรือไม่?
ช่วยได้หากวางตำแหน่งและกำหนดลำดับ Clamp ถูกต้อง แต่การเพิ่มจำนวน Clamp โดยไม่ออกแบบ Force Path อาจทำให้ชิ้นงานบิดหรือล็อกในตำแหน่งผิด
เศษโลหะใต้ชิ้นงานมีผลจริงหรือไม่?
มีผล โดยเฉพาะงาน Precision เพราะ Chips หรือ Burr ทำให้ชิ้นงานไม่สัมผัส Locator เต็มพื้นที่ เมื่อ Clamp กดหรือเริ่ม Cutting เศษอาจขยับและทำให้ตำแหน่ง Workpiece เปลี่ยน
Holding Capacity สูงหมายความว่าชิ้นงานจะไม่เคลื่อนใช่หรือไม่?
ไม่เสมอไป Holding Capacity เป็นเพียงหนึ่งในค่าของ Clamp การใช้งานจริงยังขึ้นกับตำแหน่ง Clamp, Locator, Fixture Rigidity, Cutting Force และรูปทรง Workpiece
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์ #แคลมป์จับชิ้นงาน #ToggleClamp #ClampForce #Workholding #JigFixture #Fixture #HoldingCapacity #แคลมป์อุตสาหกรรม #เครื่องมือช่าง #งานแมชชีน #PrecisionMachining #Locator #งานอุตสาหกรรม