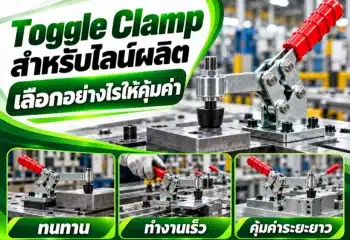
แรงจับของแคลมป์จับชิ้นงานมีผลต่อความแม่นยำของชิ้นงานอย่างไร?
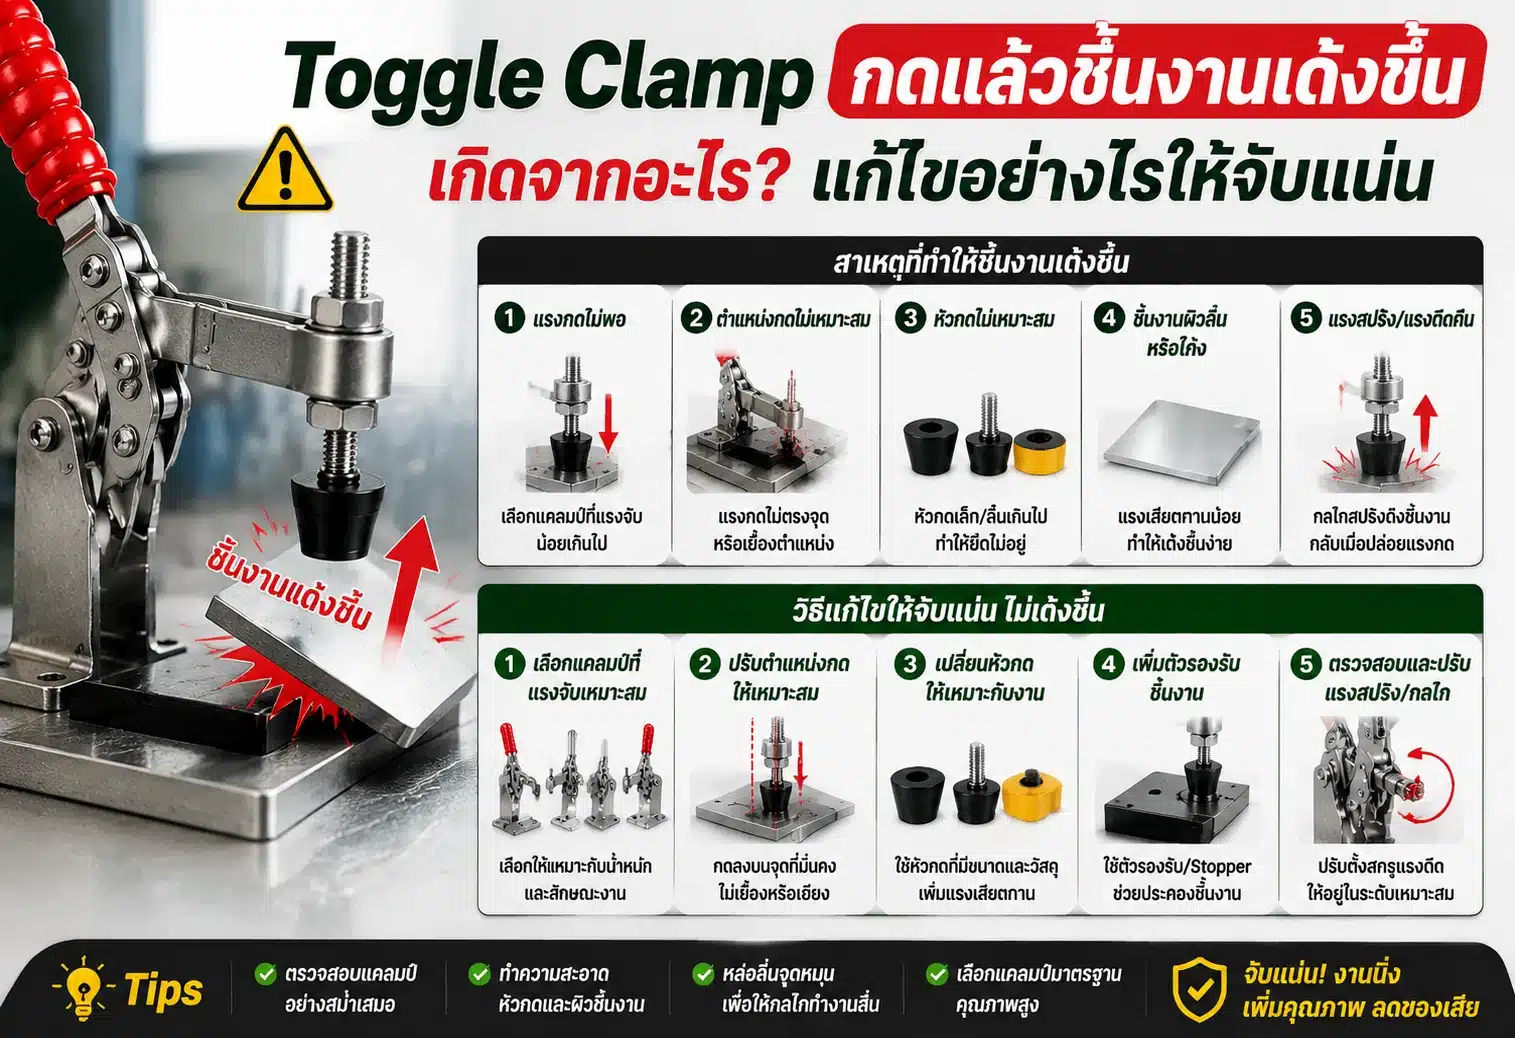
แรงจับของแคลมป์มีผลโดยตรงต่อการยึดตำแหน่งและการเสียรูปของชิ้นงาน หากแรงจับต่ำเกินไป ชิ้นงานอาจเลื่อนหรือสั่นระหว่างการเจาะ ตัด เชื่อม หรือประกอบ ทำให้ตำแหน่งคลาดเคลื่อน แต่ถ้าแรงจับสูงเกินไป ชิ้นงานบางหรือวัสดุที่ยืดหยุ่นอาจโก่ง บิด หรือเสียรูปได้
ดังนั้นแรงจับที่เหมาะสมไม่ใช่ “ยิ่งแรงยิ่งดี” แต่ต้องเป็นแรงที่ มากพอจะต้านแรงจากกระบวนการผลิต โดยไม่ทำให้ชิ้นงานเสียรูป
ทำไมแรงจับของแคลมป์ถึงสำคัญกับความแม่นยำ?
เวลาทำงานกับ Jig หรือ Fixture หน้าที่ของ แคลมป์จับชิ้นงาน คือกดชิ้นงานให้อยู่ในตำแหน่งที่กำหนดไว้
ถ้าตำแหน่งนี้เปลี่ยนไปแม้เพียงเล็กน้อย ผลลัพธ์ของกระบวนการก็อาจเปลี่ยนตามไปด้วย
ตัวอย่างเช่น
- เจาะรูคลาดจากตำแหน่ง
- ระยะประกอบไม่ตรง
- แนวเชื่อมผิดตำแหน่ง
- ชิ้นงานกัด CNC มี Dimension ผิด
- ชิ้นงานเกิดการบิดหลังปลด Clamp
- Jig Repeatability ไม่สม่ำเสมอ
เพราะฉะนั้น แคลมป์ไม่ได้ทำหน้าที่แค่ “จับให้อยู่”
แต่ต้องจับให้ อยู่ตรงตำแหน่งเดิมซ้ำ ๆ โดยไม่สร้างความผิดรูป
ถ้าแรงจับน้อยเกินไป จะเกิดอะไรขึ้น?
กรณีแรกคือแรง Clamp ไม่เพียงพอ
เมื่อเริ่มกระบวนการผลิต ชิ้นงานอาจได้รับแรงจากหลายทิศทาง เช่น
Cutting Force / Drilling Force / Vibration / Welding Distortion / Assembly Force
ถ้าแรงเหล่านี้สูงกว่าแรงยึดของ Fixture ชิ้นงานอาจขยับได้
ตัวอย่าง
ตำแหน่งก่อนทำงาน
[ CLAMP ] ↓
────────────
   WORKPIECE
────────────

เมื่อ Cutting Force มากกว่าแรงยึด

→ WORKPIECE เคลื่อน
→ ตำแหน่งงานเปลี่ยน
→ Dimension คลาดเคลื่อน
อาการที่พบได้ เช่น
- เจาะรูเยื้อง
- งานกัดกินลึกไม่เท่ากัน
- ขนาดชิ้นงานไม่ซ้ำ
- ผิวงานเกิดรอยสั่น
- Fixture ต้องตั้งใหม่บ่อย
ถ้าแรงจับมากเกินไป ก็เกิดปัญหาได้เหมือนกัน
หลายคนคิดว่าแคลมป์ต้อง “ขันให้แน่นที่สุด”
แต่สำหรับงาน Precision นี่อาจเป็นสาเหตุของความคลาดเคลื่อน
ตัวอย่างเช่น แผ่นโลหะบางถูก Clamp ด้วยแรงสูง
ก่อน Clamp

──────────────


ขณะ Clamp

       ↓ FORCE
──────╲___╱──────


หลังปลด Clamp

──────────────
ขณะถูกจับ ชิ้นงานอาจโก่งลง
จากนั้นเครื่องจักรทำงานโดยอ้างอิงรูปทรงที่ถูกกดไว้
เมื่อปลด Clamp ออก ชิ้นงานคืนรูป ทำให้ Dimension ที่วัดหลังผลิตแตกต่างจากตอนอยู่ใน Fixture
อาการแบบนี้พบได้ในงานที่ต้องการ Tolerance ต่ำเป็นพิเศษ
แรงจับไม่เท่ากับแรงที่คนออกแรงกับด้ามแคลมป์
จุดนี้มักสับสน
สมมติใช้ Toggle Clamp
แรงที่ผู้ใช้งานออกกับด้ามจับ อาจไม่เท่ากับแรงที่ปลาย Clamp กดลงบนชิ้นงาน
เพราะกลไกของ Toggle Clamp สามารถทดแรงได้
ดังนั้นต้องแยกอย่างน้อย 2 ค่า
| ค่า | ความหมาย |
|---|---|
| Handle Force | แรงที่ผู้ใช้ออกกับด้าม |
| Clamping Force | แรงที่หัว Clamp ส่งไปยังชิ้นงาน |
ในบางระบบยังมีคำว่า Holding Capacity
ซึ่งไม่ได้หมายความเหมือน Clamping Force เสมอไป
จึงควรดู Datasheet ของแคลมป์แต่ละรุ่นให้ชัดเจน
แรงจับส่งผลต่อ Repeatability อย่างไร?
ในงาน Fixture สิ่งที่สำคัญไม่ใช่เพียงทำชิ้นแรกให้ตรง
แต่ต้องทำ
ชิ้นที่ 1 → ชิ้นที่ 100 → ชิ้นที่ 1,000
ให้อยู่ในตำแหน่งใกล้เคียงกัน
ถ้าแรง Clamp ไม่คงที่ เช่น
ชิ้นแรกกด 300 N
ชิ้นต่อมากด 500 N
อีกชิ้นกด 800 N
ชิ้นงานบางประเภทอาจมีตำแหน่งหรือการเสียรูปต่างกัน
นี่คือเหตุผลว่าทำไมงานที่ต้องการ Repeatability สูงจึงมักเลือก
- Toggle Clamp
- Pneumatic Clamp
- Hydraulic Clamp
- Power Clamp
แทนการขันด้วยมือแบบอิสระในบางกระบวนการ
เพราะสามารถควบคุมแรงได้สม่ำเสมอกว่า
วัสดุของชิ้นงานมีผลต่อแรงจับหรือไม่?
มีผลมาก
วัสดุแต่ละประเภทรับแรงกดต่างกัน
| วัสดุ | พฤติกรรมเมื่อ Clamp |
|---|---|
| เหล็กหนา | ทนแรงกดได้ค่อนข้างสูง |
| Stainless Steel | แข็งแต่ต้องระวังผิว |
| Aluminium | เสียรูปได้ง่ายกว่าเหล็กบางชนิด |
| พลาสติก | อาจยุบหรือบิดได้ |
| แผ่นโลหะบาง | มีโอกาสโก่งสูง |
| ชิ้นงานกลวง | อาจยุบจากแรง Clamp |
| ชิ้นงานผิวสำเร็จ | อาจเกิดรอยกด |
ดังนั้นใช้แคลมป์รุ่นเดียวกันไม่ได้หมายความว่าควรใช้แรงเท่ากันทุกวัสดุ
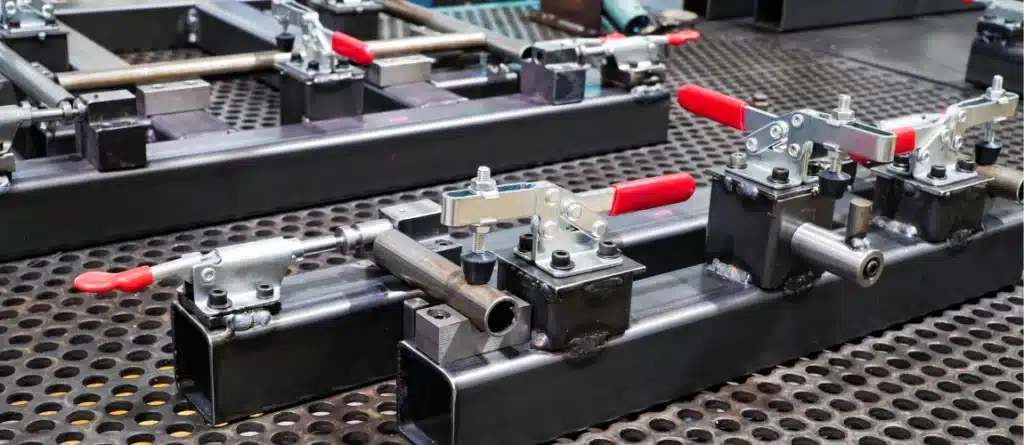
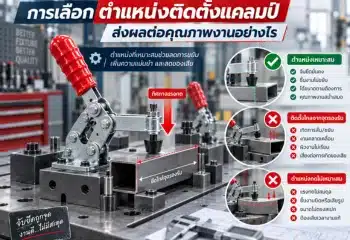
ตำแหน่งที่กด Clamp สำคัญพอ ๆ กับแรงจับ
แม้เลือกแรง Clamp ถูกแล้ว แต่ถ้าวางตำแหน่งผิดก็ยังทำให้ชิ้นงานเพี้ยนได้
หลักง่าย ๆ คือ
พยายามให้แรง Clamp ส่งไปยังจุดรองรับของ Fixture
ตัวอย่างที่ดี
      CLAMP
        ↓
   [ WORKPIECE ]
        ▲
      SUPPORT
แรงกดลงตรงกับ Support
ชิ้นงานจึงมีโอกาสโก่งน้อย
แต่ถ้ากดกลางพื้นที่ที่ไม่มี Support
      CLAMP
        ↓
──────────────
▲            ▲
SUPPORT   SUPPORT
ชิ้นงานบางอาจโก่งลงตรงกลาง
แม้แรง Clamp จะไม่ได้สูงมากก็ตาม
หลัก 3-2-1 กับแรงจับของแคลมป์
ในงาน Fixture มักใช้แนวคิด 3-2-1 Locating Principle
หลักสำคัญคือ
Locator เป็นตัวกำหนดตำแหน่ง
ส่วน
Clamp เป็นตัวผลักชิ้นงานให้แนบกับ Locator
ไม่ควรใช้ Clamp เป็นตัวกำหนดตำแหน่งหลัก
ตัวอย่าง
CLAMP
   ↓
[ WORKPIECE ]
▲   ▲   ▲
LOCATORS
Clamp ทำหน้าที่กดให้ Workpiece แนบกับจุดอ้างอิง
ถ้าแรงมากเกินไปจนชิ้นงานหรือ Locator ยุบ ตำแหน่งอ้างอิงก็อาจเปลี่ยน
แรงจับสัมพันธ์กับ Cutting Force อย่างไร?
ถ้าเป็นงาน Machining ต้องออกแบบแรง Clamp ให้ต้านแรงจากเครื่องจักรได้
แนวคิดง่าย ๆ คือ
แรงยึดต้องมากพอที่จะไม่ให้ชิ้นงานเลื่อนเมื่อเกิด Cutting Force
แต่ไม่ควรคำนวณจากแรงตัดเพียงค่าเดียว
ต้องพิจารณา
- ทิศทางของแรง
- Friction
- จำนวน Clamp
- จำนวน Locator
- ระยะจาก Clamp ถึง Cutting Point
- Safety Factor
- ความแข็งแรงของ Workpiece
ตัวอย่าง หาก Cutting Force มีแนวโน้มผลักชิ้นงานไปด้านข้าง
การเพิ่มแรง Clamp แนวดิ่งอย่างเดียวอาจไม่ใช่วิธีที่ดีที่สุด
อาจต้องเพิ่ม Stopper หรือ Locator ให้รับแรงโดยตรง
Friction มีผลกับแรงจับอย่างไร?
แรงเสียดทานระหว่างชิ้นงานกับ Fixture ช่วยลดการเลื่อน
แนวคิดพื้นฐานคือ
Friction Force ≈ μ × Normal Forceโดย
μ = ค่าสัมประสิทธิ์แรงเสียดทาน
Normal Force = แรงกดจาก Clamp
ถ้าเพิ่มแรง Clamp แรงเสียดทานก็เพิ่มขึ้น
แต่การเพิ่มแรงอย่างเดียวมีข้อจำกัด เพราะอาจทำให้ Workpiece เสียรูป
บางครั้งการปรับ
- Locator
- Stopper
- Clamp Position
- Contact Surface
ให้เหมาะสม จะดีกว่าการเพิ่มแรง Clamp อย่างเดียว
แรงจับของแคลมป์ควรมากแค่ไหน?
ไม่มีค่าตายตัว
เพราะขึ้นอยู่กับ
วัสดุ + รูปทรง + ความหนา + กระบวนการ + Cutting Force + จำนวน Clamp + Fixture Design
ตัวอย่างแนวคิด
| ลักษณะงาน | แนวทางแรงจับ |
|---|---|
| งาน Assembly เบา | ใช้แรงเท่าที่จำเป็น |
| งานเจาะ | ต้องต้านแรงดึง/แรงหมุน |
| งาน Milling | ต้องรับ Cutting Force หลายทิศ |
| งานเชื่อม | เน้นคุมตำแหน่งและ Distortion |
| แผ่นบาง | หลีกเลี่ยงแรงกดสูง |
| ชิ้นงานพลาสติก | ระวังการยุบตัว |
| งาน Precision | เน้นแรงสม่ำเสมอและ Repeatability |
สิ่งที่ควรถามจึงไม่ใช่
“แคลมป์ตัวนี้แรงที่สุดเท่าไร?”
แต่ควรถามว่า
“งานนี้ต้องการแรงจับเท่าไร และ Clamp รุ่นนี้ให้แรงในช่วงนั้นได้สม่ำเสมอหรือไม่?”
Toggle Clamp ช่วยเรื่องความแม่นยำได้อย่างไร?
Toggle Clamp เหมาะกับงาน Jig และ Fixture เพราะกลไกสามารถล็อกในตำแหน่งซ้ำได้
ข้อดีที่พบได้ เช่น
- เปิด-ปิดเร็ว
- ตำแหน่งการกดซ้ำง่าย
- ลดความแตกต่างจากการขันด้วยมือ
- ใช้งานกับ Production Line ได้ดี
- ปรับตำแหน่งหัวกดได้ในหลายรุ่น
แต่ต้องตั้ง Stopper หรือ Spindle ให้ถูก
ถ้าปรับหัวกดลึกเกินไป แรง Clamp อาจสูงจนชิ้นงานเสียรูป
หัวกดของแคลมป์ก็มีผลต่อความแม่นยำ
อย่าดูเฉพาะค่า Clamping Force
พื้นที่สัมผัสของหัวกดมีผลด้วย
หลักง่าย ๆ คือ
Pressure = Force ÷ Areaแรง 500 N เท่ากัน
แต่หัวกดขนาดเล็กจะสร้างแรงกดต่อพื้นที่สูงกว่าหัวกดขนาดใหญ่
จึงมีโอกาสสร้างรอยหรือกดชิ้นงานยุบได้มากกว่า
ตัวอย่าง
| รูปแบบหัวกด | เหมาะกับ |
|---|---|
| หัวเล็กแข็ง | ชิ้นงานแข็งและพื้นที่จำกัด |
| Pad ขนาดใหญ่ | กระจายแรง |
| Rubber Pad | ลดรอยบนผิว |
| Swivel Pad | รองรับผิวที่ไม่ขนาน |
| Custom Pad | ชิ้นงานรูปทรงเฉพาะ |
ถ้าใช้หลาย Clamp แรงควรเท่ากันหรือไม่?
ไม่จำเป็นต้องเท่ากันทุกจุด แต่ต้องออกแบบให้สมดุล
ตัวอย่างชิ้นงานยาว
↓ 300 N        ↓ 300 N

====================

▲                  ▲
แรงกระจายสองจุดอย่างสมดุล
อาจดีกว่า
↓ 600 N

====================

▲                  ▲
ที่กดแรงมากเพียงจุดเดียว
เพราะการกระจายแรงช่วยลด Local Deformation ได้
สัญญาณว่าแรง Clamp อาจมากเกินไป
หากพบอาการเหล่านี้ควรตรวจ Fixture
- ชิ้นงานตรงตอนอยู่ใน Jig แต่เพี้ยนหลังปลด
- ผิวเกิดรอยหัว Clamp
- แผ่นบางโก่ง
- Plastic เป็นรอยบุ๋ม
- Dimension เปลี่ยนตามแรงขัน
- Locator สึกเร็ว
- Fixture มีการยืดหรือโก่ง
- ชิ้นงานแต่ละล็อตมีค่าคลาดเคลื่อนต่างกัน
บางครั้งปัญหาไม่ได้มาจากเครื่องจักรหรือ Tool แต่เกิดจาก Workholding
สัญญาณว่าแรง Clamp อาจน้อยเกินไป
อาการที่ควรสังเกต ได้แก่
- ชิ้นงานเคลื่อนระหว่าง Cutting
- มีรอยสั่น
- ตำแหน่งรูไม่คงที่
- ชิ้นงานยกออกจาก Locator
- พบเศษงานใต้ Workpiece
- Dimension เปลี่ยนแบบไม่เป็นระบบ
- ต้องตั้งงานใหม่บ่อย
หากพบอาการเหล่านี้ อย่ารีบเพิ่มแรง Clamp ทันที
ควรตรวจ Locator และทิศทางแรงจากกระบวนการร่วมด้วย
ตารางสรุป: แรงจับมากไป น้อยไป และเหมาะสม
| แรงจับ | ผลต่อชิ้นงาน | ผลต่อความแม่นยำ |
|---|---|---|
| ต่ำเกินไป | เลื่อน / สั่น | ตำแหน่งคลาดเคลื่อน |
| พอดี | แนบ Locator และไม่เสียรูป | Repeatability ดี |
| สูงเกินไป | โก่ง / บิด / ยุบ | Dimension หลังปลด Clamp เพี้ยน |
| ไม่สม่ำเสมอ | แต่ละชิ้นถูกกดไม่เท่ากัน | ค่าผลิตซ้ำไม่คงที่ |
วิธีตั้งแรงแคลมป์ให้เหมาะกับชิ้นงาน
1. ตรวจวัสดุและรูปทรง
เริ่มจากดูว่าชิ้นงานแข็ง บาง กลวง หรือเสียรูปง่ายหรือไม่
2. ระบุแรงจากกระบวนการ
ตรวจว่า Milling, Drilling, Welding หรือ Assembly สร้างแรงไปในทิศทางใด
3. ออกแบบ Locator ก่อน
ให้ Locator และ Stopper รับแรงหลัก แทนการใช้ Clamp แก้ทุกอย่าง
4. วาง Clamp ใกล้ Support
พยายามให้แนวแรง Clamp ผ่านจุดรองรับ เพื่อลดการโก่ง
5. เลือกหัวกดที่เหมาะสม
เพิ่มพื้นที่สัมผัสถ้าต้องการลด Pressure บนผิวชิ้นงาน
6. เริ่มจากแรงต่ำและเพิ่มตามความจำเป็น
ใช้แรงเพียงพอให้ชิ้นงานไม่เคลื่อน แล้วตรวจการเสียรูป
7. ทดลองผลิตและวัดหลังปลด Clamp
อย่าวัดเฉพาะตอนชิ้นงานยังอยู่ใน Fixture เพราะอาจยังถูกแรง Clamp บังคับรูปอยู่
8. บันทึกค่าการตั้ง
ถ้าเป็นงาน Production ควรกำหนด Standard Setting เพื่อให้แรงจับและตำแหน่ง Clamp ซ้ำได้
ตัวอย่าง: แผ่น Aluminium บางถูกจับด้วย Toggle Clamp
สมมติชิ้นงาน Aluminium บาง 2 mm ต้องเจาะรู
หากตั้ง Toggle Clamp แรงมากและหัว Clamp กดตรงกลางระหว่าง Support
ขณะเจาะ
แผ่นจะถูกกดลงเล็กน้อย
รูถูกเจาะในสภาพที่แผ่นกำลังโก่ง
พอปลด Clamp แผ่นคืนรูป
ตำแหน่งหรือระยะอ้างอิงบางจุดจึงอาจเปลี่ยนไป
แนวทางแก้ที่เหมาะสมอาจเป็น
- ย้าย Support ใต้ Clamp
- ลดแรง Clamp
- ใช้ Pad ใหญ่ขึ้น
- เพิ่มจำนวน Clamp แต่ลดแรงต่อจุด
- ปรับตำแหน่ง Cutting Force
แทนการเปลี่ยนเป็น Clamp ที่แรงกว่า
ความแม่นยำไม่ได้ขึ้นกับแรง Clamp อย่างเดียว
การทำ Fixture ที่แม่นยำควรมองทั้งระบบ
Workpiece + Locator + Clamp + Support + Machine + Tool
ตัวอย่างเช่น Clamp ดีมาก แต่
Locator มีเศษโลหะติดอยู่
ชิ้นงานก็ยังวางไม่ตรง
หรือ Clamp ให้แรงคงที่ แต่ Support ไม่แข็งแรง
Fixture ก็อาจยุบตามแรง
ดังนั้นการควบคุม Clamp Force เป็นเพียงหนึ่งในองค์ประกอบของ Precision Workholding
สรุป
แรงจับของแคลมป์จับชิ้นงานมีผลโดยตรงต่อความแม่นยำของชิ้นงาน เพราะเป็นแรงที่รักษาตำแหน่งชิ้นงานไว้กับ Locator ระหว่างการผลิต
แรงต่ำเกินไปทำให้ชิ้นงานเคลื่อนหรือสั่น
แรงสูงเกินไปทำให้ชิ้นงานโก่ง บิด หรือเกิดรอยกด
แรงที่เหมาะสมจึงต้อง มากพอที่จะต้านแรงจากกระบวนการ แต่ไม่มากจนทำให้ชิ้นงานเสียรูป
สำหรับงานที่ต้องการความแม่นยำสูง ควรให้ความสำคัญกับทั้ง Clamp Force, Clamp Position, Locator, Support และ Contact Area ไปพร้อมกัน
เพราะแคลมป์ที่ดีที่สุดไม่ใช่ตัวที่จับแรงที่สุด แต่คือแคลมป์ที่ จับชิ้นงานได้ตรง สม่ำเสมอ และทำซ้ำได้
FAQ: แรงจับของแคลมป์
แรงจับของแคลมป์ยิ่งมากยิ่งดีหรือไม่?
ไม่เสมอไป แรงที่มากเกินไปอาจทำให้ชิ้นงานบาง พลาสติก หรือชิ้นงานกลวงเสียรูป ส่งผลให้ Dimension หลังปลด Clamp คลาดเคลื่อน
ถ้าแรง Clamp น้อยเกินไปจะเกิดอะไรขึ้น?
ชิ้นงานอาจเลื่อน สั่น หรือยกออกจาก Locator ระหว่าง Machining หรือ Assembly ทำให้ตำแหน่งและขนาดชิ้นงานไม่สม่ำเสมอ
Clamping Force กับ Holding Capacity เหมือนกันไหม?
ไม่จำเป็นต้องเหมือนกัน Clamping Force คือแรงที่ Clamp กดลงบนชิ้นงาน ส่วน Holding Capacity มักหมายถึงความสามารถของกลไกในการต้านแรงภายนอก ควรดูคำจำกัดความจากผู้ผลิตแต่ละราย
ตำแหน่ง Clamp มีผลต่อความแม่นยำหรือไม่?
มีผลมาก ควรวาง Clamp ให้แนวแรงใกล้กับ Support หรือ Locator เพื่อลดการโก่งและป้องกันการสร้าง Moment บนชิ้นงาน
Toggle Clamp เหมาะกับงาน Precision หรือไม่?
เหมาะกับงานจำนวนมาก เพราะเปิด-ปิดรวดเร็วและให้ตำแหน่งการ Clamp ซ้ำได้ดี แต่ต้องตั้งหัวกดและแรงให้เหมาะกับชิ้นงาน
ชิ้นงานบางควรใช้แคลมป์แบบไหน?
ควรใช้แรงต่ำเท่าที่เพียงพอ กระจายแรงด้วย Pad ที่เหมาะสม และวาง Clamp ใกล้ Support เพื่อลดการโก่ง
ถ้าใช้ Clamp หลายตัวต้องตั้งแรงเท่ากันทุกตัวหรือไม่?
ไม่จำเป็นทุกกรณี แต่ควรออกแบบแรงให้สมดุลและไม่สร้างการบิดของชิ้นงาน โดยเฉพาะชิ้นงานยาวหรือแผ่นบาง
วิธีเช็กว่าแรง Clamp เหมาะสมหรือไม่?
ทดลองผลิต วัดชิ้นงานทั้งตอนอยู่ใน Fixture และหลังปลด Clamp หาก Dimension เปลี่ยนหลังปลด อาจมีการเสียรูปจากแรงจับมากเกินไป
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์ #แคลมป์จับชิ้นงาน #Clamp #ToggleClamp #ClampForce #Workholding #JigFixture #Fixture #งานแมชชีน #งานอุตสาหกรรม #เครื่องมือช่าง #แคลมป์อุตสาหกรรม #PrecisionMachining #แรงจับของแคลมป์จับชิ้นงานมีผลต่อความแม่นยำ