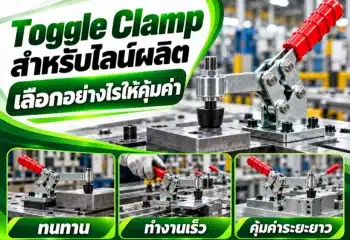
การเลือก อุปกรณ์จับยึดชิ้นงาน ในโรงงานไม่ควรเริ่มจากคำถามว่า “ตัวไหนจับแน่นที่สุด” เพราะสิ่งที่ฝ่ายวิศวกรรมต้องพิจารณาจริง ๆ คือ ชิ้นงานต้องถูกจับอย่างไร ใช้แรงเท่าไร ต้องเปิด-ปิดเร็วแค่ไหน ตำแหน่งที่จับกระทบกับชิ้นงานหรือไม่ และระบบต้องทำงานซ้ำวันละกี่ Cycle
ไม่ว่าจะเป็น แคลมป์จับชิ้นงาน, แคลมป์ล็อคชิ้นงาน, Toggle Clamp, Pneumatic Clamp หรือ Hydraulic Clamp หน้าที่สำคัญไม่ใช่การสร้างแรงเพียงอย่างเดียว แต่ต้องช่วยรักษาชิ้นงานให้อยู่กับ Locator และ Datum อย่างสม่ำเสมอ โดยไม่ทำให้ชิ้นงานเสียรูป
หลักการออกแบบ Fixture ที่ดีจึงต้องมอง Locating + Supporting + Clamping เป็นระบบเดียวกัน เพราะ Locator มีหน้าที่กำหนดตำแหน่ง ส่วน Clamp มีหน้าที่รักษาชิ้นงานให้อยู่ในตำแหน่งนั้นระหว่างกระบวนการผลิต
คู่มือเลือกอุปกรณ์จับยึดชิ้นงานเลือกยังไง?
การเลือกอุปกรณ์จับยึดชิ้นงานควรเริ่มจากวิเคราะห์ชิ้นงาน แรงจากกระบวนการ ตำแหน่ง Datum, Cycle Time และระดับ Automation ก่อนเลือกประเภท Clamp
สำหรับงานทั่วไปสามารถใช้หลักคิดง่าย ๆ คือ
- กำหนดตำแหน่งอ้างอิงของชิ้นงาน
- วิเคราะห์แรงที่พยายามทำให้ชิ้นงานเคลื่อน
- เลือกทิศทางการจับให้ดันชิ้นงานเข้าหา Locator
- ใช้แรงจับเพียงพอแต่ไม่ทำให้ชิ้นงานเสียรูป
- เลือก Manual, Pneumatic หรือ Hydraulic ตาม Cycle Time และ Automation
- ตรวจพื้นที่ติดตั้งและ Tool Clearance
- ทดสอบ Repeatability ก่อนใช้งานจริง
- วางแผนการตรวจสอบและบำรุงรักษา
สำหรับ Fixture ที่ต้องการความแม่นยำ ควรให้ Locator รับหน้าที่กำหนดตำแหน่งและรับแรงหลักจากกระบวนการ ส่วน แคลมป์จับชิ้นงาน ควรทำหน้าที่กดหรือดันชิ้นงานให้แนบกับ Locator มากกว่าพึ่งแรง Clamp เพียงอย่างเดียว
อุปกรณ์จับยึดชิ้นงานคืออะไร?
อุปกรณ์จับยึดชิ้นงาน (Workholding Equipment) คืออุปกรณ์ที่ใช้ยึด กด ดัน ดึง หรือประคองชิ้นงานให้อยู่ในตำแหน่งที่กำหนดระหว่างกระบวนการผลิต
พบได้ในงาน เช่น
- Machining
- Drilling
- Welding
- Assembly
- Inspection
- Cutting
- Bending
- Grinding
- Robot Cell
- Jig & Fixture
- Automation Line
ในโรงงานหนึ่งแห่งอาจไม่ได้ใช้ Clamp ประเภทเดียวทั้งหมด เพราะแต่ละ Station มีเงื่อนไขไม่เหมือนกัน
งานประกอบ Manual อาจใช้ Toggle Clamp ในขณะที่ Welding Cell ที่ทำงานร่วมกับ Robot อาจเหมาะกับ Pneumatic หรือ Power Clamp มากกว่า
แคลมป์จับชิ้นงาน กับแคลมป์ล็อคชิ้นงานต่างกันไหม?
ในทางใช้งานสองคำนี้มักใช้ในความหมายใกล้เคียงกัน
แคลมป์จับชิ้นงาน เน้นการจับหรือกด Workpiece ให้อยู่กับที่
ส่วนคำว่า แคลมป์ล็อคชิ้นงาน มักใช้เมื่อต้องการสื่อว่า Clamp สามารถล็อกตำแหน่งและรักษาสภาพการจับไว้ได้ เช่น Toggle Clamp ที่มีกลไก Over-Center
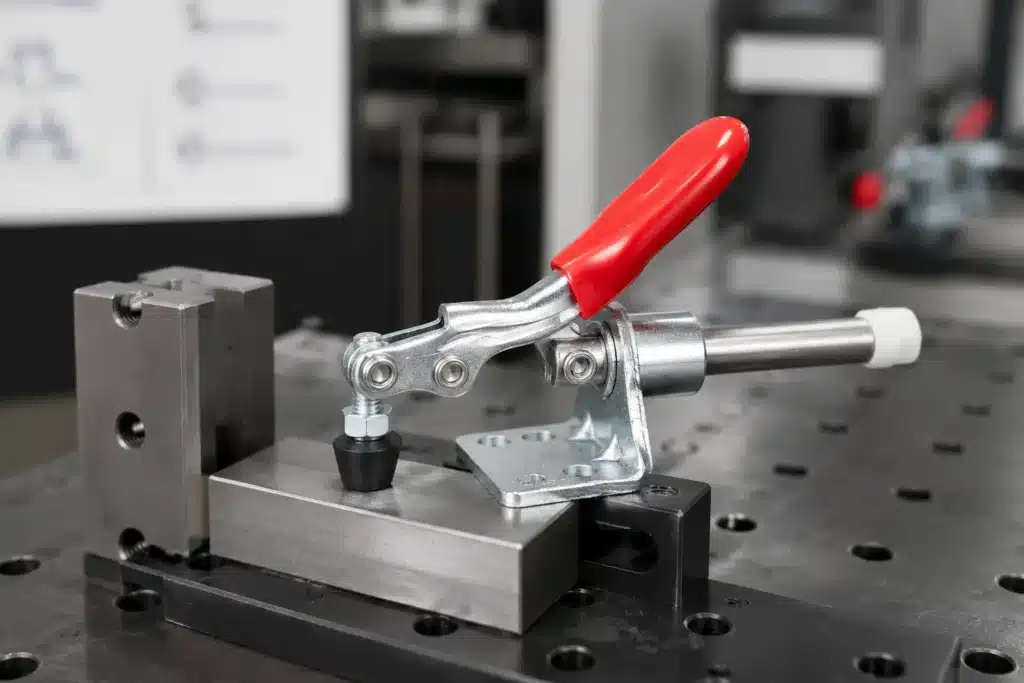
Toggle Clamp ใช้ระบบ Linkage ที่เคลื่อนผ่านจุด Over-Center ทำให้สามารถล็อกตำแหน่งไว้ได้และต้านแรงที่พยายามเปิด Clamp กลับ จึงเหมาะกับงาน Fixture ที่ต้องเปิด-ปิดซ้ำจำนวนมาก
ก่อนเลือก Clamp ฝ่ายวิศวกรรมต้องรู้อะไรบ้าง?
1. ชิ้นงานทำจากวัสดุอะไร?
วัสดุมีผลโดยตรงต่อ Clamp Force
ตัวอย่างเช่น
ชิ้นงานเหล็กหนาสามารถรับแรงกดได้มากกว่าชิ้นงานประเภท
- Sheet Metal บาง
- Aluminum บาง
- Plastic
- Hollow Part
- ชิ้นงาน Surface Finish สำคัญ
หากใช้แรงมากเกินไป ชิ้นงานอาจเกิดรอย บิด หรือเสียรูปชั่วคราว
ดังนั้นต้องดูทั้ง
Material + Thickness + Geometry + Surface
ไม่ควรเลือกจากน้ำหนักชิ้นงานอย่างเดียว
2. ชิ้นงานอ้างอิงตำแหน่งจากตรงไหน?
ก่อนเลือก แคลมป์จับชิ้นงาน ต้องกำหนด Datum และ Locator ให้ชัด
หลักสำคัญคือ
Locator กำหนดตำแหน่ง
Support รองรับแรง
Clamp รักษาตำแหน่ง
หาก Fixture พึ่ง Clamp เป็นตัวดันชิ้นงานให้ “เข้าตำแหน่งแบบประมาณ” ทุกครั้ง Repeatability จะขึ้นอยู่กับแรงและวิธีทำงานของ Operator มากเกินไป
Carr Lane ระบุว่าการ Locating เป็นหน้าที่พื้นฐานของ Jig และ Fixture และเมื่อชิ้นงานถูกกำหนดตำแหน่งแล้ว Clamp จึงทำหน้าที่รักษาชิ้นงานไม่ให้เคลื่อนระหว่างกระบวนการ
3. มีแรงอะไรเกิดขึ้นระหว่างกระบวนการ?
ฝ่ายวิศวกรรมควรวิเคราะห์แรงก่อนเลือก Holding Capacity
ตัวอย่างเช่น
งานเจาะ
มีแรงกดลงและมีโอกาสเกิดแรงยกเมื่อ Tool ถอนออก
งานกัด
มีแรงด้านข้างและแรงที่เปลี่ยนทิศตาม Tool Path
งานเชื่อม
มีแรงจากความร้อน การขยาย และการหดตัว
งานประกอบ
อาจมีแรงจาก Press, Screwdriver, Robot หรือ Operator
ดังนั้นไม่ควรเลือก Clamp จากตัวเลข Holding Capacity อย่างเดียว แต่ต้องดูว่าแรงเกิดในทิศทางไหน
Clamp Force กับ Holding Capacity เหมือนกันหรือไม่?
ไม่ควรถือว่าเป็นค่าชนิดเดียวกัน
Clamping Force คือแรงที่ Clamp ส่งไปยังชิ้นงานบริเวณจุดสัมผัส
ส่วน Holding Capacity เป็นค่าที่เกี่ยวข้องกับความสามารถของกลไกในการรักษาตำแหน่งภายใต้แรงที่มากระทำตามเงื่อนไขของผู้ผลิต
ดังนั้นเวลาอ่าน Datasheet ควรตรวจให้ชัดว่าตัวเลขที่เห็นหมายถึงอะไร
ไม่ควรนำ Holding Capacity ไปใช้เป็น Clamp Force โดยตรงโดยไม่ตรวจข้อมูลผู้ผลิต
แรง Clamp มากที่สุดดีที่สุดหรือไม่?
ไม่
Clamp ที่เหมาะสมควรสร้างแรงเพียงพอที่จะรักษาชิ้นงานไม่ให้เคลื่อน
แต่ไม่ควรสร้างแรงมากจน
- ชิ้นงานโก่ง
- Surface เป็นรอย
- ผนังชิ้นงานยุบ
- Dimension เปลี่ยน
- Fixture รับแรงเกินจำเป็น
Carr Lane แนะนำให้วาง Clamp เพื่อส่งแรงเข้าสู่ Support หรือ Locator และหลีกเลี่ยงการกดบริเวณที่ไม่มีจุดรองรับ เพราะอาจทำให้ชิ้นงานเสียรูปได้
Clamp ควรวางตรงไหน?
หลักพื้นฐานที่ใช้ได้กับ Fixture จำนวนมากคือ
Clamp → Workpiece → Support
หมายความว่าใต้บริเวณที่ Clamp กด ควรมี Support หรือโครงสร้างที่สามารถรับแรงได้
ตัวอย่างเช่น
หากเป็นแผ่นเหล็กบาง และ Clamp กดตรงกลางแผ่นโดยไม่มี Support ด้านล่าง ต่อให้ Clamp จับแน่น ชิ้นงานก็อาจโก่ง
แต่ถ้าย้าย Support มาอยู่ใต้จุดกด แรงจาก Clamp จะถูกถ่ายเข้าสู่ Fixture ได้ดีขึ้น
ตำแหน่ง Clamp จึงมีความสำคัญพอ ๆ กับขนาด Clamp
ประเภทอุปกรณ์จับยึดชิ้นงานที่ฝ่ายวิศวกรรมควรรู้
Manual Toggle Clamp
เป็น แคลมป์จับชิ้นงาน ที่พบได้บ่อยมากใน Jig และ Fixture
เหมาะกับ
- Assembly
- Drilling Jig
- Inspection Fixture
- Welding Fixture
- Manual Production
จุดเด่นคือกลไกไม่ซับซ้อน เปิด-ปิดรวดเร็ว และเมื่อผ่าน Over-Center แล้วสามารถล็อกตำแหน่งไว้ได้
Vertical Toggle Clamp
เมื่อ Lock แล้ว Handle อยู่ในแนวตั้ง
เหมาะกับงานที่มีพื้นที่ด้านข้างจำกัด และต้องการแรงกดลงบนชิ้นงาน
Horizontal Toggle Clamp
Handle อยู่ต่ำลงเมื่อ Lock
เหมาะกับ Fixture ที่ต้องการลดความสูงของอุปกรณ์หรือหลีกเลี่ยงพื้นที่ทำงานด้านบน
Push-Pull Clamp
ใช้ Plunger เคลื่อนที่เข้า-ออกในแนวนอน
เหมาะกับ
- ดันชิ้นงานเข้าหา Stopper
- จับด้านข้าง
- Positioning
- งานที่พื้นที่ด้านบนต้องเปิดโล่ง
Latch Clamp
ใช้ดึงชิ้นส่วนสองฝั่งเข้าหากัน
เหมาะกับ
- ฝาปิด
- Mold
- Container
- Cover
- Fixture ที่ต้องการแรงดึง
Pneumatic Clamp
ใช้แรงดันลมเป็นตัวขับกลไก
จุดเด่นคือทำงานเร็วและให้การสั่งงานซ้ำในระบบ Production ได้ง่ายกว่า Manual Clamp
เหมาะกับ
- Production Volume สูง
- Automation
- Robot Cell
- Welding Fixture
- Assembly Line
Pneumatic Clamp สามารถใช้ Air Cylinder ขับกลไก Clamp และเหมาะกับงานที่ต้องเปิด-ปิดซ้ำอย่างรวดเร็วในกระบวนการผลิต
Hydraulic Clamp
ระบบ Hydraulic เหมาะกับงานที่ต้องการแรงจับสูงหรือ Fixture ที่ต้องควบคุมการจับหลายจุด
พบได้ในงาน เช่น
- CNC Machining
- Automotive Component
- Engine Part
- Precision Fixture
- Mass Production
ข้อดีคือสามารถสร้างแรงสูงและควบคุมการจับหลาย Clamp ใน Sequence ได้
แต่ระบบมีต้นทุนและ Maintenance สูงกว่า Manual Clamp
Swing Clamp
Swing Clamp สามารถหมุนแขนออกจากพื้นที่ Load/Unload แล้วหมุนกลับมากดชิ้นงาน
เหมาะกับ Fixture ที่
- ต้องการพื้นที่ด้านบนเปิดโล่ง
- Robot ต้องนำชิ้นงานเข้า-ออก
- Operator ต้อง Load งานจากด้านบน
- Tool ต้องเข้าถึงหลายตำแหน่ง
ตารางเปรียบเทียบอุปกรณ์จับยึดชิ้นงาน
| ประเภท | ความเร็ว | แรงจับ | Automation | ต้นทุนระบบ | เหมาะกับ |
|---|---|---|---|---|---|
| Manual Toggle | สูง | ต่ำ–ปานกลาง | ต่ำ | ต่ำ | Jig / Fixture ทั่วไป |
| Push-Pull | สูง | ปานกลาง | ต่ำ | ต่ำ | จับด้านข้าง |
| Latch Clamp | สูง | ปานกลาง | ต่ำ | ต่ำ | ดึงชิ้นส่วนเข้าหากัน |
| Pneumatic | สูงมาก | ปานกลาง–สูง | สูง | ปานกลาง | Production Line |
| Swing Clamp | สูง | ปานกลาง–สูง | สูง | ปานกลาง–สูง | Fixture ที่ต้องเปิดพื้นที่ |
| Hydraulic | สูง | สูง | สูง | สูง | Machining / Mass Production |
ค่าด้านบนเป็นแนวทางเลือกประเภทเท่านั้น ค่า Clamp Force และ Holding Capacity ต้องตรวจจาก Datasheet ของรุ่นจริง
เลือก Manual หรือ Pneumatic ดี?
คำตอบขึ้นอยู่กับ Cycle Time และจำนวนการผลิต
ตัวอย่างง่าย ๆ
หาก Fixture มี Clamp 2 ตัว และผลิตเพียงวันละ 50 ชิ้น Manual Toggle Clamp อาจเพียงพอ
แต่หาก Fixture มี Clamp 8 ตัว ผลิตหลายร้อยหรือหลายพัน Cycle ต่อวัน การเปิด-ปิดด้วยมืออาจกลายเป็น Bottleneck
เมื่อปริมาณผลิตสูงขึ้น ควรพิจารณา
Pneumatic / Hydraulic / Automated Clamping
เพราะช่วยลดการทำงานซ้ำของ Operator และสามารถ Integrate กับ PLC, Sensor หรือ Robot ได้ง่ายกว่า
Cycle Time มีผลต่อการเลือก Clamp อย่างไร?
สมมติ Clamp แบบ Manual ใช้เปิด-ปิด 4 วินาที
Fixture มี 6 Clamp
เวลาที่ใช้กับ Clamp อาจกลายเป็นส่วนสำคัญของ Cycle Time
ดังนั้นฝ่าย Engineering ไม่ควรดูเฉพาะราคาต่อ Clamp แต่ควรดู
Clamp Cost + Labor + Cycle Time + Production Volume
บางครั้ง Clamp ที่ราคาแพงกว่าอาจลดต้นทุนการผลิตรวมได้ หากช่วยลด Setup Time ต่อชิ้น
Carr Lane ระบุว่าความเร็วในการ Load และ Unload เป็นหนึ่งในปัจจัยสำคัญในการเลือก Clamp เพราะการ Clamping ที่รวดเร็วช่วยลดเวลาที่ Workholder หยุดรอ
Repeatability สำคัญแค่ไหน?
หากเป็น Fixture สำหรับผลิตสินค้าจำนวนมาก สิ่งที่สำคัญกว่าการ “จับได้” คือ
จับแล้วกลับมาตำแหน่งเดิมได้หรือไม่
ตัวอย่าง
Cycle 1 → ตำแหน่ง A
Cycle 100 → ตำแหน่ง A
Cycle 10,000 → ยังต้องอยู่ใกล้ A ตาม Tolerance ที่กำหนด
แต่ Repeatability ไม่ได้ขึ้นอยู่กับ Clamp เพียงตัวเดียว
ต้องดูทั้ง
Locator + Support + Clamp + Fixture Rigidity + Wear
งาน Precision ควรเลือก Clamp อย่างไร?
เมื่อ Tolerance แคบลง ต้องให้ความสำคัญกับ
- แรง Clamp ที่ควบคุมได้
- การเสียรูปของ Workpiece
- ตำแหน่ง Contact Point
- Locator Accuracy
- Fixture Rigidity
- Repeatability
- Wear ของส่วนสัมผัส
ตัวอย่างเช่น ชิ้นงานบางที่กำหนด Tolerance แคบ อาจไม่ได้ต้องการ Clamp ขนาดใหญ่ที่สุด แต่ต้องการ Clamp Force ที่เหมาะสมและตำแหน่ง Support ที่ถูกต้องมากกว่า
งาน Welding ควรเลือกแคลมป์จับชิ้นงานอย่างไร?
Welding Fixture ต้องคำนึงถึงทั้งตำแหน่งชิ้นงานและการเปลี่ยนแปลงจากความร้อน
ควรพิจารณา
- จุด Clamp
- Tack Welding Sequence
- Thermal Distortion
- Robot Clearance
- Spatter
- Load/Unload
- Maintenance
ถ้าเป็น Robot Welding Cell มักต้องการ Clamp ที่สามารถตรวจสถานะ Open/Close และเชื่อมต่อกับระบบควบคุมได้
งาน Machining ต้องดูอะไรเพิ่ม?
งาน Machining มี Cutting Force จึงต้องวาง Locator และ Support ให้สามารถรับแรงหลักได้
ไม่ควรพยายามแก้ปัญหาด้วยการเพิ่ม Clamp Force อย่างเดียว
หลักการ Fixture Design ที่เหมาะสมคือให้ Locator รับแรงหลักจาก Machining และให้ Clamp ทำหน้าที่รักษาชิ้นงานกับ Locator และต้านแรงรองที่พยายามทำให้ชิ้นงานเคลื่อน
พื้นที่ติดตั้ง Clamp สำคัญอย่างไร?
Clamp ที่มีแรงเพียงพอแต่ติดตั้งไม่ได้ก็ไม่มีประโยชน์
ก่อนเลือก Part Number ควรตรวจ
- Overall Size
- Arm Movement
- Handle Movement
- Bolt Position
- Tool Clearance
- Operator Clearance
- Robot Clearance
โดยเฉพาะ Fixture ที่มี Tool หรือ Robot เคลื่อนที่ผ่าน ควรตรวจ Envelope ของ Clamp ทั้งตอน Open และ Closed
ต้องดู Clamp Stroke หรือไม่?
ต้องดู โดยเฉพาะ Pneumatic และ Hydraulic Clamp
Stroke ต้องเพียงพอกับ
- Variation ของชิ้นงาน
- ระยะ Load/Unload
- Fixture Clearance
- ตำแหน่ง Open/Close
แต่ Stroke ที่มากเกินไปอาจเพิ่ม Cycle Time และพื้นที่ที่กลไกต้องเคลื่อนที่โดยไม่จำเป็น
Contact Pad สำคัญอย่างไร?
จุดที่ Clamp สัมผัสกับชิ้นงานอาจเป็นรายละเอียดเล็ก ๆ แต่มีผลต่อคุณภาพโดยตรง
หาก Workpiece เป็น Finished Surface อาจต้องใช้
- Plastic Pad
- Rubber Pad
- Urethane Pad
- Brass Contact
- Swivel Foot
ตามความเหมาะสม
เพื่อช่วยลดรอยหรือช่วยให้ Contact เข้ากับผิวชิ้นงาน
Operator Ergonomics ต้องคิดตั้งแต่เลือก Clamp
สำหรับ Manual Fixture ควรพิจารณาด้วยว่า Operator ต้องเปิด-ปิด Clamp วันละกี่ครั้ง
ตำแหน่ง Handle ควร
- จับง่าย
- ไม่ต้องเอื้อมมาก
- ไม่ชนมือ
- ไม่อยู่ในจุด Pinch Point ที่ไม่จำเป็น
- เปิด-ปิดได้โดยไม่ใช้ท่าทางฝืน
หาก Clamp ใช้งานง่าย จะช่วยลดความแตกต่างของวิธีทำงานระหว่าง Operator แต่ละคนได้ด้วย
Sensor จำเป็นเมื่อไหร่?
ถ้าเป็น Automated Fixture หรือ Robot Cell ควรพิจารณาตรวจสถานะ Clamp
เช่น
Clamp Open / Clamp Closed
ก่อนให้ Robot หรือ Machine เริ่ม Cycle
เพื่อลดความเสี่ยงจาก
- ชิ้นงานยังไม่ถูกจับ
- Clamp ยังเปิดอยู่
- Robot เริ่มทำงานผิด Sequence
- Workpiece ไม่อยู่ในตำแหน่งที่กำหนด
Checklist เลือกอุปกรณ์จับยึดชิ้นงานสำหรับฝ่ายวิศวกรรม
| หัวข้อ | สิ่งที่ต้องตรวจ |
|---|---|
| Workpiece | วัสดุ ขนาด น้ำหนัก ความหนา |
| Surface | ยอมให้เกิดรอยได้หรือไม่ |
| Datum | จุดอ้างอิงอยู่ตรงไหน |
| Locator | รับแรงหลักได้หรือไม่ |
| Support | รองรับใต้จุด Clamp หรือไม่ |
| Process Force | แรงเกิดทิศทางใด |
| Clamp Force | ต้องการแรงประมาณเท่าไร |
| Holding Capacity | เพียงพอหรือไม่ |
| Clamp Direction | กด ดัน ดึง หรือหมุน |
| Cycle Time | ต้องเปิด-ปิดเร็วเท่าไร |
| Production Volume | จำนวน Cycle/วัน |
| Automation | Manual / Pneumatic / Hydraulic |
| Space | มีพื้นที่ติดตั้งเท่าไร |
| Tool Clearance | Clamp ขวาง Tool หรือไม่ |
| Robot Clearance | มี Collision หรือไม่ |
| Repeatability | ต้องการความแม่นยำระดับไหน |
| Sensor | ต้องตรวจ Open/Close หรือไม่ |
| Maintenance | ซ่อมและเปลี่ยนอะไหล่ง่ายหรือไม่ |
ตัวอย่างการเลือกระบบจากลักษณะงาน
| ลักษณะงาน | ตัวเลือกที่ควรพิจารณา |
|---|---|
| Assembly จำนวนน้อย | Manual Toggle Clamp |
| Drilling Jig | Toggle / Push-Pull Clamp |
| Inspection Fixture | Toggle Clamp |
| Welding Fixture Manual | Heavy-Duty Toggle Clamp |
| Robot Welding | Pneumatic / Power Clamp |
| CNC Machining | Hydraulic / Power Workholding |
| ชิ้นงานบาง | Clamp Force ต่ำ + Support ใกล้จุดกด |
| ต้อง Load จากด้านบน | Swing Clamp |
| ต้องดันเข้าหา Stopper | Push-Pull Clamp |
| ฝา/แม่พิมพ์ | Latch Clamp |
7 ข้อผิดพลาดที่พบบ่อยเวลาเลือกแคลมป์ล็อคชิ้นงาน
1. เลือกจากแรงสูงสุดอย่างเดียว
แรงมากเกินไปอาจทำให้ Workpiece เสียรูป
2. ใช้ Clamp แทน Locator
ทำให้ตำแหน่งขึ้นอยู่กับแรง Clamp มากเกินไป
3. กดตรงจุดที่ไม่มี Support
ทำให้ชิ้นงานโก่ง
4. ไม่ดู Tool Clearance
เมื่อ Machine เริ่มทำงานจึงพบว่า Tool ชน Clamp
5. ไม่คิด Cycle Time
Clamp ใช้ได้ดีแต่ Operator เปิด-ปิดไม่ทัน Production Target
6. ไม่คิด Maintenance
Fixture ต้องหยุดนานเมื่อ Clamp เสียเพราะถอดเปลี่ยนยาก
7. ไม่ทดลองหลาย Cycle
Prototype จับได้หนึ่งครั้งไม่ได้หมายความว่าจะ Repeat ได้ดีหลายพัน Cycle
ควรทดสอบอะไรหลังติดตั้ง Clamp?
หลังประกอบ Fixture แล้ว ไม่ควรส่งขึ้น Production ทันที
ควรทดสอบอย่างน้อย
Load → Clamp → Process → Unclamp → Unload → Reload
ซ้ำหลาย Cycle
แล้วตรวจว่า
- Workpiece กลับ Datum เดิมหรือไม่
- Dimension เปลี่ยนหรือไม่
- Clamp หลวมหรือไม่
- Surface มีรอยหรือไม่
- Operator ใช้งานสะดวกหรือไม่
- Tool มีโอกาส Collision หรือไม่
- Cycle Time อยู่ใน Target หรือไม่
เมื่อไหร่ควรเปลี่ยนจาก Manual Clamp เป็น Automation?
ควรเริ่มประเมินเมื่อพบว่า
- Production Volume เพิ่มขึ้น
- Clamp จำนวนมากต่อ Fixture
- Operator ใช้เวลาจับงานนาน
- Clamp Force ของแต่ละคนไม่สม่ำเสมอ
- ต้องทำงานร่วมกับ Robot
- ต้องการ Interlock
- ต้องตรวจสถานะ Clamp
- Cycle Time เป็น KPI สำคัญ
ไม่จำเป็นว่าทุก Fixture ต้องใช้ Automation
การเลือกที่เหมาะสมคือเลือก ระดับ Automation ที่คุ้มกับงาน
แล้วเลือกยี่ห้อหรือรุ่นอย่างไร?
หลังจากกำหนด Type แล้ว จึงค่อยเปรียบเทียบแต่ละรุ่นจาก
- Clamping Force
- Holding Capacity
- Size
- Stroke
- Arm Length
- Mounting Pattern
- Material
- Operating Temperature
- Cycle Life
- Spare Parts
- Sensor Option
- Technical Support
สำหรับโรงงานที่ใช้จำนวนมาก การมี Spare Part และรุ่นที่สามารถใช้ร่วมกันหลาย Fixture อาจสำคัญกว่าราคาต่อชิ้นเล็กน้อย
สรุป: ฝ่ายวิศวกรรมควรเลือกอุปกรณ์จับยึดชิ้นงานจาก “ระบบ” ไม่ใช่จาก Clamp เพียงตัวเดียว
การเลือก อุปกรณ์จับยึดชิ้นงาน ที่เหมาะสมควรเริ่มจากการเข้าใจ Workpiece และ Process ก่อนเลือก Product
ลำดับคิดที่เหมาะสมคือ
Workpiece → Datum → Locator → Support → Process Force → Clamp → Automation → Validation
ทั้ง แคลมป์จับชิ้นงาน และ แคลมป์ล็อคชิ้นงาน ควรทำหน้าที่รักษาชิ้นงานให้อยู่กับจุดอ้างอิง ไม่สร้างแรงเกินจำเป็น และไม่รบกวน Machine, Tool หรือ Operator
สำหรับงานจำนวนไม่มาก Manual Toggle Clamp อาจเป็นตัวเลือกที่เรียบง่ายและคุ้มค่า ขณะที่ Production Line ที่ต้องการ Cycle Time ต่ำหรือทำงานร่วมกับ Robot อาจเหมาะกับ Pneumatic หรือ Hydraulic Clamping มากกว่า
สุดท้ายแล้ว Clamp ที่ดีที่สุดจึงไม่ใช่ตัวที่แรงที่สุดหรือแพงที่สุด แต่เป็นตัวที่ จับได้มั่นคง ทำซ้ำได้ ไม่ทำให้ชิ้นงานเสียรูป ใช้งานง่าย และเหมาะกับ Cycle ของสายการผลิตจริง
FAQ: อุปกรณ์จับยึดชิ้นงานสำหรับโรงงาน
อุปกรณ์จับยึดชิ้นงานคืออะไร?
อุปกรณ์จับยึดชิ้นงานคืออุปกรณ์ที่ใช้ยึด กด ดัน หรือดึง Workpiece ให้อยู่ในตำแหน่งที่กำหนดระหว่างการผลิต เช่น Toggle Clamp, Pneumatic Clamp, Hydraulic Clamp และอุปกรณ์ Workholding ประเภทอื่น
แคลมป์จับชิ้นงานกับแคลมป์ล็อคชิ้นงานต่างกันไหม?
โดยทั่วไปใช้ในความหมายใกล้เคียงกัน แคลมป์จับชิ้นงานเน้นการยึด Workpiece ส่วนคำว่าแคลมป์ล็อคชิ้นงานมักสื่อถึงกลไกที่สามารถล็อกตำแหน่งและรักษาสภาพการจับไว้ได้
เลือก Clamp Force อย่างไร?
ต้องพิจารณาแรงจากกระบวนการ ทิศทางแรง รูปทรงชิ้นงาน วัสดุ จุด Support และ Safety Factor ไม่ควรเลือกจากแรงสูงสุดของ Clamp เพียงอย่างเดียว
Clamp ควรอยู่ตรงไหนของชิ้นงาน?
โดยทั่วไปควรวางให้แรง Clamp ส่งไปยัง Support หรือ Locator โดยตรงหรือใกล้ที่สุด เพื่อช่วยลดการโก่งและรักษาตำแหน่งชิ้นงาน
Manual Toggle Clamp เหมาะกับงานแบบไหน?
เหมาะกับ Jig, Fixture, Assembly, Drilling, Inspection และงาน Manual Production ที่ต้องการเปิด-ปิดเร็วโดยไม่จำเป็นต้องใช้ระบบลมหรือ Hydraulic
เมื่อไหร่ควรใช้ Pneumatic Clamp?
เหมาะเมื่อ Production Volume สูง ต้องการลด Cycle Time ต้องการแรงจับที่ควบคุมได้สม่ำเสมอ หรือจำเป็นต้องทำงานร่วมกับ PLC และ Robot
Holding Capacity กับ Clamp Force เหมือนกันไหม?
ไม่ควรถือว่าเหมือนกัน เพราะเป็นค่าที่อธิบายคนละลักษณะของการทำงาน ควรตรวจ Definition และข้อมูลใน Technical Datasheet ของผู้ผลิตแต่ละรุ่น
ทำไม Clamp จับแน่นแล้วชิ้นงานยังคลาดเคลื่อน?
อาจเกิดจาก Locator สึก มีเศษวัสดุบน Datum, Support ไม่เหมาะ ตำแหน่ง Clamp ผิด หรือแรง Clamp มากจนทำให้ Workpiece เสียรูป
งานที่ต้องการความแม่นยำสูงควรเลือก Clamp แบบไหน?
ไม่มี Clamp ประเภทเดียวที่เหมาะกับทุก Precision Application ต้องออกแบบ Locator, Support, Clamp Force และ Contact Point ให้สัมพันธ์กับ Tolerance และแรงจาก Process
ควรทดลอง Clamp ก่อนใช้ใน Production หรือไม่?
ควรทดลองหลาย Cycle เพื่อประเมิน Repeatability, Dimension, Surface Damage, Cycle Time, Tool Clearance และความสะดวกของ Operator ก่อนนำ Fixture ไปใช้งานจริง
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#อุปกรณ์จับยึดชิ้นงาน #แคลมป์จับชิ้นงาน #แคลมป์ล็อคชิ้นงาน #ToggleClamp #Clamp #Workholding #JigFixture #Fixture #โรงงานอุตสาหกรรม #ProductionLine #Automation