เคยเจอปัญหาแบบนี้ไหม? ใช้ Jig ตัวเดิม เครื่องจักรตัวเดิม และชิ้นงานที่มีขนาดใกล้เคียงกัน แต่พอผลิตไปหลายรอบ กลับพบว่าตำแหน่งรูเจาะหรือจุดประกอบเริ่มคลาดเคลื่อน ทั้งที่ตอนตั้งเครื่องครั้งแรกก็ตรวจสอบแล้วว่าถูกต้อง
บางครั้งปัญหาอาจไม่ได้อยู่ที่เครื่องจักร แต่อยู่ที่วิธีจับยึดชิ้นงาน ซึ่งเป็นขั้นตอนเล็ก ๆ ที่เกิดขึ้นซ้ำทุกครั้งก่อนเริ่มผลิต
ในงาน Jig & Fixture การทำให้ชิ้นงานกลับมาอยู่ในตำแหน่งอ้างอิงเดิมได้อย่างสม่ำเสมอเป็นเรื่องสำคัญ โดยเฉพาะโรงงานที่ต้องผลิตสินค้ารุ่นเดียวกันหลายร้อยหรือหลายพันชิ้น
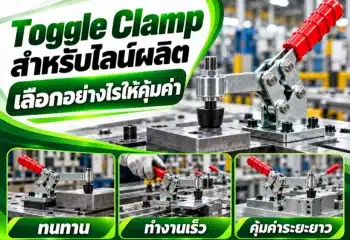
อุปกรณ์อย่าง Toggle Clamp หรือแคลมป์จับชิ้นงานแบบคันโยก จึงมีบทบาทในการช่วยตรึงชิ้นงานให้มั่นคง ลดการเคลื่อนตัวระหว่างทำงาน และทำให้กระบวนการจับยึดมีรูปแบบที่สม่ำเสมอมากขึ้น
อย่างไรก็ตาม Toggle Clamp ไม่ใช่อุปกรณ์กำหนดตำแหน่งชิ้นงานโดยตรง และไม่ได้รับประกันว่าการจับยึดทุกครั้งจะมีความแม่นยำเท่ากัน หากออกแบบ Jig ไม่เหมาะสม
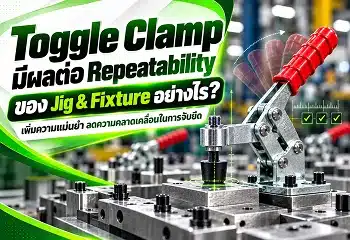
บทความนี้จะอธิบายว่า Toggle Clamp ส่งผลต่อ Repeatability อย่างไร ปัจจัยอะไรทำให้เกิดความคลาดเคลื่อน และควรออกแบบระบบจับยึดอย่างไรเพื่อให้ไลน์ผลิตทำงานได้สม่ำเสมอ
Toggle Clamp มีผลต่อ Repeatability ยังไง?
Toggle Clamp ช่วยสนับสนุน Repeatability ของ Jig & Fixture โดยทำให้การจับยึดชิ้นงานมีจุดล็อกที่กำหนดไว้และลดการเคลื่อนตัวระหว่างการผลิต ผ่านกลไก Over-Center Locking แต่ความแม่นยำในการกลับสู่ตำแหน่งเดิมยังขึ้นอยู่กับ Locator, Datum, แรงจับ, ตำแหน่งหัวกด, ความแข็งแรงของ Fixture และสภาพชิ้นงาน หากออกแบบและตั้งค่าอย่างเหมาะสม Toggle Clamp จะช่วยให้การจับยึดแต่ละรอบสม่ำเสมอขึ้น ลดโอกาสเกิดชิ้นงานคลาดเคลื่อนและลดเวลา Setup ได้
1. Repeatability ของ Jig & Fixture คืออะไร และสำคัญแค่ไหน?
Repeatability ในบริบทของ Jig & Fixture หมายถึงความสามารถในการทำให้ชิ้นงานกลับมาอยู่ในตำแหน่งที่สม่ำเสมอ เมื่อทำการถอดชิ้นงานออกแล้วนำกลับมาวางและจับยึดใหม่หลายครั้งภายใต้เงื่อนไขที่กำหนด
ลองนึกถึง Jig สำหรับเจาะรูบนแผ่นโลหะ พนักงานต้องนำแผ่นโลหะมาวาง กดล็อกด้วยแคลมป์ แล้วจึงเริ่มเจาะ
เมื่อเจาะเสร็จก็ปลดแคลมป์ นำชิ้นงานออก และใส่แผ่นใหม่เข้าไป
หากแต่ละรอบชิ้นงานอยู่คนละตำแหน่ง แม้ต่างกันเพียงเล็กน้อย ก็อาจทำให้ตำแหน่งรูเจาะของสินค้าที่ผลิตออกมาไม่สม่ำเสมอ
Repeatability ต่างจาก Accuracy อย่างไร?
สองคำนี้เกี่ยวข้องกัน แต่ไม่ได้มีความหมายเหมือนกัน
| หัวข้อ | Accuracy | Repeatability |
|---|---|---|
| ความหมาย | ความใกล้เคียงกับค่าเป้าหมายหรือค่าจริง | ความสม่ำเสมอของผลเมื่อลองซ้ำ |
| สิ่งที่พิจารณา | ตำแหน่งถูกต้องแค่ไหน | ตำแหน่งเปลี่ยนไปมากน้อยแค่ไหน |
| ตัวอย่าง | รูเจาะอยู่ตรงตำแหน่งตาม Drawing | เจาะหลายชิ้นแล้วตำแหน่งรูใกล้เคียงกัน |
| ปัญหาที่พบ | ชิ้นงานอาจคลาดจากตำแหน่งเป้าหมาย | ชิ้นงานแต่ละรอบมีค่ากระจายมาก |
| แนวทางปรับปรุง | ตรวจ Datum และการตั้งเครื่อง | ตรวจระบบจับยึด Locator และความสม่ำเสมอ |
ตัวอย่างเช่น หากเครื่องจักรเจาะรูคลาดจากตำแหน่งที่ต้องการไป 0.10 มิลลิเมตรเท่ากันทุกชิ้น ระบบอาจมี Repeatability ดี แต่ Accuracy ยังไม่ดี
ในทางกลับกัน หากบางชิ้นอยู่ตรงตำแหน่งเป้าหมาย แต่บางชิ้นคลาดไปทางซ้ายหรือขวาแตกต่างกันมาก ก็อาจสะท้อนปัญหาด้าน Repeatability
ดังนั้น การผลิตที่มีคุณภาพต้องควบคุมทั้งความถูกต้องของตำแหน่งและความสม่ำเสมอระหว่างรอบการผลิต
2. Toggle Clamp ทำงานอย่างไร และเกี่ยวข้องกับ Repeatability ตรงไหน?
Toggle Clamp ใช้กลไกคันโยกและข้อต่อ หรือ Linkage Mechanism เพื่อสร้างแรงจับและล็อกชิ้นงาน
เมื่อโยกด้ามจับ กลไกจะเคลื่อนผ่านตำแหน่งศูนย์กลางที่เรียกว่า Over-Center และเข้าสู่ตำแหน่งล็อกตามการออกแบบ
กลไกนี้ช่วยให้ผู้ปฏิบัติงานสามารถจับและปลดชิ้นงานได้อย่างรวดเร็ว โดยไม่จำเป็นต้องหมุนสกรูเข้าออกหลายรอบเหมือนอุปกรณ์จับยึดบางประเภท
กลไก Over-Center Locking ช่วยอะไร?
เมื่อแคลมป์เข้าสู่ตำแหน่งล็อกอย่างถูกต้อง กลไกจะช่วยต้านการเปิดกลับจากแรงภายนอกภายใต้ขอบเขตการใช้งานที่ออกแบบไว้
ประโยชน์ที่เกี่ยวข้องกับ Repeatability ได้แก่
- ตำแหน่งการล็อกมีรูปแบบที่กำหนดไว้: ผู้ปฏิบัติงานไม่จำเป็นต้องกะระยะหมุนสกรูใหม่ทุกครั้ง
- ลดการเคลื่อนตัวระหว่างทำงาน: ช่วยรักษาการสัมผัสระหว่างชิ้นงานกับ Locator เมื่อแรงจับและทิศทางเหมาะสม
- ลดความแตกต่างของขั้นตอนการจับยึด: การทำงานด้วยคันโยกช่วยให้กำหนดวิธีล็อกซ้ำได้ง่าย
- เปิดและปิดได้รวดเร็ว: เหมาะกับไลน์ผลิตที่ต้องจับยึดชิ้นงานหลายรอบต่อวัน
แต่มีข้อจำกัดสำคัญที่ต้องเข้าใจ
Toggle Clamp ที่ล็อกสุดตำแหน่งไม่ได้หมายความว่าจะสร้างแรงจับเท่ากันทุกครั้งเสมอไป
แรงจับจริงยังขึ้นอยู่กับแรงที่ผู้ใช้ออก ตำแหน่ง Spindle ความหนาชิ้นงาน รูปทรงหัวกด และสภาพกลไก
แม้ด้ามจับจะกลับไปอยู่ตำแหน่งเดิม หากชิ้นงานมีความหนาต่างกันหรือหัวกดเสื่อมสภาพ แรงที่กระทำต่อชิ้นงานก็อาจเปลี่ยนแปลงได้
3. Toggle Clamp กับ Locator ใครเป็นตัวกำหนดความแม่นยำของ Jig?
นี่เป็นเรื่องที่คนออกแบบ Jig & Fixture ไม่ควรมองข้าม
หลายครั้งเมื่อพบว่าชิ้นงานเคลื่อนระหว่างทำงาน วิธีแก้ที่นึกถึงเป็นอันดับแรกคือเพิ่มแรงจับหรือเปลี่ยนแคลมป์เป็นรุ่นใหญ่ขึ้น
แต่ความจริงแล้ว ต่อให้ใช้แคลมป์แรงจับสูง หากตำแหน่งอ้างอิงชิ้นงานไม่ชัดเจน ก็ยังเกิดความคลาดเคลื่อนได้
Locator มีหน้าที่อะไร?
Locator คือชิ้นส่วนที่ใช้กำหนดตำแหน่งอ้างอิงของชิ้นงาน เช่น Locating Pin, Stopper และ Support Block
หน้าที่หลักคือทำให้ชิ้นงานสัมผัสจุดอ้างอิงที่ต้องการอย่างสม่ำเสมอ
Toggle Clamp มีหน้าที่อะไร?
Toggle Clamp ทำหน้าที่ออกแรงจับเพื่อรักษาชิ้นงานให้อยู่กับ Locator และป้องกันการเคลื่อนตัวจากแรงที่เกิดขึ้นระหว่างกระบวนการ
พูดให้เข้าใจง่ายคือ
Locator เป็นตัวกำหนดว่าชิ้นงานควรอยู่ตรงไหน ส่วน Toggle Clamp ช่วยรักษาให้ชิ้นงานอยู่ตรงนั้น
ตารางเปรียบเทียบหน้าที่ของอุปกรณ์ใน Jig & Fixture
| อุปกรณ์ | หน้าที่หลัก | ผลต่อ Repeatability |
|---|---|---|
| Locating Pin | กำหนดตำแหน่งจากรูหรือจุดอ้างอิง | ช่วยให้ชิ้นงานกลับสู่ตำแหน่งเดิม |
| Stopper | จำกัดตำแหน่งการเคลื่อนที่ | ลดความคลาดเคลื่อนจากการวาง |
| Support Block | รองรับชิ้นงาน | ช่วยรักษาระดับและลดการเสียรูป |
| Toggle Clamp | กดและล็อกชิ้นงาน | ช่วยรักษาการสัมผัสกับจุดอ้างอิง |
| Fixture Base | รองรับระบบจับยึดทั้งหมด | ลดการเปลี่ยนรูปและการเคลื่อนตัวของชุด Fixture |
การออกแบบที่ดีจึงต้องให้ระบบกำหนดตำแหน่งและระบบจับยึดทำงานร่วมกัน ไม่ใช่อาศัยแรงกดของแคลมป์เพียงอย่างเดียว
4. หลักการ 3-2-1 Locating กับการเพิ่ม Repeatability
หนึ่งในหลักการพื้นฐานของการออกแบบ Fixture สำหรับชิ้นงานแข็งที่มีผิวอ้างอิงเหมาะสม คือหลักการ 3-2-1 Locating Principle
หลักการนี้ใช้จุดสัมผัสอ้างอิงเพื่อจำกัดการเคลื่อนที่ของชิ้นงานในทิศทางต่าง ๆ
โดยทั่วไปประกอบด้วย
- 3 จุดบนผิวอ้างอิงหลัก (Primary Datum): รองรับชิ้นงานและควบคุมการเอียง
- 2 จุดบนผิวอ้างอิงรอง (Secondary Datum): ควบคุมตำแหน่งด้านข้างและการหมุนในระนาบ
- 1 จุดบนผิวอ้างอิงลำดับที่สาม (Tertiary Datum): จำกัดการเคลื่อนที่ที่เหลือ
เมื่อนำชิ้นงานมาวางให้สัมผัสจุดอ้างอิงครบตามการออกแบบ แล้วใช้ Toggle Clamp จับยึดอย่างเหมาะสม จะช่วยให้สามารถทำกระบวนการเดิมซ้ำได้ด้วยตำแหน่งที่สม่ำเสมอขึ้น
อย่างไรก็ตาม หลักการ 3-2-1 ไม่ได้เหมาะกับชิ้นงานทุกรูปทรงโดยตรง เช่น ชิ้นงานทรงกระบอก ชิ้นงานยืดหยุ่น หรือชิ้นงานที่มีข้อกำหนดการจับยึดเฉพาะ อาจต้องใช้วิธีกำหนดตำแหน่งรูปแบบอื่น
5. ปัจจัยอะไรบ้างที่ทำให้ Toggle Clamp จับชิ้นงานได้ไม่เท่ากันในแต่ละรอบ?
ปัญหา Repeatability มักไม่ได้เกิดจากสาเหตุเดียว บางครั้งเกิดจากการสะสมของความคลาดเคลื่อนเล็ก ๆ หลายจุด
5.1 แรงจับไม่สม่ำเสมอ
ใน Manual Toggle Clamp แรงจับสามารถเปลี่ยนตามวิธีใช้งานและการตั้งค่า หากหัวกดอยู่สูงหรือต่ำเกินไป อาจทำให้แรงกดไม่เพียงพอหรือส่งผลต่อรูปทรงชิ้นงาน
5.2 ตำแหน่งหัวกดไม่เหมาะสม
ถ้าติดตั้ง Spindle ห่างจากบริเวณรองรับมากเกินไป แรงกดอาจทำให้ชิ้นงานโก่งหรือเกิดการหมุนเล็กน้อย
โดยเฉพาะชิ้นงานแผ่นบาง การเพิ่มแรงจับอาจทำให้เกิดความคลาดเคลื่อนมากขึ้นแทนที่จะลดลง
5.3 Locator สึกหรอหรือมีเศษวัสดุสะสม
เศษโลหะ ฝุ่น หรือสิ่งสกปรกบนผิวสัมผัสอาจทำให้ชิ้นงานวางไม่แนบกับตำแหน่งอ้างอิง แม้แคลมป์จะอยู่ในตำแหน่งล็อกแล้วก็ตาม
5.4 จุดหมุนของ Toggle Clamp เริ่มหลวม
การใช้งานซ้ำจำนวนมากอาจทำให้ Pivot Pin, Linkage หรือจุดเชื่อมต่อเกิดการสึกหรอ ส่งผลต่อการเคลื่อนที่ของกลไกและความสม่ำเสมอของแรงจับ
5.5 ฐาน Fixture หรือจุดยึดไม่มั่นคง
หากฐานแคลมป์หรือ Fixture มีการเคลื่อนตัว แรงกดที่กระทำต่อชิ้นงานก็อาจเปลี่ยนไปได้ แม้จะใช้แคลมป์รุ่นเดิม
ตารางวิเคราะห์ปัญหา Repeatability
| ปัญหาที่พบ | สาเหตุที่เป็นไปได้ | แนวทางตรวจสอบ |
|---|---|---|
| ชิ้นงานเลื่อนในระหว่างผลิต | แรงจับไม่เหมาะสมหรือทิศทางแรงไม่ถูกต้อง | ตรวจตำแหน่ง Spindle และแรงจากกระบวนการ |
| ตำแหน่งชิ้นงานต่างกันทุก Cycle | Locator สกปรกหรือการวางไม่สม่ำเสมอ | ตรวจผิวอ้างอิงและขั้นตอนโหลดชิ้นงาน |
| ชิ้นงานบางชิ้นโก่ง | แรงกดมากเกินไปหรือจุดรองรับไม่เหมาะสม | ตรวจการเสียรูปขณะล็อก |
| แคลมป์ล็อกแล้วแต่ยังขยับ | กลไกไม่เข้าสู่ตำแหน่งล็อกหรือชิ้นส่วนสึก | ตรวจ Over-Center และ Pivot |
| ตำแหน่งเริ่มเปลี่ยนหลังใช้งานนาน | จุดยึดหลวม การสึกหรอ หรือความร้อน | ตรวจฐาน Fixture และบันทึกการเปลี่ยนแปลง |
| ผู้ปฏิบัติงานแต่ละคนได้ผลต่างกัน | วิธีวางและลำดับการล็อกไม่เหมือนกัน | กำหนด Standard Work และทดลองข้ามผู้ปฏิบัติงาน |
6. Clamping Force สูงขึ้น ทำให้ Repeatability ดีขึ้นเสมอหรือไม่?
คำตอบคือ ไม่เสมอไป
การเพิ่มแรงจับอาจช่วยลดการเคลื่อนตัวของชิ้นงานในบางกรณี แต่หากแรงมากเกินความจำเป็น ก็อาจทำให้ชิ้นงานเสียรูป หรือเกิดความเค้นในตำแหน่งที่ไม่ต้องการ
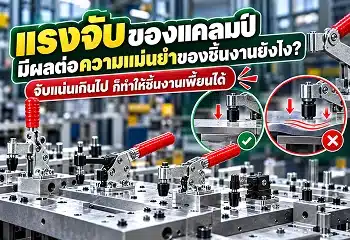
ตัวอย่างที่พบได้ในงานออกแบบคือ การใช้ Toggle Clamp กดแผ่นโลหะบางโดยไม่มี Support รองรับใต้จุดกดอย่างเหมาะสม
ขณะกดล็อก แผ่นโลหะอาจโก่งลงเล็กน้อย แต่เมื่อปลดแคลมป์ ชิ้นงานอาจคืนรูป ส่งผลให้ตำแหน่งหรือรูปทรงหลังการผลิตต่างจากขณะที่ถูกจับยึด
ดังนั้น การเลือกแรงจับจึงควรเริ่มจากการประเมินแรงที่เกิดขึ้นจริง เช่น แรงตัด แรงประกอบ แรงสั่นสะเทือน และทิศทางแรง
Clamping Force กับ Holding Capacity ต่างกันอย่างไร?
- Clamping Force: แรงที่อุปกรณ์ออกแรงกดหรือจับชิ้นงาน
- Holding Capacity: ความสามารถในการต้านแรงภายนอกของแคลมป์ขณะล็อก ภายใต้เงื่อนไขที่ผู้ผลิตกำหนด
สองค่านี้ไม่ควรนำมาใช้แทนกันโดยตรง
แคลมป์ที่มี Holding Capacity สูงจึงไม่ได้รับประกันว่า Repeatability จะสูงตามไปด้วย
สิ่งสำคัญคือแรงจับต้องเพียงพอที่จะรักษาการสัมผัสกับ Locator โดยไม่ทำให้ชิ้นงานเสียรูปเกินข้อกำหนด
7. Toggle Clamp ประเภทไหนเหมาะกับงานที่ต้องการ Repeatability?
ประเภทของ Toggle Clamp ส่งผลต่อทิศทางแรง ตำแหน่งหัวกด และความสะดวกในการใช้งาน
ตารางเปรียบเทียบ Toggle Clamp สำหรับ Jig & Fixture
| ประเภท | ลักษณะการจับยึด | ข้อดีด้านการทำงานซ้ำ | ข้อควรระวัง |
|---|---|---|---|
| Vertical Toggle Clamp | กดชิ้นงานจากด้านบน | เหมาะกับงานจับยึดซ้ำในตำแหน่งที่กำหนด | ต้องมีพื้นที่ให้ด้ามจับเคลื่อน |
| Horizontal Toggle Clamp | กดชิ้นงานจากด้านบนโดยด้ามจับแนวนอนเมื่อล็อกในหลายรุ่น | เหมาะกับ Fixture ที่จำกัดความสูง | ต้องตรวจระยะเปิดและตำแหน่งหัวกด |
| Push-Pull Toggle Clamp | ผลักหรือดึงในแนวเส้นตรง | ช่วยดันชิ้นงานเข้าสู่ Stopper ที่ออกแบบไว้ | ต้องตรวจแนวแรงและการเคลื่อนที่ของก้าน |
| Pneumatic Toggle Clamp | ใช้ระบบลมขับกลไก | ช่วยควบคุมลำดับการทำงานอัตโนมัติ | แรงดันลมและระบบควบคุมต้องมีความเสถียร |
การเลือกรุ่นไม่ควรพิจารณาเฉพาะประเภทของด้ามจับ แต่ต้องดูรายละเอียดตำแหน่งรูยึด แขนกด ระยะเปิด และพิกัดแรงจาก Technical Datasheet
สำหรับโรงงานที่ใช้แคลมป์จับชิ้นงานอย่างต่อเนื่อง สามารถเปรียบเทียบรุ่นของ Toggle Clamp และแคลมป์จับชิ้นงาน ADIKO Tools เพื่อเลือกอุปกรณ์ที่เหมาะกับรูปแบบ Fixture และลักษณะการผลิต
8. วิธีทดสอบ Repeatability ของ Jig & Fixture ต้องทำอย่างไร?
หากต้องการรู้ว่าการเปลี่ยน Toggle Clamp หรือปรับตำแหน่งหัวกดช่วยลดความคลาดเคลื่อนได้จริงหรือไม่ ควรทดสอบด้วยการวัดผล ไม่ใช่ตัดสินจากความรู้สึกว่าแคลมป์จับแน่นขึ้น
วิธีหนึ่งคือการวัดตำแหน่งชิ้นงานหลังจากถอดและจับยึดใหม่หลายรอบ โดยใช้อุปกรณ์วัดที่เหมาะกับค่าความคลาดเคลื่อนที่ต้องการ
ตัวอย่างอุปกรณ์ ได้แก่ Dial Indicator, Digital Indicator, CMM หรือระบบวัดตำแหน่งอื่นตามความละเอียดที่จำเป็น
ตัวอย่างผลการทดลองก่อนและหลังปรับระบบจับยึด
สมมติใช้ชิ้นงานอ้างอิงชิ้นเดียวกัน โดยถอดออกและใส่กลับใหม่ทั้งหมด 5 รอบในแต่ละเงื่อนไข จากนั้นวัดค่าคลาดเคลื่อนของตำแหน่งหนึ่งแกนจากจุดอ้างอิง
| รอบทดสอบ | ก่อนปรับปรุง | หลังปรับปรุง |
|---|---|---|
| 1 | +0.04 mm | +0.01 mm |
| 2 | -0.02 mm | 0.00 mm |
| 3 | +0.03 mm | -0.01 mm |
| 4 | -0.01 mm | +0.01 mm |
| 5 | +0.05 mm | 0.00 mm |
| ช่วงการกระจาย (Range) | 0.07 mm | 0.02 mm |
วิธีคำนวณ Range คือ
Range = ค่าสูงสุด − ค่าต่ำสุด
ก่อนปรับปรุง: 0.05 − (-0.02) = 0.07 mm
หลังปรับปรุง: 0.01 − (-0.01) = 0.02 mm
ในตัวอย่างนี้ ช่วงการกระจายลดลงจาก 0.07 mm เหลือ 0.02 mm หรือประมาณ 71.4%
หมายเหตุ: ข้อมูลนี้เป็นตัวอย่างสมมติเพื่อแสดงวิธีประเมิน ไม่ใช่ผลทดสอบของ ADIKO Tools หรือ Toggle Clamp รุ่นใด และการทดลองเพียง 5 รอบไม่เพียงพอที่จะสรุปสมรรถนะระยะยาว
แม้ช่วงการกระจายจะลดลง ก็ยังต้องตรวจว่าค่าเฉลี่ยอยู่ใกล้ตำแหน่งเป้าหมายหรือไม่ และผลการทดสอบเป็นไปตาม Tolerance ที่กำหนดหรือเปล่า
สำหรับการทดสอบจริงควรเพิ่มจำนวนรอบตามความเสี่ยง ทดลองในช่วงเวลาต่างกัน และควบคุมปัจจัยอย่างอุณหภูมิ ผู้ปฏิบัติงาน และสภาพผิว Locator
Repeatability กับ Reproducibility ในงาน Fixture
หากทดสอบโดยผู้ปฏิบัติงานคนเดียว ภายใต้เงื่อนไขเดิม จะเน้นพิจารณาความสม่ำเสมอของการวัดและการจับยึดซ้ำ
แต่หากต้องการทราบว่าผู้ปฏิบัติงานหลายคนให้ผลใกล้เคียงกันหรือไม่ ควรออกแบบการทดลองที่ครอบคลุม Reproducibility ด้วย
ถ้าเป็น Measuring Fixture หรือ Check Fixture อาจต้องใช้การวิเคราะห์ Measurement System Analysis (MSA) หรือ Gage R&R เพื่อแยกผลกระทบจากระบบวัด ผู้ปฏิบัติงาน และชิ้นงานอย่างเหมาะสม
ทั้งนี้ การวัดความสม่ำเสมอของตำแหน่ง Fixture ไม่ได้เท่ากับการทำ Gage R&R โดยอัตโนมัติ เพราะวัตถุประสงค์และวิธีวิเคราะห์อาจแตกต่างกัน
9. วิธีเพิ่ม Repeatability โดยไม่จำเป็นต้องเปลี่ยน Toggle Clamp เป็นรุ่นใหญ่
ก่อนเปลี่ยนแคลมป์ตัวใหม่ ควรตรวจสอบระบบเดิมก่อน เพราะปัญหาอาจเกิดจากจุดอ้างอิงหรือการติดตั้งมากกว่าตัวอุปกรณ์
ปรับปรุง Locator และผิวสัมผัส
ตรวจสอบว่า Locator มีความแข็งแรง สะอาด และสัมผัสกับชิ้นงานตามตำแหน่งที่ออกแบบไว้
ปรับตำแหน่งหัวกดให้สัมพันธ์กับ Support
หากเป็นไปได้ ควรจัดให้แรงกดกระทำในแนวที่ช่วยให้ชิ้นงานแนบกับจุดรองรับ โดยไม่สร้างแรงบิดหรือการโก่งตัวมากเกินไป
กำหนดลำดับการจับยึด
สำหรับ Fixture ที่มี Toggle Clamp หลายตัว ลำดับการล็อกอาจส่งผลต่อการวางตำแหน่งของชิ้นงาน ควรกำหนดวิธีจับยึดและทดสอบลำดับที่เหมาะสม
ตรวจสอบฐานและจุดยึด
ตรวจสกรูยึด ฐานแคลมป์ และโครงสร้าง Fixture ให้มีความมั่นคงตามข้อกำหนด ไม่ควรปรับเพิ่มแรงกดเพื่อชดเชยปัญหาฐานหลวม
กำหนดแผนบำรุงรักษา
ตรวจสอบ Pivot Pin, Linkage, Spindle และหัวกดตามความถี่ที่เหมาะกับการใช้งาน รวมถึงเปลี่ยนชิ้นส่วนที่สึกหรอตามคำแนะนำของผู้ผลิต
10. HowTo: วิธีปรับ Toggle Clamp เพื่อเพิ่ม Repeatability ของ Jig & Fixture
ขั้นตอนที่ 1 ตรวจสอบ Datum และตำแหน่ง Locator
ตรวจสอบจุดอ้างอิงหลัก รอง และลำดับที่สามของชิ้นงาน รวมถึงความสะอาดและความสมบูรณ์ของผิวสัมผัส
ขั้นตอนที่ 2 ตรวจสอบรุ่นและสเปก Toggle Clamp
ศึกษาค่า Holding Capacity ขนาดติดตั้ง ระยะเปิด แขนกด และข้อมูลการปรับตำแหน่ง Spindle ให้เหมาะกับ Fixture
ขั้นตอนที่ 3 ปรับจุดกดและแรงจับ
ตั้งตำแหน่งหัวกดให้ชิ้นงานแนบกับ Locator โดยไม่เกิดการเสียรูปเกินข้อกำหนด และตรวจสอบว่าแคลมป์สามารถล็อกได้อย่างถูกต้อง
ขั้นตอนที่ 4 กำหนดลำดับการวางและจับยึด
จัดทำขั้นตอนให้ผู้ปฏิบัติงานวางชิ้นงาน ตรวจตำแหน่ง และล็อกแคลมป์ตามลำดับเดียวกัน
ขั้นตอนที่ 5 ทดสอบการถอดและจับยึดซ้ำ
ใช้ชิ้นงานอ้างอิงที่เหมาะสม ทดสอบหลายรอบภายใต้เงื่อนไขที่ควบคุมได้ และวัดตำแหน่งด้วยอุปกรณ์ที่มีความละเอียดเพียงพอ
ขั้นตอนที่ 6 วิเคราะห์ผลและแก้ไขสาเหตุ
เปรียบเทียบค่าคลาดเคลื่อน ค่าเฉลี่ย และการกระจายของข้อมูล หากยังไม่ผ่านเกณฑ์ให้ตรวจ Locator, Spindle, จุดยึด และปัจจัยจากผู้ปฏิบัติงาน
ขั้นตอนที่ 7 จัดทำมาตรฐานและติดตามผล
บันทึกค่าตั้งต้นที่ผ่านการอนุมัติ กำหนดวิธีตรวจสอบ และทดสอบ Repeatability ซ้ำตามแผน โดยเฉพาะหลังเปลี่ยนแคลมป์หรือซ่อม Fixture
11. ทำไม Repeatability จึงส่งผลต่อประสิทธิภาพไลน์ผลิต?
การลดความคลาดเคลื่อนของการจับยึดมีผลต่อกระบวนการผลิตหลายด้าน
ลดความแตกต่างระหว่างชิ้นงาน: เมื่อชิ้นงานอยู่ในตำแหน่งที่สม่ำเสมอขึ้น ก็ช่วยลดหนึ่งในปัจจัยที่อาจทำให้ขนาดหรือตำแหน่งของชิ้นงานแตกต่างกัน
ลดการตั้งเครื่องซ้ำ: หาก Fixture รักษาตำแหน่งได้ตามที่กำหนด อาจลดความจำเป็นในการปรับตั้งระหว่างรอบผลิต
ช่วยให้งานตรวจสอบมีความน่าเชื่อถือ: สำหรับ Check Fixture ระบบจับยึดที่สม่ำเสมอช่วยลดความแปรปรวนส่วนที่เกิดจากการวางชิ้นงาน หากระบบวัดได้รับการออกแบบอย่างถูกต้อง
ลดความเสี่ยงจากการประกอบผิดตำแหน่ง: ในงานประกอบที่อาศัยการจัดแนว การจับยึดที่เหมาะสมช่วยรักษาตำแหน่งจนเสร็จขั้นตอนการทำงาน
สนับสนุนงานผลิตปริมาณมาก: การกำหนดขั้นตอนการจับยึดซ้ำที่ชัดเจนช่วยให้ควบคุมกระบวนการได้ง่ายขึ้น แม้มีการเปลี่ยนผู้ปฏิบัติงาน
อย่างไรก็ตาม ผลลัพธ์เหล่านี้ต้องตรวจสอบจากข้อมูลจริงของกระบวนการ ไม่ควรสรุปว่าเพียงเปลี่ยน Toggle Clamp แล้วจะทำให้ของเสียลดลงตามเปอร์เซ็นต์ใดเปอร์เซ็นต์หนึ่งเสมอไป
12. เลือก Toggle Clamp สำหรับงาน Jig & Fixture ควรดูอะไรบ้าง?
หากโรงงานกำลังเลือก Toggle Clamp สำหรับงานที่ต้องทำซ้ำจำนวนมาก ควรพิจารณาทั้งระบบ ไม่ใช่เลือกเฉพาะรุ่นที่มี Holding Capacity สูงที่สุด
| ปัจจัยเลือกซื้อ | สิ่งที่ต้องตรวจสอบ | ความเกี่ยวข้องกับ Repeatability |
|---|---|---|
| ประเภทแคลมป์ | Vertical, Horizontal, Push-Pull หรือ Pneumatic | ส่งผลต่อทิศทางการจับยึด |
| Clamping Force | แรงจับจริงภายใต้เงื่อนไขใช้งาน | มีผลต่อการรักษาตำแหน่งและการเสียรูป |
| Holding Capacity | พิกัดแรงของแคลมป์ | ต้องรองรับแรงภายนอกตามการออกแบบ |
| Spindle Position | ตำแหน่งและระยะหัวกด | มีผลต่อแรงกดและโมเมนต์บนชิ้นงาน |
| Mounting Rigidity | ความแข็งแรงของจุดยึด | ลดการเคลื่อนตัวของฐาน |
| Wear Resistance | ความทนทานของจุดหมุนและกลไก | ส่งผลต่อความสม่ำเสมอระยะยาว |
| Operating Frequency | จำนวนรอบต่อวัน | ช่วยวางแผนตรวจสอบและบำรุงรักษา |
| Technical Drawing | มิติและข้อกำหนดจากผู้ผลิต | ช่วยให้ติดตั้งและเปลี่ยนรุ่นได้ถูกต้อง |
สำหรับโรงงานที่ต้องใช้ Toggle Clamp ในงานประกอบ งานเจาะ งานเชื่อม หรือ Fixture ที่ทำงานซ้ำ สามารถศึกษารายละเอียดของ แคลมป์จับชิ้นงาน CLAMPTEK และ DESTACO ที่ ADIKO Tools เพื่อเปรียบเทียบประเภทและสเปก ก่อนเลือกใช้กับระบบ Jig & Fixture จริง
สรุป: Toggle Clamp ช่วยเพิ่ม Repeatability ได้ แต่ต้องออกแบบร่วมกับ Jig & Fixture
Toggle Clamp มีบทบาทสำคัญต่อความสม่ำเสมอของกระบวนการจับยึด เพราะช่วยให้ล็อกชิ้นงานได้อย่างรวดเร็ว มีตำแหน่งล็อกที่กำหนดไว้ และช่วยต้านการเคลื่อนตัวระหว่างการผลิต
แต่ความสามารถในการทำให้ชิ้นงานกลับสู่ตำแหน่งเดิมไม่ได้เกิดจากแคลมป์เพียงตัวเดียว
ระบบที่มี Repeatability ดีต้องมี Locator และ Datum ที่เหมาะสม แรงจับที่เพียงพอ ตำแหน่งหัวกดที่ถูกต้อง และ Fixture ที่แข็งแรง รวมถึงต้องควบคุมการสึกหรอและวิธีทำงานของผู้ปฏิบัติงาน
หากโรงงานพบว่าตำแหน่งชิ้นงานเปลี่ยนไปในแต่ละ Cycle การเริ่มตรวจสอบระบบจับยึดและทดสอบ Repeatability อย่างเป็นขั้นตอน อาจช่วยค้นหาสาเหตุได้ตรงจุดกว่าการเพิ่มแรงจับหรือเปลี่ยนแคลมป์เป็นรุ่นใหญ่ทันที
สามารถดูรายละเอียดและเปรียบเทียบ Toggle Clamp สำหรับ Jig & Fixture จาก ADIKO Tools เพื่อเลือกรุ่นที่เหมาะกับพื้นที่ติดตั้ง ทิศทางแรงจับ และกระบวนการผลิตของโรงงาน
FAQ: คำถามที่พบบ่อยเกี่ยวกับ Toggle Clamp และ Repeatability
1. Toggle Clamp ช่วยเพิ่ม Repeatability ได้จริงหรือไม่?
ช่วยได้เมื่อใช้งานร่วมกับ Locator และ Fixture ที่ออกแบบอย่างเหมาะสม โดยกลไกล็อกช่วยรักษาการจับยึดและลดการเคลื่อนตัวของชิ้นงาน แต่ไม่ได้รับประกันความแม่นยำของตำแหน่งโดยลำพัง
2. Repeatability ของ Jig & Fixture คืออะไร?
คือความสามารถในการทำให้ชิ้นงานกลับมาอยู่ในตำแหน่งที่สม่ำเสมอเมื่อมีการถอดและจับยึดใหม่หลายครั้งภายใต้เงื่อนไขการทดสอบที่กำหนด
3. Toggle Clamp แรงจับสูงช่วยให้ Repeatability ดีขึ้นเสมอไหม?
ไม่เสมอไป แรงจับที่มากเกินไปอาจทำให้ชิ้นงานเสียรูป โดยเฉพาะชิ้นงานบาง ควรเลือกแรงจับที่เหมาะสมกับแรงจากกระบวนการและตำแหน่งรองรับชิ้นงาน
4. Toggle Clamp กับ Locator ต่างกันอย่างไร?
Locator ทำหน้าที่กำหนดตำแหน่งอ้างอิงของชิ้นงาน ส่วน Toggle Clamp ทำหน้าที่กดและรักษาชิ้นงานให้อยู่กับตำแหน่งอ้างอิงนั้น
5. Toggle Clamp แบบไหนเหมาะกับ Jig ที่ต้องจับชิ้นงานซ้ำ?
ขึ้นอยู่กับทิศทางแรงและพื้นที่ติดตั้ง เช่น Vertical หรือ Horizontal Toggle Clamp เหมาะกับการกดชิ้นงานจากด้านบน ส่วน Push-Pull เหมาะกับการผลักหรือดึงเข้าหา Stopper ตามการออกแบบ
6. วิธีวัด Repeatability ของ Fixture ทำอย่างไร?
สามารถถอดและจับยึดชิ้นงานอ้างอิงซ้ำหลายรอบ แล้ววัดตำแหน่งด้วยอุปกรณ์ที่เหมาะสม จากนั้นวิเคราะห์ค่าคลาดเคลื่อนและการกระจายของข้อมูล โดยควรควบคุมปัจจัยจากระบบวัดด้วย
7. ทำไม Toggle Clamp ล็อกแล้ว แต่ชิ้นงานยังเคลื่อน?
อาจเกิดจากแรงจับไม่เพียงพอ กลไกล็อกไม่สมบูรณ์ ตำแหน่งหัวกดไม่เหมาะสม Locator มีปัญหา หรือ Fixture ไม่แข็งแรง ต้องตรวจสอบทั้งระบบ ไม่ใช่เฉพาะตัวแคลมป์
8. ควรตรวจสอบ Toggle Clamp บ่อยแค่ไหนเพื่อรักษา Repeatability?
ควรกำหนดความถี่ตามจำนวนรอบการใช้งาน สภาพแวดล้อม ความเสี่ยง และคำแนะนำของผู้ผลิต โดยเน้นจุดหมุน สกรูหัวกด ฐานยึด และความสามารถในการล็อก
9. เปลี่ยน Toggle Clamp รุ่นใหม่แล้วต้องทดสอบ Repeatability อีกหรือไม่?
ควรทดสอบใหม่ โดยเฉพาะเมื่อเปลี่ยนรุ่น ผู้ผลิต ระยะหัวกด หรือขนาดฐาน เพราะความแตกต่างของกลไกและตำแหน่งติดตั้งอาจส่งผลต่อการจับยึด แม้พิกัด Holding Capacity จะใกล้เคียงกัน
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#ToggleClamp #Repeatability #JigAndFixture #FixtureDesign #แคลมป์จับชิ้นงาน #แคลมป์ล็อกชิ้นงาน #ความแม่นยำในการผลิต #ClampingForce #HoldingCapacity #OverCenterMechanism #LocatingPin #Workholding #PrecisionManufacturing #IndustrialEngineering #QualityControl #CLAMPTEK #DESTACO #ADIKOTools