เคยเจอปัญหาชิ้นงานสั่นระหว่างการเจาะหรือกัด CNC ทั้งที่เครื่องจักรยังทำงานได้ตามปกติหรือไม่? บางครั้งเสียงสั่นเกิดขึ้นเพียงช่วงสั้น ๆ แต่เมื่อวัดชิ้นงานกลับพบว่าขนาดคลาดเคลื่อน ผิวงานไม่เรียบ หรือมีรอยที่ไม่ควรเกิดขึ้น
หลายโรงงานเริ่มแก้ปัญหาด้วยการลดความเร็วเครื่องจักร เปลี่ยนดอกกัด หรือเพิ่มแรงกดของ แคลมป์จับชิ้นงาน หรือแคลมป์ล็อคชิ้นงาน ให้แน่นกว่าเดิม แต่ปัญหากลับไม่หายไปทั้งหมด
สาเหตุสำคัญประการหนึ่งคือระบบจับยึดชิ้นงานอาจไม่ได้ออกแบบให้รองรับแรงที่เกิดขึ้นระหว่างการผลิตอย่างเหมาะสม
ชิ้นงานที่ถูกจับแน่นไม่ได้หมายความว่าจะไม่เกิดการสั่น หากตำแหน่งรองรับไม่ถูกต้อง แรงจับยึดไม่อยู่ในทิศทางที่เหมาะสม หรือโครงสร้าง Fixture มีความแข็งแรงไม่เพียงพอ ชิ้นงานก็ยังสามารถเคลื่อนตัวหรือสั่นระหว่างกระบวนการผลิตได้
บทความนี้จะอธิบายว่าการสั่นของชิ้นงานเกิดจากอะไร ระบบ Jig & Fixture มีบทบาทอย่างไร และควรเลือกแคลมป์แบบไหนเพื่อลดการสั่นโดยไม่ทำให้ชิ้นงานเสียรูป
วิธีลดการสั่นของชิ้นงานทำอย่างไร?
การลดการสั่นของชิ้นงานด้วยระบบจับยึด ควรเริ่มจากการเพิ่มความมั่นคงของตำแหน่งรองรับ เลือกแคลมป์ที่มีแรงจับยึดเหมาะสม และจัดทิศทางแรงกดให้เข้าสู่จุดรองรับที่แข็งแรง โดยไม่ทำให้ชิ้นงานเสียรูป
แนวทางสำคัญประกอบด้วย
- ตรวจสอบว่าการสั่นเกิดจากชิ้นงาน Fixture เครื่องมือตัด หรือเครื่องจักร
- เพิ่มจุดรองรับในบริเวณที่ชิ้นงานมีแนวโน้มโก่งตัว
- เลือกแคลมป์ล็อคชิ้นงานให้เหมาะกับแรงตัดและทิศทางแรงที่เกิดขึ้นจริง
- กำหนดจุดกดให้สัมพันธ์กับจุดรองรับ
- ใช้ Jig & Fixture ที่มีความแข็งแรงและยึดติดกับเครื่องจักรอย่างมั่นคง
- หลีกเลี่ยงแรงจับยึดมากเกินไปจนชิ้นงานเสียรูป
- ทดสอบผลจากความเรียบผิว ความแม่นยำ และค่าการสั่นก่อนและหลังปรับปรุง
อย่างไรก็ตาม การเพิ่มแรงจับยึดไม่สามารถแก้การสั่นได้ทุกกรณี หากมีปัญหาเกี่ยวกับความเร็วรอบ เครื่องมือตัด หรือการสั่นแบบ Chatter จำเป็นต้องวิเคราะห์ระบบการตัดเฉือนร่วมด้วย
ทำไมชิ้นงานจึงเกิดการสั่นระหว่างกระบวนการผลิต?
การสั่นของชิ้นงานเกิดขึ้นเมื่อมีแรงกระทำต่อชิ้นงานหรือระบบเครื่องจักรแล้วทำให้เกิดการเคลื่อนตัวจากตำแหน่งเดิม โดยอาจเป็นการสั่นที่เกิดจากแรงภายนอกหรือจากปฏิสัมพันธ์ระหว่างเครื่องมือตัดกับชิ้นงาน
สำหรับงานกัด งานเจาะ และงานกลึง แรงที่เกิดขึ้นอาจเปลี่ยนแปลงตามจังหวะการตัด ทำให้ชิ้นงานหรืออุปกรณ์จับยึดเกิดการสั่น
ปัจจัยที่พบได้บ่อย ได้แก่
1. แรงจับยึดไม่เพียงพอ
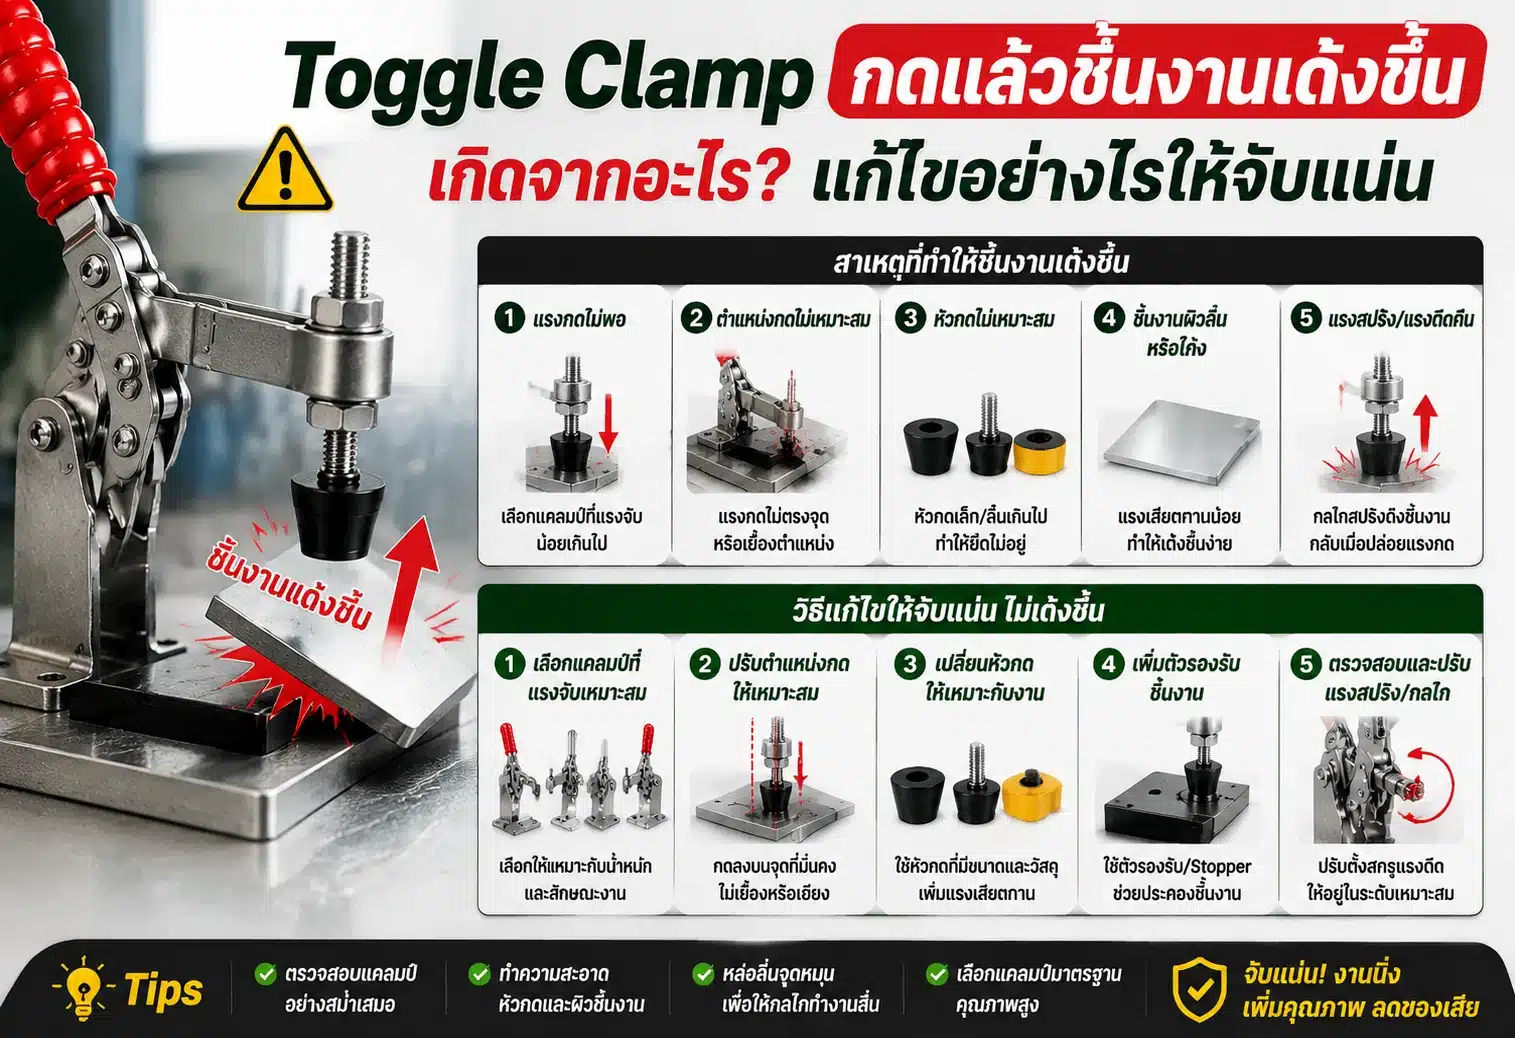
หากแรงที่แคลมป์สร้างขึ้นไม่สามารถต้านการเคลื่อนที่ของชิ้นงานภายใต้แรงตัด ชิ้นงานอาจเลื่อน ยกตัว หรือกระดกออกจากจุดอ้างอิง
ปัญหานี้พบได้ในงานเจาะที่มีแรงกระทำตามแนวแกน หรือการกัดที่มีแรงด้านข้างสูง
แต่การแก้ไขต้องดูทั้งแรงจับยึดและทิศทางการรับแรง ไม่ใช่เพิ่มขนาดแคลมป์อย่างเดียว
2. ตำแหน่งรองรับชิ้นงานไม่เหมาะสม
ชิ้นงานบางชนิดมีลักษณะยาว แบน หรือมีผนังบาง หากจับยึดเฉพาะบริเวณปลายด้านหนึ่ง ขณะที่เครื่องมือตัดทำงานบริเวณส่วนที่ไม่มีจุดรองรับ อาจเกิดการโก่งตัวและสั่นได้ง่าย
ตัวอย่างเช่น การกัดแผ่นอะลูมิเนียมบางที่รองรับเฉพาะขอบ แต่ไม่มี Support ใต้พื้นที่ตัด
แม้จะเพิ่มแรงกดจากด้านบน ชิ้นงานก็อาจยุบตัวแทนที่จะมั่นคงขึ้น
3. โครงสร้าง Jig & Fixture ไม่แข็งแรงเพียงพอ
Fixture มีหน้าที่กำหนดตำแหน่ง รองรับ และยึดชิ้นงานระหว่างการผลิต
หากฐาน Fixture บาง จุดยึดหลวม หรือมีชิ้นส่วนยื่นยาวเกินความจำเป็น ระบบจับยึดเองอาจเกิดการเคลื่อนตัวเมื่อได้รับแรง
การเลือกแคลมป์จับชิ้นงานที่แข็งแรงมากจึงไม่ช่วยแก้ปัญหาได้ทั้งหมด หากฐานที่ใช้ติดตั้งยังมีความยืดหยุ่นสูง
4. เครื่องมือตัดหรือเงื่อนไขการตัดไม่เหมาะสม
การสั่นไม่ได้เกิดจากชิ้นงานเสมอไป
ดอกกัดที่ยื่นยาวเกินไป เครื่องมือตัดสึก ความเร็วรอบไม่เหมาะสม หรือการตัดที่ทำให้เกิด Chatter อาจเป็นสาเหตุหลักของการสั่น
ในกรณีนี้ การปรับ Fixture อาจช่วยเพิ่มความเสถียร แต่ยังต้องพิจารณา Cutting Parameters และสภาพเครื่องจักรควบคู่กัน
การสั่นของชิ้นงานส่งผลเสียต่อคุณภาพการผลิตอย่างไร?
การสั่นสะเทือนในกระบวนการผลิตสามารถส่งผลต่อทั้งคุณภาพชิ้นงานและต้นทุน โดยเฉพาะงานที่ต้องควบคุมค่าความคลาดเคลื่อนอย่างละเอียด
| ปัญหาจากการสั่น | ผลกระทบต่อกระบวนการผลิต |
|---|---|
| ผิวชิ้นงานไม่เรียบ | เกิดรอยสั่นหรือคลื่นบนผิว |
| ขนาดคลาดเคลื่อน | ผลิตชิ้นงานไม่ตรงค่าที่กำหนด |
| รูเจาะไม่ตรงตำแหน่ง | ส่งผลต่อการประกอบ |
| เครื่องมือตัดสึกผิดปกติ | เพิ่มค่าใช้จ่ายด้าน Tooling |
| ชิ้นงานขยับขณะทำงาน | อาจเกิดการชนหรือเสียหาย |
| ต้องลดความเร็วการผลิต | Cycle Time เพิ่มขึ้น |
| ต้องแก้ไขชิ้นงานซ้ำ | Rework และต้นทุนเพิ่มขึ้น |
ตัวอย่างเช่น หากชิ้นงานสำหรับประกอบเครื่องจักรมีรูเจาะที่ต้องสัมพันธ์กับตำแหน่งอื่นอย่างแม่นยำ การสั่นระหว่างเจาะอาจทำให้ตำแหน่งรูคลาดเคลื่อนจนประกอบไม่ได้
ในบางกรณีปัญหาไม่ได้แสดงออกเป็นชิ้นงานเสียทันที แต่ทำให้ค่าความคลาดเคลื่อนกระจายมากขึ้น ส่งผลให้การควบคุมคุณภาพทำได้ยากขึ้น
การลดการสั่นจึงไม่ได้มุ่งทำให้เครื่องจักรเงียบลงเพียงอย่างเดียว แต่เป็นการเพิ่มเสถียรภาพของกระบวนการผลิตโดยรวม
ระบบจับยึดชิ้นงานช่วยลดการสั่นได้อย่างไร?
ระบบจับยึดชิ้นงาน หรือ Workholding System ประกอบด้วยอุปกรณ์หลายส่วนที่ทำงานร่วมกัน ได้แก่
- Locator: กำหนดตำแหน่งอ้างอิงของชิ้นงาน
- Support: รองรับแรงและน้ำหนักของชิ้นงาน
- Clamp: กดหรือยึดชิ้นงานให้สัมผัสจุดรองรับ
- Fixture Base: เป็นฐานสำหรับติดตั้งชิ้นส่วนจับยึด
- Stopper: ช่วยกำหนดตำแหน่งและรับแรงในทิศทางที่ออกแบบไว้
เมื่อส่วนประกอบเหล่านี้ทำงานร่วมกันอย่างเหมาะสม ชิ้นงานจะสามารถต้านการเคลื่อนที่ที่ไม่ต้องการและมีความแข็งแกร่งของระบบรองรับเพิ่มขึ้น
อย่างไรก็ตาม Clamp ไม่ได้มีหน้าที่แทน Locator ทุกกรณี เพราะการกำหนดตำแหน่งอย่างแม่นยำควรพึ่งพาจุดอ้างอิงที่ออกแบบไว้ ส่วนแคลมป์ทำหน้าที่รักษาการสัมผัสระหว่างชิ้นงานกับจุดเหล่านั้น
หลักการ 3-2-1 Locating ช่วยอะไรได้บ้าง?
หลักการ 3-2-1 เป็นแนวคิดพื้นฐานในการกำหนดตำแหน่งชิ้นงานแข็งเกร็งรูปทรงทั่วไป ด้วยจุดสัมผัส 3 จุดบนระนาบหลัก 2 จุดบนระนาบรอง และ 1 จุดบนระนาบที่สาม
แนวทางนี้ช่วยจำกัดการเคลื่อนที่ของชิ้นงานในทิศทางต่าง ๆ โดยไม่สร้างการบังคับตำแหน่งที่มากเกินความจำเป็น
แต่สำหรับชิ้นงานบางหรือยืดหยุ่น อาจต้องมี Support เพิ่มเติมเพื่อรับแรงระหว่างการผลิต โดยออกแบบไม่ให้การรองรับนั้นทำให้ชิ้นงานเสียรูปหรือเกิดการกำหนดตำแหน่งขัดแย้งกัน
หลักการสำคัญคือ แคลมป์ควรกดชิ้นงานเข้าสู่จุดรองรับที่แข็งแรง ไม่ใช่กดลงบนส่วนที่ลอยอยู่โดยไม่มี Support
เลือกแคลมป์จับชิ้นงานประเภทไหนเพื่อลดการสั่น?
แคลมป์แต่ละประเภทมีทิศทางแรง วิธีล็อก และข้อจำกัดต่างกัน การเลือกจึงต้องสัมพันธ์กับลักษณะชิ้นงานและแรงที่เกิดขึ้นในกระบวนการผลิต
| ประเภทแคลมป์ | ลักษณะการจับยึด | งานที่เหมาะสม |
|---|---|---|
| Horizontal Toggle Clamp | กดชิ้นงานจากด้านบน ด้ามอยู่แนวนอนเมื่อล็อก | งานเจาะและ Jig พื้นที่จำกัด |
| Vertical Toggle Clamp | กดชิ้นงานจากด้านบน ด้ามอยู่แนวตั้งเมื่อล็อก | งานประกอบ งานเชื่อม และ Fixture |
| Push-Pull Toggle Clamp | ดันหรือดึงในแนวตรง | จับชิ้นงานเข้าหา Stopper |
| C-Clamp / G-Clamp | ใช้สกรูสร้างแรงหนีบ | งานโลหะ งานซ่อม และงานทั่วไป |
| Machine Vise | ใช้ปากจับหนีบชิ้นงาน | งานเจาะและ CNC ที่เหมาะกับปากกา |
| Hydraulic Clamp | ใช้แรงดันไฮดรอลิกสร้างแรงจับ | Fixture สำหรับงานหนักหรือการผลิตต่อเนื่อง |
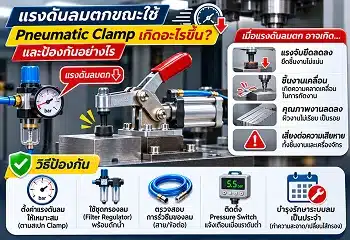
| Pneumatic Clamp | ใช้แรงดันลมควบคุมการจับ | ไลน์ประกอบและระบบจับยึดอัตโนมัติ |
สำหรับงานที่ต้องรับแรงตัดสูง ควรตรวจสอบว่าแคลมป์รุ่นนั้นได้รับการออกแบบและมีพิกัดเหมาะสมกับงาน Machining จริง ไม่ควรเลือกเพียงเพราะเป็น Toggle Clamp หรือมีคำว่า Heavy Duty
โดยเฉพาะแคลมป์ล็อคชิ้นงานแบบล็อกด้วยกลไก Toggle จำเป็นต้องแยกความหมายระหว่าง Holding Capacity และ Clamping Force เพราะทั้งสองค่าไม่ได้หมายถึงแรงชนิดเดียวกัน
Holding Capacity กับ Clamping Force ต่างกันอย่างไร?
การอ่านสเปกแคลมป์ผิดอาจทำให้เลือกอุปกรณ์ที่ไม่เหมาะสมกับแรงที่เกิดขึ้นจริง
Clamping Force คือแรงที่แคลมป์กดหรือกระทำต่อชิ้นงานในสภาวะที่กำหนด โดยขึ้นอยู่กับโครงสร้าง การปรับตำแหน่ง และแรงที่ใช้ขับกลไก
Holding Capacity คือพิกัดความสามารถในการต้านแรงตามเงื่อนไขที่ผู้ผลิตกำหนด ไม่ใช่แรงกดที่แคลมป์สร้างได้โดยอัตโนมัติ
ตัวอย่างเช่น แคลมป์ที่ระบุ Holding Capacity สูง ไม่ได้หมายความว่าเมื่อผู้ปฏิบัติงานกดด้ามแล้วจะเกิดแรงกดบนชิ้นงานเท่ากับตัวเลขนั้นทันที
นอกจากนี้ ตำแหน่งหัวกดหรือระยะยื่นของแขนแคลมป์ยังอาจมีผลต่อความสามารถในการรับแรง
ก่อนเลือกแคลมป์จึงควรตรวจสอบข้อมูลผู้ผลิตร่วมกับทิศทางแรงตัด จุดยึดฐาน และความแข็งแรงของ Fixture
ทำไมการเพิ่มแรงจับยึดมากเกินไปจึงไม่ใช่คำตอบ?
เมื่อชิ้นงานเริ่มสั่น หลายคนเลือกแก้ด้วยการเพิ่มแรงกดให้มากที่สุด แต่การจับแน่นเกินไปอาจสร้างปัญหาใหม่
สำหรับชิ้นงานที่มีผนังบางหรือโครงสร้างกลวง แรงจับที่มากเกินความจำเป็นอาจทำให้ชิ้นงานเสียรูปชั่วคราวระหว่างการตัดเฉือน
เมื่อปลดแคลมป์จับชิ้นงาน ชิ้นงานอาจคืนรูป ส่งผลให้ขนาดสุดท้ายไม่ตรงกับค่าที่วัดขณะจับยึด
ตัวอย่างเช่น การกัดชิ้นส่วนอะลูมิเนียมผนังบาง หากแคลมป์กดบริเวณที่ไม่มีจุดรองรับด้านล่าง ชิ้นงานอาจโก่งตัวก่อนเริ่มตัดด้วยซ้ำ
วิธีแก้ที่เหมาะสมกว่าคือการปรับตำแหน่งหัวกด เพิ่ม Support ในบริเวณรับแรง และควบคุมแรงจับยึดให้เหมาะกับความแข็งแรงของชิ้นงาน
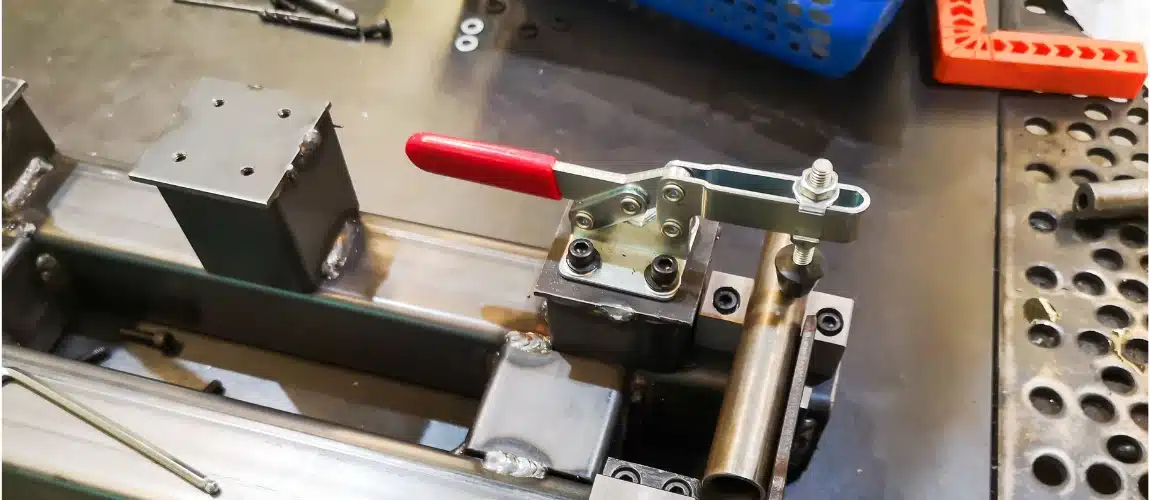
ออกแบบจุดรองรับชิ้นงานอย่างไรให้ลดการสั่นได้ดีขึ้น?
หนึ่งในวิธีลดการสั่นที่มักถูกมองข้ามคือการปรับตำแหน่ง Support ให้สัมพันธ์กับตำแหน่งเครื่องมือตัด
แนวทางสำคัญ ได้แก่
รองรับบริเวณใกล้ตำแหน่งตัด
หากชิ้นงานมีส่วนยื่นยาวหรือมีผนังบาง ควรพิจารณาจุดรองรับให้ใกล้บริเวณที่เกิดแรงตัด โดยไม่รบกวนเส้นทางเครื่องมือ
การลดช่วงชิ้นงานที่ไม่มีจุดรองรับสามารถช่วยเพิ่มความแข็งแกร่งเฉพาะตำแหน่งและลดแนวโน้มการโก่งตัว
ให้แรงจากแคลมป์ถ่ายเข้าสู่ Support
ตำแหน่ง Clamp ควรสัมพันธ์กับจุดรองรับหรือ Locator ที่แข็งแรง เพื่อให้แรงกดถูกส่งผ่านโครงสร้างอย่างเหมาะสม
ไม่ควรกดชิ้นงานลงบนพื้นที่ลอยตัวโดยหวังว่าแรงกดที่มากขึ้นจะช่วยแก้การสั่น
ลดระยะยื่นของชิ้นงานเท่าที่ทำได้
ชิ้นงานที่ยื่นออกจากจุดจับมากมีแนวโน้มเกิดการโก่งตัวและสั่นได้ง่ายขึ้นภายใต้แรงบางทิศทาง
การปรับวิธีจับหรือแบ่งขั้นตอนการผลิตอาจช่วยลดช่วงที่ไม่มีจุดรองรับได้
ตรวจฐาน Fixture และจุดยึดกับเครื่องจักร
แม้ตัวชิ้นงานจะถูกจับแน่น แต่หาก Fixture Base หรือจุดยึดกับโต๊ะเครื่องจักรไม่มั่นคง ระบบทั้งชุดอาจยังเกิดการสั่น
จึงควรตรวจสอบสลักยึด ตำแหน่งสัมผัส ความสะอาดของผิวฐาน และความเสียหายของส่วนประกอบตามขั้นตอนความปลอดภัยของเครื่องจักร
งาน CNC งานเจาะ และงานเชื่อม ควรใช้วิธีจับยึดเหมือนกันหรือไม่?
แม้ทุกกระบวนการต้องการความมั่นคงของชิ้นงาน แต่ลักษณะของแรงที่เกิดขึ้นแตกต่างกัน
| กระบวนการ | ปัญหาที่พบได้ | แนวทางการจับยึด |
|---|---|---|
| งานกัด CNC | Chatter, ผิวเป็นคลื่น, ชิ้นงานโก่ง | เพิ่มความแข็งแกร่ง ลดระยะยื่น และปรับจุดรองรับ |
| งานเจาะ | ชิ้นงานยกหรือหมุนตามดอกสว่าน | ใช้ Fixture ที่ต้านแรงบิดและแรงตามแนวแกน |
| งานกลึง | งานยาวหรือผนังบางสั่น | ใช้ระบบจับยึดและอุปกรณ์รองรับที่เหมาะสม |
| งานเชื่อม | ชิ้นงานเปลี่ยนตำแหน่งหรือเสียรูปจากความร้อน | ใช้ Jig รองรับตำแหน่งและออกแบบลำดับเชื่อม |
| งานประกอบ | ชิ้นงานขยับระหว่างกดหรือขันยึด | ใช้ Locator, Stopper และ Toggle Clamp |
| งานตัด | ชิ้นงานสั่นหรือขยับจากแรงตัด | เพิ่มการรองรับและจับยึดตามทิศทางแรง |
งานเชื่อมมีความแตกต่างจากงานกัด CNC เพราะปัญหาหลักอาจมาจากความร้อนและการหดตัวของวัสดุ ไม่ใช่ Chatter จากเครื่องมือตัด
ดังนั้น การแก้ปัญหาต้องพิจารณาสาเหตุของกระบวนการก่อนเลือกอุปกรณ์
HowTo: 7 ขั้นตอนลดการสั่นของชิ้นงานด้วยระบบจับยึด
ขั้นตอนที่ 1: ระบุตำแหน่งและช่วงเวลาที่เกิดการสั่น
ตรวจสอบว่าการสั่นเกิดขึ้นขณะเจาะ กัด ตัด หรือในช่วงเปลี่ยนตำแหน่งเครื่องมือ และเกิดกับชิ้นงานทุกชิ้นหรือเฉพาะบางล็อต
บันทึกตำแหน่งที่เกิดปัญหา ลักษณะรอยบนผิวงาน และเงื่อนไขเครื่องจักรที่ใช้ เพื่อช่วยแยกสาเหตุระหว่างกระบวนการตัดกับระบบจับยึด
ขั้นตอนที่ 2: ตรวจความมั่นคงของ Jig & Fixture
หยุดเครื่องจักรและปฏิบัติตามขั้นตอนตัดแยกพลังงานก่อนตรวจสอบอุปกรณ์
ตรวจว่าฐาน Fixture จุดยึด และชิ้นส่วนรองรับไม่มีการหลวม แตกร้าว หรือเสียรูป รวมถึงไม่มีเศษโลหะติดอยู่บนผิวที่ใช้กำหนดตำแหน่งชิ้นงาน
ขั้นตอนที่ 3: วิเคราะห์ทิศทางแรงที่กระทำต่อชิ้นงาน
พิจารณาว่าแรงจากกระบวนการมีแนวโน้มดัน ยก หมุน หรือทำให้ชิ้นงานโก่งตัวในทิศทางใด
จากนั้นตรวจว่า Locator และ Support สามารถรับแรงเหล่านั้นได้หรือไม่ โดยไม่พึ่งพาแรงเสียดทานจากแคลมป์เพียงอย่างเดียวเมื่อมีความเสี่ยงสูง
ขั้นตอนที่ 4: ปรับตำแหน่งจุดรองรับและหัวกด
ย้ายจุดกดให้สัมพันธ์กับจุดรองรับที่แข็งแรง และพิจารณาเพิ่ม Support ในบริเวณที่ชิ้นงานมีแนวโน้มโก่งตัว
ตรวจว่าการเพิ่มจุดรองรับไม่ทำให้ชิ้นงานถูกบังคับตำแหน่งผิดรูป โดยเฉพาะชิ้นงานผนังบางหรือผิวที่ยังไม่เรียบสม่ำเสมอ
ขั้นตอนที่ 5: เลือกแคลมป์ที่มีพิกัดเหมาะสม
ตรวจสอบ Clamping Force, Holding Capacity, ระยะ Stroke และทิศทางการทำงานจากข้อมูลผู้ผลิต
พิจารณาความแข็งแรงของฐานยึดและความสามารถของแคลมป์ในการรองรับแรงที่เกิดขึ้นจริง โดยไม่เลือกจากขนาดหรือรูปลักษณ์เพียงอย่างเดียว
ขั้นตอนที่ 6: ทดสอบการจับยึดและปรับเงื่อนไขการตัด
ทดสอบตามขั้นตอนที่ปลอดภัยภายใต้การควบคุมของผู้รับผิดชอบเครื่องจักร
หากระบบจับยึดมั่นคงแล้วแต่ยังเกิด Chatter ให้ประเมินเครื่องมือตัด ระยะยื่น ความเร็วรอบ อัตราป้อน และทิศทางการตัดร่วมด้วย
ไม่ควรเพิ่มแรงจับหรือเปลี่ยนเงื่อนไขการตัดหลายอย่างพร้อมกันโดยไม่มีการบันทึก เพราะจะทำให้ระบุสาเหตุของการเปลี่ยนแปลงได้ยาก
ขั้นตอนที่ 7: วัดผลก่อนและหลังปรับปรุง
ตรวจสอบผลจากคุณภาพผิวชิ้นงาน ความคลาดเคลื่อนของขนาด อัตราของเสีย และ Cycle Time
หากมีอุปกรณ์วัดการสั่นที่เหมาะสม สามารถใช้ข้อมูลดังกล่าวร่วมกับผลการตรวจคุณภาพ เพื่อยืนยันว่าการปรับระบบจับยึดช่วยให้กระบวนการผลิตมีเสถียรภาพมากขึ้นจริง
ตัวอย่างเปรียบเทียบก่อนและหลังปรับปรุง Fixture
สมมติสายการผลิตแห่งหนึ่งพบปัญหาชิ้นงานสั่นระหว่างงานกัด จึงปรับจุดรองรับและตำแหน่ง Clamp โดยยังคงใช้เครื่องจักรและเครื่องมือตัดเดิม
| ตัวชี้วัด | ก่อนปรับปรุง | หลังปรับปรุง |
|---|---|---|
| ชิ้นงานที่ตรวจสอบ | 100 ชิ้น | 100 ชิ้น |
| ชิ้นงานไม่ผ่านเกณฑ์ | 12 ชิ้น | 4 ชิ้น |
| อัตราของเสีย | 12% | 4% |
| เวลาปรับตั้งต่อรอบ | 8 นาที | 6 นาที |
| งานแก้ไขซ้ำ | 10 ชิ้น | 3 ชิ้น |
ตัวเลขทั้งหมดเป็นตัวอย่างสมมติเพื่ออธิบายวิธีวัดผล ไม่ใช่ผลทดสอบจากลูกค้าหรือโครงการจริงของ Adikotools
จากข้อมูลตัวอย่าง อัตราของเสียลดลง 8 จุดเปอร์เซ็นต์ หรือคิดเป็นการลดจำนวนของเสียประมาณ 66.7% เมื่อเทียบกับก่อนปรับปรุง
อย่างไรก็ตาม ควรเก็บข้อมูลหลายรอบการผลิตภายใต้เงื่อนไขใกล้เคียงกัน และควบคุมปัจจัยอื่นที่อาจมีผล เช่น เครื่องมือตัดและชนิดวัสดุ ก่อนสรุปว่าผลที่ดีขึ้นเกิดจาก Fixture เพียงอย่างเดียว
ข้อผิดพลาดที่ควรหลีกเลี่ยงเมื่อแก้ปัญหาชิ้นงานสั่น
เพิ่มแรงกดโดยไม่ตรวจจุดรองรับ
หากชิ้นงานไม่มี Support รองรับบริเวณที่กด แรงจับที่เพิ่มขึ้นอาจทำให้ชิ้นงานโก่งตัวมากกว่าเดิม
เลือกแคลมป์จาก Holding Capacity อย่างเดียว
ค่าพิกัดที่ผู้ผลิตระบุมีเงื่อนไขเฉพาะ จึงต้องอ่านรายละเอียดการติดตั้งและตำแหน่งการใช้งานร่วมด้วย
ใช้ Fixture ที่มีชิ้นส่วนยื่นยาวมากเกินไป
ส่วนประกอบที่ยื่นออกจากฐานมากอาจมีความยืดหยุ่นและลดความแข็งแกร่งของระบบภายใต้แรงบางทิศทาง
ใช้แคลมป์แทน Locator
การอาศัยแรงกดหรือแรงเสียดทานเพียงอย่างเดียวเพื่อกำหนดตำแหน่ง อาจทำให้ความสม่ำเสมอระหว่างรอบการผลิตลดลง
ไม่ตรวจการเสื่อมของอุปกรณ์จับยึด
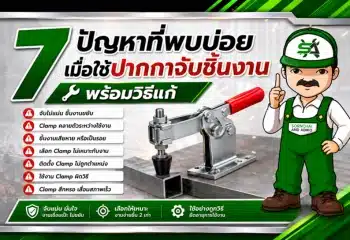
แคลมป์ที่ใช้งานซ้ำต่อเนื่องอาจเกิดการหลวม สึก หรือมีชิ้นส่วนเสียหาย ควรตรวจสอบตามรอบที่เหมาะสมกับความถี่การใช้งาน
มองข้ามความปลอดภัย
หากชิ้นงานเริ่มเคลื่อนตัวผิดปกติหรือเกิดการสั่นรุนแรง ควรหยุดเครื่องด้วยวิธีที่ปลอดภัย ไม่ใช้มือจับพยุงหรือปรับแคลมป์ระหว่างที่เครื่องมือกำลังทำงาน
จะเลือกซื้อแคลมป์จับชิ้นงานให้เหมาะกับโรงงานได้อย่างไร?
ก่อนเลือกซื้อแคลมป์ล็อคชิ้นงาน ควรเตรียมข้อมูลเกี่ยวกับชิ้นงานและกระบวนการให้ชัดเจน เช่น
- ขนาด น้ำหนัก และรูปทรงชิ้นงาน
- วัสดุและความแข็งแกร่งของชิ้นงาน
- ทิศทางแรงและเงื่อนไขของกระบวนการผลิต
- ตำแหน่ง Locator และ Support
- แรงจับยึดและพิกัดที่ต้องการ
- ระยะเปิด-ปิดและพื้นที่ติดตั้ง
- จำนวนรอบการทำงานต่อวัน
- ข้อจำกัดในการเข้าถึงของเครื่องมือและผู้ปฏิบัติงาน
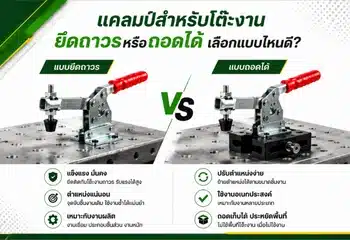
สำหรับโรงงานที่ต้องจับยึดชิ้นงานซ้ำจำนวนมาก Toggle Clamp สามารถเป็นทางเลือกที่เหมาะสมในกระบวนการที่ผ่านการประเมินแรงและพิกัดแล้ว เนื่องจากช่วยให้การจับและปลดชิ้นงานทำได้รวดเร็วและมีตำแหน่งการทำงานที่กำหนดไว้
อย่างไรก็ตาม ในงานตัดเฉือนที่มีแรงสูงหรือชิ้นงานผนังบาง อาจต้องใช้ระบบจับยึดเฉพาะทางร่วมกับ Fixture ที่ออกแบบตามแรงจริง
สามารถดูประเภทและรุ่นของแคลมป์สำหรับงานอุตสาหกรรมได้ที่
โดยมีอุปกรณ์หลายรูปแบบสำหรับงาน Jig & Fixture งานประกอบ และงานผลิต เช่น แคลมป์จาก CLAMPTEK และ DESTACO ทั้งนี้ควรตรวจสอบสเปกเฉพาะรุ่นก่อนตัดสินใจ
สรุป: ระบบจับยึดที่ดีต้องลดการเคลื่อนตัวโดยไม่ทำให้ชิ้นงานเสียรูป
การลดการสั่นของชิ้นงานไม่ได้ขึ้นอยู่กับการเลือกแคลมป์ที่จับแน่นที่สุด แต่ขึ้นอยู่กับการออกแบบระบบจับยึดให้สัมพันธ์กับแรงที่เกิดขึ้น รูปทรงชิ้นงาน และตำแหน่งรองรับ
การเลือก Clamp ที่เหมาะสม ร่วมกับ Locator, Support และ Fixture ที่แข็งแรง ช่วยลดความเสี่ยงที่ชิ้นงานจะเคลื่อนตัวหรือโก่งระหว่างการผลิต และอาจช่วยให้คุณภาพชิ้นงานมีความสม่ำเสมอมากขึ้น
สำหรับงาน CNC ยังต้องพิจารณาเครื่องมือตัดและเงื่อนไขการตัดร่วมด้วย เพราะการสั่นแบบ Chatter ไม่ได้เกิดจากระบบจับยึดเพียงปัจจัยเดียว
ก่อนเพิ่มแรงจับยึด ลองตรวจสอบก่อนว่าจุดรองรับอยู่ถูกตำแหน่งหรือไม่ เพราะบางครั้งการขยับ Support ให้เหมาะสมอาจแก้ปัญหาได้ตรงจุดกว่าการเปลี่ยนไปใช้แคลมป์ที่มีพิกัดสูงขึ้น
การออกแบบระบบจับยึดที่เหมาะสมจึงเป็นส่วนหนึ่งของการเพิ่มความแม่นยำ ลดการแก้ไขงานซ้ำ และสร้างเสถียรภาพให้กระบวนการผลิตในระยะยาว
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
แหล่งข้อมูลอ้างอิงสำหรับบทความ
- Carr Lane — Locating & Clamping Principles — หลักการออกแบบตำแหน่ง Clamp และ Support เพื่อป้องกันชิ้นงานเสียรูป
- Sandvik Coromant — How to Reduce Vibration in Milling — แนวทางลดการสั่นระหว่างกัด CNC และการเลือกทิศทางแรงตัด
- DESTACO — How to Calculate Clamping Force & Holding Capacity — ความหมายของแรงจับยึดและพิกัดแคลมป์
- MISUMI — How Workpiece Clamps Ensure Stable Holding — บทบาทของอุปกรณ์จับยึดต่อความแม่นยำในการผลิต