แรงดันลมตกขณะใช้ Pneumatic Clamp เกิดอะไรขึ้น และป้องกันอย่างไร?
ในสายการผลิตที่ต้องจับยึดชิ้นงานซ้ำ ๆ อุปกรณ์อย่าง Pneumatic Clamp หรือแคลมป์ลม เป็นตัวช่วยให้การทำงานรวดเร็วขึ้น เพราะสามารถใช้แรงดันลมควบคุมการจับและปล่อยชิ้นงานได้โดยไม่ต้องให้พนักงานออกแรงโยกแคลมป์ทุกครั้ง
แต่ปัญหาหนึ่งที่หลายโรงงานอาจเคยพบคือ แคลมป์ทำงานได้ตามปกติในช่วงแรก ก่อนจะเริ่มจับชิ้นงานไม่แน่น เคลื่อนที่ช้าลง หรือมีอาการทำงานไม่สม่ำเสมอ โดยเฉพาะช่วงที่เครื่องจักรหลายตัวเริ่มใช้ลมพร้อมกัน
อาการเหล่านี้อาจเกี่ยวข้องกับแรงดันลมตก (Air Pressure Drop) ซึ่งส่งผลต่อการทำงานของ Pneumatic Clamp และอาจกระทบต่อคุณภาพการผลิตหรือความปลอดภัยได้ หากระบบไม่ได้ออกแบบรองรับความผิดปกติอย่างเหมาะสม
แล้วแรงดันลมตกเกิดจากอะไร แคลมป์จะคลายตัวทันทีหรือไม่ และโรงงานควรป้องกันปัญหานี้อย่างไร?
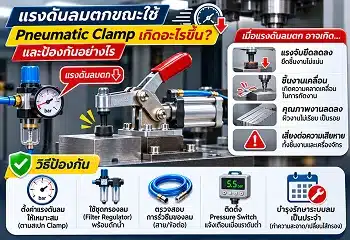
แรงดันลมตกขณะใช้ Pneumatic Clamp เกิดอะไรขึ้น?
เมื่อแรงดันลมในระบบ Pneumatic Clamp ลดต่ำกว่าระดับที่ต้องการ อาจทำให้แรงขับจากกระบอกลมลดลง การจับยึดไม่สม่ำเสมอ หรือแคลมป์ทำงานได้ไม่ครบระยะ แต่แคลมป์จะคลายตัวหรือไม่ขึ้นอยู่กับกลไกของแต่ละรุ่น
แคลมป์จับชิ้นงานที่อาศัยแรงดันลมเพื่อรักษาแรงจับโดยตรงมีโอกาสสูญเสียแรงจับเมื่อแรงดันลดลง ในขณะที่ Pneumatic Toggle Clamp บางรุ่นมีกลไก Mechanical Lock ซึ่งสามารถรักษาสถานะล็อกเชิงกลได้แม้แรงดันลมหายไป
ดังนั้น ไม่ควรสรุปว่าแคลมป์ลมทุกตัวจะเปิดทันทีเมื่อลมตก และไม่ควรเชื่อว่าแคลมป์ทุกตัวจะล็อกค้างได้โดยไม่ต้องใช้แรงดันลม
สิ่งที่ควรตรวจสอบเป็นอันดับแรกคือหลักการทำงานของแคลมป์รุ่นนั้น ข้อมูลแรงจับใน Spec Sheet และพฤติกรรมของระบบเมื่อสูญเสียแรงดัน
Pneumatic Clamp ทำงานด้วยแรงดันลมอย่างไร?
Pneumatic Clamp ใช้ลมอัดเป็นแหล่งพลังงานในการขับเคลื่อนกระบอกสูบหรือกลไกจับยึด โดยระบบพื้นฐานอาจประกอบด้วยเครื่องอัดอากาศ ชุดกรองและปรับแรงดัน วาล์วควบคุม ท่อลม และตัวแคลมป์
เมื่อระบบสั่งให้จับชิ้นงาน วาล์วจะควบคุมทิศทางลมไปยังกระบอกสูบ ทำให้ลูกสูบเคลื่อนที่และส่งแรงผ่านกลไกไปยังจุดจับยึด
ในกระบอกลมทั่วไป แรงทางทฤษฎีสัมพันธ์กับแรงดันและพื้นที่หน้าตัดที่มีผลของลูกสูบ ตามสมการ
แรงทางทฤษฎี = แรงดัน × พื้นที่หน้าตัดที่มีผล
อย่างไรก็ตาม แรงที่ส่งถึงชิ้นงานจริงยังขึ้นอยู่กับแรงเสียดทานภายในกระบอกสูบ รูปแบบของกลไก ระยะการเคลื่อนที่ ตำแหน่งแขนจับ และการสูญเสียแรงในระบบ
ตัวอย่างเช่น หากแรงดันที่มีผลลดจาก 0.6 MPa เหลือ 0.4 MPa แรงทางทฤษฎีที่เกิดจากพื้นที่ลูกสูบเดิมจะลดลงประมาณหนึ่งในสาม โดยสมมติให้ปัจจัยอื่นคงที่
ตัวเลขนี้เป็นเพียงตัวอย่างอธิบายความสัมพันธ์ระหว่างแรงดันกับแรงกระบอกสูบ ไม่ได้หมายความว่าแรงจับชิ้นงานของ Pneumatic Toggle Clamp ทุกรุ่นจะลดลงในสัดส่วนเดียวกัน
สำหรับแคลมป์ที่มีกลไกทดแรงหรือระบบล็อกเชิงกล ต้องใช้ข้อมูลจากผู้ผลิตและการทดสอบจริงในการประเมินแรงจับ
6 ผลกระทบที่อาจเกิดขึ้นเมื่อแรงดันลม Pneumatic Clamp ตก
1. แรงจับชิ้นงานลดลง
ในระบบที่ใช้แรงดันลมสร้างและรักษาแรงจับโดยตรง เมื่อแรงดันลดลง แรงจับที่กระทำต่อชิ้นงานอาจลดตามไปด้วย
หากแรงจับไม่เพียงพอต่อแรงจากการเจาะ การกัด การเชื่อม หรือการประกอบ ชิ้นงานอาจเริ่มขยับจากตำแหน่งที่กำหนด
ตัวอย่างเช่น งาน CNC ที่ต้องใช้ Fixture จับชิ้นงานระหว่างการกัด หากชิ้นงานเคลื่อนแม้เพียงเล็กน้อย ก็อาจส่งผลต่อขนาดและคุณภาพผิวงานได้
2. แคลมป์เคลื่อนที่ช้าหรือทำงานไม่สุดระยะ
แรงดันลมที่ไม่เพียงพอร่วมกับอัตราการไหลที่จำกัดอาจทำให้กระบอกสูบเคลื่อนที่ช้าลง หรือไม่สามารถเอาชนะแรงต้านเพื่อเคลื่อนถึงตำแหน่งที่กำหนด
ผู้ปฏิบัติงานอาจสังเกตว่าแขนจับเคลื่อนช้ากว่าปกติ หรือระบบใช้เวลานานกว่าจะได้รับสัญญาณยืนยันว่า Clamp อยู่ในตำแหน่งพร้อมใช้งาน
อย่างไรก็ตาม อาการเคลื่อนที่ช้าไม่ได้เกิดจากแรงดันตกอย่างเดียว อาจเกี่ยวข้องกับวาล์ว ท่อลม อุปกรณ์ควบคุมอัตราการไหล หรือกลไกที่ฝืดด้วย
3. ชิ้นงานสั่นหรือเกิดความคลาดเคลื่อน
เมื่อการจับยึดไม่มั่นคง ชิ้นงานอาจเกิดการสั่นสะเทือนระหว่างการผลิต โดยเฉพาะกระบวนการที่มีแรงตัดหรือแรงกระแทก
ผลที่ตามมาอาจเป็นขนาดชิ้นงานคลาดเคลื่อน ผิวงานไม่สม่ำเสมอ และต้องตรวจสอบหรือผลิตชิ้นงานใหม่
แต่หากพบปัญหาชิ้นงานสั่น ไม่ควรสรุปว่าเกิดจากลมตกทันที ควรตรวจสอบตำแหน่ง Locator ความแข็งแรงของ Fixture และสภาพเครื่องมือร่วมด้วย
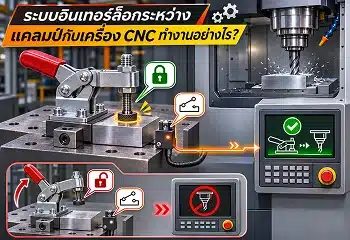
4. ระบบ Interlock ไม่อนุญาตให้เครื่องจักรเริ่มงาน
ในสายการผลิตอัตโนมัติ Pneumatic Clamp อาจทำงานร่วมกับ Pressure Switch, Position Sensor หรือ PLC เพื่อยืนยันความพร้อมก่อนเริ่มการผลิต
หากระบบตรวจพบแรงดันต่ำกว่าค่าที่ตั้งไว้ หรือแคลมป์ไม่เข้าตำแหน่ง เครื่องจักรอาจไม่อนุญาตให้เริ่มรอบการทำงาน
ระบบลักษณะนี้ช่วยลดโอกาสเริ่มกระบวนการผลิตขณะที่เงื่อนไขจับยึดยังไม่ครบ แต่ต้องออกแบบให้สอดคล้องกับความเสี่ยงของเครื่องจักรจริง
5. เครื่องจักรหยุดบ่อยและประสิทธิภาพลดลง
แรงดันลมตกอาจทำให้เกิด Alarm หรือ Cycle Timeout ซ้ำ ๆ ในระบบอัตโนมัติ
หากปัญหาเกิดบ่อย พนักงานอาจต้องหยุดตรวจสอบ รีเซ็ตระบบ หรือรอให้แรงดันกลับสู่ระดับที่ใช้งานได้
ผลกระทบไม่ได้จำกัดอยู่ที่แคลมป์เพียงตัวเดียว เพราะหากระบบลมเป็นแหล่งจ่ายร่วมกับอุปกรณ์หลายสถานี ความผิดปกติอาจส่งผลต่อกระบวนการผลิตส่วนอื่นด้วย
6. เกิดความเสี่ยงจากชิ้นงานหลุดหรือการเคลื่อนที่ที่ไม่คาดคิด
กรณีที่ต้องระวังมากที่สุดคือการสูญเสียแรงจับขณะที่มีแรงจากกระบวนการผลิตกระทำต่อชิ้นงาน หรือขณะที่แคลมป์กำลังรองรับน้ำหนักของชิ้นงาน
หากอุปกรณ์ไม่ได้ออกแบบให้คงสภาพจับยึดได้เมื่อแรงดันลดลง อาจเกิดการคลายตัวหรือการเคลื่อนที่อย่างไม่คาดคิด
ความเสี่ยงจึงต้องได้รับการประเมินตั้งแต่ขั้นออกแบบ ไม่ควรรอให้เกิดปัญหาแล้วค่อยเพิ่มแรงดันลมเพื่อแก้ไข
7 สาเหตุที่ทำให้แรงดันลม Pneumatic Clamp ตก
1. มีลมรั่วในท่อหรือข้อต่อ
ท่อลมและข้อต่อเป็นจุดที่ควรตรวจสอบเมื่อระบบมีแรงดันลดลง โดยเฉพาะหลังใช้งานเป็นเวลานาน หรือมีการขยับท่อเพื่อปรับปรุงเครื่องจักร
รอยรั่วอาจเกิดจากท่อลมแตกร้าว ข้อต่อหลวม ซีลเสื่อม หรือการติดตั้งที่ไม่เหมาะสม
หากลมรั่วต่อเนื่อง ระบบอาจสูญเสียทั้งแรงดันและพลังงานที่ใช้ผลิตลมอัด
2. เครื่องอัดอากาศจ่ายลมไม่ทัน
เมื่ออุปกรณ์หลายตัวต้องการลมพร้อมกัน ปริมาณการใช้ลมอาจสูงกว่าความสามารถในการจ่ายของระบบ
ปัญหานี้มักสังเกตได้ชัดในช่วงที่เครื่องจักรหลายสถานีเริ่มทำงานพร้อมกัน และแรงดันในระบบฟื้นตัวหลังหยุดใช้งานบางส่วน
การตรวจสอบจึงควรดูทั้งความสามารถของเครื่องอัดอากาศ ปริมาณลมที่ใช้จริง และความต้องการลมสูงสุดในช่วงเวลาสั้น ๆ
3. ตัวกรองลมอุดตัน
ระบบลมอัดมักติดตั้ง Air Filter เพื่อช่วยกรองฝุ่นและสิ่งปนเปื้อนก่อนเข้าสู่อุปกรณ์
เมื่อไส้กรองอุดตัน ความต้านทานการไหลอาจเพิ่มขึ้น ส่งผลให้แรงดันด้านปลายทางลดลงมากขึ้นในช่วงที่มีการใช้ลม
ควรตรวจสอบสภาพไส้กรองและการระบายน้ำตามแผนบำรุงรักษา ไม่ควรถอดตัวกรองออกเพื่อแก้ปัญหาโดยไม่มีการประเมิน
4. Pressure Regulator ตั้งค่าไม่เหมาะสมหรือมีปัญหา
Pressure Regulator ใช้ควบคุมแรงดันลมด้านปลายทางให้อยู่ในระดับที่กำหนด
หากตั้งค่าไม่เหมาะสม เลือกขนาดไม่สอดคล้องกับอัตราการไหล หรืออุปกรณ์มีความผิดปกติ อาจทำให้แรงดันที่ส่งถึงแคลมป์ไม่เพียงพอ
การแก้ปัญหาไม่ควรเริ่มด้วยการปรับแรงดันให้สูงที่สุด เพราะแคลมป์และอุปกรณ์แต่ละรุ่นมีช่วงแรงดันใช้งานที่กำหนดไว้
5. ขนาดท่อลมหรือวาล์วไม่เหมาะกับอัตราการไหล
แม้เครื่องอัดอากาศจะจ่ายแรงดันได้เพียงพอ แต่ถ้าท่อลมเล็กเกินไป ยาวเกินความเหมาะสม หรือวาล์วมีข้อจำกัดด้านการไหล ก็อาจเกิดแรงดันตกในช่วงที่แคลมป์จับชิ้นงานเคลื่อนที่ได้
ปัญหานี้มักเกี่ยวข้องกับ Dynamic Pressure Drop หรือการลดลงของแรงดันขณะมีลมไหลผ่านอุปกรณ์
จึงควรวัดแรงดันขณะระบบทำงาน ไม่ใช่ตรวจเฉพาะแรงดันในขณะที่แคลมป์หยุดนิ่ง
6. วาล์วควบคุมหรือซีลกระบอกสูบรั่วภายใน
หากซีลของกระบอกสูบเสื่อม อาจเกิดการรั่วระหว่างห้องลมภายใน แม้ไม่มีเสียงลมรั่วให้ได้ยินจากภายนอก
ขณะเดียวกัน วาล์วควบคุมที่มีการรั่วภายในหรือทำงานผิดปกติอาจทำให้การเคลื่อนที่หรือการรักษาแรงดันไม่เป็นไปตามที่ออกแบบไว้
ปัญหาประเภทนี้ควรให้ช่างที่มีความรู้ตรวจสอบตามคู่มือของผู้ผลิต
7. ระบบลมไม่ได้ออกแบบเผื่อการใช้งานพร้อมกัน
โรงงานบางแห่งเพิ่มเครื่องจักรหรือจำนวน Pneumatic Clamp ภายหลัง แต่ยังใช้ระบบจ่ายลมชุดเดิม
เมื่ออุปกรณ์หลายตัวเปิดและปิดพร้อมกัน อาจเกิดความต้องการลมสูงชั่วขณะจนแรงดันลดลง
แนวทางแก้ไขควรเริ่มจากวิเคราะห์ปริมาณลมที่ต้องใช้และลักษณะการทำงาน ก่อนพิจารณาปรับระบบท่อ วาล์ว หรือความสามารถในการจ่ายลม
ตารางวิเคราะห์อาการ Pneumatic Clamp แรงดันลมตก
| อาการที่พบ | สาเหตุที่ควรตรวจสอบ | แนวทางแก้ไขเบื้องต้น |
|---|---|---|
| แคลมป์จับไม่แน่น | แรงดันไม่พอ แรงจับไม่เหมาะสม | ตรวจ Spec Sheet และแรงดันที่จุดใช้งาน |
| แคลมป์เคลื่อนช้า | ลมไหลไม่พอ Filter อุดตัน วาล์วมีปัญหา | ตรวจแรงดันขณะทำงานและทางเดินลม |
| มีเสียงลมรั่ว | ท่อลม ข้อต่อ หรือซีลรั่ว | ระบุจุดรั่วและซ่อมตามขั้นตอนปลอดภัย |
| ลมตกเมื่อหลายเครื่องทำงาน | ระบบจ่ายลมไม่พอ | วิเคราะห์ปริมาณการใช้ลมพร้อมกัน |
| Clamp ไม่เข้าตำแหน่ง | แรงดันต่ำ กลไกฝืด หรือระยะผิด | ตรวจแรงดันและกลไกหลังแยกพลังงาน |
| มี Alarm Pressure Low | แรงดันต่ำ หรืออุปกรณ์ตรวจวัดผิดปกติ | ตรวจค่าแรงดันจริงและสัญญาณ |
| ลมหายแล้ว Clamp คลายตัว | ลักษณะกลไกหรือวงจรไม่คงแรงจับ | ประเมินการใช้กลไกล็อกหรือระบบป้องกัน |
| ชิ้นงานสั่นระหว่างผลิต | แรงจับไม่พอหรือ Fixture ไม่มั่นคง | ตรวจแรงจับ จุดรองรับ และแรงจากกระบวนการ |
ตารางนี้ใช้เพื่อช่วยวิเคราะห์เบื้องต้น ไม่ใช่ข้อยืนยันว่าอาการหนึ่งเกิดจากสาเหตุเดียวเสมอไป
Pneumatic Clamp ลมตกแล้วจะคลายตัวทันทีหรือไม่?
คำตอบคือ ไม่จำเป็นเสมอไป เพราะขึ้นอยู่กับโครงสร้างและกลไกจับยึดของแคลมป์
แคลมป์แบบที่ต้องอาศัยแรงดันลมเพื่อรักษาแรงจับโดยตรง อาจสูญเสียแรงจับเมื่อแรงดันลดลง แต่หากมีกลไกล็อกเชิงกลที่ออกแบบให้คงสภาพได้เมื่อสูญเสียลม แคลมป์อาจยังรักษาตำแหน่งล็อกไว้ได้
ตัวอย่างเช่น Pneumatic Toggle Clamp บางซีรีส์ของ DESTACO มีกลไก Toggle Lock ที่ช่วยให้แคลมป์ยังคงล็อกเชิงกลได้แม้แรงดันลมหายไปทั้งหมด
อย่างไรก็ตาม คุณสมบัตินี้ไม่สามารถนำไปเหมารวมกับ Pneumatic Clamp ทุกประเภทได้ และการล็อกค้างไม่ได้หมายความว่าชิ้นงานจะได้รับแรงจับที่เหมาะสมในทุกสภาวะ
การเลือกรุ่นจึงควรตรวจสอบข้อมูลอย่างน้อย 3 เรื่อง ได้แก่
- Clamping Force: แรงจับที่เกิดขึ้นตามเงื่อนไขที่ผู้ผลิตระบุ
- Holding Capacity: ความสามารถในการต้านแรงภายนอกของกลไก
- Failure Behavior: พฤติกรรมของแคลมป์เมื่อแรงดันลมหายไปหรือระบบขัดข้อง
หากเป็นงาน CNC หรือกระบวนการที่ชิ้นงานหลุดแล้วอาจเกิดอันตรายรุนแรง ควรให้วิศวกรประเมินทั้งระบบจับยึดและระบบหยุดเครื่องอย่างเหมาะสม
วิธีป้องกันแรงดันลมตกในระบบ Pneumatic Clamp
การป้องกันที่ดีควรทำทั้งระบบลมและระบบจับยึด ไม่ใช่ดูเพียงว่าแรงดันที่เครื่องอัดอากาศสูงเพียงพอหรือไม่
ตรวจสอบแรงดันที่จุดใช้งานจริง
ควรตรวจสอบแรงดันบริเวณที่จ่ายเข้าสู่ระบบแคลมป์ รวมถึงพฤติกรรมของแรงดันระหว่างการเคลื่อนที่หรือช่วงที่ใช้ลมพร้อมกัน
เพราะแรงดันที่หน้าเครื่องอัดอากาศอาจไม่เท่ากับแรงดันที่ปลายทาง
บำรุงรักษาระบบลมอย่างสม่ำเสมอ
ตรวจสอบ Air Filter, Regulator, ท่อลม ข้อต่อ และอุปกรณ์ควบคุมตามรอบการบำรุงรักษา
หากมีการรั่ว ควรดำเนินการแก้ไขอย่างเป็นระบบ แทนการเพิ่มแรงดันเพื่อชดเชยการสูญเสีย
ใช้ Pressure Switch หรือ Pressure Sensor ในจุดที่เหมาะสม
อุปกรณ์ตรวจวัดแรงดันสามารถช่วยแจ้งเตือนเมื่อแรงดันต่ำกว่าค่าที่กำหนด และอาจนำไปใช้เป็นเงื่อนไขของระบบควบคุม
แต่ต้องเข้าใจว่าแรงดันที่เหมาะสมไม่ได้เป็นหลักฐานยืนยันว่าแคลมป์สัมผัสและจับชิ้นงานได้ถูกต้องเสมอไป
ตรวจสอบการทำงานของเซนเซอร์ตำแหน่ง
หากต้องยืนยันว่าแคลมป์เคลื่อนเข้าสู่ตำแหน่งที่ถูกต้อง ควรใช้การตรวจสอบตำแหน่งร่วมกับเงื่อนไขอื่นตามการประเมินความเสี่ยง
โดยไม่ควรใช้สัญญาณตำแหน่งเพียงอย่างเดียวแทนการตรวจสอบแรงจับจริงในงานที่ต้องการความน่าเชื่อถือสูง
พิจารณากลไกล็อกเมื่อสูญเสียลม
สำหรับกระบวนการที่การคลายตัวของแคลมป์อาจสร้างอันตราย ควรเลือกอุปกรณ์ที่มีพฤติกรรมเมื่อสูญเสียลมเหมาะกับหน้าที่ เช่น กลไกล็อกเชิงกลหรือระบบที่ออกแบบให้รักษาการรองรับชิ้นงานอย่างปลอดภัย
การติดตั้ง Check Valve หรือถังพักลมอาจช่วยเรื่องการจัดการลมในบางวงจรที่ผ่านการออกแบบ แต่ไม่ควรถือว่าอุปกรณ์เหล่านี้สามารถสร้างระบบ Fail-safe ได้โดยอัตโนมัติ เพราะยังมีความเสี่ยงจากการรั่วและพลังงานลมที่ค้างอยู่ในระบบ
ออกแบบระบบ Interlock ให้เหมาะกับความเสี่ยง
เมื่อแรงดันต่ำกว่าค่าที่กำหนด ระบบอาจสั่งไม่ให้เริ่มรอบการผลิต หรือเข้าสู่ลำดับหยุดที่เหมาะสม
แต่หากเกี่ยวข้องกับอันตรายต่อผู้ปฏิบัติงาน ต้องออกแบบเป็นฟังก์ชันด้านความปลอดภัยตามผลการประเมินความเสี่ยง ไม่ใช่เพียงต่อ Pressure Switch เข้ากับ PLC ทั่วไปแล้วถือว่าปลอดภัย
How-to: 7 ขั้นตอนตรวจสอบและป้องกัน Pneumatic Clamp แรงดันลมตก
ขั้นตอนที่ 1 หยุดการทำงานอย่างปลอดภัยเมื่อพบความผิดปกติ
หากพบว่าชิ้นงานเริ่มขยับ แคลมป์จับไม่แน่น หรือเครื่องแจ้งเตือนแรงดันต่ำ ให้หยุดการทำงานตามขั้นตอนของเครื่องจักร และไม่พยายามจับหรือปรับชิ้นงานขณะอุปกรณ์ยังสามารถเคลื่อนที่ได้
ขั้นตอนที่ 2 ตรวจสอบสเปกของแคลมป์
ตรวจสอบ Operating Pressure, Clamping Force, Stroke และพฤติกรรมเมื่อสูญเสียแรงดันจากเอกสารผู้ผลิต เพื่อทราบเงื่อนไขที่อุปกรณ์ต้องการ
ขั้นตอนที่ 3 ตรวจสอบประวัติแรงดันขณะเครื่องทำงาน
ใช้ข้อมูลจากเกจ เซนเซอร์ หรือระบบบันทึกที่ติดตั้งอย่างเหมาะสม เปรียบเทียบแรงดันก่อนและระหว่างการทำงาน โดยเฉพาะช่วงที่หลายอุปกรณ์ใช้ลมพร้อมกัน
ขั้นตอนที่ 4 ตรวจสอบการรั่วและสภาพอุปกรณ์
หลังแยกพลังงานและควบคุมแรงดันค้างตามขั้นตอน Lockout/Tagout แล้ว ให้ผู้รับผิดชอบตรวจสอบท่อลม ข้อต่อ ซีล Filter และ Regulator โดยใช้วิธีตรวจสอบที่เหมาะสม
ขั้นตอนที่ 5 วิเคราะห์ความสามารถของระบบจ่ายลม
เปรียบเทียบปริมาณลมที่อุปกรณ์ใช้กับความสามารถในการจ่ายลม รวมถึงขนาดท่อ ความต้านทานของวาล์ว และความต้องการลมในช่วง Peak Demand
ขั้นตอนที่ 6 ปรับปรุงระบบและทดสอบความปลอดภัย
ให้ผู้มีความรู้ดำเนินการปรับปรุงตามสาเหตุที่พบ เช่น ซ่อมจุดรั่ว เปลี่ยน Filter หรือปรับขนาดอุปกรณ์ พร้อมตรวจสอบระบบ Interlock และพฤติกรรมเมื่อแรงดันสูญเสียตามแผนทดสอบที่ได้รับอนุมัติ
ขั้นตอนที่ 7 จัดทำแผนตรวจสอบเชิงป้องกัน
บันทึกเหตุการณ์แรงดันตก สาเหตุ การแก้ไข และผลการทดสอบ เพื่อกำหนดรอบบำรุงรักษาและใช้วิเคราะห์ปัญหาที่เกิดซ้ำ
เปรียบเทียบแนวทางป้องกันแรงดันลมตก
| วิธีป้องกัน | ช่วยแก้ปัญหาอะไร | ข้อควรระวัง |
|---|---|---|
| ตรวจรอยรั่ว | ลดการสูญเสียลม | ต้องแยกพลังงานก่อนซ่อม |
| เปลี่ยนไส้กรอง | ลดข้อจำกัดการไหลจากการอุดตัน | ต้องใช้รุ่นที่เหมาะสม |
| ตรวจ Regulator | ควบคุมแรงดันด้านปลายทาง | ห้ามปรับเกินพิกัด |
| ปรับขนาดท่อและวาล์ว | ลดแรงดันตกเมื่อมีอัตราการไหลสูง | ต้องคำนวณและตรวจระบบจริง |
| Pressure Sensor | แจ้งเตือนแรงดันผิดปกติ | ไม่ใช่ตัววัดแรงจับโดยตรง |
| Position Sensor | ตรวจสถานะการเคลื่อนที่ของแคลมป์ | ไม่ยืนยันว่า Clamp จับแน่นเสมอไป |
| Mechanical Lock | อาจรักษาสภาพล็อกเมื่อลมหาย | ต้องตรวจพิกัดและเงื่อนไขของรุ่น |
| Interlock | ควบคุมการเริ่มและหยุดตามเงื่อนไข | ฟังก์ชันความปลอดภัยต้องออกแบบเฉพาะ |
| ถังพักลม | ช่วยรองรับความต้องการลมบางช่วง | ไม่ทดแทนการรองรับชิ้นงานอย่างปลอดภัย |
ตัวอย่างปัญหาแรงดันลมตกในสายการผลิตจริง
สมมติว่าโรงงานแห่งหนึ่งใช้ Pneumatic Clamp ในสถานีประกอบชิ้นส่วนโลหะ โดยมีแคลมป์หลายตัวทำงานในช่วงเวลาใกล้เคียงกัน
ในช่วงที่มีการผลิตต่อเนื่อง ผู้ปฏิบัติงานพบว่าแคลมป์บางจุดเคลื่อนช้ากว่าปกติ และบางครั้งระบบไม่สามารถเริ่มรอบการผลิตได้เนื่องจากไม่ได้รับสัญญาณ Clamp Ready
หลังจากหยุดเครื่องและตรวจสอบตามขั้นตอนอย่างปลอดภัย ทีมซ่อมบำรุงพบว่าแรงดันที่จุดใช้งานลดลงอย่างชัดเจนเมื่ออุปกรณ์หลายตัวทำงานพร้อมกัน
แนวทางแก้ไขจึงไม่ได้เริ่มจากการเปลี่ยนแคลมป์ทั้งหมด แต่เริ่มจากการตรวจสอบความสามารถของระบบจ่ายลม ขนาดท่อ และสภาพอุปกรณ์ควบคุม
ตัวอย่างสมมตินี้แสดงให้เห็นว่า บางครั้งปัญหาที่ดูเหมือนแคลมป์เสีย อาจมีต้นเหตุอยู่ในระบบลมส่วนกลางหรือวงจรจ่ายลมก่อนถึงแคลมป์
ดังนั้น การวิเคราะห์ให้พบสาเหตุจริงจึงช่วยหลีกเลี่ยงการเปลี่ยนอุปกรณ์โดยไม่จำเป็นได้
มาตรฐานความปลอดภัยที่เกี่ยวข้องกับระบบ Pneumatic Clamp
สำหรับการออกแบบและบำรุงรักษาระบบลมในเครื่องจักร สามารถศึกษาหลักการจาก ISO 4414:2010 ซึ่งเป็นมาตรฐานเกี่ยวกับข้อกำหนดทั่วไปและความปลอดภัยของระบบกำลังงานนิวเมติก
หลักการสำคัญประการหนึ่งคือ การสูญเสียแรงดันหรือแรงดันลดลงไม่ควรทำให้บุคคลตกอยู่ในอันตราย
นอกจากนี้ การตรวจซ่อมอุปกรณ์นิวเมติกต้องคำนึงถึงพลังงานที่สะสมอยู่ในระบบ แม้เครื่องจะหยุดทำงานแล้วก็ตาม
แนวทาง Lockout/Tagout ของ OSHA ยังให้ความสำคัญกับการแยกแหล่งพลังงาน การควบคุมพลังงานคงค้าง และการยืนยันสภาพปลอดพลังงานก่อนเข้าซ่อมบำรุง
ทั้งนี้ การปฏิบัติงานในประเทศไทยต้องตรวจสอบกฎหมายและข้อกำหนดความปลอดภัยที่ใช้บังคับกับสถานประกอบการร่วมด้วย
เลือก Pneumatic Clamp อย่างไรเพื่อลดปัญหาจากแรงดันลมตก?
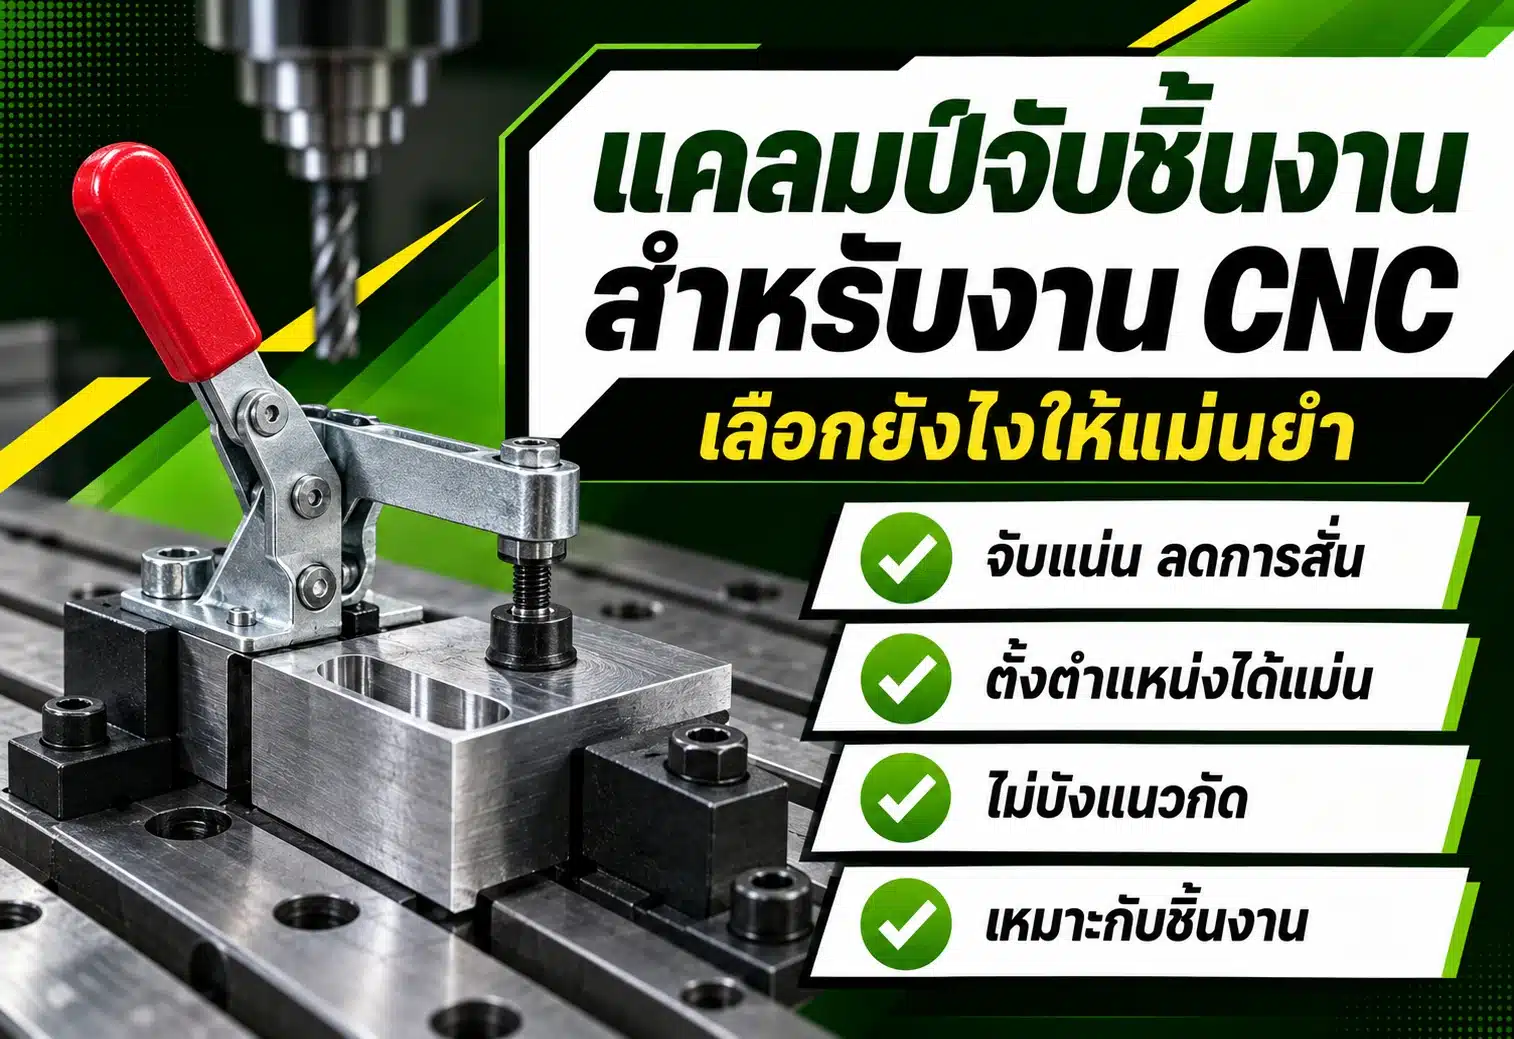
ก่อนสั่งซื้อแคลมป์ลมสำหรับงาน CNC, Jig & Fixture หรือสายการผลิตอัตโนมัติ ควรตรวจสอบข้อมูลทางเทคนิคให้ครบถ้วน
โดยเฉพาะข้อมูลดังต่อไปนี้
- Operating Pressure หรือช่วงแรงดันลมที่อุปกรณ์รองรับ
- Clamping Force หรือแรงจับภายใต้เงื่อนไขที่กำหนด
- Holding Capacity หากเป็นกลไกที่มีค่าพิกัดนี้
- Cylinder Bore และ Stroke
- Air Consumption และความถี่ในการใช้งาน
- ความสามารถในการติดตั้ง Position Sensor
- พฤติกรรมเมื่อแรงดันลมหายไป
- ความเหมาะสมกับแรงที่เกิดขึ้นระหว่างกระบวนการผลิต
สิ่งสำคัญคือต้องไม่เลือกแคลมป์จากค่า Holding Capacity เพียงอย่างเดียว เพราะความสามารถในการรับแรงของกลไกกับแรงจับที่กระทำต่อชิ้นงานไม่ใช่ค่าเดียวกัน
สำหรับโรงงานที่มีปัญหาระบบลมไม่สม่ำเสมอ ควรปรับปรุงระบบจ่ายลมร่วมกับการเลือกแคลมป์ที่เหมาะสม แทนการหวังว่าแคลมป์ขนาดใหญ่กว่าจะสามารถแก้ปัญหาได้ทุกกรณี
สามารถศึกษาแคลมป์ประเภทต่าง ๆ สำหรับงานอุตสาหกรรมได้ที่ ADIKO Tools – แคลมป์จับชิ้นงาน โดยตรวจสอบคุณสมบัติของรุ่นจริงก่อนนำไปใช้งาน
FAQ: คำถามที่พบบ่อยเกี่ยวกับแรงดันลมตกใน Pneumatic Clamp
1. Pneumatic Clamp แรงดันลมตกแล้วชิ้นงานจะหลุดทันทีหรือไม่?
ไม่เสมอไป ขึ้นอยู่กับกลไกจับยึดและแรงที่กระทำต่อชิ้นงาน แคลมป์บางรุ่นมีระบบล็อกเชิงกลที่สามารถคงสถานะล็อกได้เมื่อลมหาย แต่บางรุ่นอาจสูญเสียแรงจับ จึงต้องตรวจสอบข้อมูลผู้ผลิต
2. แรงดันลมตกมีผลต่อแรงจับของ Clamp อย่างไร?
สำหรับระบบที่ใช้แรงดันลมสร้างแรงจับโดยตรง เมื่อแรงดันลดลง แรงจากกระบอกสูบอาจลดตาม ส่งผลให้แรงจับชิ้นงานไม่เพียงพอได้ ส่วนแคลมป์ที่มีกลไกทดแรงหรือล็อกต้องพิจารณาโครงสร้างเฉพาะรุ่น
3. สาเหตุที่พบบ่อยของ Pneumatic Clamp ลมตกคืออะไร?
สาเหตุที่ควรตรวจสอบ ได้แก่ ท่อลมรั่ว ข้อต่อหลวม Filter อุดตัน Regulator มีปัญหา วาล์วหรือท่อมีข้อจำกัดด้านการไหล และระบบจ่ายลมไม่เพียงพอเมื่อหลายเครื่องทำงานพร้อมกัน
4. ควรเพิ่มแรงดันลมเพื่อให้ Clamp จับแน่นขึ้นหรือไม่?
ไม่ควรเพิ่มแรงดันโดยไม่ตรวจสอบสาเหตุ เพราะอาจเกินพิกัดอุปกรณ์หรือทำให้ชิ้นงานเสียหาย ต้องตรวจสอบ Spec Sheet แรงจับที่ต้องการ และสภาพระบบลมก่อนปรับตั้ง
5. Pressure Switch ช่วยป้องกันปัญหาแรงดันลมตกได้หรือไม่?
Pressure Switch สามารถใช้ตรวจสอบและแจ้งเตือนแรงดันต่ำ รวมถึงเป็นส่วนหนึ่งของระบบควบคุมได้ แต่ไม่สามารถแก้ปัญหาแรงดันตกด้วยตัวเอง และไม่ได้ยืนยันแรงจับจริงโดยตรงเสมอไป
6. Pneumatic Toggle Clamp สามารถล็อกค้างเมื่อไม่มีลมได้หรือไม่?
บางรุ่นทำได้ หากมีกลไก Mechanical Toggle Lock ที่ออกแบบมาสำหรับการล็อกค้างเมื่อสูญเสียลม แต่ต้องตรวจสอบรุ่น ตำแหน่งล็อก และพิกัดแรงรับของอุปกรณ์จริง
7. ถังพักลมช่วยแก้ปัญหา Pneumatic Clamp แรงดันตกได้ไหม?
อาจช่วยรองรับการใช้ลมสูงชั่วขณะได้เมื่อออกแบบและเลือกขนาดเหมาะสม แต่ไม่ใช่วิธีแก้ทุกสาเหตุ และไม่สามารถทดแทนระบบป้องกันอันตรายจากการสูญเสียแรงจับได้
8. ระบบลมตกขณะเครื่อง CNC กำลังทำงาน ควรทำอย่างไร?
ควรหยุดเครื่องตามขั้นตอนที่ออกแบบไว้เพื่อให้เข้าสู่สภาวะปลอดภัย ไม่เข้าไปจับหรือปรับชิ้นงานขณะมีการเคลื่อนที่ จากนั้นให้ผู้รับผิดชอบตรวจสอบและแยกพลังงานก่อนซ่อมบำรุง
9. ต้องติดตั้ง Pressure Sensor ทุกจุดของ Clamp หรือไม่?
ไม่จำเป็นทุกกรณี จำนวนและตำแหน่งเซนเซอร์ขึ้นอยู่กับวงจรลม ลักษณะความเสี่ยง และความต้องการตรวจสอบของระบบ หากเป็นงานที่มีความเสี่ยงสูงควรออกแบบจากผลประเมินความเสี่ยง
10. จะป้องกัน Pneumatic Clamp ลมตกในระยะยาวได้อย่างไร?
ควรตรวจสอบการรั่ว บำรุงรักษาระบบกรองและปรับแรงดัน วิเคราะห์ความต้องการลมขณะใช้งานจริง ติดตั้งระบบตรวจสอบที่เหมาะสม และจัดทำแผนบำรุงรักษาเชิงป้องกันอย่างสม่ำเสมอ
สรุป: แรงดันลมตกไม่ใช่แค่ปัญหา Clamp จับไม่แน่น แต่เกี่ยวข้องกับระบบทั้งหมด
แรงดันลมตกขณะใช้ Pneumatic Clamp สามารถส่งผลต่อแรงจับ ความเร็วในการทำงาน และความสม่ำเสมอของกระบวนการผลิตได้
แต่ผลกระทบจะรุนแรงเพียงใดขึ้นอยู่กับรูปแบบแคลมป์ กลไกล็อก วงจรลม และแรงจากกระบวนการที่กระทำต่อชิ้นงาน
การป้องกันที่เหมาะสมจึงไม่ใช่เพียงการเพิ่มแรงดันลม แต่ต้องตรวจสอบตั้งแต่แหล่งจ่าย ท่อลม วาล์ว Regulator เซนเซอร์ ไปจนถึงการออกแบบ Fixture และระบบ Interlock
โดยเฉพาะงาน CNC และระบบอัตโนมัติที่ต้องจับยึดชิ้นงานอย่างต่อเนื่อง ควรให้ความสำคัญกับพฤติกรรมของอุปกรณ์เมื่อสูญเสียแรงดัน เพื่อให้ระบบสามารถตอบสนองต่อเหตุผิดปกติได้อย่างปลอดภัย
กำลังเลือกแคลมป์จับชิ้นงานสำหรับงานอุตสาหกรรม?
ศึกษารูปแบบแคลมป์สำหรับงาน CNC, Jig & Fixture งานประกอบ และสายการผลิตได้ที่
ก่อนเลือกซื้อ ควรตรวจสอบแรงจับ แรงดันใช้งาน และข้อมูลทางเทคนิคของอุปกรณ์แต่ละรุ่น เพื่อให้ตรงกับลักษณะชิ้นงานและระบบเครื่องจักรจริง
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#PneumaticClamp #แคลมป์ลม #แรงดันลมตก #แคลมป์จับชิ้นงาน #ระบบลมอัด #PneumaticSystem #ToggleClamp #PressureSwitch #ClampSensor #CNCFixture #ระบบจับยึดชิ้นงาน #IndustrialAutomation #MachineSafety #A