วิธีติดตั้งแคลมป์บน Jig Fixture อย่างไรให้จับงานได้ดี?
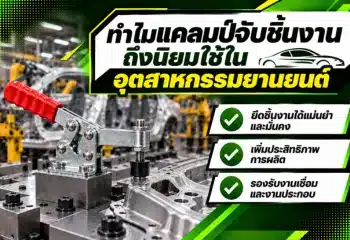
การติดตั้งแคลมป์จับชิ้นงานบน Jig Fixture ที่มีประสิทธิภาพ ไม่ใช่แค่ขันแคลมป์ลงบนฐานแล้วทดลองว่าจับชิ้นงานอยู่หรือไม่ แต่ต้องจัดตำแหน่งของ Locator, Support และ Clamp ให้ทำงานสัมพันธ์กัน
หลักสำคัญคือ Locator มีหน้าที่กำหนดตำแหน่งชิ้นงาน ส่วน Clamp มีหน้าที่กดชิ้นงานให้แนบกับ Locator และป้องกันการเคลื่อนที่ ไม่ควรใช้แรงจากแคลมป์เพียงอย่างเดียวรับแรงตัดหรือแรงกระทำหลักจากกระบวนการผลิต หากสามารถออกแบบ Locator ให้ช่วยรับแรงได้
ตำแหน่งกดควรอยู่ในบริเวณที่ชิ้นงานแข็งแรงและมี Support รองรับใกล้เคียง เพื่อป้องกันการโก่งหรือบิดตัว ขณะเดียวกันต้องเลือกแคลมป์ที่มี Holding Capacity เพียงพอ แต่ไม่ใช้แรงกดมากเกินความจำเป็น เพราะแรงจับที่มากเกินไปสามารถทำให้ชิ้นงาน Fixture หรือโต๊ะเครื่องจักรเสียรูปได้
สรุปสั้น ๆ
Locate ให้แม่น → Support ให้ตรงจุด → Clamp ไปหา Locator → ใช้แรงเท่าที่จำเป็น → ทดลองซ้ำก่อนผลิตจริง
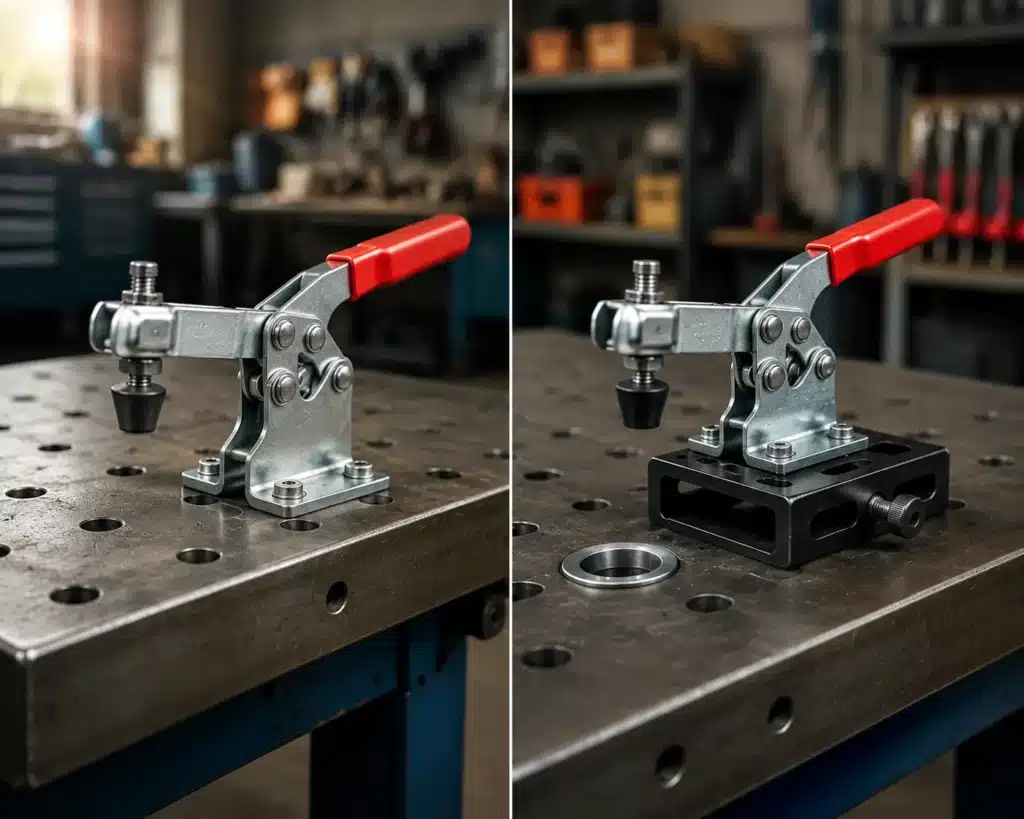
Jig Fixture กับแคลมป์ทำงานร่วมกันอย่างไร?
ก่อนติดตั้งแคลมป์ ควรแยกหน้าที่ของอุปกรณ์แต่ละส่วนให้ชัดเจน
Locator
ใช้กำหนดตำแหน่งของชิ้นงาน เช่น
- Stopper
- Pin
- Locator Block
- V-Block
- Rest Pad
Support
ใช้รองรับชิ้นงานและลดการโก่งตัวเมื่อได้รับแรงจาก Clamp หรือแรงจากกระบวนการผลิต
Clamp
ใช้กดหรือดันชิ้นงานให้แนบกับ Locator และ Support เพื่อไม่ให้ชิ้นงานเคลื่อนที่ระหว่างการทำงาน
Carr Lane อธิบายหลักการ Workholding ว่า Locating และ Clamping เป็นหน้าที่หลักของ Fixture โดยควรให้ Locator ช่วยรับแรงหลักของกระบวนการ และให้ Clamp ทำหน้าที่รักษาชิ้นงานให้อยู่กับ Locator มากกว่าการพึ่งแรงจับเพียงอย่างเดียว
ดังนั้น Fixture ที่ดีไม่ควรเป็น
วางชิ้นงาน → เพิ่ม Clamp เยอะ ๆ → ขันให้แน่นที่สุด
แต่ควรเป็น
กำหนดตำแหน่ง → รองรับ → กดให้อยู่กับตำแหน่ง → ใช้แรงเท่าที่จำเป็น
8 จุดสำคัญในการติดตั้งแคลมป์บน Jig Fixture
1. กำหนด Locator ก่อนกำหนดตำแหน่ง Clamp
หนึ่งในข้อผิดพลาดที่พบได้บ่อยคือเลือกตำแหน่งแคลมป์ก่อน แล้วค่อยคิดว่าจะวาง Locator ไว้ตรงไหน
ลำดับที่เหมาะสมควรเป็น
- กำหนด Datum ของชิ้นงาน
- วาง Locator
- วาง Support
- วิเคราะห์แรงที่เกิดขึ้น
- จึงกำหนด Clamp
เพราะหน้าที่ของ Clamp คือช่วยดันชิ้นงานไปยังตำแหน่งที่ Locator กำหนดไว้
ถ้าไม่มี Locator ที่ชัดเจน ต่อให้ใช้แคลมป์แรงมาก ชิ้นงานก็อาจอยู่คนละตำแหน่งในแต่ละ Cycle ได้
2. ทิศทางแรง Clamp ควรกดเข้าหา Locator หรือ Support
ลองนึกภาพง่าย ๆ
ถ้ามี Stopper อยู่ด้านซ้ายของชิ้นงาน แต่ติดตั้ง Clamp แล้วดันชิ้นงานไปทางขวา เท่ากับแรงจับกำลังพยายามพาชิ้นงานออกจาก Locator
แนวทางที่เหมาะสมคือให้แรงจาก Clamp
Clamp → Workpiece → Locator
หรือ
Clamp ↓ Workpiece ↓ Support
กล่าวคือแรงควรช่วยให้ชิ้นงานแนบกับจุดอ้างอิง ไม่ใช่พยายามดึงชิ้นงานออกจากตำแหน่งที่ต้องการ
3. อย่ากดบริเวณที่ไม่มี Support รองรับ
จุดนี้สำคัญมากกับ
- แผ่นเหล็กบาง
- อะลูมิเนียม
- Sheet Metal
- พลาสติก
- ท่อบาง
- ชิ้นงานที่มีโพรง
ตัวอย่าง
ผิด
Clamp ↓
──────── Workpiece
Support Support
แรงกดอยู่กลางพื้นที่ที่ไม่มี Support ทำให้ชิ้นงานอาจโก่งลง
ควรเป็น
Clamp ↓
──────── Workpiece
Support ↑
Clamp และ Support อยู่ในแนวที่รับแรงกันได้
Carr Lane แนะนำสำหรับ Welding Fixture ว่าควรมี Support ใต้บริเวณที่ Clamp กดเพื่อช่วยป้องกันการเสียรูปของชิ้นงาน
4. อย่าเลือก Clamp จาก Holding Capacity อย่างเดียว
เวลาซื้อ Toggle Clamp มักพบตัวเลข เช่น
- Holding Capacity
- Clamping Force
- Exerting Force
สามคำนี้ไม่ควรตีความว่าเป็นค่าเดียวกัน
Holding Capacity คืออะไร?
คือแรงสูงสุดที่ตัว Clamp สามารถต้านได้ขณะอยู่ในตำแหน่งล็อก โดยไม่เกิดการเสียรูปถาวรตามเงื่อนไขการทดสอบของผู้ผลิต
Clamping Force คืออะไร?
คือแรงที่ Clamp กดลงบนชิ้นงานจริง
ตัวเลขนี้อาจแตกต่างตาม
- ตำแหน่ง Spindle
- การปรับความสูง Spindle
- รูปแบบปลายกด
- แรงที่ผู้ใช้ออกแรงกับ Handle
- Geometry ของ Toggle Mechanism
DESTACO และ Carr Lane ต่างแยก Holding Capacity ออกจาก Clamping/Exerting Force อย่างชัดเจน จึงไม่ควรนำตัวเลข Holding Capacity มาใช้เป็นแรงกดชิ้นงานโดยตรง
ตารางเปรียบเทียบค่าที่ควรรู้ก่อนเลือกแคลมป์
| ค่า | ความหมาย | ใช้พิจารณาอะไร |
|---|---|---|
| Holding Capacity | แรงที่ Clamp ต้านได้ขณะล็อก | ความแข็งแรงของ Clamp |
| Clamping Force | แรงที่กดลงบนชิ้นงาน | ป้องกันชิ้นงานเคลื่อน |
| Handle Force | แรงที่ผู้ใช้ออกแรง | Ergonomic |
| Spindle Reach | ระยะเอื้อมของจุดกด | ตำแหน่งติดตั้ง |
| Opening Angle | มุมเปิดของ Clamp | การใส่–ถอดงาน |
| Clamp Stroke | ระยะเคลื่อนที่ | ความหนาชิ้นงาน |
| Mounting Pattern | รูยึดฐาน Clamp | การติดตั้งกับ Fixture |
5. อย่าใช้แรงกดมากเกินไป
ความคิดว่า
“ยิ่งแน่นยิ่งดี”
ไม่ถูกต้องสำหรับ Jig Fixture ทุกกรณี
ถ้าแรง Clamp ต่ำเกินไป ชิ้นงานอาจ
- ขยับ
- สั่น
- หลุดจาก Locator
- ขนาดงานคลาดเคลื่อน
แต่ถ้าแรงมากเกินไปก็อาจทำให้
- ชิ้นงานโก่ง
- Sheet Metal บุ๋ม
- ท่อเสียรูป
- Fixture Plate แอ่น
- Locator รับแรงเกิน
- Clamp อายุสั้น
- ขนาดงานเปลี่ยนหลังปลด Clamp
Carr Lane ระบุว่าทั้งแรงจับที่น้อยและมากเกินไปสามารถสร้างปัญหาได้ โดยแรงมากเกินไปอาจทำให้ชิ้นงานหรือ Fixture เกิด Distortion
ดังนั้นเป้าหมายคือ
ใช้แรงจับต่ำที่สุดที่ยังสามารถควบคุมชิ้นงานได้อย่างมั่นคง
พร้อม Safety Factor ที่เหมาะกับกระบวนการ
6. ตำแหน่ง Spindle ของ Toggle Clamp มีผลต่อแรง
สำหรับ Hold-Down Toggle Clamp ตำแหน่งของ Spindle บนแขน Clamp มีผลต่อ Holding Capacity และแรงที่เกิดขึ้น
โดยทั่วไป หากเลื่อนจุดกดออกไปทางปลายแขนมากขึ้น Mechanical Advantage จะเปลี่ยนและความสามารถในการรับแรงอาจลดลง
Carr Lane ระบุว่า Holding Capacity ของ Hold-Down Clamp ถูกประเมินเมื่อ Spindle อยู่ใกล้บริเวณฐาน/Handle และค่าความสามารถรับแรงจะลดลงเมื่อเลื่อน Spindle ออกไปทางปลายแขน
ดังนั้นอย่าทำแบบนี้เพียงเพราะต้องการ Reach เพิ่ม
Base ━━━━━━━━━━━━━ Spindle
ถ้า Clamp รุ่นนั้นไม่ได้ออกแบบให้รับแรงที่ตำแหน่งดังกล่าว
ทางเลือกที่ดีกว่าอาจเป็น
- ขยับฐาน Clamp เข้าใกล้ชิ้นงาน
- เปลี่ยนรุ่น Clamp
- เปลี่ยนความยาว Arm
- เพิ่ม Fixture Block สำหรับติด Clamp
7. ต้องปรับ Spindle ให้ Toggle Lock ทำงานเต็มระบบ
Toggle Clamp ใช้หลัก Over-Center Mechanism
เมื่อปิด Handle จนผ่านตำแหน่ง Center กลไกจะเข้าสู่ตำแหน่ง Lock ทำให้ Clamp ต้านแรงเปิดและแรงสั่นสะเทือนได้ดี
ปัญหาที่พบได้บ่อยคือปรับ Spindle ผิดระยะ
Spindle สูงเกินไป
Clamp อาจปิด Handle จนสุดได้ แต่กดชิ้นงานไม่แน่น
Spindle ต่ำเกินไป
ผู้ใช้อาจต้องออกแรงมากผิดปกติ และกลไก Clamp อาจรับ Load สูงเกินความจำเป็น
DESTACO เตือนว่า Toggle Mechanism สามารถสร้างแรงสูงมากเมื่อเข้าใกล้ตำแหน่ง Toggle และการตั้งที่ทำให้เกิดแรงเกินค่าที่เหมาะสมอาจทำให้ Clamp เสียหายก่อนเวลาได้
วิธีตั้ง Spindle ของ Toggle Clamp
- ใส่ชิ้นงานจริงลงบน Jig
- วางชิ้นงานให้แนบ Locator
- คลายน็อตล็อก Spindle
- ปรับปลาย Spindle ให้สัมผัสชิ้นงาน
- ปิด Handle
- ตรวจว่า Mechanism ผ่าน Over-Center ได้
- ตรวจแรงกด
- ขัน Lock Nut
- ทดลองเปิด–ปิดหลาย Cycle
ถ้าต้องใช้แรงกระแทก Handle เพื่อปิด Clamp แสดงว่าควรตรวจการตั้งค่าใหม่
8. เผื่อพื้นที่เปิด Handle และใส่ชิ้นงาน
Fixture บางตัวจับงานได้ดีมาก แต่ใช้งานจริงลำบาก เพราะ Clamp บังมือหรือบังทางใส่ชิ้นงาน
ก่อนเจาะรูติดตั้งควรจำลอง Clamp ทั้งสองสถานะ
Closed Position
ตรวจว่า
- Handle ไม่ชนเครื่องจักร
- Arm ไม่ชน Tool
- Spindle กดตรงตำแหน่ง
- ไม่บังแนวทำงาน
Open Position
ตรวจว่า
- ใส่ชิ้นงานได้
- ยกชิ้นงานออกได้
- Handle ไม่ชน Clamp ตัวอื่น
- Operator ไม่ต้องเอามือเข้าไปในจุดเสี่ยง
Toggle Clamp หลายรุ่นถูกออกแบบให้เปิดได้มากกว่า 90° เพื่อช่วยเพิ่มพื้นที่สำหรับการโหลดและถอดชิ้นงาน
เลือกตำแหน่ง Clamp ตามประเภทงานอย่างไร?
| งาน | ตำแหน่ง Clamp ที่ควรเน้น |
|---|---|
| งาน Milling | กดเข้าหา Locator และ Support |
| งาน Drilling | จับใกล้พื้นที่เจาะแต่ไม่ขวาง Tool |
| งาน Welding | กดใกล้แนวประกอบและมี Support รอง |
| งาน Assembly | เน้น Repeatability และเปิด–ปิดเร็ว |
| งานตรวจสอบ | ใช้แรงพอประมาณ ลดการบิดชิ้นงาน |
| Sheet Metal | กระจายแรงและหลีกเลี่ยงจุดบาง |
| งานท่อ | ใช้ Pad/Locator ที่เข้ากับทรงท่อ |
การติดตั้งแคลมป์สำหรับ Jig งานเชื่อมต้องระวังอะไร?
งานเชื่อมมีปัจจัยเพิ่มขึ้นจากงาน Fixture ทั่วไป คือ ความร้อนและการหดตัวของโลหะ
เมื่อชิ้นงานร้อนและเย็นตัว อาจเกิด
- Warping
- Shrinkage
- Distortion
Carr Lane แนะนำให้ Welding Fixture มี Support ใต้ Clamp จัด Locator และ Support ให้เหมาะกับการเปลี่ยนรูปจากความร้อน และควรเปิดพื้นที่บริเวณแนวเชื่อมให้สามารถเข้าทำงานได้สะดวก
ดังนั้นอย่าวาง Clamp ตรงตำแหน่งที่ทำให้
- ปืนเชื่อมเข้าไม่ได้
- Torch ชน Handle
- สะเก็ดเชื่อมตกใส่ Pivot โดยตรง
- ถอดชิ้นงานหลังเชื่อมไม่ได้
งานเชื่อมควรจับแน่นที่สุดหรือไม่?
ไม่เสมอไป
การบังคับชิ้นงานด้วย Clamp จำนวนมากและแรงสูงทุกจุด อาจทำให้ชิ้นงานถูก Lock แข็งเกินไป
เมื่อเชื่อมเสร็จและถอด Clamp ความเค้นที่สะสมอยู่อาจทำให้ชิ้นงานดีดหรือบิดตัว
Fixture งานเชื่อมจึงควร
- Locate เฉพาะ Dimension สำคัญ
- Support จุดที่จำเป็น
- Clamp เท่าที่จำเป็น
- เผื่อการขยายตัวจากความร้อน
- ออกแบบลำดับการเชื่อมให้เหมาะสม
ไม่ใช่เพิ่ม Clamp ทุกพื้นที่ที่ยังมีช่องว่าง
ควรยึด Toggle Clamp กับ Jig ด้วยน็อตหรือเชื่อม?
ขึ้นอยู่กับการออกแบบ Fixture
ยึดด้วย Bolt
ข้อดีคือ
- ถอดเปลี่ยนง่าย
- ปรับตำแหน่งได้
- ซ่อมบำรุงง่าย
- เปลี่ยนรุ่น Clamp ได้ง่ายกว่า
เหมาะกับ Fixture ที่ต้องปรับปรุงหรือเปลี่ยนชิ้นส่วนในอนาคต
เชื่อมฐาน Clamp
สามารถใช้ใน Fixture บางประเภท โดยเฉพาะ Welding Fixture ที่ต้องการตำแหน่งถาวร
Carr Lane ระบุว่า Toggle Clamp ใน Welding Fixture สามารถติดตั้งด้วย Screw หรือเชื่อมกับตัว Fixture ได้ในบางการออกแบบ
อย่างไรก็ตาม การเชื่อมควรพิจารณา
- ความร้อนจากการเชื่อม
- การเสียรูปของฐาน
- การถอดซ่อม
- คำแนะนำผู้ผลิต Clamp
ถ้าต้องการ Maintenance ง่าย การยึดด้วย Bolt มักมีความยืดหยุ่นมากกว่า
Fixture Plate ต้องแข็งแรงพอด้วย
การเลือก Clamp ใหญ่แล้วนำไปติดกับ Plate ที่บางเกินไป อาจไม่ช่วยให้ Fixture แข็งแรงขึ้น
ตัวอย่าง
Clamp สามารถสร้างแรงสูง แต่ฐาน Fixture แอ่นทุกครั้งที่ Clamp ปิด
ผลที่เกิดขึ้นคือ
- ตำแหน่งชิ้นงานเปลี่ยน
- Repeatability ลดลง
- Locator เคลื่อน
- Weld Gap ไม่สม่ำเสมอ
- ขนาด Machining คลาดเคลื่อน
Carr Lane ยกตัวอย่างว่าแรงจาก Clamp สามารถทำให้ Fixture หรือ Machine Table เกิดการโก่งได้หากความแข็งแรงของโครงสร้างรองรับไม่เพียงพอ
จึงต้องออกแบบ
Clamp + Mounting Block + Fixture Plate + Support
เป็นระบบเดียวกัน
ใช้ปลาย Spindle แบบไหนดี?
ปลายกดหรือ Spindle ไม่ควรเลือกจากขนาดเกลียวอย่างเดียว
Flat Pad
เหมาะกับพื้นผิวเรียบทั่วไป
Swivel Pad
ช่วยให้ปลายกดปรับตัวตามผิวชิ้นงานได้
Rubber Tip
เหมาะกับงานที่ต้องการลดรอย แต่ต้องตรวจว่า Rubber ทนสภาพแวดล้อมของงานหรือไม่
Nylon / Plastic Tip
ช่วยลดรอยบนชิ้นงานบางประเภท
Special Pad
ใช้กับงานที่มีรูปทรงเฉพาะ เช่น ท่อหรือ Profile
สำหรับชิ้นงานผิวสำเร็จแล้ว ควรเลือก Pad ที่ช่วยกระจายแรงและลดรอยกด
Manual Toggle Clamp หรือ Pneumatic Clamp แบบไหนเหมาะกว่า?
| คุณสมบัติ | Manual Toggle Clamp | Pneumatic Clamp |
|---|---|---|
| การลงทุน | ต่ำกว่า | สูงกว่า |
| การติดตั้ง | ง่าย | ต้องมีระบบลม |
| ความเร็ว | ดี | สูง |
| แรงจับสม่ำเสมอ | ขึ้นกับการตั้งและผู้ใช้ | สม่ำเสมอกว่า |
| Automation | จำกัด | เหมาะกว่า |
| Production Volume | ต่ำ–กลาง | กลาง–สูง |
| Maintenance | ง่ายกว่า | มีระบบลมและ Seal |
| Remote Operation | ไม่เหมาะ | ทำได้ |
DESTACO ระบุว่า Pneumatic Toggle Clamp เหมาะกับงาน Fixturing, Welding และ Assembly โดยมีข้อดีด้านแรงจับที่สม่ำเสมอ การทำงานรวดเร็วและสามารถสั่งงานจากระยะไกลได้
HowTo: วิธีติดตั้ง Toggle Clamp บน Jig Fixture ทีละขั้นตอน
ขั้นตอนที่ 1: วางชิ้นงานและกำหนด Datum
กำหนดก่อนว่าผิวหรือจุดใดเป็น Reference หลักของชิ้นงาน
อย่าเริ่มจากตำแหน่ง Clamp
ขั้นตอนที่ 2: ติดตั้ง Locator
วาง Locator ให้สามารถกำหนดตำแหน่งชิ้นงานซ้ำได้อย่างแม่นยำ
ตรวจว่าชิ้นงานสามารถใส่ลง Jig ได้โดยไม่ติดขัด
ขั้นตอนที่ 3: เพิ่ม Support ใต้จุดรับแรง
วาง Support ใต้พื้นที่ที่จะถูก Clamp กด โดยเฉพาะชิ้นงานบางหรือชิ้นงานที่โก่งง่าย
ขั้นตอนที่ 4: วิเคราะห์ทิศทางแรง
ตรวจแรงจาก
- Cutting
- Drilling
- Welding
- Assembly
- Gravity
แล้วจัดให้ Fixture หรือ Locator รับแรงหลักเท่าที่ทำได้
ขั้นตอนที่ 5: เลือก Clamp
ตรวจ
- Holding Capacity
- Clamping Force
- Arm Length
- Spindle Reach
- Handle Position
- Opening Angle
- Mounting Pattern
ให้เหมาะกับงาน
ขั้นตอนที่ 6: ทดลองตำแหน่งก่อนเจาะฐาน
วาง Clamp บน Fixture แล้วทดลองทั้ง Open และ Closed Position
ตรวจว่า Operator, Tool และชิ้นงานไม่ชนกัน
ขั้นตอนที่ 7: เจาะและยึดฐาน Clamp
ยึด Clamp ตาม Mounting Pattern และข้อกำหนดของผู้ผลิต
ฐานที่ติดตั้งต้องมีความแข็งแรงเพียงพอและไม่เกิดการเคลื่อนตัวเมื่อปิด Clamp
ขั้นตอนที่ 8: ปรับ Spindle
ใส่ชิ้นงานจริงแล้วปรับ Spindle ให้ Clamp สามารถผ่าน Over-Center Lock ได้โดยไม่ต้องออกแรงมากผิดปกติ
ขั้นตอนที่ 9: ทดสอบ Repeatability
ทดลอง
ใส่ → Clamp → Process/จำลองแรง → Unclamp → ถอด
หลาย Cycle
จากนั้นตรวจว่าตำแหน่งชิ้นงานยังกลับมาที่เดิมหรือไม่
ขั้นตอนที่ 10: ตรวจหลังผลิตจริง
เมื่อเริ่ม Production ควรตรวจ
- Clamp หลวมไหม
- Bolt คลายหรือไม่
- Spindle เคลื่อนหรือไม่
- Pad สึกหรือไม่
- Locator สึกหรือไม่
- Fixture Plate โก่งหรือไม่
เพราะ Fixture ที่ตั้งได้ดีในวันแรกก็ต้องได้รับการตรวจและบำรุงรักษาระหว่างใช้งาน
Checklist ก่อนใช้งาน Jig Fixture
| จุดตรวจ | สถานะ |
|---|---|
| Locator กำหนดตำแหน่งได้ชัดเจน | ✓ |
| ชิ้นงานแนบ Locator ทุกจุด | ✓ |
| มี Support ใต้บริเวณ Clamp | ✓ |
| Clamp กดเข้าหา Locator | ✓ |
| Spindle อยู่ในตำแหน่งเหมาะสม | ✓ |
| Toggle Lock ได้เต็มระยะ | ✓ |
| Handle ไม่ชนชิ้นงานหรือ Tool | ✓ |
| ใส่และถอดงานสะดวก | ✓ |
| Clamp ไม่สร้างรอยหรือทำงานโก่ง | ✓ |
| Holding Capacity เหมาะกับงาน | ✓ |
| Bolt ยึดฐานแน่น | ✓ |
| Fixture ไม่โก่งเมื่อ Clamp | ✓ |
| ตำแหน่งงาน Repeat ได้ | ✓ |
7 ข้อผิดพลาดที่พบบ่อยในการติดตั้งแคลมป์บน Fixture
1. ใช้ Clamp แทน Locator
ทำให้ตำแหน่งงานเปลี่ยนตามแรงที่ Operator กด Handle
2. Clamp กลางชิ้นงานแต่ไม่มี Support
ชิ้นงานอาจโก่งและกลับรูปหลังปลด Clamp
3. เลือก Clamp ใหญ่เกินความจำเป็น
แรงจับมากไม่ได้ทำให้ Fixture แม่นขึ้นเสมอ
4. เลื่อน Spindle ไปปลาย Arm มากเกินไป
อาจทำให้ Capacity ที่ตำแหน่งใช้งานจริงลดลง
5. ตั้ง Spindle แน่นเกินไป
ทำให้ปิด Handle ยาก กลไกรับแรงสูง และอายุ Clamp อาจสั้นลง
6. ไม่เผื่อพื้นที่เปิด Handle
ทำให้โหลดชิ้นงานหรือถอดงานยาก
7. ไม่ทดสอบหลังผลิตจริง
Fixture อาจใช้งานได้ดีตอนทดลอง แต่ปัญหาจริงเกิดขึ้นเมื่อมีแรง Cutting, Welding Heat หรือการใช้งานซ้ำจำนวนมาก
จะรู้ได้อย่างไรว่าติดตั้ง Clamp ถูกตำแหน่งแล้ว?
ลองใช้หลักง่าย ๆ 5 ข้อ
1. ใส่งานแล้ววางตำแหน่งได้เองง่าย
Operator ไม่ต้องดันหรือจับงานค้างหลายจุด
2. ปิด Clamp แล้วงานไม่เคลื่อนออกจาก Locator
ถ้าปิด Clamp แล้วชิ้นงานเลื่อน แสดงว่าทิศทางแรงหรือ Datum อาจมีปัญหา
3. ไม่ต้องใช้แรงปิด Handle มากผิดปกติ
Toggle Mechanism ควรทำงานได้เต็มระยะอย่างเหมาะสม
4. ปลด Clamp แล้วงานไม่ดีดหรือเสียรูป
ถ้างานเปลี่ยนรูปหลังปลด Clamp อาจมี Over-Clamping หรือ Fixture Constraint มากเกินไป
5. ผลิตซ้ำแล้วตำแหน่งเดิม
สุดท้าย Fixture ที่ดีต้องให้ Repeatability ที่เหมาะกับ Tolerance ของงาน
สรุป: ติดตั้งแคลมป์บน Jig Fixture อย่างไรให้ใช้งานได้ดี?
การติดตั้งแคลมป์จับชิ้นงานบน Jig Fixture ที่ดีไม่ควรวัดจากคำว่า “จับแน่นหรือไม่” เพียงอย่างเดียว
ต้องพิจารณาพร้อมกันทั้ง
- Datum
- Locator
- Support
- ทิศทางแรง
- ตำแหน่ง Clamp
- Holding Capacity
- Clamping Force
- Spindle Position
- Fixture Rigidity
- Operator Access
- Tool Clearance
- Repeatability
หัวใจสำคัญคือให้ Fixture และ Locator เป็นตัวกำหนดตำแหน่งและช่วยรับแรง ส่วน Clamp ทำหน้าที่รักษาชิ้นงานให้อยู่กับ Locator
อย่าใช้แรง Clamp มากเพื่อแก้ปัญหา Fixture ที่ออกแบบไม่ดี
ก่อนเจาะฐานหรือเชื่อม Clamp ลงบน Fixture จริง ควรทดลองทั้งตำแหน่ง Open/Closed ใส่ชิ้นงานจริง และจำลอง Cycle การทำงานก่อนเสมอ
บางครั้งการขยับ Clamp เพียงไม่กี่เซนติเมตรหรือเพิ่ม Support หนึ่งจุด สามารถช่วยลดปัญหาชิ้นงานโก่ง เพิ่ม Repeatability และทำให้ Operator ทำงานได้เร็วกว่าเดิมอย่างชัดเจน
FAQ คำถามที่พบบ่อย
ติดตั้ง Toggle Clamp ห่างจากชิ้นงานได้มากแค่ไหน?
ไม่มีระยะเดียวสำหรับทุก Clamp ควรดู Spindle Reach, Arm Length และข้อมูล Capacity ของรุ่นนั้นโดยเฉพาะ การเลื่อน Spindle ไปทางปลาย Arm มากขึ้นอาจทำให้ Holding Capacity ลดลง
Clamp ควรกดตรงไหนของชิ้นงาน?
ควรกดบริเวณที่แข็งแรง มี Support รองรับ และทิศทางแรงช่วยดันชิ้นงานเข้าหา Locator โดยหลีกเลี่ยงบริเวณบางหรือพื้นที่ที่อาจโก่งง่าย
Toggle Clamp ยิ่งแรงเยอะยิ่งดีไหม?
ไม่ใช่ แรงน้อยเกินไปทำให้งานเคลื่อน แต่แรงมากเกินไปอาจทำให้ชิ้นงานหรือ Fixture เสียรูป ควรเลือกแรงให้เพียงพอกับ Load ของกระบวนการ
Holding Capacity กับ Clamping Force เหมือนกันไหม?
ไม่เหมือน Holding Capacity คือความสามารถของ Clamp ในการต้าน Load ขณะล็อก ส่วน Clamping Force คือแรงที่ Clamp กดลงบนชิ้นงานจริง
ควรมี Support ใต้ Clamp หรือไม่?
ควรมี Support ใกล้ตำแหน่งกด โดยเฉพาะชิ้นงานบางหรือโก่งง่าย เพื่อให้แรงจาก Clamp ถูกถ่ายเข้าสู่ Fixture โดยไม่ทำให้ชิ้นงานเสียรูป
Toggle Clamp ใช้กับ Jig งานเชื่อมได้ไหม?
ได้ และนิยมใช้ใน Welding Fixture เพราะเปิด–ปิดรวดเร็วและล็อกด้วย Over-Center Mechanism แต่ต้องจัดตำแหน่งไม่ให้ขวางแนวเชื่อมและคำนึงถึงความร้อนกับการบิดตัวของชิ้นงาน
Toggle Clamp ควรยึดด้วยน็อตหรือเชื่อม?
ใช้ได้ทั้งสองแนวทางขึ้นอยู่กับ Fixture แต่การยึดด้วย Bolt ช่วยให้ถอดเปลี่ยนและ Maintenance ง่ายกว่า ส่วนการเชื่อมเหมาะกับการติดตั้งถาวรบางประเภทและต้องควบคุมการเสียรูปจากความร้อน
ทำไมปิด Toggle Clamp แล้วชิ้นงานขยับ?
มักเกิดจากทิศทางแรง Clamp ไม่สัมพันธ์กับ Locator, Locator ไม่เพียงพอ, Spindle กดเฉียง หรือชิ้นงานยังไม่แนบกับ Support ก่อน Clamp
ปิด Clamp แล้วยากมากเกิดจากอะไร?
อาจตั้ง Spindle ต่ำเกินไป ทำให้ Toggle Mechanism ต้องสร้างแรงสูงมากก่อนผ่าน Over-Center ควรตรวจระยะ Spindle และข้อกำหนดของ Clamp รุ่นนั้น
งานผลิตจำนวนมากควรใช้ Manual หรือ Pneumatic Clamp?
หาก Cycle สูง ต้องการแรงสม่ำเสมอหรือ Automation, Pneumatic Clamp มักได้เปรียบ แต่ถ้างานไม่ซับซ้อน ปริมาณไม่สูง และต้องการระบบที่ดูแลง่าย Manual Toggle Clamp อาจเหมาะกว่า
👉 ดูสินค้า ” แคลมป์ / Clamp / แคลมป์จับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์ #แคลมป์จับชิ้นงาน #ToggleClamp #JigFixture #FixtureClamp #จิ๊กจับชิ้นงาน #Workholding #แคลมป์งานเชื่อม #แคลมป์งานCNC #ออกแบบJig #ออกแบบFixture #อุปกรณ์จับยึด #งานMachining #งานเชื่อม #โรงงานอุตสาหกรรม
Note: การเลือกแรง Clamp และขนาดอุปกรณ์สำหรับ Fixture จริงควรอ้างอิงข้อมูลทางเทคนิคของ Clamp รุ่นที่ใช้งาน รวมถึงแรงจากกระบวนการ รูปทรงและวัสดุของชิ้นงาน ไม่ควรนำค่า Holding Capacity มาใช้เป็นค่า Clamping Force โดยตรง