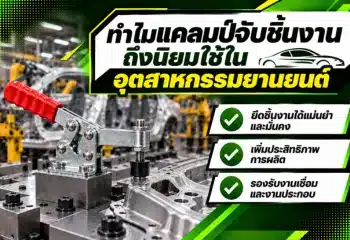
ซื้อแคลมป์จับชิ้นงานจำนวนมาก ต้องดูอะไรเป็นหลัก?
ถ้าจะซื้อ แคลมป์จับชิ้นงานจำนวนมากสำหรับโรงงาน ไม่ควรตัดสินจากราคาต่อชิ้นหรือค่า Holding Capacity อย่างเดียว เพราะแคลมป์ที่เหมาะกับสายการผลิตต้องสัมพันธ์กับชิ้นงาน Jig Fixture จำนวน Cycle ต่อวัน สภาพแวดล้อม พื้นที่ติดตั้ง และความสะดวกของ Operator
จุดที่ควรตรวจอย่างน้อย ได้แก่
- ประเภทของ Clamp
- Holding Capacity
- Clamping Force
- ระยะ Reach และ Stroke
- Mounting Pattern
- พื้นที่เปิด–ปิด Handle
- จำนวน Cycle ต่อวัน
- วัสดุและการป้องกันสนิม
- อะไหล่และ Spindle
- ความสามารถในการเปลี่ยนทดแทนรุ่นเดิม
- ความสะดวกในการซ่อมบำรุง
- ต้นทุนรวมตลอดอายุใช้งาน
สิ่งสำคัญคือ Holding Capacity ไม่ใช่ Clamping Force โดย Holding Capacity หมายถึงแรงภายนอกสูงสุดที่ Clamp สามารถต้านได้ขณะล็อกโดยไม่เกิดการเสียรูปถาวร ส่วนแรงที่กดลงบนชิ้นงานจริงจะขึ้นอยู่กับตำแหน่ง Spindle, Geometry และแรงจากผู้ใช้งานด้วย
สรุปสั้น ๆ
การซื้อ Clamp จำนวนมากควรเลือกจาก “งานจริงและต้นทุนต่อ Cycle” ไม่ใช่เลือกจาก “ตัวที่ราคาถูกที่สุดต่อชิ้น”
ทำไมการซื้อแคลมป์จำนวนมากต้องคิดต่างจากซื้อใช้ 1–2 ตัว?
ถ้าซื้อ Toggle Clamp เพียงหนึ่งตัวมาใช้กับ Jig ทดลอง ปัญหาที่เกิดขึ้นอาจแก้ด้วยการเปลี่ยนรุ่นใหม่ได้ไม่ยาก
แต่ถ้าสั่งพร้อมกัน
- 50 ตัว
- 100 ตัว
- 500 ตัว
- หรือใช้ในหลายสายการผลิต
ความผิดพลาดเล็ก ๆ จะถูกคูณตามจำนวนทันที
ตัวอย่างเช่น
ซื้อ Clamp ที่ราคาถูกกว่าตัวละ 100 บาท จำนวน 500 ตัว ประหยัดต้นทุนเริ่มต้น 50,000 บาท
แต่ถ้า Clamp
- ต้องเปลี่ยนบ่อยกว่า
- Handle เปิดยาก
- Spindle คลายง่าย
- อะไหล่หายาก
- Operator ใช้เวลาปิดเพิ่มทุก Cycle
- ต้องแก้ Fixture เพื่อให้ติดตั้งได้
ต้นทุนจริงอาจสูงกว่าส่วนต่างราคาที่ประหยัดไว้ตั้งแต่ต้นมาก
ดังนั้นฝ่ายจัดซื้อ วิศวกรรม และ Production ควรเลือก Clamp ร่วมกัน ไม่ควรดูเฉพาะราคาในใบเสนอราคา
12 จุดที่ควรเช็กก่อนสั่งแคลมป์จับชิ้นงานล็อตใหญ่
1. เลือกชนิด Clamp ให้ตรงกับทิศทางการจับ
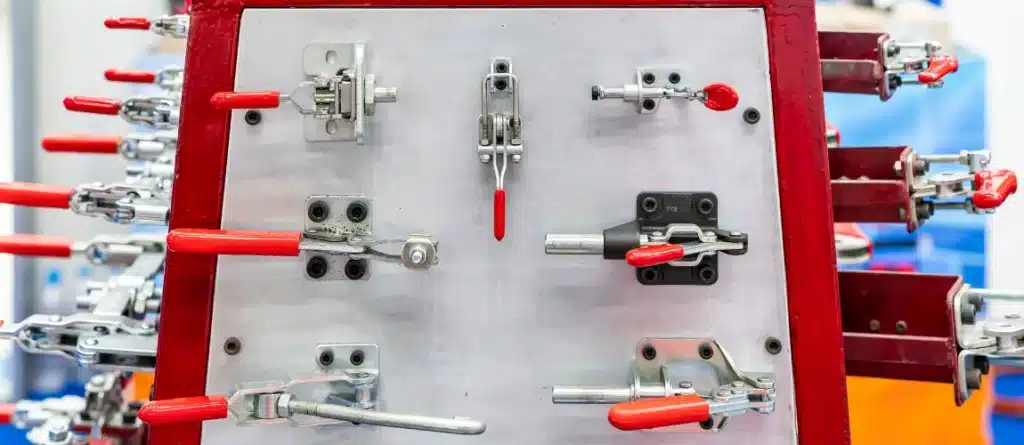
แคลมป์จับชิ้นงานมีหลายประเภท และแต่ละแบบเหมาะกับคนละลักษณะงาน
Hold-Down Toggle Clamp
ใช้แรงกดจากด้านบนลงบนชิ้นงาน
เหมาะกับ
- Jig งานเชื่อม
- Fixture งาน Assembly
- Machining Fixture
- Inspection Fixture
Push-Pull Clamp
ใช้แรงดันหรือดึงในแนวเส้นตรง
เหมาะกับ
- ดันชิ้นงานเข้าหา Stopper
- Lock ชิ้นงานด้านข้าง
- Fixture ที่พื้นที่ด้านบนจำกัด
Latch Clamp
เหมาะกับการดึงสองชิ้นส่วนเข้าหากัน เช่น
- ฝาครอบ
- Mold
- ประตูเครื่องจักร
- Container Fixture
Pneumatic Clamp
เหมาะกับ Production Volume สูง หรืองานที่ต้องการ Automation และแรงจับที่สม่ำเสมอ
Carr Lane แบ่ง Toggle Clamp ออกเป็นหลายรูปแบบ เช่น Vertical/Horizontal Hold-Down, Push/Pull และ Latch Action ซึ่งควรเลือกตามทิศทางการทำงานจริง
ตารางเลือก Clamp ตามลักษณะงาน
| ลักษณะงาน | Clamp ที่มักเหมาะ |
|---|---|
| กดชิ้นงานลง Fixture | Hold-Down Toggle Clamp |
| ดันเข้าหา Locator | Push-Pull Clamp |
| ดึงสองชิ้นส่วนเข้าหากัน | Latch Clamp |
| งานจับชั่วคราว | Toggle Pliers |
| Production Cycle สูง | Pneumatic Clamp |
| งานเชื่อม | Heavy-Duty / Hold-Down |
| Inspection Fixture | Manual Toggle Clamp |
| Automation | Pneumatic / Power Clamp |
2. อย่าดู Holding Capacity อย่างเดียว
นี่เป็นจุดที่ผิดพลาดบ่อยมากเวลาเปรียบเทียบสเปก
สมมติ Clamp A ระบุ
Holding Capacity 300 kg
ไม่ได้หมายความว่า Clamp ตัวนั้นจะกดชิ้นงานด้วยแรง 300 kg
Holding Capacity คือแรงภายนอกที่ Clamp สามารถต้านในตำแหน่ง Locked Position ได้โดยไม่เกิด Permanent Deformation ตามเงื่อนไขของผู้ผลิต
ส่วน Clamping Force คือแรงที่กดลงบนชิ้นงานจริง และอาจเปลี่ยนตาม
- ตำแหน่ง Spindle
- แรงมือของ Operator
- ความสูง Spindle
- Geometry ของ Clamp
- จุดวัดแรง
ทั้ง Carr Lane และ DESTACO แยกสองค่านี้ออกจากกันอย่างชัดเจน
ดังนั้นเวลาขอใบเสนอราคา ควรขอข้อมูลทั้ง
Holding Capacity + Clamping Force/Exerting Force
หากผู้ผลิตมีข้อมูลให้
3. ต้องรู้แรงจาก Process ก่อนเลือก Clamp
อย่าเริ่มต้นจากคำถามว่า
“มีรุ่นแรงสุดเท่าไร?”
ควรเริ่มจาก
“กระบวนการของเราสร้างแรงอะไรกับชิ้นงานบ้าง?”
เช่น
Machining
มี Cutting Force และ Vibration
Welding
มีแรงจาก Thermal Distortion และการหดตัว
Assembly
มีแรงจาก Pressing, Fitting หรือ Torque
Inspection
อาจใช้แรง Clamp ต่ำกว่า เพราะต้องการแค่ยึดตำแหน่งให้ Repeatable
Carr Lane แนะนำให้ Fixture ใช้ Locator รับแรงจากกระบวนการหลักให้มากที่สุด และใช้ Clamp เพื่อรักษาชิ้นงานให้อยู่กับ Locator แทนการพึ่งแรง Clamp อย่างเดียว
หลักนี้ช่วยให้ไม่จำเป็นต้องซื้อ Clamp ใหญ่เกินงาน
4. เช็ก Spindle Reach และพื้นที่ติดตั้งจริง
Clamp ที่ Holding Capacity ตรง แต่เอื้อมไม่ถึงชิ้นงานก็ใช้ไม่ได้
ก่อนสั่งล็อตใหญ่ควรตรวจ
- Arm Length
- Spindle Position
- Spindle Adjustment Range
- ระยะจากฐานถึงจุดกด
- ความสูงของชิ้นงาน
- Fixture Plate
- Locator
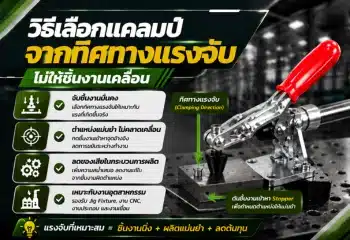
โดยเฉพาะ Hold-Down Clamp ต้องระวังว่าเมื่อเลื่อน Spindle ไปทางปลายแขนมากขึ้น ค่า Holding Capacity ณ จุดนั้นอาจลดลงจากค่าที่ระบุใน Catalog
Carr Lane ระบุว่าค่า Holding Capacity ของ Hold-Down Clamp ถูกวัดโดยวาง Spindle ใกล้ด้าน Handle และ Capacity จะลดลงเมื่อเลื่อน Spindleออกไปทางปลายแขน
5. เช็ก Mounting Pattern ให้ละเอียด
ถ้าเป็นการซื้อ Clamp เพื่อเปลี่ยนรุ่นเดิมในโรงงาน จุดนี้สำคัญมาก
ตรวจ
- ระยะรู Bolt
- จำนวนรู
- เส้นผ่านศูนย์กลางรู
- ขนาดฐาน
- ความสูงฐาน
- Orientation
- ระยะ Centerline
เพราะถ้า Clamp ใหม่แรงเท่ากันแต่ Mounting Pattern ไม่เหมือนเดิม อาจต้อง
- เจาะ Fixture ใหม่
- เชื่อม Plate เพิ่ม
- ทำ Adapter
- หยุด Production เพื่อแก้ Jig
ต้นทุนส่วนนี้อาจสูงกว่าราคาตัว Clamp หลายเท่า
6. ถ้าจะใช้แทนของเดิม ต้องเช็ก Interchangeability
บางโรงงานใช้ Clamp รุ่นเดิมมาหลายปี แล้วต้องการหาตัวใหม่ที่ถูกกว่า
ก่อนซื้อควรทำ Interchangeability Check
| รายการ | รุ่นเดิม | รุ่นใหม่ |
|---|---|---|
| Holding Capacity | ตรวจ | ตรวจ |
| Base Dimension | ตรวจ | ตรวจ |
| Mounting Hole | ตรวจ | ตรวจ |
| Arm Length | ตรวจ | ตรวจ |
| Spindle Thread | ตรวจ | ตรวจ |
| Opening Angle | ตรวจ | ตรวจ |
| Closed Height | ตรวจ | ตรวจ |
| Handle Position | ตรวจ | ตรวจ |
| Material | ตรวจ | ตรวจ |
ถ้ารุ่นใหม่แทนได้จริงโดยไม่ต้องแก้ Fixture จะช่วยลดทั้ง Installation Cost และ Downtime
7. จำนวน Cycle ต่อวันสำคัญกว่าที่คิด
สมมติ Line A ใช้ Clamp วันละ 50 ครั้ง
กับ Line B ใช้วันละ 2,000 ครั้ง
ทั้งสอง Line ไม่ควรใช้เกณฑ์เลือกเหมือนกันเสมอไป
Clamp ที่ใช้งาน Cycle สูงควรให้ความสำคัญกับ
- Pivot
- Bushing
- Pin
- Handle
- Bearing Surface
- Corrosion Resistance
- Lubrication
- Spare Part
มากขึ้น
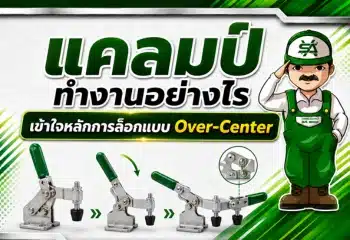
สำหรับงาน Production ต่อเนื่อง Toggle Clamp มีข้อได้เปรียบด้านการเปิด–ปิดเร็วและการล็อกด้วย Over-Center Mechanism ซึ่งช่วยให้ตำแหน่งล็อกมีความสม่ำเสมอในงานซ้ำ ๆ
8. ทดลอง Ergonomic ก่อนซื้อจำนวนมาก
เรื่องนี้มักถูกมองข้ามเพราะไม่อยู่ใน Spec Sheet
แต่ถ้าพนักงานต้องเปิด–ปิด Clamp หลายร้อยครั้งต่อกะ ควรทดลองจริงว่า
- Handle จับถนัดหรือไม่
- ต้องออกแรงมากเกินไปไหม
- มือชน Fixture หรือไม่
- Handle เปิดไปชนชิ้นงานหรือไม่
- Operator ใช้มือเดียวได้หรือไม่
- ตำแหน่ง Handle อยู่สูงหรือต่ำเกินไปไหม
Carr Lane ระบุว่าแรงมือของ Operator เป็นหนึ่งในปัจจัยที่มีผลต่อแรง Clamp จริงของ Manual Toggle Clamp
ดังนั้น Clamp ที่ใช้งานง่ายและสม่ำเสมออาจให้ผลผลิตดีกว่ารุ่นที่แรงกว่าแต่ใช้งานลำบาก
9. ดูสภาพแวดล้อมของโรงงาน
แคลมป์ในพื้นที่ทั่วไปกับแคลมป์ที่อยู่ในพื้นที่
- เปียก
- มีน้ำมัน
- มีน้ำหล่อเย็น
- มีไอสารเคมี
- Outdoor
- Food Processing
- มีความชื้นสูง
อาจต้องเลือกวัสดุต่างกัน
ตัวเลือกที่พบได้ เช่น
Carbon Steel + Zinc Plated
เหมาะกับงานอุตสาหกรรมทั่วไปและราคาค่อนข้างคุ้มค่า
Stainless Steel
เหมาะกับพื้นที่ที่ต้องการ Corrosion Resistance สูงขึ้น
DESTACO และ Carr Lane ต่างมีรุ่น Stainless Steel สำหรับสภาพแวดล้อมที่มีปัญหาด้านการกัดกร่อน
10. เช็กอะไหล่ก่อนสั่งล็อตใหญ่
Clamp เป็นอุปกรณ์ Mechanical ที่มีชิ้นส่วนสึกหรอได้
ตัวอย่างชิ้นส่วนที่ควรสอบถาม ได้แก่
- Spindle
- Flange Washer
- Nut
- Handle Grip
- Pivot Pin
- Bushing
- Bolt
- Rubber Pad
- Plastic Tip
คำถามที่ควรถาม Supplier คือ
ถ้าซื้อ 300 ตัว แล้วอีก 2 ปี Spindle เสีย จะซื้อเฉพาะ Spindle ได้หรือไม่?
ถ้าคำตอบคือ
“ไม่มีอะไหล่ ต้องเปลี่ยนทั้งตัว”
ควรนำต้นทุนนี้ไปคำนวณด้วย
11. Standardization ช่วยลดต้นทุนโรงงานได้มาก
ถ้าโรงงานมี Fixture 100 ตัวและใช้ Clamp 20 รุ่น อาจเกิดปัญหา
- Stock อะไหล่เยอะ
- ช่างจำรุ่นไม่ได้
- สั่งซื้อผิด
- Spindle ใช้ร่วมกันไม่ได้
- Maintenance ซับซ้อน
ถ้าเป็นไปได้ ควร Standardize ให้เหลือรุ่นหลัก เช่น
- Small Hold-Down
- Medium Hold-Down
- Heavy-Duty
- Push-Pull
- Latch
แทนการมีรุ่นย่อยจำนวนมากโดยไม่จำเป็น
การ Standardize ช่วยลด
SKU + Spare Part + Training + Purchasing Complexity
12. ดู Total Cost of Ownership ไม่ใช่แค่ราคาต่อชิ้น
สมมติเปรียบเทียบ
| รายการ | Clamp A | Clamp B |
|---|---|---|
| ราคาซื้อ | 450 บาท | 650 บาท |
| อายุใช้งาน | ต่ำกว่า | สูงกว่า |
| อะไหล่ | ไม่มี | มี |
| เปลี่ยนแทนรุ่นเดิม | ต้องเจาะใหม่ | ใส่แทนได้ |
| Maintenance | เปลี่ยนทั้งตัว | เปลี่ยน Spindle ได้ |
| Downtime | สูงกว่า | ต่ำกว่า |
แม้ Clamp B ราคาเริ่มต้นสูงกว่า แต่ต้นทุนต่อปีหรือ Cost per Cycle อาจต่ำกว่า
สูตรที่ใช้คิดง่าย ๆ คือ
TCO = ราคาซื้อ + ค่าติดตั้ง + ค่าอะไหล่ + ค่า Maintenance + Downtime + ค่าเปลี่ยนใหม่
โรงงานที่ใช้ Clamp จำนวนมากควรให้ความสำคัญกับ TCO มากกว่าราคาต่อชิ้น
ตาราง Checklist สำหรับฝ่ายจัดซื้อ
| หัวข้อ | สิ่งที่ต้องเช็ก |
|---|---|
| ประเภท Clamp | Hold-Down / Push-Pull / Latch |
| Holding Capacity | ต้องเหมาะกับ Load |
| Clamping Force | ตรวจถ้ามีข้อมูล |
| Arm Length | ต้องถึงจุดจับ |
| Spindle Reach | ปรับได้เพียงพอ |
| Opening Angle | ไม่ขวางการโหลดงาน |
| Mounting Pattern | ตรง Fixture |
| Material | เหมาะกับ Environment |
| จำนวน Cycle | เหมาะกับ Production |
| Spare Part | มีจำหน่าย |
| Replacement | หาอะไหล่ระยะยาวได้ |
| Warranty | ตรวจเงื่อนไข |
| Datasheet | ควรมี |
| Sample | ควรทดลองก่อน Bulk Order |
ควรขอตัวอย่างก่อนสั่ง Bulk หรือไม่?
ควร
โดยเฉพาะถ้าสั่งจำนวนหลายสิบหรือหลายร้อยตัว
แนวทางที่เหมาะสมคือ
Phase 1: Engineering Sample
ซื้อ 1–5 ตัวเพื่อทดลอง
Phase 2: Pilot
ติดตั้งกับ Fixture จริงแล้วใช้กับ Production
Phase 3: Evaluation
ตรวจ
- แรงจับ
- Repeatability
- Operator Feedback
- ความเร็ว
- การคลายตัว
- การสึกหรอ
Phase 4: Bulk Order
จึงสั่งจำนวนมาก
การเสียเวลาทดลองเพิ่มเล็กน้อยมักถูกกว่าการสั่ง 500 ตัวแล้วพบว่า Handle ชน Fixture ทุกตัว
วิธีทดสอบ Sample ก่อนอนุมัติซื้อ
ทดสอบ Fit
ติดตั้งกับ Fixture จริงโดยไม่ดัดแปลงถ้าเป็น Replacement
ทดสอบ Clamp
ตรวจว่าชิ้นงานแนบ Locator และไม่ขยับ
ทดสอบ Open/Close
ลองอย่างน้อยหลายสิบถึงหลายร้อย Cycle ตามความเหมาะสม
ทดสอบ Operator
ให้คนที่จะใช้จริงทดลอง ไม่ควรให้เฉพาะ Engineer ทดลอง
ทดสอบ Process จริง
เช่น
- เชื่อมจริง
- เจาะจริง
- Machining จริง
- Assembly จริง
เพราะแรงและ Vibration จริงอาจต่างจากการทดลอง Clamp เปล่า
ขั้นตอนซื้อแคลมป์จับชิ้นงานจำนวนมากสำหรับโรงงาน
ขั้นตอนที่ 1: เก็บข้อมูล Application
ระบุประเภทงาน ชิ้นงาน และ Process ที่ Clamp จะถูกนำไปใช้
เช่น Welding, Assembly, Machining หรือ Inspection
ขั้นตอนที่ 2: วิเคราะห์แรงและทิศทางการจับ
ตรวจว่า Clamp ต้อง
- กดลง
- ดัน
- ดึง
- ล็อกสองชิ้นเข้าหากัน
พร้อมประเมินแรงจาก Process
ขั้นตอนที่ 3: กำหนด Technical Specification
ระบุอย่างน้อย
- Clamp Type
- Holding Capacity
- Arm Length
- Spindle Reach
- Mounting Pattern
- Material
- Opening Angle
ขั้นตอนที่ 4: ตรวจ Jig Fixture
วัดพื้นที่ติดตั้งจริง และตรวจว่ามีข้อจำกัดเรื่อง Handle, Tool Clearance หรือ Operator Access หรือไม่
ขั้นตอนที่ 5: ขอ Datasheet และ Sample
อย่าตัดสินจากรูปสินค้าอย่างเดียว
ขอ Technical Drawing และ Datasheet มาเปรียบเทียบก่อน
ขั้นตอนที่ 6: ทดลองหน้างาน
ติด Sample กับ Fixture จริงและทดสอบใน Production Cycle
ขั้นตอนที่ 7: ตรวจอะไหล่และ After-Sales
สอบถามว่ามี Spindle, Bolt, Pad และอะไหล่สำคัญหรือไม่ รวมถึง Lead Time ของอะไหล่
ขั้นตอนที่ 8: เปรียบเทียบ TCO
เปรียบเทียบราคาซื้อกับอายุใช้งาน Maintenance, Spare Part และ Downtime
ขั้นตอนที่ 9: Standardize รุ่น
ถ้าใช้ได้หลาย Fixture ควรเลือกรุ่นมาตรฐานเพื่อลดจำนวน SKU
ขั้นตอนที่ 10: สั่ง Bulk หลังผ่านการอนุมัติ
เมื่อ Sample ผ่าน Engineering, Production และ Maintenance จึงอนุมัติสั่งจำนวนมาก
Manual Toggle Clamp หรือ Pneumatic Clamp สำหรับโรงงาน แบบไหนคุ้มกว่า?
| หัวข้อ | Manual | Pneumatic |
|---|---|---|
| ราคาซื้อ | ต่ำกว่า | สูงกว่า |
| ระบบประกอบ | เรียบง่าย | ต้องมีระบบลม |
| Cycle Speed | ปานกลาง | สูง |
| แรงจับ | ขึ้นกับการตั้งและ Operator | สม่ำเสมอกว่า |
| Automation | จำกัด | เหมาะ |
| Maintenance | ง่ายกว่า | ซับซ้อนกว่า |
| Production Volume | ต่ำ–กลาง | กลาง–สูง |
| Remote Control | ไม่ได้ | ทำได้ |
ถ้า Factory Cycle ยังไม่สูงมาก Manual Toggle Clamp มักให้ความคุ้มค่าที่ดี
แต่ถ้าหนึ่ง Fixture มี Clamp หลายตัวและ Operator ต้องปิดทีละตัวหลายร้อย Cycle การเปลี่ยนเป็น Pneumatic Clamp อาจช่วยลด Cycle Time ได้มากกว่า
Clamp ราคาถูกมาก ควรซื้อหรือไม่?
ราคาไม่ใช่ปัญหา หากสินค้านั้นมีข้อมูลและสมรรถนะตรงกับงาน
สิ่งที่ควรระวังคือ Clamp ราคาถูกแต่ไม่มีข้อมูล
- Holding Capacity
- Material
- Drawing
- Mounting Dimension
- Spare Part
- Manufacturer
- Lot Consistency
สำหรับโรงงาน สิ่งสำคัญคือ ความสม่ำเสมอของสินค้าระหว่าง Lot
Sample 2 ตัวอาจใช้งานดี แต่ของล็อต 500 ตัวต้องมีมิติและคุณภาพใกล้เคียงกันด้วย
จึงควรสอบถาม Supplier เรื่อง Quality Control และความสม่ำเสมอของสินค้าเพิ่มเติม
จำเป็นต้องซื้อแบรนด์เดียวกันทั้งโรงงานไหม?
ไม่จำเป็นเสมอไป แต่การมีจำนวนแบรนด์และรุ่นมากเกินไปจะเพิ่มภาระด้าน Maintenance
แนวทางที่เหมาะสมคือกำหนด Approved List เช่น
Primary Brand + Alternative Brand
โดยรุ่น Alternative ต้องผ่าน Engineering Approval และ Trial ก่อน
วิธีนี้ช่วยลดความเสี่ยงหากสินค้าหลักขาดตลาด โดยยังควบคุม Compatibility และคุณภาพได้
ควรซื้อ Spare Clamp เผื่อกี่ตัว?
ไม่มีเปอร์เซ็นต์เดียวที่เหมาะกับทุกโรงงาน
ควรพิจารณา
- จำนวน Clamp ที่ติดตั้งทั้งหมด
- Criticality ของ Production Line
- Lead Time
- Failure Rate
- มี Repair Part หรือไม่
- Supplier อยู่ในประเทศหรือต่างประเทศ
ตัวอย่างเช่น Line ที่หยุดไม่ได้และใช้ Clamp รุ่นเฉพาะ อาจต้องมี Safety Stock สูงกว่ารุ่นมาตรฐานที่สามารถซื้อในประเทศได้ตลอดเวลา
6 ข้อผิดพลาดที่พบบ่อยเวลาซื้อ Clamp จำนวนมาก
1. ซื้อจากค่า Holding Capacity ที่สูงที่สุด
แรงมากเกินความจำเป็นไม่ได้ทำให้ Fixture ดีขึ้นเสมอ
2. ไม่วัด Mounting Hole
ของมาถึงแล้วต้องแก้ Jig ทุกตัว
3. ไม่ทดลอง Handle Clearance
ติดตั้งแล้ว Operator เปิด Clamp ไม่สุด
4. เลือกจากราคาต่อชิ้น
แต่ไม่ได้รวมค่า Maintenance และ Downtime
5. ไม่ถามเรื่อง Spare Part
เมื่อ Spindle สึกต้องเปลี่ยนทั้ง Clamp
6. สั่ง Bulk โดยไม่ผ่าน Sample Test
เป็นความเสี่ยงที่ควรหลีกเลี่ยงที่สุด โดยเฉพาะการสั่งจาก Supplier รายใหม่
เอกสารอะไรควรขอจาก Supplier?
สำหรับงานโรงงานควรขออย่างน้อย
- Product Datasheet
- Dimension Drawing
- Holding Capacity
- Material Specification
- Model Number
- Spare Part List
- Installation Information
- Warranty
- Country of Origin ถ้าจำเป็น
- Certificate หรือ Test Information ถ้างานกำหนด
ถ้าเป็น Custom Clamp ควรมี Drawing ที่อนุมัติร่วมกันก่อน Production
สรุป: ซื้อแคลมป์จับชิ้นงานจำนวนมาก อย่าดูแค่ราคา
การเลือก แคลมป์จับชิ้นงานสำหรับโรงงาน ที่ดีต้องเริ่มจาก Application จริง ไม่ใช่เริ่มจาก Catalog หรือราคาต่อชิ้น
ก่อนอนุมัติ Bulk Order ควรตรวจอย่างน้อย
- Clamp Type
- Holding Capacity
- Clamping Force
- Arm และ Spindle Reach
- Mounting Pattern
- Operator Ergonomics
- Cycle
- Environment
- Spare Part
- Compatibility
- Supplier Support
- Total Cost of Ownership
โดยเฉพาะค่า Holding Capacity ไม่ควรถูกใช้แทน Clamping Force และ Fixture ที่ออกแบบดีควรใช้ Locator และ Support ช่วยรับแรงหลัก แทนการแก้ปัญหาด้วยการเลือก Clamp ที่ใหญ่และแรงขึ้นอย่างเดียว
ถ้าต้องสั่งจำนวนมาก แนวทางที่ปลอดภัยที่สุดคือ
กำหนด Spec → ขอ Sample → ทดลอง Production → เก็บ Feedback → ตรวจ TCO → จึงสั่ง Bulk
เพราะ Clamp ตัวเดียวอาจเป็นชิ้นส่วนราคาไม่สูง แต่เมื่อถูกติดตั้งหลายร้อยจุดในโรงงาน ความแตกต่างด้าน Cycle Time, Maintenance และ Reliability สามารถกลายเป็นต้นทุนจำนวนมากได้
FAQ คำถามที่พบบ่อย
ซื้อแคลมป์จับชิ้นงานจำนวนมาก ควรดูอะไรเป็นอันดับแรก?
ควรเริ่มจากลักษณะงาน ทิศทางแรง และ Fixture ที่จะใช้งาน แล้วจึงพิจารณา Clamp Type, Holding Capacity, Spindle Reach, Mounting Pattern และจำนวน Cycle
Holding Capacity ยิ่งสูงยิ่งดีไหม?
ไม่เสมอไป ควรเลือกให้เหมาะกับแรงของกระบวนการและ Fixture การเลือก Clamp ใหญ่เกินไปอาจเพิ่มราคา ขนาด และแรงที่ Operator ต้องใช้โดยไม่จำเป็น
Holding Capacity กับ Clamping Force ต่างกันอย่างไร?
Holding Capacity คือแรงภายนอกสูงสุดที่ Clamp ต้านได้ขณะล็อก ส่วน Clamping Force คือแรงที่ Clamp กดลงบนชิ้นงานจริง ซึ่งขึ้นอยู่กับ Geometry, Spindle Position และแรงจาก Operator
ซื้อ Toggle Clamp จำนวนมากควรขอ Sample ไหม?
ควร โดยเฉพาะ Supplier หรือรุ่นใหม่ ควรทดลองกับ Jig Fixture และ Production Cycle จริงก่อนสั่งล็อตใหญ่
Clamp ต่างยี่ห้อใช้แทนกันได้ไหม?
อาจใช้แทนได้หาก Dimension, Mounting Pattern, Capacity, Spindle และช่วงการทำงานตรงกัน แต่ควรให้ Engineering ตรวจ Compatibility ก่อน
Stainless Steel Clamp จำเป็นไหม?
ไม่จำเป็นสำหรับทุกพื้นที่ เหมาะกับงานที่ต้องการ Corrosion Resistance สูง เช่น พื้นที่เปียก ชื้น หรือสภาพแวดล้อมกัดกร่อน ส่วนโรงงานทั่วไปอาจใช้รุ่นชุบผิวได้
ควรซื้อ Clamp สำรองไว้ไหม?
ควรพิจารณาตาม Criticality, Lead Time และจำนวน Clamp ที่ติดตั้ง หากเป็นรุ่นเฉพาะที่หาซื้อยาก การมี Safety Stock จะช่วยลด Production Downtime
Manual กับ Pneumatic Clamp แบบไหนเหมาะกับงานผลิตจำนวนมาก?
งาน Cycle สูงหรือต้องการ Automation มักได้ประโยชน์จาก Pneumatic Clamp ส่วนงาน Cycle ต่ำถึงกลางและต้องการ Maintenance ง่าย Manual Toggle Clamp มักเหมาะกว่า
ควรซื้อ Clamp แบรนด์เดียวทั้งโรงงานหรือไม่?
ไม่จำเป็น แต่ควร Standardize รุ่นให้มากที่สุด และกำหนด Approved Alternative เพื่อลดจำนวนอะไหล่และความซับซ้อนด้าน Maintenance
ทำไมต้องดู Mounting Pattern ก่อนซื้อ?
เพราะถ้ารูยึดหรือขนาดฐานไม่ตรง Fixture เดิม จะต้องเจาะหรือดัดแปลง Jig เพิ่ม ทำให้เกิดค่าใช้จ่ายและ Downtime ที่อาจสูงกว่าส่วนต่างราคาของ Clamp
👉 ดูสินค้า ” แคลมป์ / Clamp / แคลมป์จับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์จับชิ้นงาน #แคลมป์โรงงาน #ToggleClamp #FixtureClamp #Workholding #JigFixture #แคลมป์งานเชื่อม #แคลมป์งานผลิต #อุปกรณ์จับยึด #แคลมป์อุตสาหกรรม #แคลมป์งานCNC #โรงงานอุตสาหกรรม #ProductionFixture #IndustrialClamp
Note: การเลือก Clamp สำหรับงาน Production จริงควรอ้างอิง Datasheet ของรุ่นที่เลือก แรงจากกระบวนการ และการออกแบบ Jig Fixture โดยเฉพาะ ไม่ควรประมาณ Holding Capacity หรือ Clamping Force จากขนาดภายนอกของ Clamp เพียงอย่างเดียว