ในการทำงานของเครื่อง CNC ไม่ว่าจะเป็นงานกัด เจาะ หรือกลึง ความแม่นยำไม่ได้ขึ้นอยู่กับตัวเครื่องจักรและเครื่องมือตัดเพียงอย่างเดียว แต่ยังขึ้นอยู่กับการจับยึดชิ้นงานให้มั่นคงตลอดกระบวนการผลิตด้วย
ลองนึกภาพว่าเครื่อง CNC เริ่มเดินโปรแกรมในขณะที่แคลมป์ยังจับชิ้นงานไม่แน่น หรือชิ้นงานวางไม่เข้าตำแหน่งที่กำหนด สิ่งที่ตามมาอาจไม่ใช่แค่ชิ้นงานเสีย แต่ยังมีโอกาสทำให้ดอกกัดหัก ฟิกซ์เจอร์เสียหาย หรือเกิดอันตรายต่อผู้ปฏิบัติงานได้
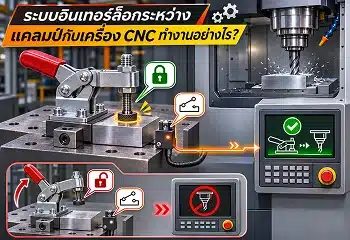
นี่จึงเป็นเหตุผลที่เครื่อง CNC ในสายการผลิตอัตโนมัติหลายแห่งเลือกใช้ ระบบ Interlock ระหว่าง Clamp กับเครื่อง CNC เพื่อช่วยตรวจสอบเงื่อนไขการจับยึดก่อนอนุญาตให้เครื่องจักรเริ่มทำงาน
แต่ระบบนี้ทำงานอย่างไร ต้องใช้เซนเซอร์ชนิดไหน และแคลมป์จับชิ้นงานแบบธรรมดาสามารถเชื่อมต่อกับระบบได้หรือไม่? บทความนี้จะอธิบายตั้งแต่หลักการพื้นฐานจนถึงสิ่งที่ต้องพิจารณาก่อนออกแบบระบบจริง
ระบบ Interlock ระหว่าง Clamp กับ CNC คืออะไร?
ระบบ Interlock ระหว่าง Clamp กับเครื่อง CNC คือระบบควบคุมที่ใช้ตรวจสอบสถานะการจับยึดชิ้นงาน และกำหนดเงื่อนไขว่าเครื่องจักรสามารถเริ่มหรือดำเนินกระบวนการผลิตได้เมื่อใด
หากระบบยังไม่ได้รับสัญญาณยืนยันตามเงื่อนไขที่ออกแบบไว้ เช่น แคลมป์ยังไม่เข้าตำแหน่งหรือแรงดันจับยึดไม่ถึงค่าที่กำหนด เครื่องจักรจะไม่อนุญาตให้เริ่มรอบการทำงานที่เกี่ยวข้อง
ในทางกลับกัน หากเครื่องจักรกำลังทำงานแล้วพบความผิดปกติของระบบจับยึด ระบบควบคุมที่ออกแบบไว้อย่างเหมาะสมจะต้องตอบสนองตามระดับความเสี่ยง เช่น สั่งหยุดการเคลื่อนที่ที่เกี่ยวข้องหรือเข้าสู่สถานะปลอดภัย
จุดประสงค์หลักคือป้องกันไม่ให้เครื่องจักรทำงานในสภาวะที่การจับยึดชิ้นงานไม่เป็นไปตามข้อกำหนด
อย่างไรก็ตาม คำว่า Interlock ในโรงงานอาจหมายถึงทั้งการควบคุมลำดับการทำงาน (Process Interlock) และฟังก์ชันด้านความปลอดภัย (Safety Interlock) ซึ่งไม่ใช่สิ่งเดียวกันทั้งหมด
หากระบบมีหน้าที่ป้องกันอันตรายต่อคน จะต้องได้รับการออกแบบและประเมินตามข้อกำหนดความปลอดภัยของเครื่องจักร ไม่ใช่เพียงต่อเซนเซอร์เข้ากับ PLC แล้วถือว่าปลอดภัยทันที
ทำไมเครื่อง CNC จึงต้องมีระบบตรวจสอบการจับยึดชิ้นงาน?
ในงาน CNC ชิ้นงานมักถูกยึดไว้ด้วยปากกาจับชิ้นงาน แคลมป์ หรือ Fixture เพื่อให้ตำแหน่งไม่เปลี่ยนระหว่างการตัดเฉือน
เมื่อเครื่องมือตัดสัมผัสชิ้นงาน จะเกิดแรงตัดที่ส่งผลต่อระบบจับยึด หากแรงจับไม่เพียงพอ หรือชิ้นงานไม่ได้สัมผัสจุดอ้างอิงอย่างถูกต้อง อาจเกิดการขยับหรือสั่นระหว่างกระบวนการผลิต
ปัญหาที่อาจพบ ได้แก่
- ขนาดชิ้นงานคลาดเคลื่อนจากแบบ
- ผิวงานไม่สม่ำเสมอหรือเกิดรอยสั่น
- เครื่องมือตัดเสียหาย
- ชิ้นงานหลุดจากตำแหน่งจับยึด
- Fixture หรือชุดจับยึดได้รับความเสียหาย
- เกิดการหยุดเครื่องและสูญเสียเวลาในการผลิต
สำหรับงานผลิตจำนวนมาก ผู้ปฏิบัติงานอาจไม่สามารถตรวจสอบทุกจุดของแคลมป์จับชิ้นงานด้วยสายตาได้ตลอดเวลา ระบบ Interlock จึงช่วยให้การตรวจสอบสถานะทำได้อย่างเป็นระบบมากขึ้น
แต่ต้องเข้าใจด้วยว่า การได้รับสัญญาณ Clamp OK ไม่ได้ยืนยันว่าแรงจับเพียงพอในทุกสถานการณ์ เพราะความน่าเชื่อถือของสัญญาณขึ้นอยู่กับสิ่งที่เซนเซอร์ตรวจวัดและวิธีออกแบบระบบทั้งหมด
ระบบ Interlock ระหว่าง Clamp กับ CNC ทำงานอย่างไร?
ระบบทั่วไปประกอบด้วยอุปกรณ์จับยึด เซนเซอร์หรืออุปกรณ์ตรวจวัด ระบบควบคุม และเครื่อง CNC ที่เชื่อมสัญญาณถึงกัน
ลำดับการทำงานในภาพรวมสามารถอธิบายได้ดังนี้
1. วางชิ้นงานลงบน Fixture
ผู้ปฏิบัติงานหรือหุ่นยนต์นำชิ้นงานไปวางบนตำแหน่งที่ออกแบบไว้ โดยชิ้นงานควรสัมผัสจุดอ้างอิงหรือ Locator ตามข้อกำหนด
บางระบบอาจมีเซนเซอร์ Workpiece Presence หรือ Part Seating เพื่อช่วยตรวจสอบว่ามีชิ้นงานและวางเข้าตำแหน่งแล้ว
2. ระบบสั่งให้ Clamp จับชิ้นงาน
เมื่อเงื่อนไขการเริ่มจับยึดครบถ้วน ตัวควบคุมจะส่งคำสั่งไปยังอุปกรณ์จับยึด เช่น กระบอกลมหรือกระบอกไฮดรอลิก
แคลมป์จะเคลื่อนเข้าสู่ตำแหน่งจับยึดเพื่อกดหรือหนีบชิ้นงานให้อยู่กับ Fixture
3. เซนเซอร์ตรวจสอบสถานะการจับยึด
เมื่อตัวแคลมป์เคลื่อนเข้าสู่ตำแหน่ง เซนเซอร์จะตรวจสอบเงื่อนไขตามที่ออกแบบไว้
ตัวอย่างเช่น
- Position Sensor ตรวจสอบตำแหน่งการเคลื่อนที่
- Proximity Sensor ตรวจสอบตำแหน่งของชิ้นส่วน
- Pressure Switch ตรวจสอบแรงดันลมหรือไฮดรอลิก
- Workpiece Sensor ตรวจสอบการมีอยู่ของชิ้นงาน
- Force Sensor ตรวจสอบแรงตามหลักการของอุปกรณ์
ระบบบางแบบใช้เซนเซอร์เพียงประเภทเดียว ขณะที่ระบบที่มีความเสี่ยงสูงอาจต้องตรวจสอบหลายเงื่อนไขร่วมกัน
4. PLC หรือ CNC Controller ประเมินเงื่อนไข
สัญญาณจากอุปกรณ์ตรวจวัดจะถูกส่งเข้าสู่ระบบควบคุมเพื่อพิจารณาว่าครบตามเงื่อนไขก่อนเริ่มงานหรือไม่
ตัวอย่างเช่น เครื่องอาจต้องได้รับการยืนยันว่ามีชิ้นงาน แคลมป์จับยึดครบทุกจุด และเงื่อนไขจากระบบป้องกันอื่น ๆ อยู่ในสถานะที่ถูกต้อง
หากยังไม่ครบ ระบบจะคงสถานะไม่อนุญาตให้เริ่มกระบวนการที่กำหนด พร้อมแสดงสาเหตุผ่านหน้าจอควบคุมได้ หากมีการออกแบบฟังก์ชันวินิจฉัยไว้
5. เครื่อง CNC เริ่มกระบวนการผลิต
เมื่อระบบได้รับการยืนยันครบถ้วน และเงื่อนไขการทำงานอื่นของเครื่องพร้อมใช้งาน จึงอนุญาตให้เริ่มการตัดเฉือนตามลำดับที่กำหนด
ในระบบอัตโนมัติ การตรวจสอบอาจถูกดำเนินการก่อนคำสั่งเริ่มรอบการทำงาน หรือก่อนการเคลื่อนที่ที่ก่อให้เกิดอันตราย ทั้งนี้ขึ้นอยู่กับสถาปัตยกรรมการควบคุมของเครื่อง
6. ตรวจสอบสถานะตลอดการทำงานตามความจำเป็น
ระบบที่ออกแบบให้ติดตามสถานะการจับยึดระหว่างการตัดเฉือน จะตรวจสอบว่าค่าหรือสัญญาณสำคัญยังอยู่ในช่วงที่ยอมรับได้หรือไม่
หากพบแรงดันตก เซนเซอร์ผิดปกติ หรือสถานะจับยึดเปลี่ยนไป ระบบจะเข้าสู่การตอบสนองที่กำหนดไว้ตามการประเมินความเสี่ยง
การตอบสนองนี้ไม่จำเป็นต้องเหมือนกันทุกเครื่อง เพราะการหยุดแกนเคลื่อนที่ สปินเดิล และการรักษาแรงจับต้องสัมพันธ์กันเพื่อไม่ให้สร้างอันตรายเพิ่ม
7. ปลด Clamp หลังเครื่องเข้าสู่สภาวะที่อนุญาต
หลังจบการตัดเฉือน ระบบต้องตรวจสอบว่าการเคลื่อนที่อันตรายหยุดลงและเงื่อนไขสำหรับนำชิ้นงานออกครบถ้วน ก่อนสั่งปลดแคลมป์จับชิ้นงาน
สำหรับระบบที่มีหุ่นยนต์โหลดชิ้นงาน อาจต้องประสานตำแหน่งเครื่องมือ ประตูเครื่อง และสถานะหุ่นยนต์เพิ่มเติม
ตัวอย่างลำดับการทำงานของ Clamp Interlock
| ลำดับ | สถานะระบบ | การทำงานของ CNC |
|---|---|---|
| 1 | ยังไม่มีชิ้นงาน | ไม่อนุญาตเริ่มรอบกัด |
| 2 | มีชิ้นงาน แต่ Clamp ยังเปิด | รอการจับยึด |
| 3 | สั่ง Clamp จับชิ้นงาน | รอสัญญาณยืนยัน |
| 4 | Clamp และเงื่อนไขอื่นพร้อม | อนุญาตให้เริ่มงานตามลำดับ |
| 5 | พบความผิดปกติระหว่างกัด | ตอบสนองตามฟังก์ชันหยุดที่ออกแบบไว้ |
| 6 | เครื่องหยุดและพร้อมนำชิ้นงานออก | อนุญาตให้ปลด Clamp ตามเงื่อนไข |
ตารางนี้เป็นตัวอย่างเชิงหลักการ ไม่ใช่ลำดับควบคุมที่สามารถนำไปใช้กับเครื่องจักรทุกเครื่องได้ทันที
อุปกรณ์สำคัญในระบบ Clamp Interlock มีอะไรบ้าง?
Clamp หรือชุดจับยึดชิ้นงาน
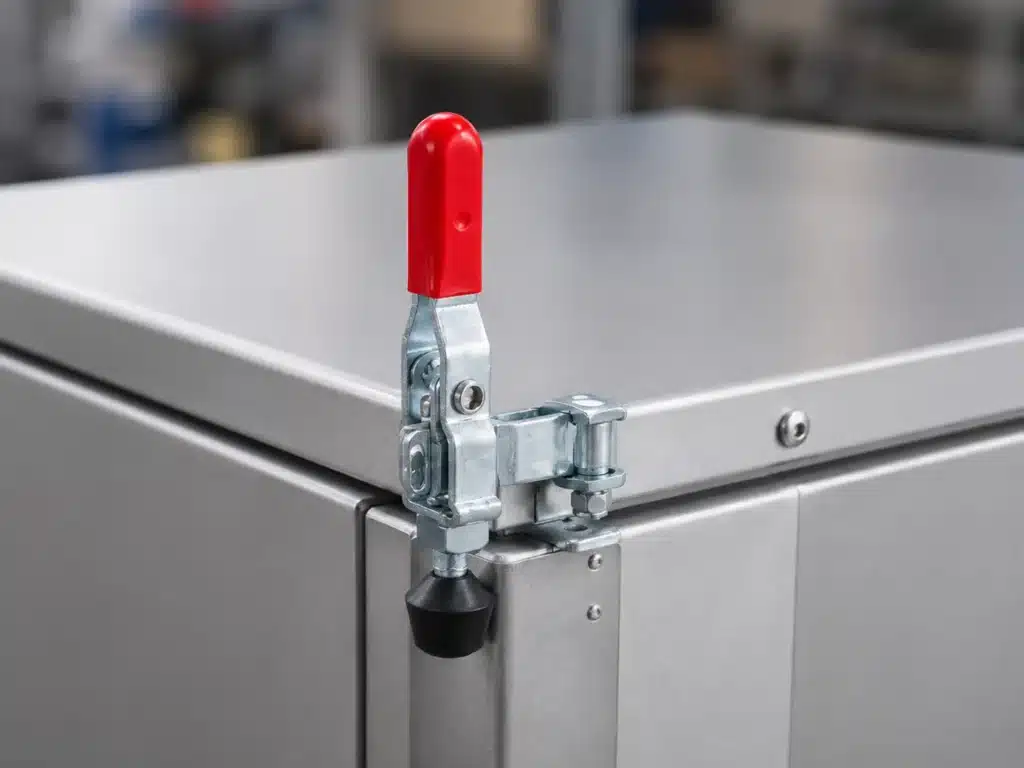
เป็นส่วนที่สร้างแรงเพื่อยึดชิ้นงานให้อยู่ในตำแหน่ง อาจเป็น Manual Toggle Clamp, Pneumatic Clamp, Hydraulic Clamp หรืออุปกรณ์จับยึดเฉพาะทาง
Sensor และอุปกรณ์ตรวจวัด
ทำหน้าที่รายงานสถานะที่เกี่ยวข้องกับการจับยึด เช่น ตำแหน่งแขนแคลมป์ แรงดัน หรือการมีอยู่ของชิ้นงาน
PLC หรือระบบควบคุม
ทำหน้าที่ประมวลผลลำดับการทำงานและเชื่อมสัญญาณกับ CNC Controller โดยอาจใช้ PLC ภายนอก หรือระบบควบคุมที่มีอยู่ภายในเครื่องจักร
หากเป็นฟังก์ชันด้านความปลอดภัย ต้องเลือกสถาปัตยกรรม อุปกรณ์ และการตรวจสอบให้ตรงกับระดับความเสี่ยงที่กำหนด
วาล์วและระบบต้นกำลัง
สำหรับแคลมป์นิวเมติกจะมีระบบลม ส่วนแคลมป์ไฮดรอลิกใช้ระบบน้ำมันแรงดัน ทั้งสองแบบต้องมีอุปกรณ์ควบคุมที่เหมาะสมกับแรงและลำดับการทำงาน
CNC Controller และ HMI
เครื่อง CNC รับเงื่อนไขอนุญาตการทำงาน และอาจแสดงสถานะ เช่น Clamp Ready, Clamp Fault หรือ Pressure Low ตามการกำหนดของผู้สร้างเครื่องและผู้พัฒนาระบบ
ตารางเปรียบเทียบเซนเซอร์ที่ใช้กับระบบ Interlock
| อุปกรณ์ | ตรวจสอบอะไร | ข้อจำกัดสำคัญ |
|---|---|---|
| Limit Switch | ตำแหน่งที่กลไกสัมผัสสวิตช์ | ไม่ยืนยันแรงจับจริง |
| Proximity Sensor | ตำแหน่งหรือการเข้าใกล้ของชิ้นส่วน | อาจตรวจตำแหน่งได้แม้ไม่มีชิ้นงาน |
| Magnetic Sensor | ตำแหน่งลูกสูบหรือแม่เหล็ก | ขึ้นกับตำแหน่งติดตั้งและโครงสร้าง |
| Pressure Switch | แรงดันในระบบลมหรือไฮดรอลิก | แรงดันไม่เท่ากับแรงจับที่ชิ้นงานเสมอ |
| Force Sensor | แรงที่จุดตรวจวัด | ต้องออกแบบตำแหน่งและช่วงการวัด |
| Workpiece Sensor | การมีอยู่หรือตำแหน่งของชิ้นงาน | ไม่รับประกันว่าชิ้นงานถูกจับแน่น |
ประเด็นสำคัญ: การตรวจพบว่าแคลมป์อยู่ในตำแหน่งปิด ไม่ได้แปลว่าชิ้นงานถูกจับแน่นอย่างถูกต้องเสมอไป เช่น แคลมป์อาจปิดสุดโดยไม่มีชิ้นงาน หรือชิ้นงานวางไม่สัมผัส Locator
ในทำนองเดียวกัน ระบบลมอาจมีแรงดันตามค่าที่กำหนด แต่แรงจับจริงยังได้รับผลจากกลไก ระยะการเคลื่อนที่ การสัมผัสชิ้นงาน และสภาพของอุปกรณ์
การเลือกเซนเซอร์จึงต้องเริ่มจากคำถามว่า ต้องการตรวจสอบอะไร ไม่ใช่เพียงเลือกอุปกรณ์ที่ติดตั้งง่ายที่สุด
Manual Clamp, Pneumatic Clamp และ Hydraulic Clamp ใช้ Interlock ต่างกันอย่างไร?
แคลมป์ล็อคชิ้นงานแต่ละประเภทมีรูปแบบการทำงานและวิธีตรวจสอบสถานะแตกต่างกัน
| ประเภท Clamp | การจับยึด | แนวทางตรวจสอบสถานะ | ความเหมาะสมกับระบบอัตโนมัติ |
|---|---|---|---|
| Manual Toggle Clamp | ใช้แรงคนโยกหรือล็อก | อาจติดตั้งเซนเซอร์ตรวจตำแหน่งเพิ่ม | เหมาะกับงานโหลดด้วยมือที่ต้องการตรวจสอบสถานะ |
| Pneumatic Clamp | ใช้แรงดันลม | ตรวจตำแหน่งและแรงดันตามการออกแบบ | เหมาะกับงานจับยึดซ้ำเป็นรอบ |
| Hydraulic Clamp | ใช้แรงดันน้ำมัน | ตรวจแรงดัน ตำแหน่งหรือแรงจับ | เหมาะกับงานที่ต้องการแรงจับสูง |
| Electric Clamp | ใช้มอเตอร์หรือแอกชูเอเตอร์ไฟฟ้า | ตรวจตำแหน่ง แรงหรือสถานะไดรฟ์ | เหมาะกับระบบที่ต้องการควบคุมด้วยไฟฟ้า |
ตัวอย่างเช่น หากใช้ Manual Toggle Clamp ในงาน CNC ทั่วไป ผู้ปฏิบัติงานจะเป็นผู้ล็อกชิ้นงานเอง แต่หากต้องการเพิ่มระบบ Interlock อาจต้องติดตั้งเซนเซอร์ตรวจสอบตำแหน่ง พร้อมประเมินว่าเซนเซอร์ดังกล่าวยืนยันสภาพการจับยึดได้เพียงพอหรือไม่
ส่วน Pneumatic Clamp และ Hydraulic Clamp มีข้อได้เปรียบตรงที่สามารถควบคุมการจับและปล่อยชิ้นงานด้วยระบบควบคุมได้ แต่ต้องตรวจสอบการสูญเสียแรงดัน การทำงานของวาล์ว และการคงแรงจับในสถานการณ์ผิดปกติด้วย
Pressure Switch อย่างเดียวเพียงพอสำหรับ Interlock หรือไม่?
คำตอบคือ ขึ้นอยู่กับหน้าที่ของระบบและระดับความเสี่ยง แต่ไม่ควรถือว่าแรงดันที่ตรวจพบเป็นหลักฐานยืนยันการจับยึดชิ้นงานอย่างสมบูรณ์โดยอัตโนมัติ
Pressure Switch ตรวจสอบแรงดัน ณ จุดที่ติดตั้ง แต่แรงดันดังกล่าวไม่ได้บอกโดยตรงว่าหน้าสัมผัสของแคลมป์ยึดชิ้นงานได้เหมาะสมแล้วหรือไม่
ตัวอย่างเช่น หากมีสิ่งแปลกปลอมติดอยู่ระหว่างชิ้นงานกับจุดอ้างอิง ระบบอาจมีแรงดันเพียงพอ แต่ตำแหน่งชิ้นงานอาจยังผิดพลาด
ระบบที่ต้องการความน่าเชื่อถือสูงจึงอาจต้องตรวจสอบทั้งตำแหน่งแคลมป์ สภาพการสัมผัสชิ้นงาน และแรงดันหรือแรงจับตามความเหมาะสม
การกำหนดค่าแรงดันที่ยอมรับได้ต้องอ้างอิงการคำนวณแรงจับ ข้อมูลผู้ผลิต และการทดสอบกับชิ้นงานจริง ไม่ควรคัดลอกค่าจาก Fixture อื่นมาใช้โดยไม่ได้ตรวจสอบ
Process Interlock กับ Safety Interlock แตกต่างกันอย่างไร?
คำว่า Interlock ถูกใช้ในงาน Automation หลายรูปแบบ แต่มีความแตกต่างที่ควรเข้าใจ
Process Interlock ใช้ควบคุมลำดับการทำงาน เช่น เครื่องไม่เริ่มกัดหากแคลมป์ยังไม่ได้ส่งสัญญาณยืนยัน ช่วยลดความผิดพลาดและความเสียหายจากกระบวนการผลิต
Safety Interlock เกี่ยวข้องกับการลดความเสี่ยงที่อาจก่อให้เกิดอันตรายต่อคน โดยต้องออกแบบเป็นฟังก์ชันความปลอดภัยและผ่านกระบวนการตรวจสอบที่เหมาะสม
ตัวอย่างเช่น การเปิดประตูเครื่อง CNC ขณะสปินเดิลกำลังทำงานเป็นเรื่องของระบบป้องกันอันตรายที่เกี่ยวข้องกับ Guard Interlock
ส่วนระบบที่ยืนยันว่าแคลมป์จับชิ้นงานแล้วก่อนอนุญาตให้เริ่มตัดเฉือน อาจเป็นเพียง Process Interlock หรืออาจเป็นส่วนหนึ่งของฟังก์ชันความปลอดภัย ขึ้นอยู่กับผลประเมินความเสี่ยงและข้อกำหนดของเครื่องจักร
มาตรฐานที่เกี่ยวข้อง ได้แก่
- ISO 12100: หลักการประเมินและลดความเสี่ยงของเครื่องจักร
- ISO 13849-1:2023: แนวทางออกแบบระบบควบคุมส่วนที่เกี่ยวข้องกับความปลอดภัย
- ISO 16090-1:2022: ข้อกำหนดความปลอดภัยสำหรับเครื่องกัด Machining Centre และเครื่องจักรกลุ่มที่เกี่ยวข้อง
- ISO 14119:2024: แนวทางสำหรับ Interlocking Device ที่เกี่ยวข้องกับฝาครอบหรืออุปกรณ์ป้องกันเครื่องจักร
การใช้ PLC ทั่วไปหรือมีสัญญาณจากเซนเซอร์ไม่ได้ยืนยันว่าระบบผ่านข้อกำหนดด้าน Functional Safety แล้ว การออกแบบต้องพิจารณาระดับความเสี่ยงและการตรวจยืนยันโดยผู้มีความรู้
ตัวอย่างการใช้ Clamp Interlock ในสายการผลิต CNC
สมมติว่าโรงงานแห่งหนึ่งผลิตชิ้นส่วนอะลูมิเนียมด้วยเครื่อง CNC Milling โดยใช้ Pneumatic Clamp สองจุดยึดชิ้นงานเข้ากับ Fixture
ลำดับการทำงานที่ต้องการคือ เมื่อพนักงานวางชิ้นงานครบและออกจากพื้นที่ที่กำหนด ระบบจึงสั่งให้แคลมป์จับชิ้นงานทั้งสองจุด
หลังจากนั้น ระบบควบคุมตรวจสอบว่าสัญญาณจากแคลมป์ทั้งสองอยู่ในสถานะที่ถูกต้อง และตรวจสอบเงื่อนไขการเริ่มทำงานอื่นของเครื่อง
หากแคลมป์ล็อคชิ้นงานจุดใดจุดหนึ่งไม่เข้าสู่สถานะที่กำหนด เครื่องจะไม่เริ่มกระบวนการกัด พร้อมแสดงข้อความให้ผู้ปฏิบัติงานตรวจสอบ
เมื่อการกัดเสร็จและเครื่องเข้าสู่สภาวะที่อนุญาต ระบบจึงปลดแคลมป์เพื่อนำชิ้นงานออก
ประโยชน์ของการทำงานลักษณะนี้คือช่วยลดโอกาสเริ่มกัดชิ้นงานโดยที่เงื่อนไขการจับยึดยังไม่ครบถ้วน
อย่างไรก็ตาม ตัวอย่างนี้เป็นเพียงแนวคิดการทำงาน ไม่ใช่แบบควบคุมจริง เพราะยังต้องพิจารณาการป้องกันกรณีเซนเซอร์ขัดข้อง ลมตก ไฟฟ้าดับ หรือแคลมป์จับชิ้นงานไม่ถูกต้อง
How-to: 7 ขั้นตอนออกแบบระบบ Interlock ระหว่าง Clamp กับเครื่อง CNC
สำหรับโรงงานที่ต้องการเพิ่มระบบตรวจสอบการจับยึด ควรเริ่มจากการวิเคราะห์งานร่วมกับผู้สร้างเครื่องและผู้เชี่ยวชาญด้านระบบควบคุม
ขั้นตอนที่ 1 ประเมินความเสี่ยงของเครื่องจักรและชิ้นงาน
ตรวจสอบประเภทเครื่อง CNC ความเร็วและแรงตัด รูปทรงชิ้นงาน ความเสี่ยงจากชิ้นงานหลุด และผลกระทบเมื่อแรงจับหายไประหว่างทำงาน
ขั้นตอนที่ 2 ตรวจสอบ Fixture และความสามารถของ Clamp
พิจารณาแรงจับ ทิศทางการรับแรง ระยะ Stroke และตำแหน่งติดตั้ง รวมถึงตรวจสอบว่าอุปกรณ์จับยึดสามารถรองรับแรงที่เกิดขึ้นระหว่างการผลิตได้หรือไม่
ขั้นตอนที่ 3 กำหนดเงื่อนไขที่ต้องตรวจสอบ
ระบุว่าต้องตรวจสอบเฉพาะตำแหน่ง Clamp หรือต้องตรวจสอบแรงดัน แรงจับ และตำแหน่งชิ้นงานร่วมกัน โดยอ้างอิงผลการประเมินความเสี่ยง
ขั้นตอนที่ 4 เลือกเซนเซอร์และระบบควบคุมที่เหมาะสม
เลือกอุปกรณ์ที่มีคุณสมบัติตรงกับสภาพแวดล้อม เช่น น้ำหล่อเย็น เศษโลหะ การสั่นสะเทือน และการใช้งานต่อเนื่อง พร้อมแยกฟังก์ชันควบคุมกระบวนการออกจากฟังก์ชันความปลอดภัยตามความจำเป็น
ขั้นตอนที่ 5 วางลำดับการทำงานร่วมกับ CNC
กำหนดเงื่อนไขก่อนเริ่มกัด การติดตามสถานะระหว่างทำงาน และเงื่อนไขก่อนปลดชิ้นงาน โดยประสานการออกแบบกับผู้ผลิตเครื่อง CNC หรือผู้รับผิดชอบระบบควบคุม
ขั้นตอนที่ 6 ทดสอบการตอบสนองเมื่อเกิดความผิดปกติ
ทดสอบภายใต้แผนที่ได้รับอนุมัติโดยผู้มีคุณสมบัติเหมาะสม เช่น กรณีไม่มีชิ้นงาน แคลมป์ไม่เข้าตำแหน่ง สัญญาณหาย หรือระบบต้นกำลังผิดปกติ รวมถึงตรวจสอบการทำงานของฟังก์ชันความปลอดภัยตามข้อกำหนด
ขั้นตอนที่ 7 จัดทำเอกสารและแผนบำรุงรักษา
บันทึกแบบระบบ รายการสัญญาณ การตั้งค่าและผลทดสอบ พร้อมกำหนดรอบตรวจสอบเซนเซอร์ อุปกรณ์จับยึด และระบบควบคุม เพื่อรักษาความน่าเชื่อถือหลังติดตั้ง
ข้อผิดพลาดที่ควรหลีกเลี่ยงเมื่อเชื่อม Clamp เข้ากับ CNC
ใช้เซนเซอร์ตรวจตำแหน่งแทนการตรวจแรงจับ
แคลมป์อาจเคลื่อนถึงตำแหน่งที่เซนเซอร์ตรวจพบ แต่ไม่ได้สัมผัสชิ้นงานอย่างถูกต้อง จึงต้องตรวจสอบว่าเซนเซอร์ยืนยันเงื่อนไขที่ต้องการได้จริงหรือไม่
ตรวจสอบสถานะเฉพาะก่อนเริ่มกัด
หากการจับยึดมีโอกาสสูญเสียแรงระหว่างการผลิต การตรวจสอบเฉพาะก่อนเริ่มงานอาจไม่เพียงพอ ต้องกำหนดแนวทางติดตามและตอบสนองตามความเสี่ยง
ไม่พิจารณากรณีระบบต้นกำลังขัดข้อง
แรงดันลมหรือน้ำมันอาจลดลงเมื่อเกิดความผิดปกติ ระบบควรได้รับการออกแบบให้ชิ้นงานไม่หลุดหรือไม่สร้างอันตรายระหว่างเข้าสู่สภาวะปลอดภัย
ไม่มีการตรวจสอบสัญญาณผิดปกติ
เซนเซอร์ สายไฟ และอุปกรณ์ควบคุมอาจเสียหายได้ หากไม่ได้ออกแบบการตรวจจับข้อผิดพลาด ระบบอาจไม่สามารถแยกสถานะจริงออกจากสัญญาณผิดปกติได้
ปรับแก้หรือ Bypass ระบบโดยไม่มีการประเมิน
การข้ามเงื่อนไข Interlock เพื่อให้เครื่องเดินต่ออาจทำให้มาตรการป้องกันที่ออกแบบไว้สูญเสียประสิทธิภาพ การตรวจซ่อมและทดสอบต้องทำตามขั้นตอนควบคุมพลังงานและวิธีปฏิบัติที่ปลอดภัย
เลือก Clamp อย่างไรให้เหมาะกับงาน CNC ที่ต้องการระบบ Interlock?
ก่อนเลือกซื้อแคลมป์เพื่อใช้กับระบบ CNC ควรเริ่มจากข้อมูลชิ้นงานและการจับยึดมากกว่าการเลือกเซนเซอร์ก่อน
ข้อมูลที่ควรตรวจสอบ ได้แก่
- น้ำหนัก ขนาด และวัสดุของชิ้นงาน
- แรงตัดและทิศทางของแรงที่กระทำต่อชิ้นงาน
- แรงจับที่ต้องการและความสามารถของ Clamp
- ระยะการเคลื่อนที่และพื้นที่ติดตั้ง
- จำนวนรอบการจับยึดต่อวัน
- ความต้องการในการตรวจสอบตำแหน่งและแรงจับ
- ความสามารถในการเชื่อมต่อกับระบบควบคุม
- ความสะดวกในการบำรุงรักษาและเปลี่ยนอุปกรณ์
หากเป็นงานจับยึดด้วยมือที่ต้องการเพียงตรวจสถานะก่อนเดินเครื่อง อาจพิจารณา Manual Toggle Clamp ร่วมกับระบบตรวจสอบที่ออกแบบเพิ่ม
แต่หากเป็นงานผลิตอัตโนมัติที่ต้องจับและปล่อยชิ้นงานเป็นจำนวนมาก Pneumatic Clamp หรือ Hydraulic Clamp อาจเหมาะสมกว่า ขึ้นอยู่กับแรงจับ ความเร็ว และโครงสร้างของ Fixture
สำหรับผู้ที่กำลังมองหาแคลมป์สำหรับงาน CNC สามารถศึกษาประเภทและรูปแบบอุปกรณ์ได้จาก แคลมป์จับชิ้นงาน ADIKO Tools
อย่างไรก็ตาม แคลมป์ที่จำหน่ายทั่วไปไม่ได้รองรับการเชื่อมต่อ Interlock โดยตรงทุกรุ่น และการติดตั้งเซนเซอร์เพิ่มเติมอาจต้องออกแบบอุปกรณ์ยึดหรือปรับ Fixture ให้เหมาะสม
FAQ: คำถามที่พบบ่อยเกี่ยวกับระบบ Interlock ระหว่าง Clamp กับ CNC
1. ระบบ Interlock ระหว่าง Clamp กับ CNC คืออะไร?
เป็นระบบที่ใช้ตรวจสอบเงื่อนไขการจับยึดชิ้นงานก่อนอนุญาตให้เครื่อง CNC เริ่มหรือดำเนินการผลิต หากสถานะไม่ตรงตามที่ออกแบบไว้ ระบบจะระงับการเริ่มงานหรือตอบสนองต่อความผิดปกติตามข้อกำหนด
2. ทำไมเครื่อง CNC ต้องตรวจสอบสถานะ Clamp ก่อนเริ่มกัด?
เพื่อช่วยลดความเสี่ยงจากการเริ่มตัดเฉือนขณะที่ชิ้นงานยังไม่ได้รับการจับยึดอย่างเหมาะสม ซึ่งอาจทำให้ชิ้นงานเสีย เครื่องมือตัดหัก หรือเกิดอันตรายได้
3. Manual Toggle Clamp สามารถติดตั้ง Interlock ได้หรือไม่?
สามารถออกแบบระบบตรวจสอบเพิ่มเติมได้ในบางกรณี เช่น ติดตั้งเซนเซอร์ตรวจตำแหน่ง แต่ต้องประเมินว่าตำแหน่งที่ตรวจพบสามารถใช้ยืนยันการจับยึดได้เพียงพอหรือไม่
4. ระบบ Clamp Interlock ต้องใช้ PLC เสมอหรือไม่?
ไม่จำเป็นต้องเป็น PLC ภายนอกทุกระบบ บางเครื่องมีระบบควบคุมหรือฟังก์ชันรับสัญญาณอยู่แล้ว แต่หากเป็นฟังก์ชันความปลอดภัย ต้องใช้สถาปัตยกรรมและอุปกรณ์ที่ผ่านการประเมินตามข้อกำหนดที่เกี่ยวข้อง
5. Pressure Switch สามารถยืนยันว่า Clamp จับแน่นแล้วได้หรือไม่?
Pressure Switch ตรวจสอบแรงดันในระบบ ไม่ได้วัดแรงที่สัมผัสชิ้นงานโดยตรงเสมอไป จึงอาจต้องตรวจสอบตำแหน่งหรือแรงจับร่วมด้วยตามลักษณะงาน
6. หาก Clamp หลวมระหว่างเครื่อง CNC ทำงานจะเกิดอะไรขึ้น?
หากระบบตรวจพบความผิดปกติ จะตอบสนองตามฟังก์ชันที่ออกแบบไว้ เช่น สั่งหยุดการเคลื่อนที่ที่เกี่ยวข้องหรือเข้าสู่สภาวะปลอดภัย โดยต้องคำนึงถึงการรักษาแรงจับและความเสี่ยงจากชิ้นงานหลุด
7. Pneumatic Clamp กับ Hydraulic Clamp แบบไหนเหมาะกับ CNC มากกว่า?
ขึ้นอยู่กับแรงจับที่ต้องการ ความเร็วการทำงาน และการออกแบบ Fixture ระบบลมเหมาะกับงานหลายประเภทที่ต้องจับยึดรวดเร็ว ส่วนไฮดรอลิกมักเหมาะกับงานที่ต้องการแรงจับสูงและควบคุมแรงได้ตามระบบที่ออกแบบ
8. ระบบ Interlock ช่วยเพิ่มความแม่นยำของงาน CNC ได้หรือไม่?
ช่วยสนับสนุนความสม่ำเสมอของกระบวนการด้วยการตรวจสอบเงื่อนไขการจับยึดก่อนเริ่มงาน แต่ความแม่นยำยังขึ้นอยู่กับ Fixture เครื่องจักร เครื่องมือตัด และการตั้งค่ากระบวนการผลิตด้วย
9. จำเป็นต้องติดตั้งเซนเซอร์ทุกจุดของ Clamp หรือไม่?
ขึ้นอยู่กับการประเมินความเสี่ยงและวิธีพิสูจน์ว่าการจับยึดครบตามข้อกำหนด บางระบบอาจใช้การตรวจสอบร่วมกัน ขณะที่บางระบบจำเป็นต้องตรวจแยกแต่ละจุด
10. ก่อนติดตั้ง Clamp Interlock ต้องเตรียมข้อมูลอะไรบ้าง?
ควรมีข้อมูลรุ่นเครื่อง CNC แบบ Fixture สเปกแคลมป์ แรงจับ ชนิดเซนเซอร์ สัญญาณที่ระบบควบคุมรองรับ ลำดับการทำงาน และผลการประเมินความเสี่ยง เพื่อให้วิศวกรสามารถออกแบบระบบที่เหมาะสมได้
สรุป: Clamp Interlock ช่วยให้ CNC ตรวจสอบความพร้อมก่อนเริ่มงาน
ระบบ Interlock ระหว่าง Clamp กับเครื่อง CNC มีบทบาทสำคัญในการตรวจสอบเงื่อนไขการจับยึดชิ้นงานก่อนเริ่มกระบวนการตัดเฉือน โดยอาศัยการทำงานร่วมกันของแคลมป์ เซนเซอร์ ระบบควบคุม และตัวเครื่องจักร
ข้อดีของระบบไม่ได้มีเพียงการลดโอกาสเริ่มกัดเมื่อชิ้นงานยังไม่พร้อม แต่ยังช่วยให้กระบวนการผลิตเป็นขั้นตอน ตรวจสอบสถานะได้ง่ายขึ้น และสนับสนุนการทำงานอัตโนมัติ
อย่างไรก็ตาม การติดตั้งเซนเซอร์หรือเชื่อมสัญญาณเข้ากับ PLC เพียงอย่างเดียวไม่ได้รับประกันความปลอดภัย ระบบต้องได้รับการออกแบบจากข้อมูลแรงจับ สภาพการทำงาน และการประเมินความเสี่ยงจริง
หากกำลังปรับปรุงเครื่อง CNC หรือออกแบบ Fixture ใหม่ ควรเลือกอุปกรณ์จับยึดให้เหมาะกับชิ้นงานตั้งแต่ต้น และวางแผนการตรวจสอบสถานะร่วมกับระบบควบคุมอย่างเหมาะสม
เลือกดูแคลมป์จับชิ้นงานสำหรับงานอุตสาหกรรม
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
ศึกษาประเภทแคลมป์สำหรับงาน CNC งานประกอบ และงาน Fixture รวมถึงสอบถามรายละเอียดทางเทคนิคของอุปกรณ์ที่สนใจก่อนนำไปใช้ร่วมกับระบบอัตโนมัติ
#ระบบInterlock #ClampCNC #แคลมป์จับชิ้นงาน #ระบบจับยึดชิ้นงาน #InterlockCNC #CNC #CNCFixture #ToggleClamp #PneumaticClamp #HydraulicClamp #ClampSensor #PLC #MachineSafety #FactoryAuto