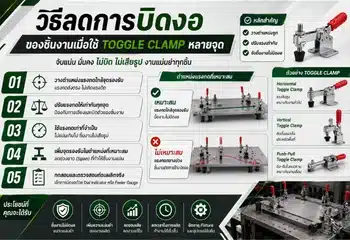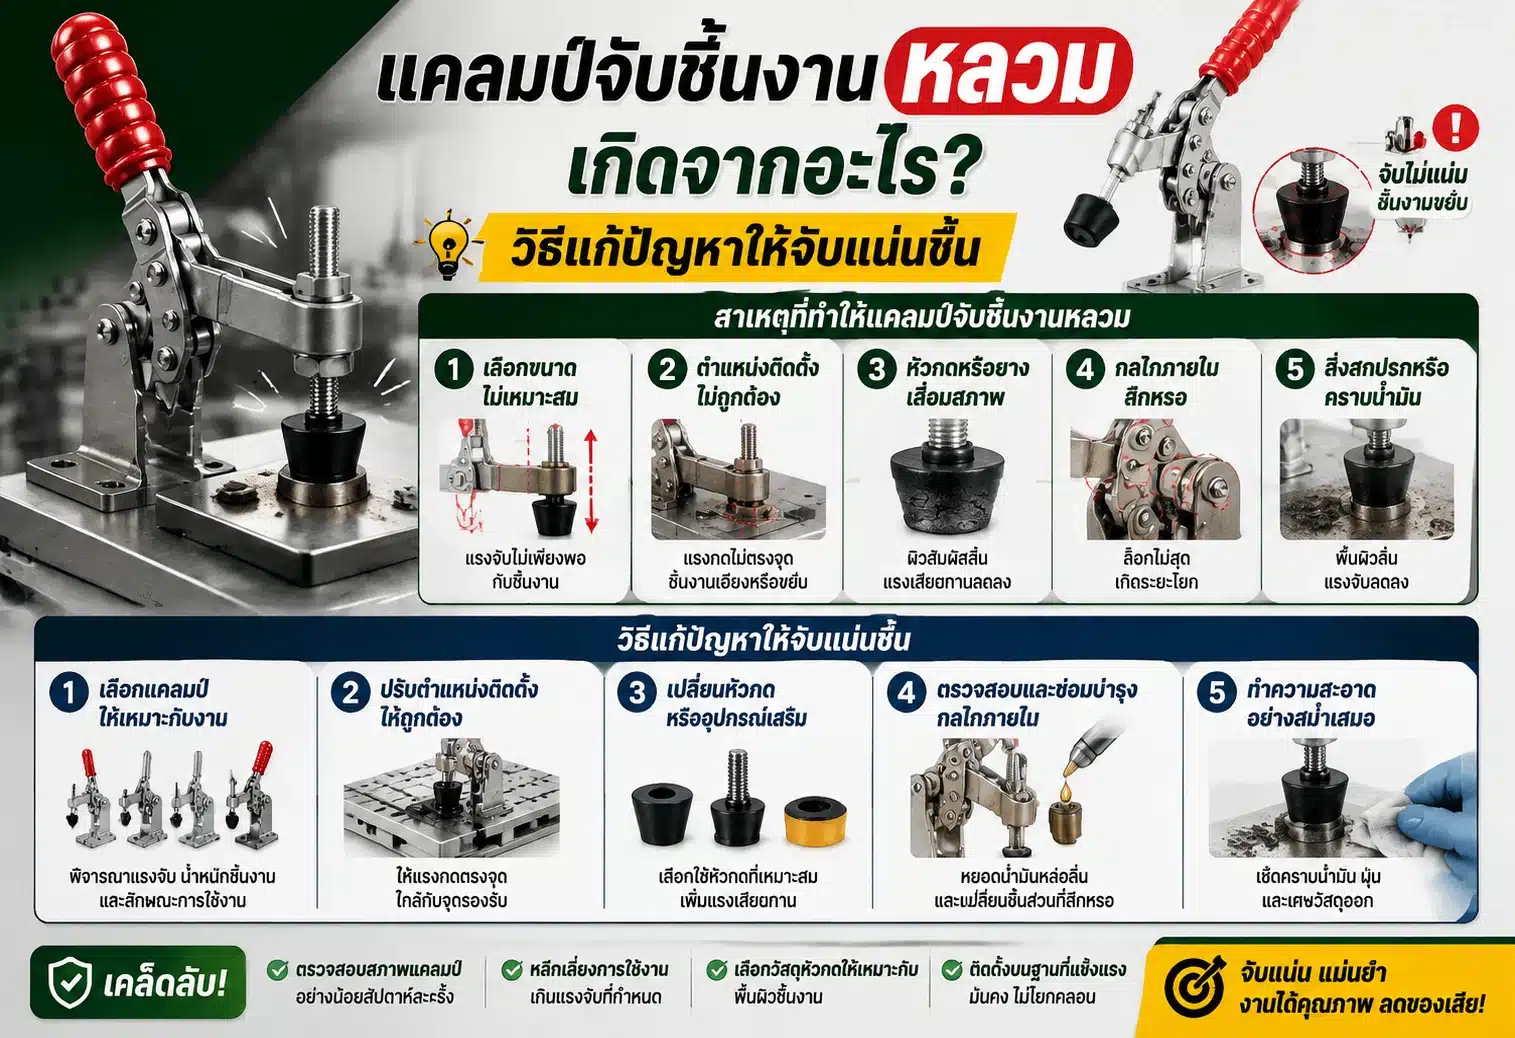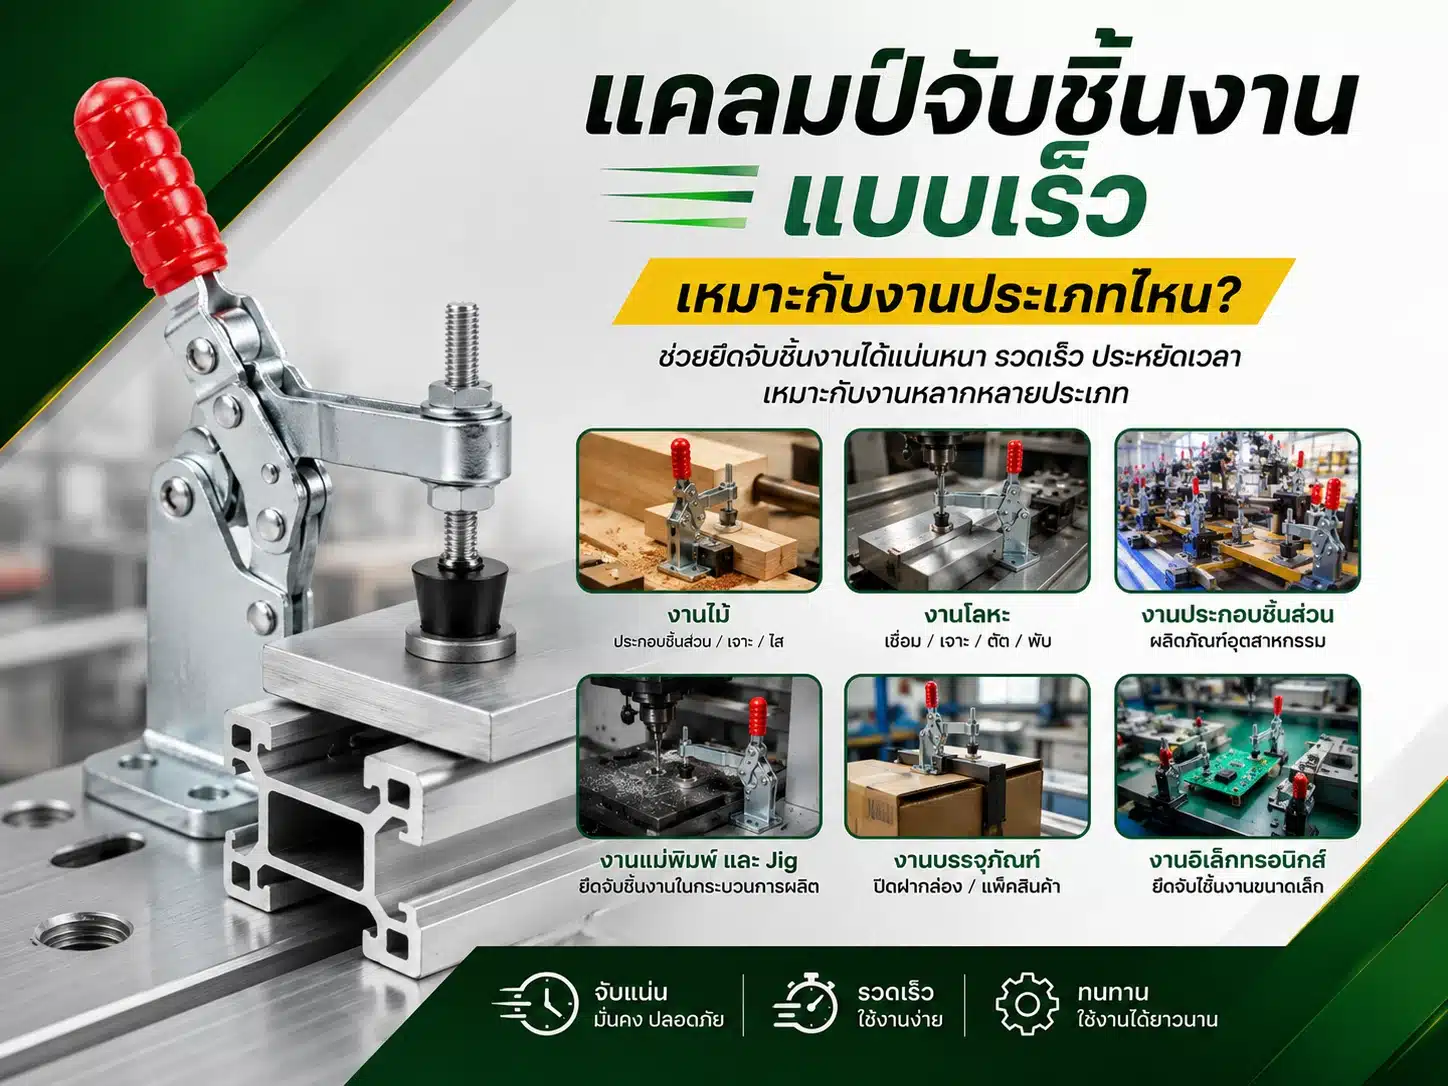
แคลมป์จับชิ้นงานสำหรับงาน CNC ไม่ว่าจะเป็นงาน Milling, Drilling, Engraving หรือ Machining ล้วนต้องการความแม่นยำสูง แต่ต่อให้เครื่อง CNC มีความละเอียดมากแค่ไหน หาก แคลมป์จับชิ้นงาน จับงานไม่แน่น จับเอียง หรือออกแรงกดไม่สม่ำเสมอ ก็สามารถทำให้ขนาดชิ้นงานคลาดเคลื่อน ผิวงานเสีย หรือชิ้นงานขยับระหว่างกัดได้
ดังนั้น การเลือกแคลมป์สำหรับงาน CNC ไม่ควรดูเพียงว่า “จับได้หรือไม่” แต่ต้องพิจารณาทั้ง แรงจับ ความแข็งแรง ความสูงของแคลมป์ จุดอ้างอิง และพื้นที่ที่เหลือให้ Tool เข้าไปทำงาน
บทความนี้สรุปแนวทางเลือกแคลมป์จับชิ้นงานสำหรับ CNC ให้จับได้แน่น ทำซ้ำได้แม่น และไม่ขวางเส้นทางของ Cutting Tool
แคลมป์จับชิ้นงาน CNC ควรเลือกอย่างไร?
แคลมป์จับชิ้นงานสำหรับ CNC ควรเลือกให้มีแรงจับเพียงพอ สามารถกดชิ้นงานเข้าหาจุดอ้างอิงได้อย่างสม่ำเสมอ โครงสร้างแข็งแรง ไม่ยืดตัวง่าย และไม่ขวาง Tool Path
นอกจากนี้ควรเลือกประเภทแคลมป์ให้สัมพันธ์กับรูปทรงและกระบวนการผลิต เช่น งานผลิตซ้ำจำนวนมากอาจเหมาะกับ Toggle Clamp หรือ Fixture Clamp ส่วนงานที่ต้องเปลี่ยนขนาดชิ้นงานบ่อยอาจเหมาะกับ Step Clamp, Machine Vise หรือ Modular Clamping มากกว่า
หัวใจสำคัญคือ แรงจับต้องมากพอที่จะต้านแรงตัด แต่ไม่มากจนทำให้ชิ้นงานบางหรือชิ้นงานที่มีความละเอียดเสียรูป
ทำไมแคลมป์ถึงมีผลต่อความแม่นยำของงาน CNC?
หลายครั้งที่ชิ้นงานมีขนาดคลาดเคลื่อน ผู้ใช้งานอาจตรวจ
- Tool
- Spindle
- Program
- Feed Rate
- Cutting Speed
- Machine Calibration
ก่อนเป็นอันดับแรก
แต่ปัญหาอาจเกิดจากระบบจับยึดชิ้นงานก็ได้
หากชิ้นงานเคลื่อนเพียงเล็กน้อยระหว่าง Machining ตำแหน่งรู ผิวกัด หรือ Dimension ที่ได้อาจไม่ตรงกับแบบทันที
ยิ่งเป็นงานที่ต้องผลิตซ้ำจำนวนมาก ความคลาดเคลื่อนเล็กน้อยจาก Fixture สามารถกลายเป็น Defect ทั้ง Lot ได้
7 ปัจจัยสำคัญในการเลือกแคลมป์จับชิ้นงานสำหรับ CNC
1. เลือกแรงจับให้สัมพันธ์กับแรงตัด
หน้าที่สำคัญที่สุดของแคลมป์คือทำให้ชิ้นงานไม่ขยับระหว่าง Machining
แรงจับจึงต้องสามารถต้าน
- Cutting Force
- Vibration
- Torque
- แรงยกจาก Cutting Tool
- แรงกระแทกระหว่างเข้าเนื้อวัสดุ
ได้อย่างเหมาะสม
แต่อย่าเข้าใจว่าแรงจับยิ่งมากยิ่งดี
ชิ้นงานบาง เช่น อะลูมิเนียมบาง พลาสติก หรือชิ้นส่วน Precision อาจเสียรูปจากแรงกดมากเกินไป
ดังนั้นควรเลือก แรงจับที่เหมาะกับทั้งแรงตัดและความแข็งแรงของชิ้นงาน
2. แคลมป์ต้องกดชิ้นงานเข้าหา Datum
งาน CNC ที่ต้องการความแม่นยำควรมีจุดอ้างอิงหรือ Datum ชัดเจน
ตัวอย่างแนวคิดทั่วไปคือ
- วางชิ้นงานบน Base
- ดันเข้าหา Stop
- กดลงบน Locator
- Clamp ให้ชิ้นงานอยู่ตำแหน่งเดิมทุกครั้ง
แคลมป์ที่ดีจึงไม่ได้มีหน้าที่แค่ “กดแรง” แต่ควรช่วยให้ชิ้นงานกลับเข้าสู่ตำแหน่งเดิมได้ซ้ำ ๆ
นี่คือหัวใจของ Repeatability
3. โครงสร้างแคลมป์ต้องแข็งแรง ไม่ยืดตัวง่าย
เมื่อ Cutting Tool กัดวัสดุ จะเกิดแรงสั่นและแรงกระทำกับชิ้นงาน
หากแคลมป์หรือ Fixture มีความยืดหยุ่นมากเกินไป อาจเกิด
- ชิ้นงานสั่น
- ผิวงานไม่เรียบ
- ขนาดคลาดเคลื่อน
- Tool Wear เร็วขึ้น
- เสียง Chatter
ดังนั้นควรพิจารณาความแข็งแรงของทั้ง
Clamp + Fixture + Base + Mounting
ไม่ใช่ตัวแคลมป์เพียงอย่างเดียว
4. ความสูงของแคลมป์ต้องไม่ขวาง Tool Path
หนึ่งในข้อผิดพลาดที่พบได้บ่อยคือเลือกแคลมป์ที่จับแน่น แต่ตัวแคลมป์สูงจน Tool หรือ Spindle เข้าไม่ถึงบางพื้นที่
ก่อนเลือก Clamp ควรตรวจ
- Tool Path
- Cutter Diameter
- Spindle Clearance
- Tool Holder
- ความสูงของชิ้นงาน
- ตำแหน่งที่ต้อง Machining
หากพื้นที่รอบชิ้นงานจำกัด ควรเลือก Low-Profile Clamp หรือ Side Clamp เพื่อเปิดพื้นที่ด้านบนให้ Tool ทำงานได้มากขึ้น
5. เลือกตามจำนวนรอบการผลิต
หากผลิตชิ้นงานเพียงไม่กี่ชิ้น การใช้แคลมป์ที่ปรับได้ง่ายอาจเหมาะกว่า
แต่ถ้าเป็น Mass Production หรือผลิตชิ้นเดิมซ้ำจำนวนมาก ควรเลือก Clamp ที่
- เปิด–ปิดเร็ว
- ล็อกตำแหน่งซ้ำได้
- ตั้งค่าไม่ซับซ้อน
- ลดเวลาจับชิ้นงาน
เช่น Toggle Clamp หรือ Pneumatic Clamp
เพราะเวลา Setup ที่ลดลงเพียงไม่กี่วินาทีต่อชิ้น เมื่อรวมหลายพันรอบอาจสร้างความแตกต่างได้มาก
6. พิจารณาทิศทางแรงตัด
ไม่ควรวาง Clamp โดยดูจากพื้นที่ว่างอย่างเดียว
ควรวิเคราะห์ว่าแรงจาก Tool ผลักชิ้นงานไปทางไหน
ตัวอย่างเช่น หากแรงตัดมีแนวโน้มผลักชิ้นงานไปด้านข้าง ควรมี Stop หรือ Locator รองรับแรงในทิศนั้น แทนที่จะพึ่งแรงเสียดทานจาก Clamp อย่างเดียว
การจัดระบบจับยึดให้รับแรงผ่าน Locator จะช่วยลดโอกาสที่ชิ้นงานจะไหล
7. ต้องเปิด–ปิดง่ายและตรวจสอบได้
แคลมป์ที่ใช้ในงาน CNC Production ควรใช้งานง่าย
พนักงานควรสามารถตรวจด้วยสายตาได้ว่า
- Clamp อยู่ในตำแหน่ง Lock หรือไม่
- ชิ้นงานแนบ Locator หรือไม่
- มีเศษ Chip ขวางหรือไม่
- แรงกดอยู่ตำแหน่งถูกต้องหรือไม่
หากระบบซับซ้อนเกินไป ความผิดพลาดจากการ Setup อาจเพิ่มขึ้น
ตารางเปรียบเทียบแคลมป์สำหรับงาน CNC
| ประเภท | จุดเด่น | เหมาะกับ |
|---|---|---|
| Toggle Clamp | เปิด–ปิดเร็ว ทำซ้ำง่าย | Production Fixture |
| Step Clamp | ปรับตำแหน่งได้หลากหลาย | Milling ทั่วไป |
| Machine Vise | จับชิ้นงานแข็งแรงและตั้งง่าย | งาน CNC Milling |
| Side Clamp | ไม่ขวางพื้นที่ด้านบน | งานกัดผิวด้านบน |
| Low-Profile Clamp | ความสูงต่ำ | งานที่ Tool Clearance จำกัด |
| Pneumatic Clamp | ทำงานเร็วและควบคุมอัตโนมัติได้ | Mass Production |
| Hydraulic Clamp | แรงจับสูงและสม่ำเสมอ | Production ปริมาณสูง |
| Modular Clamp | ปรับ Layout ได้ | งานหลายรูปแบบ |
Toggle Clamp เหมาะกับงาน CNC หรือไม่?
เหมาะในหลายกรณี โดยเฉพาะงานที่มี Fixture และผลิตชิ้นงานรูปแบบเดิมซ้ำ ๆ
ข้อดีของ Toggle Clamp คือ
- เปิด–ปิดเร็ว
- ล็อกตำแหน่งได้ง่าย
- ปรับแรงกดได้
- ใช้งานร่วมกับ Jig & Fixture ได้ดี
- ลด Setup Time
- พนักงานใช้งานไม่ซับซ้อน
อย่างไรก็ตาม ต้องเลือกขนาดและ Holding Capacity ให้เหมาะกับแรงจากกระบวนการ Machining
ไม่ควรใช้ Toggle Clamp ขนาดเล็กกับงาน Heavy Cutting เพียงเพราะเปิด–ปิดสะดวก
CNC Workholding แบบ 3-2-1 คืออะไร?
แนวคิด 3-2-1 Locating Principle เป็นหลักพื้นฐานของ Fixture Design
แนวคิดคือควบคุมการเคลื่อนที่ของชิ้นงานด้วย Locator
3 จุด
รองรับพื้นหลักของชิ้นงาน
2 จุด
กำหนดแนวด้านข้าง
1 จุด
กำหนดตำแหน่งในอีกทิศทาง
จากนั้นใช้ Clamp กดชิ้นงานเข้าหา Locator
แนวคิดนี้ช่วยให้ตำแหน่งชิ้นงานมีความสม่ำเสมอมากกว่าการใช้ Clamp พยายามบังคับตำแหน่งเองทั้งหมด
แรงจับมากเกินไปทำให้งาน CNC ผิดขนาดได้อย่างไร?
ลองนึกถึงแผ่นอะลูมิเนียมบาง
ถ้า Clamp กดจนแผ่นโก่งแล้ว CNC ทำการกัดผิว เมื่อปลด Clamp หลังงานเสร็จ ชิ้นงานจะคืนรูป
ผลคือขนาดหรือ Flatness ที่ได้อาจไม่ตรงกับค่าขณะถูก Clamp
ปัญหานี้พบได้ในงาน
- Thin Plate
- Aluminium
- Plastic
- Precision Component
- ชิ้นงานผนังบาง
ดังนั้นต้องคิดทั้ง Holding Force และ Deformation พร้อมกัน
ควรวาง Clamp ตรงไหนของชิ้นงาน?
โดยทั่วไปควรวางแรงกดให้ใกล้กับจุดรองรับหรือ Locator มากที่สุดเท่าที่เหมาะสม
ไม่ควรกดบริเวณที่ชิ้นงานไม่มี Support ด้านล่าง เพราะอาจทำให้เกิดการโก่งตัว
ตัวอย่างที่ควรหลีกเลี่ยง
Clamp ↓
ชิ้นงาน
────────────
Support
หากแรงกดอยู่ห่างจาก Support มาก ชิ้นงานอาจทำหน้าที่เหมือนคานและเกิดการโก่ง
แนวทางที่ดีกว่าคือให้
Clamp → ชิ้นงาน → Support
อยู่ในแนวรับแรงใกล้กัน
Chip และเศษโลหะมีผลต่อความแม่นยำมากกว่าที่คิด
ต่อให้ Fixture มีความแม่นยำสูง หากมีเศษ Chip เพียงเล็กน้อยติดอยู่ใต้ชิ้นงานหรือ Locator ก็สามารถทำให้ตำแหน่งเปลี่ยนได้
ก่อน Clamp ทุกครั้งควรตรวจ
- Base Surface
- Locator
- Stopper
- ปาก Clamp
- Contact Surface
โดยเฉพาะงานที่ต้องการ Repeatability สูง
การใช้ Air Blow หรือระบบ Chip Removal ที่เหมาะสมช่วยลดปัญหานี้ได้
ตารางอาการที่บอกว่าระบบ Clamp CNC อาจมีปัญหา
| อาการ | สาเหตุที่ควรตรวจ |
|---|---|
| ขนาดชิ้นงานเปลี่ยนแต่ละรอบ | Locator หรือ Clamp ไม่ Repeat |
| ผิวงานมี Chatter | Clamp/Fixure ไม่แข็งแรงพอ |
| ชิ้นงานเคลื่อน | Holding Force ต่ำ |
| ชิ้นงานโก่ง | Clamp Force มากเกินไป |
| Tool ชน Clamp | Clamp สูงหรือวางตำแหน่งผิด |
| ชิ้นงานเอียง | มี Chip ใต้ Datum |
| ต้องตั้ง Zero ใหม่บ่อย | Fixture Position ไม่คงที่ |
| Clamp คลายระหว่างงาน | กลไกสึกหรอหรือ Setup ผิด |
วิธีเลือกแคลมป์จับชิ้นงานสำหรับ CNC ให้แม่นยำ
ขั้นตอนที่ 1: วิเคราะห์ชิ้นงาน
ตรวจ
- ขนาด
- น้ำหนัก
- วัสดุ
- ความหนา
- รูปทรง
- จุดที่สามารถกด Clamp ได้
ชิ้นงานอะลูมิเนียมบางกับเหล็กก้อนหนาไม่ควรใช้แรงจับแบบเดียวกัน
ขั้นตอนที่ 2: วิเคราะห์กระบวนการ Machining
ดูว่าต้องทำ
- Milling
- Drilling
- Tapping
- Facing
- Slotting
- Engraving
และกระบวนการไหนสร้างแรงตัดสูงที่สุด
ควรออกแบบ Clamp ให้รับกรณีที่มีแรงสูงสุด
ขั้นตอนที่ 3: กำหนด Datum และ Locator
กำหนดให้ชัดว่าชิ้นงานจะอ้างอิงจาก
- พื้นไหน
- ด้านไหน
- จุดไหน
จากนั้นวาง Clamp ให้ช่วยกดชิ้นงานเข้าหาจุดอ้างอิงเหล่านั้น
ขั้นตอนที่ 4: เลือกประเภท Clamp
หากผลิตหลายขนาด อาจเลือก Step Clamp หรือ Modular Clamp
หากผลิตซ้ำจำนวนมาก อาจใช้ Toggle Clamp
หากต้องการ Automation อาจพิจารณา Pneumatic หรือ Hydraulic Clamp
ขั้นตอนที่ 5: ตรวจ Holding Capacity
เลือกแรงจับให้เพียงพอกับแรงตัดและน้ำหนักชิ้นงาน โดยไม่ทำให้ชิ้นงานเสียรูป
ควรดูข้อมูล Holding Capacity จากผู้ผลิต ไม่ควรคาดเดาจากขนาดภายนอกของ Clamp
ขั้นตอนที่ 6: ตรวจ Tool Clearance
จำลองตำแหน่ง
- Cutter
- Tool Holder
- Spindle
- Clamp
- Fixture
ก่อนผลิต Fixture จริง
ต้องแน่ใจว่า Tool สามารถเข้าถึงทุกพื้นที่ที่ต้อง Machining โดยไม่ชน Clamp
ขั้นตอนที่ 7: ทดลอง First Piece
หลังติดตั้ง Fixture ควรผลิตชิ้นงานตัวอย่างและตรวจ
- Dimension
- Flatness
- Position
- Surface Finish
ก่อนเริ่มผลิตจำนวนมาก
ขั้นตอนที่ 8: ตรวจ Repeatability
ถอดและใส่ชิ้นงานใหม่หลายครั้ง แล้ววัดตำแหน่งเดิมซ้ำ
หากค่ามีการเปลี่ยนมาก ควรตรวจ Locator, Clamp และความสะอาดของ Contact Surface
Checklist ก่อนเริ่มงาน CNC
| จุดตรวจ | เช็ก |
|---|---|
| Datum สะอาด | □ |
| Locator ไม่มี Chip | □ |
| Clamp ไม่หลวม | □ |
| Clamp Lock เต็มตำแหน่ง | □ |
| ชิ้นงานแนบ Support | □ |
| Holding Force เหมาะสม | □ |
| Clamp ไม่ขวาง Tool | □ |
| Fixture ยึดกับ Table แน่น | □ |
| ทดลอง Tool Path แล้ว | □ |
เลือก Clamp ตามลักษณะงาน CNC แบบง่าย ๆ
งาน Prototype
เน้นปรับได้ง่าย
เหมาะกับ
- Machine Vise
- Step Clamp
- Modular Clamp
งาน Production ซ้ำจำนวนมาก
เน้นความเร็วและ Repeatability
เหมาะกับ
- Toggle Clamp
- Pneumatic Clamp
- Dedicated Fixture
งานชิ้นบาง
เน้นลดการเสียรูป
เหมาะกับ
- Low-Profile Clamp
- Side Clamp
- Clamp หลายจุดที่กระจายแรง
งาน Heavy Cutting
ต้องการความแข็งแรงสูง
ควรใช้ระบบ Clamp และ Fixture ที่ออกแบบรับแรงสูงโดยเฉพาะ
แคลมป์ CNC ต้องตรวจสภาพบ่อยแค่ไหน?
ระบบ Clamp ที่ใช้งานในสายการผลิตควรถูกตรวจเป็นประจำ โดยเฉพาะ
- Pivot
- Thread
- Spindle
- Contact Pad
- Mounting Bolt
- Locator
- Base Plate
หาก Clamp เปิด–ปิดหลายร้อยหรือหลายพัน Cycle จุดหมุนจะค่อย ๆ เกิด Clearance
เมื่อ Clearance เพิ่มขึ้น ตำแหน่งและแรงจับอาจเปลี่ยนตามไปด้วย
จึงไม่ควรรอจน Clamp แตกหรือใช้งานไม่ได้แล้วค่อยตรวจ
ข้อผิดพลาดที่พบบ่อยในการเลือกแคลมป์ CNC
ใช้ Clamp ใหญ่เกินความจำเป็น
ทำให้กินพื้นที่และขวาง Tool
ใช้ Clamp เล็กเกินไป
แรงจับไม่เพียงพอเมื่อ Cutting Force สูง
กดชิ้นงานกลางพื้นที่ลอย
ทำให้ชิ้นงานโก่ง
ใช้ Clamp แทน Locator
ทำให้ตำแหน่งชิ้นงานแต่ละรอบไม่สม่ำเสมอ
ไม่คำนึงถึง Chip
เศษโลหะทำให้ Datum เปลี่ยน
สนใจแต่แรงจับ
แต่ไม่ตรวจ Tool Clearance และ Repeatability
ความแม่นยำของ CNC เริ่มตั้งแต่ก่อนกด Cycle Start
เครื่อง CNC อาจมีความละเอียดระดับสูง แต่เครื่องจักรจะกัดตามตำแหน่งที่ชิ้นงานถูกจับอยู่จริง
ถ้าชิ้นงานวางเอียงตั้งแต่ต้น เครื่องก็จะทำงานอย่างแม่นยำบนชิ้นงานที่อยู่ผิดตำแหน่ง
ดังนั้น Workholding เป็นส่วนหนึ่งของ Precision Machining
การเลือก Clamp จึงควรพิจารณาร่วมกับ
Machine + Tool + Fixture + Locator + Workpiece
ไม่ใช่เลือกเป็นอุปกรณ์แยกจากกัน
สรุป: แคลมป์จับชิ้นงาน CNC ที่ดีต้องจับแน่นและกลับตำแหน่งเดิมได้
การเลือก แคลมป์จับชิ้นงานสำหรับงาน CNC ให้แม่นยำ ไม่ได้วัดจากแรงจับเพียงอย่างเดียว
ควรพิจารณาอย่างน้อย
- Holding Force
- ความแข็งแรงของ Clamp
- Datum และ Locator
- ทิศทาง Cutting Force
- Tool Clearance
- การเสียรูปของชิ้นงาน
- Repeatability
- ความรวดเร็วในการ Setup
สำหรับงาน Production ที่ผลิตชิ้นงานเดิมซ้ำจำนวนมาก การเลือก Clamp ที่เปิด–ปิดเร็วและล็อกตำแหน่งได้สม่ำเสมอ สามารถช่วยลด Setup Time และลดโอกาสเกิดความคลาดเคลื่อนได้อย่างชัดเจน
หากยังไม่แน่ใจว่าควรใช้ Toggle Clamp, Fixture Clamp หรือระบบจับยึดแบบใด สามารถนำข้อมูลขนาดชิ้นงาน วัสดุ น้ำหนัก และลักษณะกระบวนการ CNC มาใช้ประกอบการเลือก เพื่อให้ได้ระบบจับยึดที่เหมาะกับหน้างานจริงมากที่สุด
FAQ คำถามที่พบบ่อยเกี่ยวกับแคลมป์ CNC
แคลมป์จับชิ้นงาน CNC ควรเลือกจากอะไร?
ควรดูแรงจับ ขนาดและวัสดุของชิ้นงาน Cutting Force ตำแหน่ง Datum, Tool Clearance และจำนวนรอบการผลิตประกอบกัน
Toggle Clamp ใช้กับ CNC ได้ไหม?
ใช้ได้ โดยเฉพาะงานที่มี Fixture และผลิตชิ้นงานเดิมซ้ำจำนวนมาก แต่ต้องเลือก Holding Capacity ให้เหมาะกับแรงจากกระบวนการ Machining
แรงจับยิ่งมากยิ่งดีหรือไม่?
ไม่ใช่ เพราะแรงจับมากเกินไปสามารถทำให้ชิ้นงานบางหรือชิ้นงาน Precision เสียรูป ส่งผลให้ Dimension ผิดหลังปลด Clamp
ทำไมชิ้นงาน CNC ขนาดไม่เท่ากันทุกชิ้น?
สาเหตุอาจเกิดจาก Locator สึก, Clamp ไม่ Repeat, มี Chip ใต้ Datum, Fixture หลวม หรือชิ้นงานเสียรูปจากแรง Clamp
Clamp ควรวางตรงไหน?
ควรวางแรงกดใกล้จุด Support หรือ Locator และเลือกตำแหน่งที่ช่วยต้านทิศทาง Cutting Force โดยไม่ขวาง Tool Path
Low-Profile Clamp เหมาะกับงานอะไร?
เหมาะกับงานที่ต้องเปิดพื้นที่ด้านบนให้ Cutter เข้าถึงชิ้นงานได้มาก หรือพื้นที่ Tool Clearance จำกัด
ควรใช้ Clamp กี่ตัวต่อชิ้นงาน?
ไม่มีจำนวนตายตัว ขึ้นอยู่กับรูปทรง ขนาด แรงตัด และตำแหน่ง Support หลักสำคัญคือจับให้นิ่งโดยไม่สร้างแรงเกินความจำเป็น
CNC Fixture ควรตรวจอะไรเป็นประจำ?
ควรตรวจ Clamp, Locator, Pivot, Thread, Contact Pad, Mounting Bolt และ Base Plate รวมถึงกำจัด Chip ที่สะสมอยู่ตามจุดอ้างอิง
👉 ดูสินค้า ” แคลมป์ / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์จับชิ้นงาน #แคลมป์CNC #CNCClamp #CNCWorkholding #ToggleClamp #FixtureClamp #JigFixture #CNCMilling #Workholding #MachineClamp #งานCNC #เครื่องมือช่าง #งานโลหะ #PrecisionMachining #CNCFixture