ในกระบวนการผลิตชิ้นส่วนอุตสาหกรรม การตรวจสอบคุณภาพหรือ QC (Quality Control) เป็นขั้นตอนที่ช่วยยืนยันว่าชิ้นงานมีขนาด รูปร่าง และคุณสมบัติตรงตามข้อกำหนดก่อนส่งต่อไปยังกระบวนการถัดไปหรือลูกค้า
โรงงานหลายแห่งให้ความสำคัญกับเครื่องมือวัด เช่น เวอร์เนียร์ ไมโครมิเตอร์ ไดอัลเกจ หรือเครื่อง CMM (Coordinate Measuring Machine) แต่มีองค์ประกอบอีกอย่างหนึ่งที่ส่งผลต่อความน่าเชื่อถือของผลการตรวจวัด นั่นคือ แคลมป์ล็อคชิ้นงานและชุด Fixture ที่ใช้จับยึดชิ้นงาน
ลองนึกถึงการตรวจสอบชิ้นส่วนโลหะที่ต้องวัดตำแหน่งรูเจาะ หากทุกครั้งที่วางชิ้นงานลงบนแท่นตรวจสอบ ตำแหน่งเปลี่ยนไปเล็กน้อย หรือผู้ตรวจสอบแต่ละคนใช้แรงกดไม่เท่ากัน ค่าที่อ่านได้ก็อาจแตกต่างกัน ทั้งที่เป็นชิ้นงานชิ้นเดิม
ปัญหาแบบนี้ไม่ได้หมายความว่าเครื่องมือวัดเสียเสมอไป แต่อาจเกิดจากวิธีวางและจับยึดชิ้นงานที่ยังไม่สามารถควบคุมให้สม่ำเสมอได้
การเลือกแคลมป์จับชิ้นงานให้เหมาะสมจึงไม่ได้มีผลเฉพาะกับความรวดเร็วในการทำงาน แต่ยังเกี่ยวข้องกับความสม่ำเสมอของการตรวจสอบ การลดข้อผิดพลาด และความน่าเชื่อถือของข้อมูล QC อีกด้วย
แคลมป์ล็อคชิ้นงานคืออะไร และเกี่ยวข้องกับงาน QC อย่างไร?
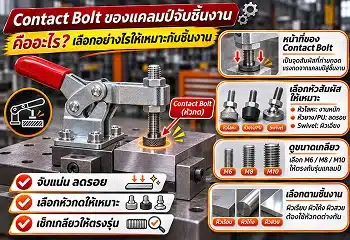
แคลมป์ล็อคชิ้นงาน (Workholding Clamp) คืออุปกรณ์ที่ใช้กดหรือยึดชิ้นงานให้อยู่ในตำแหน่งที่ต้องการ โดยทำงานร่วมกับอุปกรณ์กำหนดตำแหน่ง เช่น Locator, Support และ Stopper ภายในชุด Jig & Fixture
สำหรับงาน QC และ Inspection แคลมป์ทำหน้าที่ช่วยให้ชิ้นงานอยู่กับที่ระหว่างการตรวจวัด ลดการขยับหรือการเปลี่ยนตำแหน่งที่ไม่ต้องการ
ตัวอย่างงานที่นิยมใช้แคลมป์ ได้แก่ งานตรวจสอบขนาดชิ้นส่วนโลหะ งานตรวจตำแหน่งรูเจาะ งานตรวจสอบชิ้นส่วนยานยนต์ และงานตรวจสอบรูปทรงของชิ้นส่วนประกอบ
อย่างไรก็ตาม ควรแยกหน้าที่ของอุปกรณ์ออกจากกันอย่างชัดเจน
- Locator: กำหนดตำแหน่งอ้างอิงของชิ้นงาน
- Support: รองรับชิ้นงานและช่วยรับแรง
- Stopper: จำกัดการเคลื่อนที่ตามทิศทางที่กำหนด
- Clamp: รักษาให้ชิ้นงานอยู่ในตำแหน่งที่กำหนดระหว่างตรวจสอบ
ดังนั้น แคลมป์ไม่ได้เป็นตัวสร้างความแม่นยำทั้งหมด แต่เป็นองค์ประกอบหนึ่งที่ช่วยให้ระบบจับยึดรักษาตำแหน่งอ้างอิงได้อย่างสม่ำเสมอ
ทำไมการจับยึดชิ้นงานจึงมีผลต่อความแม่นยำของการตรวจสอบ?
ในงานตรวจวัด ชิ้นงานไม่ได้มีเพียงขนาดที่ต้องวัด แต่ยังมีตำแหน่งและทิศทางที่สัมพันธ์กับจุดอ้างอิงตามแบบวิศวกรรม
หากชิ้นงานขยับเพียงเล็กน้อยในระหว่างตรวจสอบ ผลการวัดบางประเภทอาจเปลี่ยนแปลงได้
โดยเฉพาะงานที่ต้องตรวจสอบตำแหน่งรู ความตั้งฉาก ความขนาน หรือรูปทรงตามข้อกำหนด GD&T
1. ช่วยให้ตำแหน่งชิ้นงานมีความสม่ำเสมอ
เมื่อวางชิ้นงานบน Locator แล้ว แคลมป์ที่ออกแบบเหมาะสมจะช่วยให้ชิ้นงานสัมผัสตำแหน่งอ้างอิงตามที่กำหนด
เมื่อถอดและใส่ชิ้นงานใหม่ หากขั้นตอนการวางและล็อกเหมือนเดิม โอกาสที่ตำแหน่งชิ้นงานจะเปลี่ยนจากกระบวนการจับยึดก็อาจลดลง
คุณสมบัตินี้มีความสำคัญต่อการตรวจสอบแบบ Repeat Measurement ซึ่งต้องวัดชิ้นงานเดิมหลายครั้งเพื่อประเมินความสม่ำเสมอของระบบ
2. ลดความเสี่ยงจากชิ้นงานเคลื่อนระหว่างวัด
ขณะตรวจสอบด้วยไดอัลเกจ เครื่องมือสัมผัส หรือเครื่อง CMM อาจมีแรงสัมผัสเกิดขึ้นระหว่างหัววัดกับชิ้นงาน
หากชิ้นงานวางไม่มั่นคง แรงดังกล่าวอาจทำให้ชิ้นงานขยับ และส่งผลต่อค่าที่วัดได้
แคลมป์ช่วยรักษาตำแหน่งชิ้นงานได้เมื่อเลือกแรงและตำแหน่งจับยึดเหมาะสมกับกระบวนการตรวจวัด
3. ลดความแตกต่างของวิธีปฏิบัติงาน
หากต้องใช้มือจับชิ้นงานไว้ตลอดการตรวจสอบ ผู้ปฏิบัติงานแต่ละคนอาจใช้แรงไม่เท่ากัน รวมถึงวางนิ้วและกำหนดตำแหน่งสัมผัสต่างกัน
การใช้ Inspection Fixture ที่กำหนดตำแหน่งการวางและขั้นตอนล็อกไว้อย่างชัดเจนสามารถช่วยให้วิธีทำงานเป็นมาตรฐานมากขึ้น
อย่างไรก็ตาม ยังต้องทดสอบเพื่อยืนยันว่าระบบจับยึดให้ผลสม่ำเสมอจริง ไม่ใช่สรุปจากการติดตั้งแคลมป์เพียงอย่างเดียว
แคลมป์ล็อคชิ้นงานส่งผลต่อ QC และ Inspection ในด้านใดบ้าง?
| ประเด็น | ผลที่คาดหวังเมื่อออกแบบเหมาะสม | ความเสี่ยงเมื่อออกแบบไม่เหมาะสม |
|---|---|---|
| Positioning | ชิ้นงานอยู่ในตำแหน่งอ้างอิงที่กำหนด | ชิ้นงานเอียงหรือสัมผัส Locator ไม่ครบ |
| Repeatability | วัดซ้ำภายใต้เงื่อนไขที่สม่ำเสมอ | ค่าวัดเปลี่ยนตามการจับยึด |
| Dimensional Inspection | รักษารูปทรงที่ต้องการตรวจสอบ | ชิ้นงานโก่งจากแรงกด |
| GD&T Inspection | ช่วยรักษาความสัมพันธ์กับ Datum | ตรวจวัดโดยอ้างอิงตำแหน่งผิด |
| Operator Variation | ลดความแตกต่างของขั้นตอนล็อก | แรงกดและลำดับล็อกต่างกัน |
| Inspection Cycle Time | จับและปลดชิ้นงานได้สะดวกขึ้น | ต้องปรับตำแหน่งหลายครั้ง |
| Surface Quality | ลดการเกิดรอยหากเลือกหน้าสัมผัสเหมาะสม | ชิ้นงานเป็นรอยหรือบุบ |
| QC Traceability | กำหนดขั้นตอนและเงื่อนไขตรวจสอบได้ชัดเจน | ไม่สามารถย้อนกลับสาเหตุความคลาดเคลื่อน |
แรงกดแคลมป์มากเกินไป อาจทำให้ผล QC ผิดพลาดได้อย่างไร?
หนึ่งในความเข้าใจผิดที่เกิดขึ้นในการเลือกแคลมป์ คือการคิดว่าแคลมป์ที่มีแรงกดสูงจะช่วยให้ตรวจสอบชิ้นงานได้แม่นยำกว่า
ความจริงแล้ว สำหรับงาน Inspection จุดประสงค์หลักของแคลมป์คือรักษาตำแหน่งชิ้นงาน ไม่ใช่ออกแรงกดให้ชิ้นงานเปลี่ยนรูปเพื่อแนบกับ Fixture
หากจับยึดแรงเกินไป โดยเฉพาะชิ้นงานแผ่นบาง พลาสติก หรือชิ้นส่วนที่มีความแข็งแรงเชิงโครงสร้างต่ำ อาจเกิดการโก่งหรือบิดตัวชั่วคราวได้
เมื่อปลดแคลมป์ ชิ้นงานอาจคืนรูป ทำให้ผลการวัดขณะถูกจับยึดต่างจากสภาพที่ต้องการตรวจสอบจริง
ตัวอย่างความคลาดเคลื่อนจากแรงจับยึด
สมมติชิ้นงานโลหะมีข้อกำหนดขนาดดังนี้
| รายการ | ข้อมูลสมมติ |
|---|---|
| ขนาดที่กำหนด | 20.00 มม. |
| Tolerance | ±0.10 มม. |
| ช่วงยอมรับ | 19.90–20.10 มม. |
| ค่าขนาดในสภาพอ้างอิงที่ต้องการตรวจ | 20.13 มม. |
| ค่าที่วัดขณะถูกแคลมป์กดจนเปลี่ยนรูป | 20.05 มม. |
ในตัวอย่างนี้ ชิ้นงานมีขนาดจริงตามสภาพอ้างอิงเกินขอบเขตที่กำหนด แต่แรงกดจากแคลมป์ทำให้ผลการวัดอยู่ในช่วงยอมรับ
หากผู้ตรวจสอบใช้ค่า 20.05 มม. เพื่อตัดสินงานโดยไม่ทราบว่าชิ้นงานเปลี่ยนรูปจากการจับยึด อาจเกิดการยอมรับชิ้นงานที่ไม่เป็นไปตามข้อกำหนด หรือ False Acceptance
ตัวเลขนี้เป็นสถานการณ์สมมติเพื่ออธิบายหลักการ ไม่ใช่ผลการทดสอบหรือค่าความคลาดเคลื่อนมาตรฐานของแคลมป์
ทั้งนี้ หากแบบวิศวกรรมระบุให้ตรวจวัดในสภาพจับยึดหรือสภาพประกอบที่กำหนดไว้ ก็ต้องใช้เงื่อนไขนั้นเป็นหลัก ไม่สามารถสรุปได้ว่าการจับยึดทุกกรณีเป็นสิ่งผิด
QC Fixture และ Inspection Fixture ต้องออกแบบตำแหน่งแคลมป์อย่างไร?
ระบบตรวจสอบที่ดีควรเริ่มจากการกำหนดตำแหน่งอ้างอิงของชิ้นงานตามแบบวิศวกรรม ก่อนเลือกตำแหน่งติดตั้งแคลมป์
สำหรับชิ้นงานแข็งทั่วไป แนวคิด 3-2-1 Locating Principle เป็นหนึ่งในวิธีพื้นฐานที่ใช้กำหนดตำแหน่งชิ้นงาน
แนวคิดนี้ใช้จุดอ้างอิงสามกลุ่ม ได้แก่
Primary Datum: จุดรองรับหลัก 3 จุด
Secondary Datum: จุดกำหนดตำแหน่งรอง 2 จุด
Tertiary Datum: จุดกำหนดตำแหน่งสุดท้าย 1 จุด
การจัดตำแหน่งดังกล่าวช่วยควบคุมอิสระในการเคลื่อนที่ของชิ้นงานตามหลักการออกแบบ Fixture โดยต้องพิจารณารูปร่างจริงและข้อกำหนดของชิ้นงานร่วมด้วย
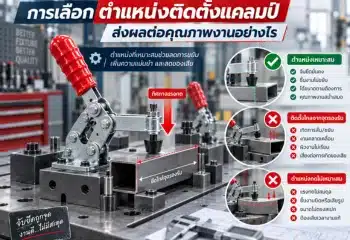
หลังจากกำหนด Locator แล้ว จึงเลือกตำแหน่งของแคลมป์ให้แรงกดมีแนวผ่านบริเวณที่มีการรองรับอย่างเหมาะสม
สำหรับชิ้นงานแผ่นบาง ไม่ควรให้แคลมป์กดบริเวณที่ไม่มี Support รองรับโดยไม่มีการตรวจสอบ เพราะอาจเกิดการโก่งตัวได้ง่าย
เปรียบเทียบตำแหน่งการติดตั้งแคลมป์
| รูปแบบติดตั้ง | ผลที่อาจเกิดขึ้น |
|---|---|
| แคลมป์กดเหนือจุด Support | แรงกดถ่ายไปยังจุดรองรับได้โดยตรงมากขึ้น |
| แคลมป์กดบนแผ่นบางที่ไม่มี Support | เสี่ยงต่อการโก่งหรือบิด |
| แคลมป์กดใกล้จุดวัด | อาจกีดขวางหัววัดหรือกระทบรูปทรงบริเวณตรวจสอบ |
| แคลมป์กดบนผิวสำเร็จรูป | อาจทำให้เกิดรอยหากหน้าสัมผัสไม่เหมาะสม |
| แคลมป์หลายจุดโดยไม่กำหนดลำดับ | อาจทำให้สภาพจับยึดแต่ละครั้งแตกต่างกัน |
Toggle Clamp แบบไหนเหมาะกับงาน QC และ Inspection?
แคลมป์ที่นิยมใช้ร่วมกับ Jig & Fixture มีหลายรูปแบบ การเลือกจึงควรพิจารณาทิศทางแรง ตำแหน่งติดตั้ง พื้นที่เข้าถึงจุดตรวจ และการเปิดปิดระหว่างงาน
| ประเภทแคลมป์ | งาน Inspection ที่อาจเหมาะสม | จุดที่ต้องระวัง |
|---|---|---|
| Horizontal Toggle Clamp | Fixture ที่ต้องการกดจากด้านบนและมีพื้นที่แนวดิ่งจำกัด | ระยะเปิดแขนและจุดสัมผัส |
| Vertical Toggle Clamp | งานที่ต้องยกแขนแคลมป์เปิดขึ้นด้านบน | Clearance และการเข้าถึงหัววัด |
| Push-Pull Toggle Clamp | งานที่ต้องการดันชิ้นงานเข้าหา Stopper | แรงตามแนวแกนและการเปลี่ยนรูป |
| Pneumatic Clamp | งานตรวจสอบซ้ำจำนวนมาก | แรงดัน ลำดับทำงาน และระบบความปลอดภัย |
| Swing Clamp | งานที่ต้องเปิดพื้นที่ด้านบนเพื่อวางชิ้นงานหรือใช้หัววัด | ทิศทางแรง การหมุน และความสูงใช้งาน |
| C-Clamp / Screw Clamp | งานตรวจสอบทั่วไปหรือจับยึดชั่วคราว | ความสม่ำเสมอของแรงขันแต่ละครั้ง |
สำหรับงานที่ต้องตรวจสอบจำนวนมากต่อวัน Toggle Clamp อาจช่วยลดเวลาที่ใช้ในการหมุนสกรูล็อกชิ้นงานและทำให้วิธีจับยึดซ้ำได้สะดวกขึ้น
แต่ต้องเลือกจากสเปกจริงของผู้ผลิต ไม่ใช่เพียงขนาดภายนอกหรือคำว่า Heavy Duty
อีกประเด็นที่สำคัญคือ Holding Capacity ไม่ใช่ค่าเดียวกับ Clamping Force
Holding Capacity เป็นความสามารถในการรับแรงภายนอกของกลไกเมื่ออยู่ในสภาพล็อกตามเงื่อนไขที่ผู้ผลิตกำหนด ส่วน Clamping Force คือแรงที่กดลงบนชิ้นงานจริง
จึงไม่ควรนำค่าที่ระบุในแคตตาล็อกมาใช้แทนแรงกดจริงโดยไม่ตรวจสอบตำแหน่งหัวกดและกลไกของแคลมป์
แคลมป์ล็อคชิ้นงานมีผลต่อ Repeatability และ Gauge R&R อย่างไร?
งาน QC ไม่ได้ต้องการเพียงค่าการวัดที่อ่านได้ละเอียด แต่ต้องการระบบการวัดที่ให้ผลน่าเชื่อถือภายใต้เงื่อนไขการใช้งานจริง
การประเมิน Measurement System Analysis หรือ MSA จึงมีบทบาทสำคัญ โดยเฉพาะการศึกษา Gauge R&R ซึ่งใช้วิเคราะห์ความแปรปรวนจากระบบการวัด
Repeatability หมายถึงความสม่ำเสมอของผลการวัดภายใต้เงื่อนไขที่กำหนด ส่วน Reproducibility เกี่ยวข้องกับความแตกต่างของผลการวัดเมื่อเปลี่ยนปัจจัย เช่น ผู้ตรวจสอบ ตามแผนการศึกษาที่ใช้
หาก Fixture ทำให้ชิ้นงานวางตำแหน่งไม่เหมือนเดิมทุกครั้ง ความแปรปรวนนี้อาจถูกรวมเข้าไปในผลการประเมินระบบการวัดด้วย
ตัวอย่างเช่น ผู้ตรวจสอบ A วางชิ้นงานแล้วกดแคลมป์จนสุด ขณะที่ผู้ตรวจสอบ B วางชิ้นงานโดยไม่ได้ให้ชิ้นงานสัมผัส Stopper อย่างสมบูรณ์
ผลการวัดที่ต่างกันอาจเกิดจากการจับยึด ไม่ใช่ความแตกต่างของเครื่องมือวัดอย่างเดียว
ตัวชี้วัดที่ควรติดตาม
| ตัวชี้วัด | ใช้ประเมินเรื่องใด |
|---|---|
| Repeatability | ความแปรปรวนเมื่อวัดซ้ำภายใต้เงื่อนไขเดียวกัน |
| Reproducibility | ความแตกต่างเมื่อเปลี่ยนผู้ตรวจสอบหรือปัจจัยที่ศึกษา |
| Gauge R&R | สัดส่วนความแปรปรวนที่สัมพันธ์กับระบบการวัด |
| Measurement Bias | ความแตกต่างเชิงระบบระหว่างค่าที่วัดกับค่าอ้างอิง |
| Measurement Uncertainty | ความไม่แน่นอนที่เกี่ยวข้องกับผลการวัด |
| Inspection Cycle Time | เวลาที่ใช้ตรวจสอบชิ้นงานต่อหนึ่งรอบ |
| False Acceptance / False Rejection | ความเสี่ยงของการตัดสินยอมรับหรือปฏิเสธผิดพลาด |
แคลมป์เป็นเพียงส่วนหนึ่งของระบบการวัด จึงไม่สามารถรับประกันค่า Gauge R&R หรือความแม่นยำของผลการตรวจสอบได้โดยตัวมันเอง
วิธีตรวจสอบว่าแคลมป์และ Fixture เหมาะกับงาน QC หรือไม่
ขั้นตอนที่ 1: ตรวจสอบแบบ Drawing และ Datum
เริ่มจากตรวจสอบแบบวิศวกรรมว่าต้องวัดตำแหน่ง ขนาด หรือคุณลักษณะใด และใช้ Datum ใดเป็นจุดอ้างอิง
ควรยืนยันด้วยว่าชิ้นงานต้องตรวจสอบในสภาพอิสระหรือสภาพจับยึดตามที่กำหนดไว้
ขั้นตอนที่ 2: ตรวจสอบ Locator และจุดรองรับ
สำรวจจุดสัมผัสของชิ้นงานกับ Fixture ว่ามีฝุ่น เศษโลหะ หรือสิ่งสกปรกสะสมหรือไม่ รวมถึงตรวจสอบการสึกหรอและความมั่นคงของ Locator
ขั้นตอนที่ 3: เลือกตำแหน่งและแรงกดแคลมป์
กำหนดตำแหน่งกดให้สอดคล้องกับจุดรองรับ เลือกหน้าสัมผัสที่เหมาะสม และตรวจสอบว่าแรงกดไม่ทำให้ชิ้นงานเสียรูปเกินเงื่อนไขการตรวจสอบ
ขั้นตอนที่ 4: กำหนดลำดับการล็อกให้ชัดเจน
หากมีแคลมป์หลายตัว ควรกำหนดลำดับการล็อกและการปลดให้เหมือนกันทุกครั้ง พร้อมระบุไว้ในขั้นตอนปฏิบัติงาน
ขั้นตอนที่ 5: ทดสอบการวัดซ้ำ
ใช้ชิ้นงานตัวแทนถอดออกและใส่ใหม่หลายรอบตามแผนการทดสอบ จากนั้นบันทึกค่าการวัดและเปรียบเทียบความแปรปรวน
หากต้องประเมินระบบการวัดอย่างเป็นทางการ ควรใช้แผน MSA หรือ Gauge R&R ที่เหมาะกับกระบวนการ
ขั้นตอนที่ 6: จัดทำมาตรฐานและแผนดูแลรักษา
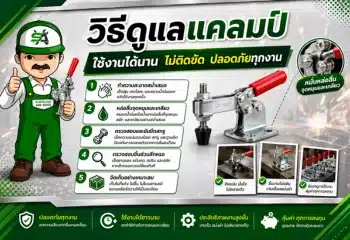
จัดทำ Work Instruction ระบุตำแหน่งวางชิ้นงาน ลำดับล็อก จุดตรวจสอบ และวิธีตรวจความผิดปกติของแคลมป์
กำหนดรอบตรวจ Fixture ตามความถี่ใช้งาน ความเสี่ยง และข้อกำหนดระบบคุณภาพของโรงงาน
ตัวอย่างงาน QC ที่ต้องให้ความสำคัญกับแคลมป์เป็นพิเศษ
งานตรวจสอบชิ้นส่วนโลหะแผ่น
ชิ้นงานโลหะแผ่นบางอาจเปลี่ยนรูปเมื่อถูกกดหรือบีบ จึงควรตรวจสอบตำแหน่งแคลมป์และแรงกดอย่างละเอียด
โดยเฉพาะเมื่อใช้ Checking Fixture ตรวจสอบรูปทรงชิ้นส่วนยานยนต์ ต้องกำหนดให้ชัดเจนว่าสภาพการจับยึดเป็นส่วนหนึ่งของข้อกำหนดหรือไม่
งานตรวจสอบตำแหน่งรูเจาะ
สำหรับงานตรวจสอบ Hole Position ตำแหน่งของชิ้นงานสัมพันธ์กับ Datum อย่างมาก
หากแคลมป์ทำให้ชิ้นงานไม่สัมผัส Locator อย่างเหมาะสม หรือเคลื่อนที่ระหว่างตรวจ ค่าตำแหน่งรูที่ได้อาจคลาดเคลื่อน
งานตรวจสอบด้วย CMM
งาน CMM ต้องพิจารณาทั้งตำแหน่งจับยึด ความมั่นคงของชิ้นงาน และพื้นที่ให้หัววัดเคลื่อนที่เข้าถึงได้
แคลมป์ที่ใหญ่เกินไปอาจบังจุดวัดหรือรบกวนเส้นทางหัววัด ทำให้ต้องปรับ Setup หรือเปลี่ยนรูปแบบ Fixture
งานตรวจสอบชิ้นส่วนพลาสติก
พลาสติกบางชนิดมีความยืดหยุ่นสูงกว่าชิ้นส่วนโลหะ และอาจเปลี่ยนรูปได้ง่ายเมื่อได้รับแรงจับยึด
การเลือกแคลมป์จึงควรคำนึงถึงแรงกด หน้าสัมผัส และการคืนรูปของวัสดุ โดยไม่ใช้แรงมากเกินความจำเป็น
ข้อผิดพลาดที่พบบ่อยเมื่อใช้แคลมป์ในงาน Inspection
| ปัญหาที่พบ | สาเหตุที่ควรตรวจสอบ | แนวทางแก้ไข |
|---|---|---|
| วัดชิ้นงานเดิมแต่ค่าเปลี่ยน | ตำแหน่งการวางหรือแรงกดไม่คงที่ | ตรวจ Locator และขั้นตอนล็อก |
| ค่าวัดดีตอนล็อก แต่เปลี่ยนเมื่อปลด | ชิ้นงานเปลี่ยนรูปจากแรงกด | ประเมินแรงและตำแหน่ง Clamp |
| ผู้ตรวจสอบให้ผลต่างกัน | วิธีวางหรือลำดับล็อกไม่เหมือนกัน | จัดทำ Work Instruction และทดสอบ MSA |
| ชิ้นงานเป็นรอย | หัวกดแข็งหรือสัมผัสไม่เหมาะสม | เลือกแผ่นรองและหน้าสัมผัสที่เหมาะกับวัสดุ |
| หัววัดเข้าไม่ถึง | Clamp กีดขวางพื้นที่ Inspection | ปรับตำแหน่งหรือชนิด Clamp |
| ต้องปรับ Setup บ่อย | Locator สึก แคลมป์หลวม หรือ Fixture เคลื่อน | ตรวจสภาพและยืนยันความเที่ยงตรงของ Fixture |
| งานตรวจสอบใช้เวลานาน | การจับและปลดชิ้นงานหลายขั้นตอน | ปรับขั้นตอนและพิจารณา Quick-Action Clamp |
ควรเลือกแคลมป์ล็อคชิ้นงานจากอะไรบ้างก่อนสั่งซื้อ?
หากต้องเลือกแคลมป์สำหรับงาน QC หรือ Inspection ควรเตรียมข้อมูลให้ครบก่อนส่งให้ Supplier
ข้อมูลสำคัญได้แก่ขนาดและน้ำหนักชิ้นงาน วัสดุของชิ้นงาน ลักษณะผิว จุดที่อนุญาตให้กด ทิศทางแรง ระยะเปิดแคลมป์ พื้นที่ติดตั้ง และจำนวนรอบการใช้งานต่อวัน
สำหรับงานที่มีค่าความคลาดเคลื่อนค่อนข้างแคบ ควรระบุด้วยว่าการตรวจสอบใช้เครื่องมือวัดประเภทใด และมีข้อจำกัดเกี่ยวกับแรงกดหรือการเข้าถึงจุดวัดหรือไม่
โรงงานที่กำลังออกแบบ Checking Fixture ใหม่สามารถพิจารณา แคลมป์จับชิ้นงานและ Toggle Clamp ตามประเภทการทำงาน โดยนำข้อมูลสเปกจากผู้ผลิตมาเทียบกับเงื่อนไขของชิ้นงานจริง
การเลือกแคลมป์ที่เหมาะสมไม่จำเป็นต้องเป็นรุ่นที่รับแรงได้สูงที่สุด แต่ควรเป็นรุ่นที่รักษาตำแหน่งชิ้นงานได้อย่างมั่นคง เปิดปิดสะดวก และไม่สร้างความเสียหายระหว่างการตรวจสอบ
FAQ: คำถามที่พบบ่อยเกี่ยวกับแคลมป์ล็อคชิ้นงานกับงาน QC
1. แคลมป์ล็อคชิ้นงานช่วยเพิ่มความแม่นยำในการตรวจสอบได้จริงหรือไม่?
ช่วยลดความแปรปรวนจากการเคลื่อนหรือวางตำแหน่งชิ้นงานไม่สม่ำเสมอได้ หากออกแบบ Locator, Support และแรงจับยึดเหมาะสม แต่ไม่สามารถเพิ่มความแม่นยำของเครื่องมือวัดได้โดยตรง
2. งาน QC ควรใช้ Toggle Clamp ประเภทไหน?
ขึ้นอยู่กับทิศทางแรงและพื้นที่ติดตั้ง เช่น Horizontal Toggle Clamp สำหรับงานกดจากด้านบน Push-Pull Clamp สำหรับงานดันเข้าหา Stopper หรือ Pneumatic Clamp สำหรับกระบวนการที่ต้องการควบคุมการทำงานซ้ำจำนวนมาก
3. แคลมป์ที่มี Holding Capacity สูงจะทำให้ Inspection แม่นยำขึ้นหรือไม่?
ไม่จำเป็น เพราะ Holding Capacity ไม่เท่ากับแรงกดบนชิ้นงาน และแรงกดที่มากเกินไปอาจทำให้ชิ้นงานเปลี่ยนรูป ส่งผลให้การตรวจวัดคลาดเคลื่อน
4. ทำไมวัดชิ้นงานชิ้นเดิมหลายครั้งแล้วค่าไม่เท่ากัน?
อาจเกิดจากตำแหน่งชิ้นงานไม่เหมือนเดิม แรงกดแคลมป์เปลี่ยน เศษสิ่งสกปรกบน Locator เครื่องมือวัด หรือสภาพแวดล้อม ควรตรวจสอบทั้ง Fixture และระบบการวัดร่วมกัน
5. แคลมป์มีผลต่อ Gauge R&R หรือไม่?
มีผลได้ เพราะการวางและจับยึดชิ้นงานเป็นส่วนหนึ่งของกระบวนการวัด หากการจับยึดทำให้ตำแหน่งเปลี่ยนหรือผู้ตรวจสอบใช้วิธีต่างกัน อาจเพิ่มความแปรปรวนที่ปรากฏในการศึกษา Gauge R&R
6. งาน CMM จำเป็นต้องใช้แคลมป์ล็อคชิ้นงานหรือไม่?
ไม่จำเป็นทุกกรณี ขึ้นอยู่กับรูปทรง น้ำหนัก ความมั่นคงของชิ้นงาน และวิธีการตรวจวัด หากต้องใช้แคลมป์ ควรเลือกตำแหน่งที่ไม่ทำให้ชิ้นงานเสียรูปหรือกีดขวางเส้นทางหัววัด
7. งานตรวจสอบชิ้นงานบางควรใช้แรงกดมากแค่ไหน?
ไม่มีค่าแรงกดเดียวที่เหมาะกับทุกชิ้นงาน ต้องพิจารณาวัสดุ ความหนา รูปทรง จุดรองรับ และเงื่อนไขการวัด โดยใช้แรงที่เพียงพอสำหรับรักษาตำแหน่งแต่ไม่ทำให้เกิดการเปลี่ยนรูปที่ส่งผลต่อผลตรวจสอบ
8. ควรตรวจสอบและบำรุงรักษาแคลมป์ใน Inspection Fixture บ่อยแค่ไหน?
ควรกำหนดรอบตรวจจากความถี่การใช้งาน สภาพแวดล้อม ความสำคัญของการตรวจวัด และคำแนะนำผู้ผลิต โดยตรวจความหลวม การสึกหรอของกลไก จุดสัมผัส และความมั่นคงของฐานติดตั้ง
สรุป: แคลมป์ล็อคชิ้นงานที่ดี ช่วยให้ระบบ QC เชื่อถือได้มากขึ้น
การตรวจสอบคุณภาพไม่ได้ขึ้นอยู่กับความละเอียดของเครื่องมือวัดเพียงอย่างเดียว แต่ยังขึ้นอยู่กับวิธีวางชิ้นงาน การกำหนดตำแหน่งอ้างอิง และความมั่นคงระหว่างการตรวจวัด
แคลมป์ล็อคชิ้นงานจึงมีบทบาทสำคัญในการช่วยรักษาตำแหน่งชิ้นงานและลดความแปรปรวนจากขั้นตอนการจับยึด โดยเฉพาะงานตรวจสอบที่ต้องทำซ้ำจำนวนมาก
อย่างไรก็ตาม การเลือกแคลมป์ควรพิจารณาร่วมกับ Locator, Support, Datum และข้อกำหนดด้านการตรวจวัด ไม่ใช่เลือกเพียงแรงจับยึดสูงสุด
หัวใจของงาน QC และ Inspection คือการรักษาสภาพและตำแหน่งชิ้นงานให้ตรงกับข้อกำหนดที่ต้องการตรวจสอบ ไม่ใช่การจับชิ้นงานให้แน่นที่สุด
หากโรงงานกำลังออกแบบ Jig & Fixture หรือปรับปรุงกระบวนการตรวจสอบคุณภาพ การเลือกแคลมป์จับชิ้นงานที่เหมาะสมกับวัสดุ รูปทรง และวิธีตรวจวัด จะช่วยให้สามารถสร้างกระบวนการ QC ที่เป็นระบบ สม่ำเสมอ และตรวจสอบย้อนกลับได้ดีขึ้น
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์ล็อคชิ้นงาน #แคลมป์จับชิ้นงาน #ToggleClamp #QC #QualityControl #Inspection #InspectionFixture #CheckingFixture #JigAndFixture #Workholding #MeasurementSystemAnalysis #GaugeRR #เครื่องมือช่างอุตสาหกรรม #Adikotools