ในสายการผลิตที่ต้องทำงานซ้ำจำนวนมาก ความแม่นยำของชิ้นส่วนไม่ได้ขึ้นอยู่กับเครื่องจักรเพียงอย่างเดียว แต่ยังขึ้นอยู่กับว่า ชิ้นงานถูกวางและล็อกให้อยู่ในตำแหน่งเดิมได้แม่นยำแค่ไหนในทุก Cycle
นี่คือเหตุผลที่ แคลมป์จับชิ้นงาน และ แคลมป์ล็อคชิ้นงาน มีบทบาทสำคัญใน Jig, Fixture และสถานีประกอบต่าง ๆ
ถ้าชิ้นงานขยับเพียงเล็กน้อยระหว่างการเจาะ เชื่อม ตัด ประกอบ หรือตรวจสอบ อาจทำให้ Dimension คลาดเคลื่อน ตำแหน่งรูไม่ตรง แนวเชื่อมผิด หรือเกิดของเสียซ้ำ ๆ ได้ แม้ตัวเครื่องจักรจะมีความแม่นยำสูงก็ตาม
ดังนั้นการเลือก Clamp ที่เหมาะสมจึงไม่ใช่แค่เรื่อง “จับให้แน่น” แต่ต้องจับให้ ตำแหน่งคงที่ แรงเหมาะสม และทำซ้ำได้เหมือนเดิมทุกครั้ง
แคลมป์จับชิ้นงานกับความแม่นยำในสายการผลิตยังไง?
แคลมป์จับชิ้นงานช่วยรักษาตำแหน่งของชิ้นส่วนให้อยู่กับที่ระหว่างกระบวนการผลิต ทำให้ตำแหน่งอ้างอิงของชิ้นงานไม่เปลี่ยน และช่วยลดความคลาดเคลื่อนจากการเลื่อน การสั่น หรือแรงที่เกิดขึ้นระหว่างกระบวนการ
หากเลือกและติดตั้ง แคลมป์ล็อคชิ้นงาน ได้เหมาะสม จะช่วยให้
- ตำแหน่งชิ้นงานทำซ้ำได้ดีขึ้น
- ลดการขยับระหว่างผลิต
- ลด Variation ระหว่างชิ้นงาน
- ลดงานแก้และของเสีย
- ลดเวลาตั้งชิ้นงาน
- เพิ่มความสม่ำเสมอของกระบวนการ
- ช่วยให้ Jig และ Fixture ทำงานได้เต็มประสิทธิภาพ
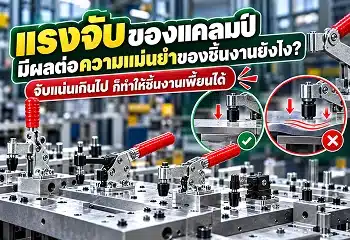
อย่างไรก็ตาม แรง Clamp ที่มากเกินไปก็อาจทำให้ชิ้นงานบางเสียรูปได้ จึงต้องออกแบบทั้งตำแหน่งและแรงกดให้เหมาะสมกับวัสดุและกระบวนการ
แคลมป์จับชิ้นงานคืออะไร?
แคลมป์จับชิ้นงาน คืออุปกรณ์ที่ใช้ยึด กด ดัน หรือดึงชิ้นงานให้อยู่ในตำแหน่งที่กำหนดไว้ระหว่างการผลิต
สามารถใช้ในงาน เช่น
- งานเชื่อม
- งานเจาะ
- งานกัด
- งานประกอบ
- งานตรวจสอบ
- งานตัด
- งานขึ้นรูป
- Automation Line
- Robot Cell
- Jig & Fixture
คำว่า แคลมป์ล็อคชิ้นงาน มักใช้ในความหมายใกล้เคียงกัน โดยเน้นการล็อกชิ้นงานให้อยู่ในตำแหน่งที่ต้องการก่อนเริ่มกระบวนการ
ทำไมความแม่นยำของชิ้นงานจึงขึ้นอยู่กับ Clamp?
ลองนึกถึง Fixture ที่ออกแบบตำแหน่งอ้างอิงไว้แม่นยำมาก แต่เมื่อพนักงานนำชิ้นงานมาวางแล้ว Clamp จับไม่มั่นคง
เมื่อเริ่มทำงานอาจเกิด
- ชิ้นงานเลื่อน
- ชิ้นงานหมุน
- ชิ้นงานยกตัว
- ชิ้นงานสั่น
- ตำแหน่งอ้างอิงเปลี่ยน
แม้จะเปลี่ยนเพียงเล็กน้อย ก็อาจกระทบกับ Dimension ของชิ้นส่วนได้
ดังนั้น Fixture ที่แม่นยำแต่ Clamp ไม่เหมาะสม ก็อาจให้ผลผลิตที่ไม่สม่ำเสมอได้
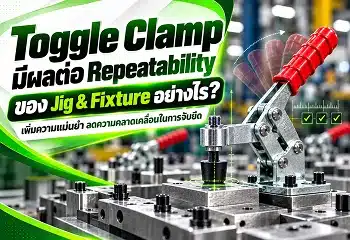
แคลมป์จับชิ้นงานช่วยเพิ่ม Repeatability ได้อย่างไร?
คำสำคัญในสายการผลิตคือ Repeatability
หมายถึงความสามารถของกระบวนการในการทำให้ชิ้นงานแต่ละชิ้นอยู่ในตำแหน่งหรือให้ผลลัพธ์ซ้ำใกล้เคียงกัน
ตัวอย่างเช่น
ชิ้นที่ 1 วางตำแหน่ง A
ชิ้นที่ 2 ก็ควรอยู่ตำแหน่ง A
ชิ้นที่ 100 ก็ควรกลับมาอยู่ตำแหน่ง A เช่นเดิม
แคลมป์ที่ดีต้องช่วยกดชิ้นงานเข้าหา Datum หรือ Reference Point อย่างสม่ำเสมอ โดยไม่ทำให้ชิ้นงานเคลื่อนออกจากจุดอ้างอิง
Datum สำคัญอย่างไรกับการจับชิ้นงาน?
ก่อนคิดว่าจะติด Clamp ตรงไหน ต้องกำหนดก่อนว่า
ชิ้นงานอ้างอิงตำแหน่งจากตรงไหน
ใน Fixture Design มักใช้หลักการกำหนดจุดอ้างอิง เช่น
- Primary Datum
- Secondary Datum
- Tertiary Datum
หน้าที่ของ Clamp คือช่วยดันหรือกดชิ้นงานให้เข้าหาจุดอ้างอิงเหล่านี้
ไม่ใช่ใช้ Clamp เป็นตัวกำหนดตำแหน่งทั้งหมด
พูดง่าย ๆ คือ
Locator มีหน้าที่กำหนดตำแหน่ง
Clamp มีหน้าที่รักษาตำแหน่ง
หากเอา Clamp ไปใช้แทน Locator ความแม่นยำอาจขึ้นอยู่กับแรงที่ Operator ใช้ในแต่ละครั้งมากเกินไป
แรง Clamp มากไม่ได้แปลว่าแม่นกว่า
นี่เป็นข้อผิดพลาดที่พบได้บ่อย
บางครั้งเมื่อชิ้นงานขยับ วิธีแก้แรกคือ
“เพิ่มแรง Clamp ให้แน่นขึ้น”
แต่แรงมากเกินไปอาจทำให้เกิดปัญหาใหม่
โดยเฉพาะชิ้นงาน
- Sheet Metal
- พลาสติก
- Aluminum บาง
- ชิ้นงาน Hollow
- ชิ้นส่วนที่มีผนังบาง
อาจเกิด
- บิดตัว
- โก่ง
- รอยกด
- Dimension เปลี่ยนชั่วคราว
เมื่อถอด Clamp แล้วชิ้นงานคืนรูป Dimension ที่วัดระหว่างจับกับหลังปล่อยอาจต่างกัน
ดังนั้นควรใช้ แรงเท่าที่จำเป็นสำหรับต้านแรงจากกระบวนการ
ตารางผลกระทบจากแรง Clamp
| ระดับแรง Clamp | ผลที่อาจเกิดขึ้น |
|---|---|
| น้อยเกินไป | ชิ้นงานขยับหรือสั่น |
| เหมาะสม | ตำแหน่งคงที่และ Repeatability ดี |
| มากเกินไป | ชิ้นงานอาจบิดหรือเสียรูป |
| ไม่สม่ำเสมอ | Dimension แตกต่างกันในแต่ละ Cycle |
เป้าหมายจึงไม่ใช่ “จับให้แน่นที่สุด”
แต่คือ
จับให้มั่นคงด้วยแรงที่เหมาะสมและทำซ้ำได้
ตำแหน่งติดตั้งแคลมป์มีผลต่อความแม่นยำ
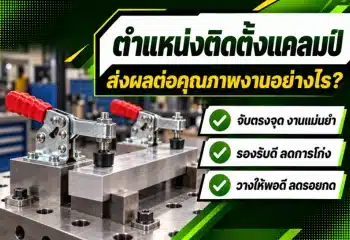
นอกจากแรงแล้ว จุดที่ Clamp กดลงบนชิ้นงานก็สำคัญมาก
โดยทั่วไปควรพยายามให้แรง Clamp ลงใกล้กับจุดรองรับหรือ Locator
เพราะหากกดตรงบริเวณที่ไม่มี Support ด้านล่าง ชิ้นงานอาจเกิดการโก่งตัว
ตัวอย่างเช่น
ชิ้นงานแผ่นยาวมี Support อยู่ตรงปลาย แต่ Clamp กดตรงกลางโดยไม่มีฐานรองรับ
เมื่อ Clamp ทำงาน ชิ้นงานอาจงอลง
ในสถานการณ์นี้ Clamp ทำงานได้ แต่ Fixture Design อาจไม่เหมาะสม
หลักง่าย ๆ คือ Clamp ใกล้ Support
แนวคิดที่ใช้ได้ในหลาย Fixture คือ
Clamp → Workpiece → Support
แรงควรถูกถ่ายลงไปยังจุด Support โดยตรงหรือใกล้เคียงที่สุด
วิธีนี้ช่วยลด
- การโก่งตัว
- การสั่น
- การเปลี่ยนตำแหน่ง
- ความเค้นที่ไม่จำเป็น
และช่วยให้แรง Clamp ถูกนำไปใช้เพื่อรักษาตำแหน่งชิ้นงานจริง ๆ
แคลมป์จับชิ้นงานแต่ละแบบเหมาะกับงานต่างกันอย่างไร?
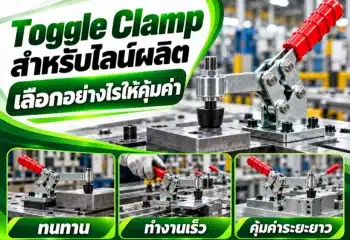
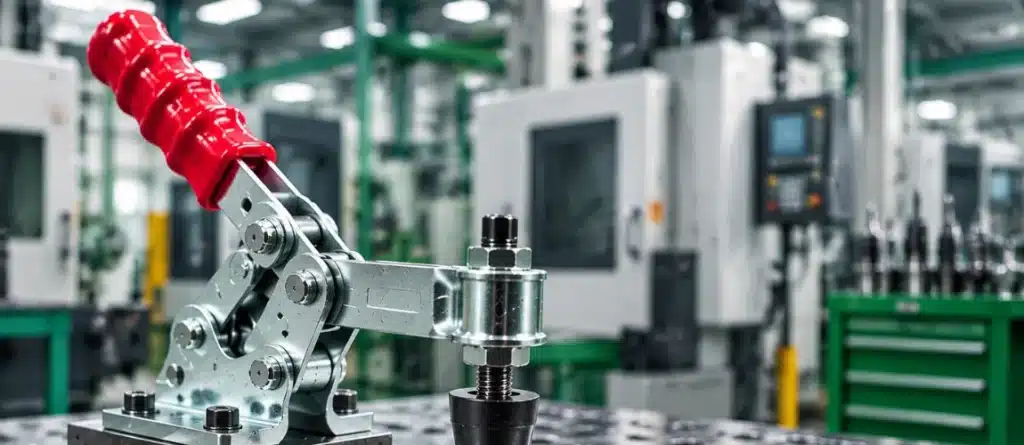
Toggle Clamp
เป็นประเภทที่ใช้แพร่หลายมากใน Jig และ Fixture
ข้อดีคือ
- เปิด-ปิดเร็ว
- ใช้งานง่าย
- ทำซ้ำตำแหน่งได้ดี
- เหมาะกับ Manual Fixture
- มีหลายรูปแบบ
เช่น
- Vertical Toggle Clamp
- Horizontal Toggle Clamp
- Push-Pull Clamp
- Latch Clamp
Pneumatic Clamp
ใช้ระบบลมในการจับชิ้นงาน
เหมาะกับสายการผลิตที่ต้องการ
- Cycle Time ต่ำ
- Automation
- แรง Clamp สม่ำเสมอ
- ลดการใช้แรงของ Operator
- ควบคุมการเปิด-ปิดจาก PLC
Hydraulic Clamp
เหมาะกับงานที่ต้องการแรงสูงและความเสถียร เช่น
- Machining
- Automotive
- Fixture ขนาดใหญ่
- งานผลิตปริมาณมาก
Swing Clamp
แขน Clamp สามารถหมุนหลบออกจากพื้นที่ Load/Unload ก่อนกดลง
เหมาะกับงานที่ต้องการพื้นที่เปิดด้านบนของ Fixture
Push-Pull Clamp
ใช้แรงในแนวนอน
เหมาะกับ
- ดันชิ้นงานเข้าหา Stopper
- ล็อกชิ้นงานด้านข้าง
- Positioning Fixture
ตารางเปรียบเทียบประเภท Clamp
| ประเภท | ความเร็ว | แรง | Repeatability | เหมาะกับ |
|---|---|---|---|---|
| Toggle Clamp | สูง | ปานกลาง | ดี | Jig ทั่วไป |
| Pneumatic Clamp | สูงมาก | ปานกลาง–สูง | ดีมาก | Production Line |
| Hydraulic Clamp | สูง | สูงมาก | ดีมาก | Machining |
| Swing Clamp | สูง | ปานกลาง–สูง | ดีมาก | พื้นที่ Load จำกัด |
| Push-Pull Clamp | สูง | ปานกลาง | ดี | จับแนวนอน |
| Latch Clamp | สูง | ปานกลาง | ดี | ฝา/ประตู/Fixture |
แคลมป์ล็อคชิ้นงานกับงานเชื่อม
งานเชื่อมเป็นหนึ่งในกระบวนการที่ต้องให้ความสำคัญกับ Clamp มาก
เพราะระหว่างเชื่อมเกิดทั้ง
- ความร้อน
- การขยายตัว
- การหดตัว
- Welding Distortion
หากจับชิ้นงานไม่เหมาะสม ชิ้นส่วนอาจเลื่อนหรือบิดหลังเชื่อม
ดังนั้น Welding Fixture ต้องออกแบบให้
- ตำแหน่งอ้างอิงชัดเจน
- Clamp กดถูกจุด
- มี Support เพียงพอ
- สามารถรับแรงจากการหดตัวได้
- Operator ใส่และถอดชิ้นงานได้ง่าย
แต่ก็ไม่ควร “ล็อกแน่นทุกจุด” โดยไม่คำนึงถึงการขยายตัวจากความร้อน
แคลมป์จับชิ้นงานกับงานเจาะและ Machining
ในงาน Machining มีแรงตัดเกิดขึ้นระหว่างเครื่องมือกับชิ้นงาน
ดังนั้น Clamp ต้องสามารถต้านแรงเหล่านี้ได้โดยไม่ปล่อยให้ชิ้นงาน
- เลื่อน
- หมุน
- กระดก
- สั่น
โดยเฉพาะงานเจาะ ตำแหน่ง Clamp ควรช่วยกดชิ้นงานให้แนบกับ Support และไม่รบกวน Tool Path
หาก Clamp อยู่ใกล้เครื่องมือตัดเกินไป อาจเกิดปัญหา Collision ได้
Clamp กับ Tolerance เกี่ยวข้องกันอย่างไร?
ยิ่งงานมี Tolerance แคบ ความผิดพลาดเล็ก ๆ จาก Fixture และ Clamp ก็ยิ่งมีความสำคัญ
ตัวอย่างเช่น
หาก Drawing กำหนด
±0.50 mm
การขยับ 0.05 mm อาจยังไม่สร้างปัญหามาก
แต่ถ้ากำหนด
±0.05 mm
Fixture และ Clamping System ต้องควบคุมได้ละเอียดขึ้นมาก
ดังนั้น Clamp ที่เหมาะกับงานประกอบทั่วไปอาจไม่เหมาะกับ Precision Machining
สาเหตุที่ Clamp ทำให้ Dimension แกว่ง
หากพบว่าชิ้นส่วนแต่ละชิ้นมี Dimension ไม่สม่ำเสมอ ควรตรวจ Clamp ด้วย
สาเหตุอาจมาจาก
Clamp Force ไม่เท่ากัน
Operator แต่ละคนใช้แรงไม่เท่ากัน
ตำแหน่ง Clamp เปลี่ยน
Clamp หรือ Fixture หลวมจากการใช้งาน
Contact Point สึก
หัวกดสึก ทำให้ตำแหน่งสัมผัสเปลี่ยน
Workpiece มี Variation
ความหนาชิ้นงานไม่เท่ากัน ทำให้ Clamp ลงตำแหน่งแตกต่างกัน
Locator มีเศษวัสดุ
เศษโลหะหรือฝุ่นเล็ก ๆ บน Locator สามารถทำให้ชิ้นงานยกตัวจาก Datum ได้
แคลมป์ไม่ได้ทำงานเพียงตัวเดียว
ระบบจับชิ้นงานที่ดีมักประกอบด้วย
Locator + Support + Clamp
ทั้ง 3 ส่วนต้องทำงานร่วมกัน
| ส่วน | หน้าที่ |
|---|---|
| Locator | กำหนดตำแหน่ง |
| Support | รับแรงและน้ำหนัก |
| Clamp | รักษาชิ้นงานให้อยู่กับ Locator |
หากส่วนใดส่วนหนึ่งผิดพลาด ความแม่นยำของ Fixture ทั้งระบบอาจลดลง
วิธีเลือกแคลมป์จับชิ้นงานสำหรับสายการผลิต
1. วิเคราะห์แรงจากกระบวนการ
ต้องรู้ก่อนว่าชิ้นงานจะเจอกับแรงแบบไหน
เช่น
- แรงตัด
- แรงดัน
- แรงสั่น
- แรงจาก Robot
- แรงจากการประกอบ
จากนั้นจึงกำหนด Clamp Force
2. ดูวัสดุของชิ้นงาน
ชิ้นงานเหล็กหนากับ Sheet Metal บางไม่ควรใช้แรง Clamp แบบเดียวกัน
ต้องดู
- วัสดุ
- ความหนา
- รูปร่าง
- ความแข็ง
- พื้นผิว
3. กำหนด Datum และ Locator ก่อน
อย่าเริ่มจากคำถามว่า
“จะวาง Clamp ตรงไหน?”
ควรถามก่อนว่า
“ชิ้นงานอ้างอิงจากตรงไหน?”
เมื่อ Datum ชัดเจนแล้ว จึงเลือกตำแหน่ง Clamp เพื่อดันชิ้นงานเข้าหา Datum
4. เลือกแรง Clamp ให้เหมาะสม
แรงต้องมากพอที่จะป้องกันการเคลื่อนที่
แต่ไม่มากจนชิ้นงานเสียรูป
5. เลือกประเภท Clamp
พิจารณาจาก
- Cycle Time
- Automation Level
- Clamp Force
- พื้นที่ติดตั้ง
- วิธี Load/Unload
- จำนวน Cycle ต่อวัน
6. ตรวจตำแหน่งกด
หัวกดควรอยู่ใกล้ Support และไม่ทำให้ชิ้นงานบิด
7. ตรวจ Repeatability
ทดลองจับและถอดชิ้นงานหลาย Cycle แล้ววัดตำแหน่งซ้ำ
ถ้าค่าแกว่ง ควรตรวจทั้ง Locator, Clamp และ Support
8. วางแผน Maintenance
Clamp เป็นชิ้นส่วนที่เคลื่อนที่และเกิดการสึกหรอ
ควรตรวจ
- Bolt
- Pivot
- Handle
- Clamp Arm
- Spindle
- Contact Pad
เป็นระยะ
Checklist ก่อนเลือกแคลมป์ล็อคชิ้นงาน
| จุดตรวจ | คำถาม |
|---|---|
| Process | กระบวนการสร้างแรงแบบไหน? |
| Workpiece | วัสดุและความหนาเท่าไร? |
| Datum | อ้างอิงตำแหน่งจากตรงไหน? |
| Support | จุดรองรับเพียงพอหรือไม่? |
| Clamp Force | ต้องใช้แรงเท่าไร? |
| Clamp Direction | กด ดัน หรือดึง? |
| Cycle Time | ต้องเปิด-ปิดเร็วแค่ไหน? |
| Automation | Manual / Pneumatic / Hydraulic? |
| Repeatability | ต้องการความแม่นยำระดับไหน? |
| Maintenance | เข้าถึงและเปลี่ยนอะไหล่ง่ายหรือไม่? |
วิธีตรวจว่า Clamp เป็นสาเหตุของชิ้นงานคลาดเคลื่อนหรือไม่
หากพบปัญหา Dimension แกว่ง สามารถตรวจทีละขั้นได้
ขั้นที่ 1 ตรวจ Locator
ดูว่ามีเศษโลหะ ฝุ่น หรือการสึกหรือไม่
ขั้นที่ 2 ตรวจ Clamp
ดูว่าหลวม โยก หรือแรงเปลี่ยนหรือไม่
ขั้นที่ 3 ตรวจตำแหน่ง Contact
หัวกดสัมผัสชิ้นงานตรงตำแหน่งเดิมทุกครั้งหรือไม่
ขั้นที่ 4 ตรวจ Workpiece
ชิ้นงานก่อนเข้า Fixture มี Dimension แกว่งอยู่แล้วหรือไม่
ขั้นที่ 5 ทดลองจับซ้ำ
นำชิ้นงานเดิมออกแล้วใส่กลับหลายครั้ง จากนั้นวัดตำแหน่งซ้ำ
ถ้าค่าเปลี่ยนทุกครั้ง อาจต้องตรวจ Fixture Repeatability
เมื่อไหร่ควรเปลี่ยนจาก Manual Clamp เป็น Pneumatic Clamp?
หากพบว่า
- Operator ใช้แรงแตกต่างกัน
- Cycle Time สูง
- ต้องเปิด-ปิด Clamp หลายตัว
- จำนวนผลิตสูง
- ต้อง Integration กับ Robot
- ต้องการ Interlock
- ต้องการควบคุม Sequence
การเปลี่ยนเป็น Pneumatic Clamp อาจช่วยเพิ่มความสม่ำเสมอของกระบวนการได้
แต่ระบบ Pneumatic ก็ต้องดูเรื่อง Pressure, Sensor และ Maintenance เพิ่มเติม
แคลมป์ที่ดีช่วยลดของเสียได้อย่างไร?
เมื่อชิ้นงานกลับมาตำแหน่งเดิมได้ทุก Cycle กระบวนการถัดไปก็มีโอกาสทำงานซ้ำตำแหน่งเดิมได้ดีขึ้น
ผลที่ได้อาจช่วยลด
- Hole Misalignment
- Welding Misalignment
- Assembly Error
- Rework
- Scrap
- Inspection Reject
โดยเฉพาะสายการผลิตจำนวนมาก ความผิดพลาดเล็กน้อยที่เกิดซ้ำหลายพันชิ้นสามารถกลายเป็นต้นทุนจำนวนมากได้
สรุป: แคลมป์จับชิ้นงานไม่ได้มีหน้าที่แค่จับให้แน่น
แคลมป์จับชิ้นงานและแคลมป์ล็อคชิ้นงานมีผลโดยตรงต่อความสม่ำเสมอและ Repeatability ของกระบวนการผลิต
Clamp ที่เหมาะสมควร
- จับชิ้นงานให้มั่นคง
- ดันชิ้นงานเข้าหา Datum
- ใช้แรงเหมาะสม
- ไม่ทำให้ชิ้นงานเสียรูป
- ติดตั้งใกล้ Support
- เปิด-ปิดง่าย
- ทำซ้ำตำแหน่งได้ดี
- รองรับ Cycle Time ของสายการผลิต
การเลือก Clamp จึงควรพิจารณาร่วมกับ Locator, Support, Jig, Fixture และแรงจากกระบวนการทั้งหมด
หากออกแบบระบบจับชิ้นงานตั้งแต่ต้นอย่างเหมาะสม จะช่วยให้ชิ้นส่วนมีความสม่ำเสมอมากขึ้น ลดของเสีย และช่วยให้สายการผลิตควบคุมคุณภาพได้ง่ายขึ้น
FAQ: แคลมป์จับชิ้นงานกับความแม่นยำ
แคลมป์จับชิ้นงานมีผลต่อความแม่นยำหรือไม่?
มีผล เพราะ Clamp ช่วยรักษาชิ้นงานให้อยู่กับ Datum และ Locator หากชิ้นงานขยับระหว่างกระบวนการ ตำแหน่งหรือ Dimension อาจคลาดเคลื่อนได้
แคลมป์ล็อคชิ้นงานยิ่งแน่นยิ่งดีหรือไม่?
ไม่เสมอไป แรงมากเกินไปอาจทำให้ชิ้นงานบางบิดหรือเสียรูป ควรเลือกแรงให้เพียงพอกับแรงที่เกิดจากกระบวนการ
Clamp ควรติดตรงไหน?
โดยทั่วไปควรติดให้แรงกดลงใกล้ Support และดันชิ้นงานเข้าหา Datum โดยไม่รบกวน Tool Path หรือพื้นที่ Load/Unload
Toggle Clamp เหมาะกับสายการผลิตไหม?
เหมาะกับ Jig และ Fixture จำนวนมาก เพราะเปิด-ปิดรวดเร็ว ใช้งานง่าย และเหมาะกับงาน Manual หรือ Semi-Automatic
Pneumatic Clamp ดีกว่า Manual Clamp หรือไม่?
ขึ้นอยู่กับงาน Pneumatic Clamp เหมาะกับการผลิตจำนวนมากที่ต้องการ Cycle Time และแรงจับสม่ำเสมอ ส่วน Manual Clamp อาจเพียงพอสำหรับงานที่จำนวนผลิตไม่สูง
Clamp Force ควรเท่าไร?
ไม่มีค่าเดียวสำหรับทุกงาน ต้องคำนวณจากแรงที่เกิดในกระบวนการ ทิศทางแรง ความเสียดทาน รูปทรงชิ้นงาน และ Safety Factor
ทำไมชิ้นงานยังคลาดเคลื่อนทั้งที่ Clamp แน่น?
สาเหตุอาจมาจาก Locator สึก เศษวัสดุบน Fixture ตำแหน่ง Clamp ไม่เหมาะ Support ไม่เพียงพอ หรือแรง Clamp ทำให้ชิ้นงานเสียรูป
แคลมป์จับชิ้นงานช่วยลดของเสียได้อย่างไร?
เมื่อชิ้นงานถูกวางและล็อกในตำแหน่งเดิมได้สม่ำเสมอ ความคลาดเคลื่อนระหว่างแต่ละ Cycle จะลดลง ช่วยลดงานแก้และชิ้นงานที่ไม่ผ่านการตรวจสอบ
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์จับชิ้นงาน #แคลมป์ล็อคชิ้นงาน #Clamp #ToggleClamp #JigFixture #Fixture #สายการผลิต #โรงงานอุตสาหกรรม #Automation #WorkpieceClamping