เวลาจะเลือก แคลมป์จับชิ้นงาน หรือแคลมป์ล็อคชิ้นงาน สำหรับโรงงานอุตสาหกรรม หลายคนมักเริ่มต้นจากการเปรียบเทียบแรงจับ (Clamping Force) โดยคิดว่าแคลมป์ที่จับแน่นกว่าน่าจะใช้งานได้ดีกว่า แต่เมื่ออุปกรณ์ต้องทำงานอยู่บน Production Line จริง ๆ เรื่องแรงจับเป็นเพียงส่วนหนึ่งเท่านั้น
ลองนึกถึงสายการผลิตที่ต้องประกอบชิ้นงานหลายร้อยชิ้นต่อวัน แม้แคลมป์จะจับได้แน่น แต่หากพนักงานต้องออกแรงมากทุกครั้ง ใช้เวลาล็อกนาน หรือวางชิ้นงานแล้วตำแหน่งคลาดเคลื่อนบ่อย ก็อาจส่งผลต่อทั้งความเร็วและคุณภาพการผลิต
การเลือกแคลมป์สำหรับสายการผลิตจึงต้องพิจารณาร่วมกันหลายด้าน ตั้งแต่ความแม่นยำในการจับยึด ความสะดวกในการใช้งาน ไปจนถึงความปลอดภัยและต้นทุนในระยะยาว
แคลมป์จับชิ้นงาน Production Line เลือกยังไง ต้องดูอะไรบ้าง?
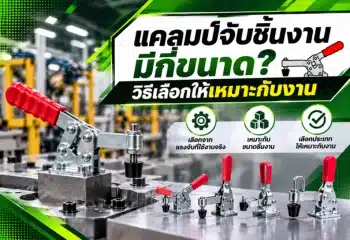
แคลมป์จับชิ้นงานสำหรับ Production Line ไม่ควรเลือกจากแรงจับเพียงอย่างเดียว แต่ต้องพิจารณาปัจจัยสำคัญ ได้แก่
- Repeatability: ความสามารถในการจับยึดชิ้นงานในตำแหน่งเดิมซ้ำ ๆ
- Cycle Time: เวลาที่ใช้ในการจับและปลดชิ้นงานต่อรอบ
- Stroke และ Opening: ระยะการเคลื่อนที่และพื้นที่สำหรับใส่ชิ้นงาน
- Ergonomics: ความสะดวกและแรงที่ผู้ปฏิบัติงานต้องใช้
- Durability: ความทนทานของกลไกเมื่อใช้งานต่อเนื่อง
- Safety: การป้องกันการหนีบมือ การปลดล็อกโดยไม่ตั้งใจ และความเสี่ยงจากการเคลื่อนไหว
- Maintenance: ความสะดวกในการตรวจสอบและเปลี่ยนอะไหล่
- Automation: ความสามารถในการทำงานร่วมกับระบบอัตโนมัติ เมื่อกระบวนการต้องการ
- Total Cost: ต้นทุนรวมจากการซื้อ การใช้งาน การบำรุงรักษา และการหยุดผลิต
การเลือกที่เหมาะสมจึงไม่ใช่การหาแคลมป์ที่แรงที่สุด แต่คือการเลือกอุปกรณ์ที่สามารถจับยึดชิ้นงานได้อย่างมั่นคง ทำงานซ้ำได้สม่ำเสมอ และไม่สร้างปัญหาให้กับกระบวนการผลิต
ทำไมแรงจับสูงจึงไม่ได้หมายความว่าเหมาะกับ Production Line เสมอไป?
Clamping Force คือแรงที่แคลมป์กระทำต่อชิ้นงานในระหว่างการจับยึด ซึ่งมีความสำคัญต่อการป้องกันชิ้นงานขยับระหว่างการเจาะ ตัด เชื่อม หรือประกอบ
อย่างไรก็ตาม แรงจับที่มากเกินความจำเป็นอาจทำให้ชิ้นงานบางประเภทเสียรูป โดยเฉพาะชิ้นงานอะลูมิเนียม แผ่นโลหะบาง หรือวัสดุที่มีพื้นผิวละเอียด
อีกประเด็นที่ควรรู้คือ Clamping Force กับ Holding Capacity ไม่ใช่ค่าเดียวกัน
- Clamping Force หมายถึงแรงที่กระทำบนชิ้นงานขณะจับ
- Holding Capacity หมายถึงความสามารถของกลไกในการต้านแรงภายนอกขณะอยู่ในตำแหน่งล็อก ตามเงื่อนไขการทดสอบของผู้ผลิต
ดังนั้น หากแคลมป์สองรุ่นมีค่า Holding Capacity เท่ากัน ก็ไม่ได้แปลว่าทั้งสองรุ่นจะสร้างแรงกดบนชิ้นงานได้เท่ากันทุกสถานการณ์
สำหรับงานอุตสาหกรรม ควรตรวจสอบทั้งสองค่า ตำแหน่งจุดกด และแรงภายนอกที่เกิดขึ้นจริง
9 ปัจจัยที่ควรตรวจสอบก่อนเลือกแคลมป์จับชิ้นงานสำหรับ Production Line
1. Repeatability: จับชิ้นงานซ้ำแล้วตำแหน่งยังตรงหรือไม่?
ในสายการผลิตที่ต้องทำชิ้นงานลักษณะเดียวกันจำนวนมาก ความแม่นยำในการทำซ้ำเป็นเรื่องสำคัญ
หากวางชิ้นงานลงใน Jig แล้วแคลมป์กดจนชิ้นงานเลื่อนออกจากตำแหน่งอ้างอิง แม้จะจับได้แน่นก็อาจทำให้รูเจาะผิดตำแหน่ง แนวเชื่อมไม่ตรง หรือประกอบชิ้นส่วนไม่ได้ตามข้อกำหนด
แต่ต้องเข้าใจว่าแคลมป์ไม่ได้มีหน้าที่กำหนดตำแหน่งเพียงลำพัง
ในระบบ Jig & Fixture การกำหนดตำแหน่งควรอาศัยอุปกรณ์ เช่น Locating Pin, Stopper หรือ Support ที่เหมาะสม ส่วนแคลมป์มีหน้าที่กดหรือยึดชิ้นงานให้อยู่กับจุดอ้างอิงเหล่านั้น
สิ่งที่ควรตรวจสอบ
- จุดกดของแคลมป์อยู่ในตำแหน่งเหมาะสมหรือไม่
- ชิ้นงานขยับระหว่างล็อกหรือไม่
- แคลมป์ทำงานซ้ำแล้วมีระยะคลอนเพิ่มขึ้นหรือไม่
- ตำแหน่งชิ้นงานหลังจับยึดอยู่ภายในค่าความคลาดเคลื่อนที่กำหนดหรือไม่
หากสายการผลิตต้องการความแม่นยำสูง ควรทดลองจับและปลดชิ้นงานซ้ำหลายรอบ พร้อมวัดตำแหน่งจริงก่อนเลือกใช้งาน
2. Cycle Time: ใช้เวลาจับและปลดชิ้นงานนานแค่ไหน?
ในงานที่ทำเพียงไม่กี่ชิ้นต่อวัน การใช้เวลาเพิ่มขึ้นเล็กน้อยอาจไม่ส่งผลมากนัก แต่เมื่อเป็น Production Line ที่มีการทำงานซ้ำตลอดกะ เวลาในการล็อกและปลดแคลมป์จะกลายเป็นส่วนหนึ่งของรอบการผลิต
ตัวอย่างเช่น หากแคลมป์หนึ่งรุ่นต้องใช้เวลาขันสกรูหลายรอบ ขณะที่อีกรุ่นสามารถล็อกด้วยการโยกด้ามเพียงครั้งเดียว ความแตกต่างนี้อาจส่งผลต่อเวลาการทำงานสะสมในแต่ละวัน
Toggle Clamp จึงมักถูกนำมาใช้ใน Jig & Fixture สำหรับงานผลิตซ้ำ เพราะสามารถล็อกและปลดชิ้นงานได้รวดเร็ว
อย่างไรก็ตาม ต้องพิจารณาด้วยว่าแคลมป์เปิดได้กว้างพอให้หยิบชิ้นงานเข้าออกหรือไม่ หากแคลมป์เปิดเร็วแต่ยังขวางทางวางชิ้นงาน ก็อาจไม่ได้ช่วยลด Cycle Time ตามที่คาดหวัง
3. Stroke และ Opening: ระยะเปิดเพียงพอกับการทำงานจริงหรือไม่?
บางครั้งแคลมป์มีแรงจับเหมาะสมทุกอย่าง แต่เมื่อนำมาติดตั้งกลับพบว่าระยะเปิดไม่พอ หรือแขนจับขวางทางขณะใส่ชิ้นงาน
สิ่งที่ควรตรวจสอบ ได้แก่
- Stroke: ระยะเคลื่อนที่ของกลไกจับยึด
- Opening Clearance: พื้นที่ว่างขณะที่แคลมป์เปิด
- Arm Length: ความยาวแขนจับ
- Mounting Position: ตำแหน่งติดตั้งบน Jig หรือ Fixture
สำหรับสายการผลิตที่ต้องใช้ Robot หรือระบบลำเลียงชิ้นงาน ควรตรวจสอบพื้นที่ทำงานของอุปกรณ์ทั้งหมดร่วมกัน เพื่อไม่ให้แคลมป์ขัดขวางการเคลื่อนไหว
4. Ergonomics: พนักงานใช้แรงมากเกินไปหรือไม่?
ประเด็นนี้มักถูกมองข้าม เพราะตอนทดลองแคลมป์เพียงไม่กี่ครั้งอาจรู้สึกว่าใช้งานได้ปกติ แต่เมื่อต้องเปิดและปิดหลายร้อยครั้งต่อวัน ความสะดวกในการใช้งานจะมีผลมากขึ้น
ตัวอย่างปัญหาที่อาจพบ เช่น
- ด้ามจับอยู่ในตำแหน่งที่ต้องเอื้อมไกล
- ผู้ปฏิบัติงานต้องบิดข้อมือผิดธรรมชาติ
- ต้องออกแรงมากเพื่อให้กลไกล็อกสมบูรณ์
- ด้ามจับอยู่ใกล้ขอบชิ้นงานจนเสี่ยงหนีบนิ้ว
การเลือกแคลมป์จึงควรทดลองกับผู้ปฏิบัติงานจริง เพื่อดูว่าตำแหน่งและท่าทางในการล็อกเหมาะสมหรือไม่
การออกแบบสถานีงานให้ใช้งานได้สะดวกมีความสำคัญไม่แพ้การเลือกแรงจับให้เพียงพอ
5. Durability: แคลมป์รองรับการใช้งานซ้ำได้แค่ไหน?
แคลมป์ที่ใช้ในโรงงานอาจต้องเปิดและปิดจำนวนมากในแต่ละวัน จึงควรให้ความสำคัญกับความทนทานของกลไก
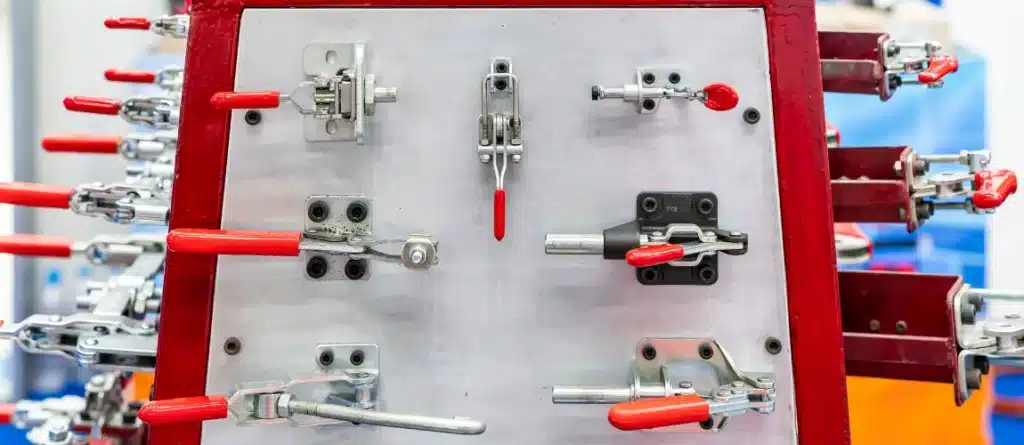
โดยเฉพาะ Toggle Clamp ซึ่งมีชิ้นส่วนเคลื่อนไหว เช่น Pivot Pin, Link Arm, Spindle และจุดหมุนต่าง ๆ
เมื่อใช้งานต่อเนื่อง ชิ้นส่วนเหล่านี้อาจเกิดการสึกหรอ ส่งผลให้เกิดระยะคลอน หรือทำให้การล็อกไม่สม่ำเสมอ
ก่อนเลือกซื้อควรตรวจสอบว่าผู้ผลิตมีข้อมูลอายุการใช้งานเชิงรอบ (Cycle Life) หรือผลการทดสอบความทนทานหรือไม่
ถ้าไม่มีข้อมูล ควรวางแผนทดลองใช้งานและกำหนดรอบตรวจสอบตามความเสี่ยงของกระบวนการ
6. Safety: แคลมป์มีความปลอดภัยระหว่างใช้งานหรือไม่?
แคลมป์ที่ใช้กับ Production Line ต้องพิจารณาทั้งความปลอดภัยของชิ้นงานและผู้ปฏิบัติงาน
สำหรับ Toggle Clamp ที่ใช้ระบบ Over-Center ผู้ใช้งานควรตรวจสอบว่ากลไกเข้าสู่ตำแหน่งล็อกสมบูรณ์ และไม่มีโอกาสถูกกระแทกจนปลดล็อกโดยไม่ตั้งใจ
หากเป็นแคลมป์ลมหรืออุปกรณ์ที่เคลื่อนที่อัตโนมัติ ต้องประเมินจุดหนีบและการเคลื่อนที่ที่อาจเป็นอันตราย รวมถึงออกแบบระบบป้องกันให้เหมาะสม
สิ่งที่ต้องพิจารณา ได้แก่ จุดหนีบนิ้ว ระยะห่างจากเครื่องจักร การป้องกันการเคลื่อนที่โดยไม่ตั้งใจ และวิธีหยุดเครื่องเมื่อเกิดความผิดปกติ
แคลมป์เพียงอย่างเดียวไม่ควรถูกใช้แทนอุปกรณ์นิรภัยของเครื่องจักร
7. Maintenance: ซ่อมบำรุงและเปลี่ยนอะไหล่สะดวกหรือไม่?
อุปกรณ์ที่มีราคาซื้อประหยัดอาจกลายเป็นต้นทุนสูงได้ หากเสียแล้วต้องเปลี่ยนทั้งชุด หรือมีอะไหล่หายาก
สำหรับสายการผลิตที่ต้องทำงานต่อเนื่อง ควรตรวจสอบตั้งแต่ก่อนซื้อว่าแคลมป์มีอะไหล่ที่สามารถเปลี่ยนได้หรือไม่
ตัวอย่างจุดที่ควรดูแล ได้แก่
- หัวกดและยางรองสัมผัสชิ้นงาน
- จุดหมุนและสลัก
- สกรูปรับระยะ
- นอตยึดฐาน
- ชิ้นส่วนที่สัมผัสกับฝุ่น น้ำมัน หรือสะเก็ดเชื่อม
นอกจากนี้ ควรพิจารณาว่าสามารถถอดเปลี่ยนแคลมป์ได้โดยไม่ต้องรื้อ Jig ทั้งชุดหรือไม่ เพราะช่วยให้การบำรุงรักษาทำได้สะดวกขึ้น
8. Automation Compatibility: รองรับระบบอัตโนมัติได้หรือไม่?
หากโรงงานกำลังวางแผนพัฒนา Production Line ไปสู่ระบบ Semi-Automatic หรือ Automatic การเลือกแคลมป์ควรคำนึงถึงรูปแบบการทำงานในอนาคตด้วย
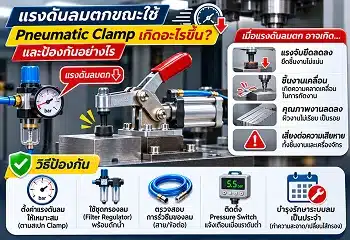
ตัวเลือกหนึ่งคือ Pneumatic Clamp ซึ่งใช้ระบบลมในการขับเคลื่อน ช่วยให้สามารถควบคุมการจับและปลดชิ้นงานผ่านระบบควบคุมได้เมื่อออกแบบร่วมกับอุปกรณ์ที่เหมาะสม
สิ่งที่ควรพิจารณา ได้แก่
- ความเข้ากันได้กับ PLC และวงจรควบคุม
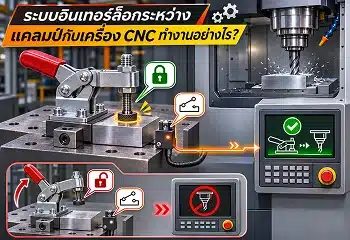
- การตรวจจับสถานะ Open / Close
- เซนเซอร์ยืนยันตำแหน่งล็อก
- ความดันลมที่ต้องใช้
- วิธีจัดการเมื่อแรงดันลมหาย
- การเชื่อมโยงกับระบบ Interlock และระบบความปลอดภัย
ควรตรวจสอบจาก Data Sheet ว่าแคลมป์รุ่นนั้นรองรับเซนเซอร์หรืออุปกรณ์เสริมใดได้จริง ไม่ควรสรุปว่าแคลมป์ลมทุกรุ่นรองรับฟังก์ชันเหล่านี้เหมือนกันทั้งหมด
9. Total Cost of Ownership: คุ้มค่าในระยะยาวหรือไม่?
การประเมินความคุ้มค่าของแคลมป์ไม่ควรมองเพียงราคาซื้อเริ่มต้น เพราะต้นทุนของสายการผลิตประกอบด้วยหลายส่วน
ตัวอย่างต้นทุนที่ควรพิจารณา ได้แก่ ค่าอุปกรณ์ ค่าแรงติดตั้ง ค่าบำรุงรักษา ค่าอะไหล่ ค่าเสียโอกาสจากการหยุดผลิต และต้นทุนของเสียที่เกิดจากปัญหาการจับยึด
การลงทุนกับแคลมป์ที่ราคาสูงขึ้นจึงอาจเหมาะสม หากสามารถลดปัญหาเหล่านี้ได้จริง แต่ควรมีข้อมูลจากการทดลองหรือประวัติการใช้งานรองรับก่อนตัดสินใจ
ตารางเปรียบเทียบปัจจัยเลือกแคลมป์จับชิ้นงานสำหรับ Production Line
| ปัจจัย | ต้องตรวจสอบอะไร | ผลกระทบต่อสายการผลิต |
|---|---|---|
| Clamping Force | แรงกดและตำแหน่งกด | ความมั่นคงและการเสียรูป |
| Repeatability | ตำแหน่งชิ้นงานหลังจับซ้ำ | ความแม่นยำและของเสีย |
| Cycle Time | เวลาในการล็อกและปลด | ประสิทธิภาพการผลิต |
| Opening / Stroke | ระยะเปิดและพื้นที่ทำงาน | ความสะดวกในการโหลดชิ้นงาน |
| Ergonomics | แรงและท่าทางผู้ใช้งาน | ความเมื่อยล้าและการทำงาน |
| Durability | การสึกหรอและอายุเชิงรอบ | ความน่าเชื่อถือของอุปกรณ์ |
| Safety | จุดหนีบและการปลดล็อก | ความเสี่ยงต่อผู้ปฏิบัติงาน |
| Maintenance | การเข้าถึงและเปลี่ยนอะไหล่ | เวลาหยุดผลิต |
| Automation | การควบคุมและเซนเซอร์ | ความพร้อมต่อระบบอัตโนมัติ |
Manual Toggle Clamp กับ Pneumatic Clamp เลือกแบบไหนเหมาะกับสายการผลิต?
ในหลายโรงงาน การตัดสินใจไม่ได้มีเพียงเรื่องขนาดแคลมป์ แต่รวมถึงการเลือกระหว่างระบบใช้มือและระบบขับเคลื่อนด้วยลม
| หัวข้อ | Manual Toggle Clamp | Pneumatic Clamp |
|---|---|---|
| การทำงาน | ผู้ปฏิบัติงานโยกด้าม | ใช้ระบบลม |
| การควบคุม | ควบคุมด้วยมือ | เชื่อมต่อวงจรควบคุมได้ |
| ความเร็ว | รวดเร็วสำหรับงานทั่วไป | เหมาะกับการทำงานอัตโนมัติ |
| การลงทุนเริ่มต้น | โดยทั่วไปต่ำกว่า | ต้องมีระบบลมและอุปกรณ์ควบคุม |
| การบำรุงรักษา | เน้นกลไกและจุดหมุน | รวมถึงซีล ระบบลม และวาล์ว |
| เหมาะกับ | สถานีประกอบและงานจับยึดด้วยมือ | สถานีอัตโนมัติและระบบที่ต้องสั่งงานตามลำดับ |
หากเป็นสายการผลิตที่มีพนักงานใส่และถอดชิ้นงานเอง Manual Toggle Clamp อาจเป็นทางเลือกที่คุ้มค่า
แต่หากระบบต้องทำงานร่วมกับเครื่องจักรอัตโนมัติ การใช้ Pneumatic Clamp อาจเหมาะสมกว่า ทั้งนี้ต้องพิจารณาจังหวะการทำงาน ความปลอดภัย และความสามารถในการตรวจสอบสถานะร่วมด้วย
HowTo: 6 ขั้นตอนเลือกแคลมป์จับชิ้นงานสำหรับ Production Line
ขั้นตอนที่ 1: ศึกษากระบวนการผลิตจริง
เริ่มจากสำรวจว่าสถานีงานต้องทำอะไรกับชิ้นงาน เช่น เจาะ เชื่อม ประกอบ หรือทดสอบ และระหว่างทำงานมีแรงกระทำในทิศทางใดบ้าง
ต้องรู้ทั้งขนาด น้ำหนัก วัสดุของชิ้นงาน และความถี่ในการผลิต
ขั้นตอนที่ 2: กำหนดจุดอ้างอิงและตำแหน่งจับ
ออกแบบตำแหน่ง Locator หรือ Stopper ที่ใช้กำหนดตำแหน่งชิ้นงาน จากนั้นเลือกจุดกดของแคลมป์ที่ช่วยรักษาตำแหน่งนั้น โดยไม่ทำให้ชิ้นงานเสียรูป
ขั้นตอนที่ 3: เลือกประเภทและตรวจสอบสเปก
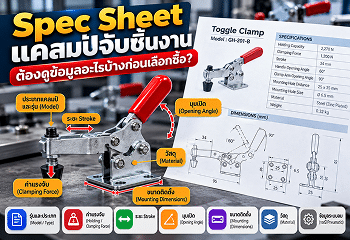
พิจารณาว่าควรใช้ Horizontal Toggle Clamp, Vertical Toggle Clamp, Push-Pull Clamp หรือระบบลม โดยตรวจสอบ Holding Capacity, Clamping Force, Stroke และขนาดการติดตั้งจากเอกสารผู้ผลิต
ขั้นตอนที่ 4: ทดลองใช้งานบน Jig จริง
นำแคลมป์มาติดตั้งและทดลองกับชิ้นงานจริงหลายรอบ เพื่อตรวจสอบการล็อก การปลด ระยะเปิด และการขยับของชิ้นงาน
ทดสอบกับชิ้นงานที่มีขนาดหรือความคลาดเคลื่อนอยู่ในช่วงที่กระบวนการยอมรับด้วย
ขั้นตอนที่ 5: ตรวจสอบคุณภาพและความปลอดภัย
ทดลองวัดตำแหน่งชิ้นงานหลังจับยึด ตรวจสอบความเสี่ยงของจุดหนีบ และให้ผู้ปฏิบัติงานประเมินความสะดวกในการใช้งาน
หากเป็นระบบอัตโนมัติ ต้องทดสอบการทำงานร่วมกับระบบควบคุมและระบบนิรภัยด้วย
ขั้นตอนที่ 6: ประเมินต้นทุนและวางแผนบำรุงรักษา
เปรียบเทียบราคาซื้อ ค่าอะไหล่ การติดตั้ง และผลต่อเวลาการผลิต ก่อนกำหนดแผนตรวจสอบอุปกรณ์และเลือกใช้งานจริง
ตัวอย่างเกณฑ์ตรวจรับแคลมป์ก่อนใช้งานในสายการผลิต
เพื่อให้การคัดเลือกไม่ขึ้นอยู่กับความรู้สึกอย่างเดียว ฝ่ายวิศวกรรมสามารถกำหนดเกณฑ์ทดสอบเบื้องต้นดังนี้
| รายการทดสอบ | วิธีประเมิน | เกณฑ์ยอมรับ |
|---|---|---|
| ความแม่นยำซ้ำรอบ | จับและปลดหลายรอบแล้ววัดตำแหน่ง | ต้องอยู่ใน Tolerance ของงาน |
| เวลาล็อกและปลด | จับเวลาจริงในสถานีงาน | ไม่ทำให้เกิน Cycle Time เป้าหมาย |
| การเสียรูป | ตรวจวัดชิ้นงานหลังจับ | ไม่มีความเสียหายเกินข้อกำหนด |
| ความปลอดภัย | ประเมินจุดหนีบและการเคลื่อนที่ | ผ่านการประเมินความเสี่ยง |
| ความทนทาน | ทดลองทำงานซ้ำตามแผน | ไม่มีความผิดปกติที่กระทบการทำงาน |
| การบำรุงรักษา | ทดลองตรวจหรือเปลี่ยนชิ้นส่วน | เข้าถึงได้ตามแผนซ่อมบำรุง |
ข้อควรรู้: จำนวนรอบทดสอบ ระยะเวลาทดสอบ และค่า Tolerance ต้องกำหนดตามความสำคัญของชิ้นงาน ความเสี่ยง และข้อกำหนดทางวิศวกรรม ไม่ควรใช้ตัวเลขชุดเดียวกับทุกสายการผลิต
5 ข้อผิดพลาดที่พบได้เมื่อเลือกแคลมป์สำหรับ Production Line
เลือกจากแรงจับสูงสุดอย่างเดียว
บางครั้งแรงจับมากเกินไปอาจทำให้ชิ้นงานบางเสียรูป หรือเพิ่มภาระให้ผู้ใช้งานโดยไม่จำเป็น
ไม่คำนึงถึงพื้นที่เปิดและปิด
แคลมป์อาจจับได้ดี แต่แขนจับขวางทางโหลดชิ้นงาน หรือขัดกับเครื่องมืออื่นบน Fixture
ใช้แคลมป์แทนอุปกรณ์กำหนดตำแหน่ง
การจับแน่นไม่ได้รับประกันว่าชิ้นงานจะอยู่ในตำแหน่งที่ถูกต้อง ต้องออกแบบ Locator และจุดรองรับให้เหมาะสมด้วย
ไม่ได้ทดลองกับชิ้นงานจริง
การดูเพียงภาพสินค้าและขนาดจากแคตตาล็อกอาจไม่เพียงพอ โดยเฉพาะงานที่ต้องผลิตซ้ำเป็นจำนวนมาก
ไม่วางแผนเปลี่ยนอะไหล่
เมื่อกลไกสึกหรอ อาจเกิดระยะคลอนหรือการล็อกผิดปกติ ซึ่งส่งผลต่อคุณภาพและความต่อเนื่องของการผลิต
เลือกแคลมป์จับชิ้นงานให้เหมาะกับโรงงานได้ที่ ADIKOTOOLS
สำหรับโรงงานที่กำลังออกแบบ Jig & Fixture หรือปรับปรุงสายการผลิต การเลือกแคลมป์จับชิ้นงานควรเริ่มจากข้อมูลกระบวนการผลิต ไม่ใช่เพียงการเลือกรุ่นที่มีแรงจับสูงที่สุด
ADIKOTOOLS มีหมวดหมู่แคลมป์จับชิ้นงานสำหรับงานอุตสาหกรรม รวมถึงตัวเลือกจากแบรนด์ CLAMPTEK และ DESTACO ที่สามารถนำมาเปรียบเทียบให้เหมาะกับงานได้
สามารถดูรายละเอียดเพิ่มเติมที่:
เลือกดูแคลมป์จับชิ้นงาน ADIKOTOOLS
ก่อนสั่งซื้อสำหรับสายการผลิต ควรเตรียมขนาดชิ้นงาน ลักษณะ Jig ระยะเปิดที่ต้องการ และเงื่อนไขการจับยึด เพื่อใช้ตรวจสอบความเข้ากันได้ของแต่ละรุ่น
FAQ: คำถามที่พบบ่อยเกี่ยวกับแคลมป์จับชิ้นงานสำหรับ Production Line
1. แคลมป์จับชิ้นงานสำหรับ Production Line ต้องดูอะไรนอกจากแรงจับ?
ควรพิจารณา Repeatability, Cycle Time, Stroke, ระยะเปิด ความสะดวกในการใช้งาน ความทนทาน ความปลอดภัย การบำรุงรักษา และความเข้ากันได้กับระบบอัตโนมัติ เพื่อให้รองรับการผลิตซ้ำได้อย่างสม่ำเสมอ
2. ทำไมแคลมป์จับแน่นแล้วชิ้นงานยังคลาดเคลื่อนได้?
เพราะแรงจับไม่ได้มีหน้าที่กำหนดตำแหน่งชิ้นงานโดยตรง หากออกแบบ Locator หรือจุดรองรับไม่เหมาะสม แรงกดจากแคลมป์อาจทำให้ชิ้นงานเลื่อนหรือเสียรูปได้
3. Toggle Clamp เหมาะกับ Production Line หรือไม่?
เหมาะกับสายการผลิตที่ต้องจับและปลดชิ้นงานซ้ำ เนื่องจากมีกลไกล็อกที่ใช้งานรวดเร็ว แต่ต้องเลือกรุ่นให้เหมาะกับแรงใช้งาน ระยะเปิด และจำนวนรอบการทำงาน
4. Manual Clamp หรือ Pneumatic Clamp แบบไหนดีกว่า?
Manual Clamp เหมาะกับสถานีงานที่ผู้ปฏิบัติงานควบคุมเอง ส่วน Pneumatic Clamp เหมาะกับกระบวนการที่ต้องการการขับเคลื่อนด้วยลมและอาจต้องเชื่อมต่อระบบควบคุม การเลือกขึ้นอยู่กับลักษณะงาน งบประมาณ และข้อกำหนดด้านความปลอดภัย
5. แคลมป์จับชิ้นงานช่วยลดของเสียในสายการผลิตได้หรือไม่?
มีส่วนช่วยได้เมื่อทำงานร่วมกับ Jig & Fixture ที่ออกแบบถูกต้อง เพราะช่วยรักษาตำแหน่งชิ้นงานระหว่างกระบวนการ แต่ต้องตรวจสอบผลจากข้อมูลการผลิตจริง ไม่ใช่พิจารณาแค่แรงจับ
6. ควรเปลี่ยนแคลมป์จับชิ้นงานทุกกี่รอบ?
ไม่มีจำนวนรอบตายตัวสำหรับแคลมป์ทุกชนิด ควรอ้างอิงข้อมูลอายุการใช้งานจากผู้ผลิต สภาพแวดล้อม ความถี่ในการใช้งาน และผลการตรวจสอบการสึกหรอ หากพบว่ากลไกหลวม ล็อกผิดปกติ หรือมีรอยแตกร้าว ควรหยุดใช้งานและประเมินทันที
สรุป: แคลมป์ที่เหมาะกับ Production Line ต้องช่วยให้ผลิตได้สม่ำเสมอ ไม่ใช่แค่จับแน่น
การเลือกแคลมป์จับชิ้นงานสำหรับ Production Line ต้องมองให้ครบทั้งความแม่นยำในการทำซ้ำ ความเร็วของกระบวนการผลิต ความปลอดภัย ความทนทาน และความสะดวกในการบำรุงรักษา
แคลมป์ที่เหมาะสมไม่จำเป็นต้องเป็นรุ่นที่ใหญ่ที่สุดหรือมีแรงจับสูงที่สุด แต่ต้องมีคุณสมบัติรองรับการทำงานจริง และสามารถรักษาคุณภาพชิ้นงานได้อย่างสม่ำเสมอ
สำหรับฝ่ายวิศวกรรมและฝ่ายจัดซื้อ การกำหนดเกณฑ์ทดสอบก่อนใช้งานจึงเป็นวิธีที่ช่วยลดความเสี่ยงจากการเลือกอุปกรณ์ผิดประเภท และทำให้การลงทุนกับแคลมป์เกิดความคุ้มค่าในระยะยาว
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
แหล่งข้อมูลทางเทคนิค
- DESTACO – Clamping Force และ Holding Capacity
- Carr Lane – หลักการ Locating และ Clamping
- DESTACO – การเลือก Manual Clamp
#แคลมป์จับชิ้นงาน #ToggleClamp #ProductionLine #JigAndFixture #แคลมป์อุตสาหกรรม #อุปกรณ์จับยึดชิ้นงาน #วิศวกรรมการผลิต #โรงงานอุตสาหกรรม #ลดของเสีย #ADIKOTOOLS