ในโรงงานอุตสาหกรรมที่ต้องผลิตชิ้นงานจำนวนมาก ความแม่นยำและความสม่ำเสมอเป็นเรื่องสำคัญ เพราะแม้ชิ้นงานจะมีรูปร่างเหมือนกัน แต่หากตำแหน่งเจาะรู จุดเชื่อม หรือระยะประกอบคลาดเคลื่อนเพียงเล็กน้อย ก็อาจทำให้เกิดปัญหาเมื่อนำชิ้นส่วนไปประกอบเข้าด้วยกัน
หนึ่งในวิธีที่โรงงานใช้ควบคุมปัญหานี้คือการติดตั้ง Jig Fixture หรืออุปกรณ์กำหนดตำแหน่งและจับยึดชิ้นงาน เพื่อช่วยให้พนักงานสามารถวางชิ้นงานในตำแหน่งที่ต้องการได้อย่างสม่ำเสมอ
แต่การมี Jig Fixture เพียงอย่างเดียวอาจยังไม่เพียงพอ เพราะระหว่างกระบวนการผลิต ชิ้นงานอาจได้รับแรงจากเครื่องจักร แรงสั่นสะเทือน หรือแรงที่เกิดจากการเชื่อมและประกอบชิ้นส่วน จึงจำเป็นต้องใช้อุปกรณ์อีกประเภทหนึ่งเข้ามาช่วย นั่นคือ แคลมป์จับชิ้นงาน (Workholding Clamp)
แล้ว Jig Fixture ทำหน้าที่อะไร แคลมป์จับชิ้นงานมีความสำคัญแค่ไหน และทำไมโรงงานที่ต้องการเพิ่มประสิทธิภาพการผลิตจึงนิยมใช้อุปกรณ์ทั้งสองร่วมกัน? มาทำความเข้าใจตั้งแต่หลักการทำงานไปจนถึงวิธีเลือกให้เหมาะกับงานจริง
Jig Fixture คืออะไร?
Jig Fixture คือคำที่มักใช้เรียกรวมอุปกรณ์ช่วยกำหนดตำแหน่ง รองรับ และจับยึดชิ้นงานในกระบวนการผลิต เพื่อให้สามารถทำงานซ้ำได้อย่างแม่นยำและสม่ำเสมอ
ในทางวิศวกรรม Jig และ Fixture มีหน้าที่ต่างกันเล็กน้อย
- Jig: อุปกรณ์กำหนดตำแหน่งชิ้นงานและช่วยนำทางเครื่องมือตัด เช่น ดอกสว่าน เพื่อให้ทำงานตรงตำแหน่งที่ต้องการ
- Fixture: อุปกรณ์กำหนดตำแหน่งและจับยึดชิ้นงานให้อยู่กับที่ระหว่างการผลิต โดยไม่ได้ทำหน้าที่นำทางเครื่องมือตัดโดยตรง
- Clamp: อุปกรณ์ที่สร้างแรงจับยึดเพื่อรักษาตำแหน่งชิ้นงานให้สัมผัสกับจุดอ้างอิงและป้องกันการเคลื่อนที่ระหว่างทำงาน
การใช้ Jig หรือ Fixture ร่วมกับแคลมป์ล็อคชิ้นงานอย่างเหมาะสม ช่วยลดความคลาดเคลื่อนจากการวางชิ้นงาน เพิ่มความสม่ำเสมอในการผลิต ลดเวลาติดตั้งงาน และอาจช่วยลดจำนวนชิ้นงานเสียได้
อย่างไรก็ตาม ความแม่นยำที่เกิดขึ้นจริงยังขึ้นอยู่กับการออกแบบจุดอ้างอิง คุณภาพของอุปกรณ์ แรงจับยึด และกระบวนการผลิตทั้งหมด
1. Jig กับ Fixture แตกต่างกันอย่างไร?
หลายโรงงานมักเรียกอุปกรณ์ทั้งสองรวมกันว่า Jig Fixture โดยเฉพาะงานประกอบและงานเชื่อม แต่ในทางเทคนิคมีความแตกต่างที่ควรเข้าใจ
Jig คืออะไร?
Jig คืออุปกรณ์ที่ช่วยกำหนดตำแหน่งชิ้นงาน และมีส่วนประกอบที่ช่วยควบคุมตำแหน่งหรือทิศทางการเคลื่อนที่ของเครื่องมือ
ตัวอย่างที่ชัดเจนคืองานเจาะรูชิ้นส่วนโลหะ หากต้องการเจาะรูในตำแหน่งเดียวกันจำนวนหลายร้อยชิ้น การใช้ Jig ที่มี Drill Bushing หรือปลอกนำดอกสว่าน จะช่วยให้ตำแหน่งเจาะเกิดซ้ำตามแนวที่กำหนดได้
แทนที่พนักงานจะต้องวัดระยะและทำเครื่องหมายใหม่ทุกชิ้น ก็สามารถวางชิ้นงานลงใน Jig แล้วเจาะตามตำแหน่งที่ออกแบบไว้
Fixture คืออะไร?
Fixture คืออุปกรณ์ที่ช่วยกำหนดตำแหน่ง รองรับ และจับยึดชิ้นงานระหว่างกระบวนการผลิต โดยไม่ได้ควบคุมแนวเครื่องมือตัดโดยตรง
ตัวอย่างเช่น งานกัดชิ้นส่วนด้วยเครื่อง CNC ซึ่งเครื่องจักรเป็นผู้ควบคุมตำแหน่งและเส้นทางของเครื่องมือตัด ส่วน Fixture ทำหน้าที่รักษาตำแหน่งชิ้นงานให้อยู่ในพิกัดอ้างอิงที่ถูกต้อง
Fixture ยังสามารถใช้กับงานเชื่อม งานประกอบ งานตรวจสอบขนาด และงานทดสอบชิ้นส่วนได้อีกด้วย
ตารางเปรียบเทียบ Jig และ Fixture
| หัวข้อ | Jig | Fixture |
|---|---|---|
| หน้าที่หลัก | กำหนดตำแหน่งชิ้นงานและนำทางเครื่องมือ | กำหนดตำแหน่งและจับยึดชิ้นงาน |
| การนำทางเครื่องมือตัด | มี | โดยทั่วไปไม่มี |
| การกำหนดตำแหน่งชิ้นงาน | มี | มี |
| การใช้แคลมป์จับชิ้นงาน | ใช้ได้ตามการออกแบบ | ใช้บ่อยในงานผลิต |
| ตัวอย่างงาน | เจาะรู, รีมรู | CNC, งานกัด, งานเชื่อม, งานประกอบ |
| ความเหมาะสม | งานที่ต้องควบคุมแนวเครื่องมือ | งานที่ต้องรักษาตำแหน่งระหว่างกระบวนการ |
แม้หน้าที่แตกต่างกัน แต่ Jig และ Fixture ต่างต้องอาศัยหลักการกำหนดตำแหน่งชิ้นงานที่ถูกต้อง และอาจใช้แคลมป์เป็นส่วนหนึ่งของระบบได้ทั้งคู่
2. ทำไม Jig Fixture ต้องใช้งานร่วมกับแคลมป์จับชิ้นงาน?
คำตอบอยู่ที่ความแตกต่างระหว่างการกำหนดตำแหน่งชิ้นงานกับการรักษาตำแหน่งชิ้นงาน
ลองนึกถึงการนำแผ่นเหล็กไปวางบนโต๊ะทำงาน โดยมีหมุดกำหนดตำแหน่งและตัวหยุดช่วยให้แผ่นเหล็กวางตรงจุดที่ต้องการ
แม้ตำแหน่งเริ่มต้นจะถูกต้อง แต่เมื่อเริ่มเจาะรูหรือกัดผิวโลหะ แรงจากเครื่องมืออาจทำให้ชิ้นงานขยับ ยกตัว หรือเกิดการสั่นสะเทือน
แคลมป์จับชิ้นงานจึงเข้ามาทำหน้าที่รักษาตำแหน่ง โดยสร้างแรงกดหรือแรงดันให้ชิ้นงานสัมผัสกับจุดอ้างอิงของ Fixture ตลอดกระบวนการ
2.1 ช่วยป้องกันชิ้นงานเคลื่อนระหว่างผลิต
เมื่อเครื่องจักรเริ่มทำงาน ชิ้นงานอาจได้รับแรงในหลายทิศทาง ไม่ว่าจะเป็นแรงตัดจากดอกกัด แรงกดจากเครื่องมือ หรือแรงจากขั้นตอนการประกอบ
หากชิ้นงานไม่ได้รับการจับยึดอย่างเหมาะสม ก็อาจขยับออกจากตำแหน่งที่กำหนด ส่งผลให้ขนาดหรือรูปร่างของชิ้นงานคลาดเคลื่อน
แคลมป์ช่วยรักษาตำแหน่งชิ้นงานไว้ แต่ต้องออกแบบให้แรงหลักจากกระบวนการถูกถ่ายผ่านตัวรองรับและจุดอ้างอิงที่แข็งแรง ไม่ใช่พึ่งแรงแคลมป์เพียงอย่างเดียว
2.2 ช่วยให้การผลิตซ้ำมีความสม่ำเสมอ
ในการผลิตจำนวนมาก พนักงานอาจต้องถอดและใส่ชิ้นงานใหม่หลายร้อยครั้งต่อวัน
หากทุกครั้งต้องใช้มือจัดตำแหน่งและขันยึดโดยไม่มีจุดอ้างอิงที่แน่นอน ผลิตภัณฑ์แต่ละชิ้นอาจมีความคลาดเคลื่อนแตกต่างกัน
การใช้ Fixture ที่มี Locator ร่วมกับ Toggle Clamp ช่วยให้พนักงานวางชิ้นงานเข้าตำแหน่งเดิมและล็อกได้ด้วยขั้นตอนที่ทำซ้ำได้ง่ายขึ้น
สิ่งนี้เกี่ยวข้องกับ Repeatability หรือความสามารถในการทำซ้ำตำแหน่งเดิม ซึ่งเป็นองค์ประกอบสำคัญของการควบคุมคุณภาพ
2.3 ช่วยลดเวลาการเตรียมชิ้นงาน
การใช้แคลมป์แบบขันสกรูอาจเหมาะกับงานบางประเภท แต่สำหรับการผลิตซ้ำจำนวนมาก ขั้นตอนการขันและคลายอาจใช้เวลาสะสมไม่น้อย
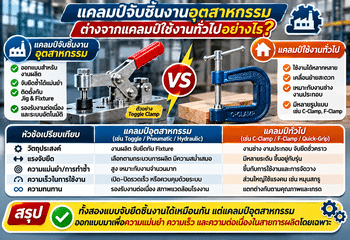
Toggle Clamp ซึ่งใช้กลไกคานโยกและการล็อกแบบ Over-Center สามารถช่วยให้ผู้ปฏิบัติงานจับยึดและปลดชิ้นงานได้รวดเร็วขึ้นในงานที่ออกแบบเหมาะสม
จึงอาจลดเวลา Load/Unload หรือเวลานำชิ้นงานเข้าและออกจาก Fixture ได้
2.4 ช่วยลดโอกาสเกิดของเสียจากการจับยึด
ชิ้นงานที่ขยับระหว่างเจาะ กัด หรือประกอบ อาจทำให้เกิดรูเจาะผิดตำแหน่ง ระยะประกอบคลาดเคลื่อน หรือผิวชิ้นงานไม่ได้ตามข้อกำหนด
Fixture และแคลมป์ที่ออกแบบเหมาะสมช่วยลดปัจจัยความคลาดเคลื่อนด้านตำแหน่งได้ แต่ไม่ได้รับประกันว่าจะไม่มีของเสีย เพราะยังต้องควบคุมเครื่องจักร เครื่องมือ วัตถุดิบ และกระบวนการอื่นร่วมด้วย
2.5 ช่วยสนับสนุนความปลอดภัยในการทำงาน
การใช้มือจับชิ้นงานโดยตรงใกล้กับดอกสว่านหรือเครื่องมือตัดเป็นพฤติกรรมที่มีความเสี่ยงสูง
ระบบจับยึดที่ออกแบบถูกต้องช่วยให้ผู้ปฏิบัติงานไม่จำเป็นต้องใช้มือประคองชิ้นงานระหว่างการทำงานของเครื่องจักร
อย่างไรก็ตาม แคลมป์ไม่ได้ใช้ทดแทนอุปกรณ์ป้องกันเครื่องจักร ระบบ Interlock หรือขั้นตอนการทำงานอย่างปลอดภัย
3. ส่วนประกอบสำคัญของ Jig Fixture มีอะไรบ้าง?
การออกแบบ Jig Fixture ที่ดีไม่ได้เริ่มจากการเลือกแคลมป์ที่มีแรงจับสูงที่สุด แต่ควรเริ่มจากการกำหนดตำแหน่งชิ้นงานและจุดรับแรงให้ถูกต้อง
| ส่วนประกอบ | หน้าที่ | ตัวอย่างอุปกรณ์ |
|---|---|---|
| Base Plate | เป็นฐานติดตั้งอุปกรณ์ทั้งหมด | แผ่นเหล็กหรือฐานอะลูมิเนียม |
| Locator | กำหนดตำแหน่งชิ้นงาน | Locating Pin, V-Block |
| Support | รองรับน้ำหนักและแรงจากกระบวนการ | Support Pad, Rest Button |
| Stopper | จำกัดการเคลื่อนที่ในทิศทางที่ต้องการ | Stop Block, End Stop |
| Clamp | รักษาตำแหน่งและยึดชิ้นงาน | Toggle Clamp, Pneumatic Clamp |
| Guide Bushing | ช่วยนำทางเครื่องมือใน Jig | Drill Bushing |
| Sensor | ตรวจสอบสถานะตามการออกแบบ | Part Presence Sensor, Clamp Position Sensor |
ไม่ใช่ทุก Fixture จะต้องมีอุปกรณ์ครบทุกประเภท แต่หลักสำคัญคือ Locator มีหน้าที่กำหนดตำแหน่ง ส่วน Clamp มีหน้าที่รักษาตำแหน่งนั้น
หาก Locator อยู่ผิดตำแหน่ง ต่อให้ใช้แคลมป์ราคาแพงหรือมีแรงจับสูง ก็ไม่สามารถแก้ปัญหาความแม่นยำได้อย่างถูกต้อง
4. หลักการ 3-2-1 ในการออกแบบ Jig Fixture คืออะไร?
หนึ่งในหลักการพื้นฐานของงานออกแบบอุปกรณ์จับยึดคือ 3-2-1 Locating Principle ซึ่งช่วยกำหนดตำแหน่งชิ้นงานแข็งเกร็งให้สัมพันธ์กับจุดอ้างอิงทั้งสามทิศทาง
แนวคิดนี้ใช้จุดสัมผัสหลัก 6 จุด โดยแบ่งออกเป็น 3 กลุ่ม
3 จุดแรก: Primary Datum
ใช้รองรับชิ้นงานบนระนาบหลัก เพื่อกำหนดระนาบอ้างอิงและควบคุมการเคลื่อนที่บางทิศทาง
2 จุดถัดมา: Secondary Datum
ใช้กำหนดตำแหน่งจากระนาบอ้างอิงด้านข้าง เพื่อจำกัดการเคลื่อนที่เพิ่มเติม
1 จุดสุดท้าย: Tertiary Datum
ใช้กำหนดตำแหน่งในทิศทางที่เหลือ ทำให้ชิ้นงานมีตำแหน่งอ้างอิงครบถ้วนตามหลักการ
วิธีนี้ใช้เพื่อควบคุมตำแหน่งและทิศทางของวัตถุแข็งเกร็ง ซึ่งมี 6 Degrees of Freedom หรือ 3 การเลื่อนตำแหน่งและ 3 การหมุนรอบแกน
แต่การมีจุดอ้างอิง 6 จุดไม่ได้หมายความว่าชิ้นงานจะไม่หลุดหรือยกตัวได้โดยอัตโนมัติ จึงยังต้องมีแรงจากแคลมป์เพื่อรักษาการสัมผัสกับจุดอ้างอิงภายใต้แรงที่เกิดขึ้นจริง
ทำไมตำแหน่งแคลมป์จึงสำคัญ?
หากแคลมป์กดชิ้นงานในตำแหน่งที่ไม่มีตัวรองรับ โดยเฉพาะแผ่นโลหะบาง อาจทำให้ชิ้นงานโก่งหรือเสียรูปได้
เมื่อปลดแคลมป์ ชิ้นงานอาจคืนตัวและทำให้ขนาดที่วัดได้เปลี่ยนไป
ดังนั้น หลักการออกแบบที่ควรจำคือ กำหนดตำแหน่งให้ถูกก่อน แล้วใช้แรงจับเพียงพอเพื่อรักษาตำแหน่งนั้น โดยไม่ทำให้ชิ้นงานเสียรูป
5. แคลมป์จับชิ้นงานประเภทไหนเหมาะกับ Jig Fixture?
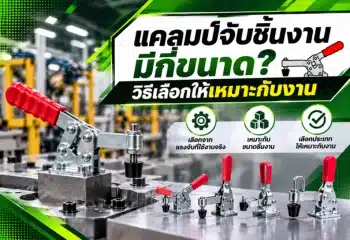
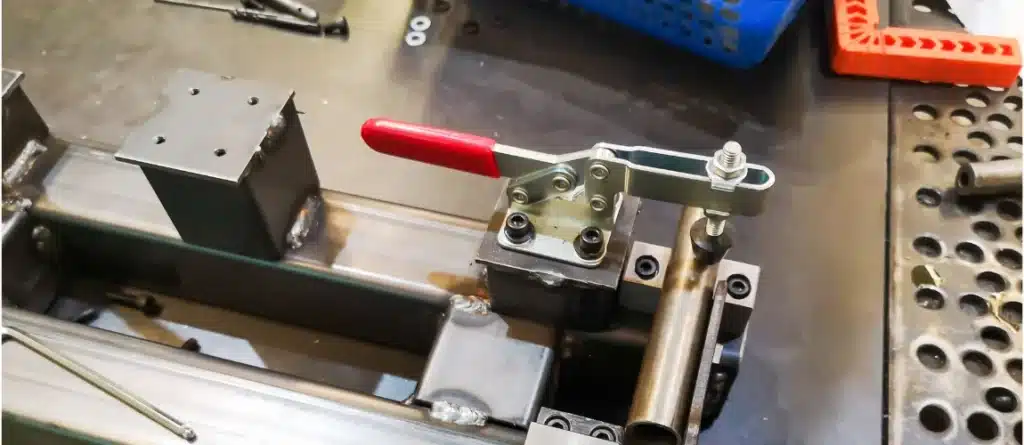
แคลมป์ที่ใช้ร่วมกับ Jig Fixture มีหลายรูปแบบ ไม่ว่าจะเป็นแบบกดลงด้านบน แบบดันด้านข้าง หรือแบบควบคุมด้วยลม การเลือกขึ้นอยู่กับแรง ทิศทางจับยึด และพื้นที่การทำงาน
Horizontal Toggle Clamp
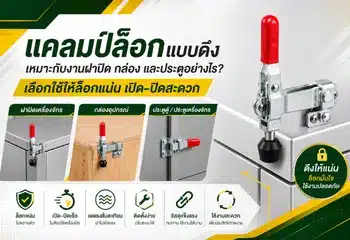
เป็นแคลมป์ที่ด้ามจับอยู่ในแนวนอนเมื่อล็อกในหลายรุ่น เหมาะกับ Fixture ที่มีพื้นที่ด้านบนจำกัด หรือจำเป็นต้องลดสิ่งกีดขวางเหนือชิ้นงาน
สามารถใช้กับงานประกอบ งานเจาะ และงานจับยึดชิ้นส่วนขนาดเล็กถึงกลางตามพิกัดของรุ่นที่เลือก
Vertical Toggle Clamp
เป็นแคลมป์ที่ด้ามจับอยู่ในแนวตั้งเมื่อล็อกตามการออกแบบของรุ่นนั้น เหมาะกับงานที่มีพื้นที่สำหรับการเคลื่อนที่ของด้ามจับและแขนกด
พบได้ในงานประกอบและงานเชื่อมที่ต้องเปิดและปิดแคลมป์ซ้ำบ่อยครั้ง
Push-Pull Toggle Clamp
เป็นแคลมป์ที่แกนจับเคลื่อนที่ในแนวเส้นตรง สามารถใช้สร้างแรงดันหรือแรงดึงตามรูปแบบกลไก
เหมาะกับ Jig Fixture ที่ต้องการดันชิ้นงานเข้าหา Stopper หรือรักษาตำแหน่งจากด้านข้าง
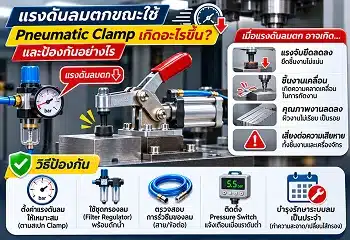
Pneumatic Clamp
ใช้พลังงานลมในการสร้างการเคลื่อนที่และแรงจับยึด เหมาะกับระบบที่ต้องการควบคุมการจับหลายจุดร่วมกัน หรือเชื่อมต่อกับเซนเซอร์และระบบควบคุมการทำงาน
ต้องตรวจสอบแรงจับจริงตามแรงดันลมที่ใช้งาน รวมถึงมีมาตรการป้องกันการเคลื่อนที่โดยไม่ตั้งใจและการสูญเสียแรงจับเมื่อระบบลมผิดปกติ
ตารางเปรียบเทียบแคลมป์สำหรับ Jig Fixture
| ประเภทแคลมป์ | ลักษณะการทำงาน | งานที่เหมาะสม | สิ่งที่ควรตรวจสอบ |
|---|---|---|---|
| Horizontal Toggle Clamp | กดจับ โดยมีด้ามแนวนอนเมื่อล็อก | Jig พื้นที่เหนือชิ้นงานจำกัด | ระยะเปิดแขนและจุดกด |
| Vertical Toggle Clamp | กดจับ โดยมีด้ามแนวตั้งเมื่อล็อก | งานเชื่อมและประกอบ | พื้นที่เปิดด้ามและแรงจับ |
| Push-Pull Toggle Clamp | ดันหรือดึงตามแนวแกน | จับยึดด้านข้างและงานประกอบ | ระยะชักและแนวแรง |
| Pneumatic Clamp | ใช้ลมควบคุมการจับ | สายการผลิตกึ่งอัตโนมัติหรืออัตโนมัติ | แรงดัน ระบบควบคุม และความปลอดภัย |
| Screw Clamp | ขันสกรูเพื่อสร้างแรงจับ | งานปรับตั้ง งานผลิตจำนวนน้อย | เวลาจับยึดและแรงขัน |
ข้อควรทราบ: Holding Capacity ที่ระบุในแค็ตตาล็อกไม่จำเป็นต้องเท่ากับแรงกดที่เกิดขึ้นบนชิ้นงานจริง ควรตรวจสอบทั้ง Holding Capacity, Clamping Force, ระยะติดตั้ง และเงื่อนไขการทดสอบของผู้ผลิต
6. ตัวอย่างการใช้ Jig Fixture ร่วมกับแคลมป์ในโรงงาน
งานเจาะรูชิ้นส่วนโลหะ
สมมติว่าโรงงานต้องเจาะรูบนแผ่นเหล็กตำแหน่งเดียวกันจำนวนมาก หากใช้การวัดและทำเครื่องหมายทีละชิ้น อาจเกิดความคลาดเคลื่อนจากการวัดหรือการจัดตำแหน่ง
การใช้ Drill Jig ร่วมกับ Toggle Clamp ช่วยให้วางแผ่นเหล็กเข้าตำแหน่งที่กำหนดและล็อกชิ้นงานก่อนเจาะ
ส่วน Drill Bushing ภายใน Jig ทำหน้าที่ช่วยกำหนดตำแหน่งแนวดอกสว่าน
งานเชื่อมโครงสร้างเหล็ก
ในการเชื่อมชิ้นส่วนสองชิ้นเข้าด้วยกัน ตำแหน่งและช่องว่างระหว่างชิ้นงานมีผลต่อคุณภาพการประกอบ
Welding Fixture ที่มี Stopper และ Locator สามารถกำหนดตำแหน่งของชิ้นส่วนก่อนเชื่อม ส่วนแคลมป์ช่วยรักษาตำแหน่งระหว่างการทำงาน
อย่างไรก็ตาม ความร้อนจากการเชื่อมอาจทำให้ชิ้นงานขยายตัวหรือบิดงอได้ จึงต้องออกแบบ Fixture ให้คำนึงถึงผลกระทบจากความร้อนและลำดับการเชื่อมด้วย
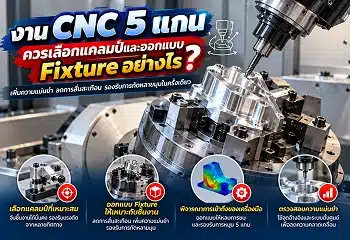
งาน CNC Machining
งาน CNC ต้องการให้ชิ้นงานอยู่ในพิกัดอ้างอิงที่ถูกต้อง เพื่อให้เครื่องมือตัดทำงานตามโปรแกรมได้
Fixture ช่วยกำหนดพิกัดชิ้นงาน ขณะที่แคลมป์ช่วยรักษาตำแหน่งภายใต้แรงตัด
หากเลือกแรงจับไม่เหมาะสม ชิ้นงานอาจเกิดการเคลื่อนที่หรือเสียรูป ทำให้คุณภาพผิวและขนาดหลังการผลิตไม่ตรงตามที่ต้องการ
งานประกอบชิ้นส่วนยานยนต์
การประกอบชิ้นส่วนหลายชิ้นอาจต้องควบคุมระยะรู ตำแหน่งขอบ และแนวประกอบก่อนยึดเข้าด้วยกัน
Fixture ที่ออกแบบเฉพาะชิ้นงานช่วยให้วางตำแหน่งซ้ำได้ง่ายขึ้น และแคลมป์ช่วยป้องกันการเลื่อนระหว่างประกอบ
งาน QC และ Inspection
สำหรับการตรวจสอบมิติหรือรูปทรง Fixture ช่วยให้ชิ้นงานวางอยู่บน Datum ที่กำหนด
แคลมป์ที่ใช้ต้องมีแรงพอรักษาตำแหน่ง แต่ไม่มากจนทำให้ชิ้นงานเสียรูปหรือกระทบต่อผลการวัด
7. วิธีเลือกแคลมป์จับชิ้นงานสำหรับ Jig Fixture ให้เหมาะกับการผลิต (HowTo)
การเลือกแคลมป์ไม่ควรเริ่มจากราคาหรือขนาดด้ามจับ แต่ควรเริ่มจากความเข้าใจว่าสิ่งที่ต้องจับคืออะไร และชิ้นงานจะได้รับแรงแบบไหนระหว่างการผลิต
ขั้นตอนที่ 1: วิเคราะห์รูปทรงและวัสดุชิ้นงาน
ตรวจสอบขนาด ความหนา น้ำหนัก รูปทรง และวัสดุของชิ้นงาน เช่น เหล็ก อะลูมิเนียม พลาสติก หรือชิ้นส่วนผนังบาง
ชิ้นงานบางชนิดอาจเสียรูปได้ง่ายหากถูกกดด้วยแรงสูงหรือถูกจับในตำแหน่งที่ไม่มีตัวรองรับ
ขั้นตอนที่ 2: กำหนด Datum และจุด Locator
เลือกพื้นผิวอ้างอิงของชิ้นงานตามข้อกำหนดแบบวิศวกรรม แล้วกำหนดตำแหน่ง Locator, Support และ Stopper
ควรหลีกเลี่ยงการใช้แคลมป์เป็นตัวบังคับให้ชิ้นงานที่วางผิดตำแหน่งเคลื่อนเข้าไปจนเกิดการเสียรูป
ขั้นตอนที่ 3: ประเมินแรงที่เกิดขึ้นระหว่างกระบวนการ
วิเคราะห์ทิศทางและขนาดแรงที่อาจเกิดขึ้นจากการเจาะ กัด ประกอบ หรือกระบวนการอื่น รวมถึงแรงสั่นสะเทือนและการเปลี่ยนแปลงอุณหภูมิ
ใช้ข้อมูลเหล่านี้ประกอบการเลือกจุดรองรับและขนาดแคลมป์ตามหลักวิศวกรรม
ขั้นตอนที่ 4: เลือกประเภทแคลมป์ให้เหมาะกับทิศทางแรง
หากต้องการกดลงบนฐาน อาจพิจารณา Horizontal หรือ Vertical Toggle Clamp
หากต้องการดันเข้าหาตัวหยุด อาจเลือก Push-Pull Toggle Clamp
สำหรับงานที่ต้องจับหลายจุดตามลำดับการทำงาน อาจพิจารณา Pneumatic Clamp ร่วมกับระบบควบคุมที่เหมาะสม
ขั้นตอนที่ 5: ตรวจสอบแรงจับและพื้นที่ติดตั้ง
ตรวจสอบ Holding Capacity, Clamping Force, ระยะชัก ระยะเปิดแขน และตำแหน่งติดตั้งจริง
ต้องแน่ใจว่าแคลมป์ไม่ขวางเครื่องมือ หัววัด การเชื่อม หรือทางเข้าออกของชิ้นงาน
ขั้นตอนที่ 6: ทดลองจับยึดกับชิ้นงานจริง
นำชิ้นงานมาทดลองวางและล็อก ตรวจสอบความสะดวกในการใส่และถอดชิ้นงาน รวมถึงการสัมผัสกับ Locator และการเปลี่ยนรูปของชิ้นงาน
สำหรับงานที่มีความแม่นยำสูง ควรตรวจวัดชิ้นงานในสภาพที่จับยึดและหลังปลดแคลมป์ เพื่อประเมินผลของแรงจับ
ขั้นตอนที่ 7: ตรวจสอบผลผลิตและปรับปรุง Fixture
ทดลองใช้งานกับชิ้นงานหลายชิ้น แล้วบันทึกเวลา Load/Unload ความสม่ำเสมอของตำแหน่ง ผลการตรวจ QC และปัญหาที่เกิดขึ้น
หากพบว่าชิ้นงานขยับ จับไม่แน่น หรือใช้เวลาเปิดปิดมากเกินไป ควรกลับมาทบทวนตำแหน่ง Locator การรองรับ หรือชนิดแคลมป์ก่อนนำไปผลิตจริงจำนวนมาก
8. Jig Fixture ช่วยลด Cycle Time และของเสียได้อย่างไร?
การลงทุนใน Jig Fixture ไม่ได้มีเป้าหมายเพียงทำให้เครื่องจักรจับชิ้นงานได้แน่นขึ้น แต่ควรช่วยให้กระบวนการผลิตมีเสถียรภาพและใช้เวลาทำงานอย่างคุ้มค่า
ลองพิจารณาตัวอย่างสมมติของโรงงานที่ต้องประกอบชิ้นส่วนโลหะซ้ำหลายครั้งต่อวัน
ก่อนปรับปรุง พนักงานต้องใช้เวลาจัดตำแหน่ง วัดระยะ และขันอุปกรณ์ยึดทีละจุด
หลังออกแบบ Fixture และติดตั้ง Toggle Clamp ผู้ปฏิบัติงานสามารถวางชิ้นงานชิด Locator และล็อกด้วยขั้นตอนที่สั้นลง
| หัวข้อ | ก่อนใช้ Fixture ที่ออกแบบเฉพาะ | หลังใช้ Fixture ร่วมกับ Clamp |
|---|---|---|
| การกำหนดตำแหน่ง | วัดและจัดแนวด้วยมือ | ใช้ Locator เป็นจุดอ้างอิง |
| การจับยึด | ขันยึดหรือปรับหลายครั้ง | ใช้กลไกจับยึดที่ทำซ้ำได้ |
| เวลาเตรียมงาน | อาจใช้เวลามาก | มีโอกาสลดลง |
| ความคลาดเคลื่อน | ขึ้นกับการจัดตำแหน่ง | ลดความแปรปรวนด้านตำแหน่งได้ |
| งานตรวจสอบ | ต้องตรวจสอบการจัดแนวบ่อย | มีจุดอ้างอิงที่ชัดเจนขึ้น |
| การผลิตซ้ำ | พึ่งพาทักษะผู้ปฏิบัติงานมาก | มีขั้นตอนที่เป็นมาตรฐานมากขึ้น |
ตัวเลขผลประหยัดจริงต้องวัดจากกระบวนการก่อนและหลังปรับปรุง ไม่ควรกำหนดเปอร์เซ็นต์การลดของเสียหรือ Cycle Time โดยไม่มีข้อมูลการทดลอง
ควรวัด KPI อะไรหลังติดตั้ง Jig Fixture?
ตัวชี้วัดที่สามารถใช้ประเมินได้ เช่น
- Setup Time: เวลาที่ใช้เตรียมอุปกรณ์ก่อนเริ่มงาน
- Load/Unload Time: เวลานำชิ้นงานเข้าและออก
- Cycle Time: เวลาทำงานต่อรอบของกระบวนการ
- First Pass Yield: สัดส่วนชิ้นงานที่ผ่านเกณฑ์ตั้งแต่การตรวจครั้งแรก
- Scrap Rate: สัดส่วนชิ้นงานเสีย
- Repeatability: ความสม่ำเสมอในการกำหนดตำแหน่งซ้ำ
การวัดผลควรใช้สินค้า กระบวนการและเงื่อนไขที่เปรียบเทียบกันได้ เพื่อให้เห็นผลกระทบจากการปรับปรุง Fixture จริง
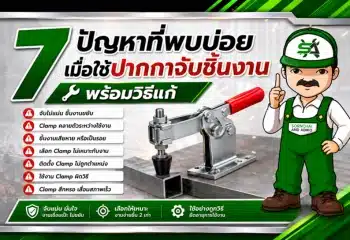
9. ข้อผิดพลาดที่พบบ่อยในการออกแบบ Jig Fixture และเลือก Clamp
ใช้แคลมป์แรงสูงโดยไม่ดูจุดรองรับ
แรงจับมากไม่ได้หมายความว่าชิ้นงานจะมีความแม่นยำมากขึ้น หากชิ้นงานเป็นแผ่นบางหรือไม่มี Support ที่เหมาะสม แรงกดอาจทำให้ชิ้นงานโก่งตัว
ติดตั้งแคลมป์ในตำแหน่งที่ขวางการทำงาน
บางครั้งตำแหน่งจับยึดเหมาะกับการล็อกชิ้นงาน แต่กลับขวางหัวกัด ดอกสว่าน หรืออุปกรณ์ตรวจวัด ทำให้ต้องเปลี่ยนวิธีทำงานภายหลัง
ใช้แคลมป์ทำหน้าที่แทน Locator
การใช้แรงดันเพื่อบังคับชิ้นงานเข้าตำแหน่งโดยไม่มีจุดอ้างอิงที่เหมาะสม อาจทำให้ตำแหน่งสุดท้ายขึ้นอยู่กับการเสียรูปหรือแรงที่ผู้ปฏิบัติงานใช้
ไม่เผื่อพื้นที่สำหรับนำชิ้นงานเข้าและออก
แม้ Fixture จะยึดชิ้นงานได้ดี แต่หากพนักงานไม่สามารถวางชิ้นงานหรือปลดแคลมป์ได้สะดวก ก็อาจทำให้เวลาต่อรอบเพิ่มขึ้นและเกิดปัญหาด้านการยศาสตร์
ไม่พิจารณาแรงจากเครื่องจักร
งานเจาะและงานกัดมีแรงในหลายทิศทาง หากจุดรองรับและแคลมป์ไม่สอดคล้องกับแรงที่เกิดขึ้นจริง อาจทำให้ชิ้นงานยกตัว ขยับ หรือสั่นสะเทือน
ไม่ตรวจสอบการสึกหรอของอุปกรณ์
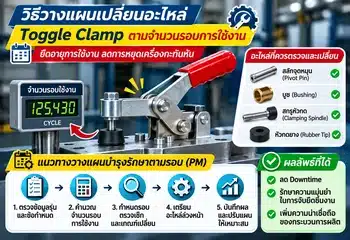
เมื่อใช้งานต่อเนื่อง Locator อาจสึกหรอ สกรูกดคลายตัว หรือกลไก Toggle Clamp เกิดความหลวมได้
จึงควรกำหนดการตรวจสอบสภาพและการบำรุงรักษาตามความเสี่ยงและคำแนะนำผู้ผลิต
10. โรงงานประเภทไหนควรใช้ Jig Fixture ร่วมกับ Toggle Clamp?
Jig Fixture สามารถใช้งานได้กับหลายอุตสาหกรรม โดยเฉพาะกระบวนการที่ต้องวางชิ้นงานซ้ำในตำแหน่งเดิม
| ประเภทโรงงาน | ตัวอย่างงาน | อุปกรณ์จับยึดที่อาจเหมาะสม |
|---|---|---|
| โรงงานชิ้นส่วนยานยนต์ | งานประกอบและเชื่อม | Vertical Toggle Clamp, Pneumatic Clamp |
| โรงงาน CNC | งานกัดและเจาะ | Workholding Clamp หรือระบบจับยึดเฉพาะทาง |
| โรงงานผลิตโครงสร้างโลหะ | งาน Welding Fixture | Toggle Clamp, Push-Pull Clamp |
| โรงงานผลิตเครื่องจักร | งานเจาะและประกอบชิ้นส่วน | Horizontal Toggle Clamp |
| โรงงานชิ้นส่วนพลาสติก | งานประกอบและทดสอบ | Clamp ที่ควบคุมแรงจับได้ |
| โรงงานอุปกรณ์อิเล็กทรอนิกส์ | งานประกอบชิ้นส่วนละเอียด | Fixture และ Clamp แรงต่ำตามความเหมาะสม |
| โรงงานที่มีระบบอัตโนมัติ | งานจับยึดในสถานีอัตโนมัติ | Pneumatic Clamp พร้อมระบบตรวจสอบสถานะ |
สำหรับโรงงานที่ต้องผลิตชิ้นงานจำนวนมากและมีแบบชิ้นงานค่อนข้างคงที่ การลงทุนใน Fixture แบบเฉพาะทางอาจเหมาะสม
ส่วนโรงงานที่เปลี่ยนรุ่นสินค้าบ่อย อาจพิจารณา Modular Fixture หรือชุดจับยึดที่สามารถปรับตำแหน่งได้ เพื่อให้ใช้ร่วมกับชิ้นงานหลายรุ่นโดยไม่ต้องสร้างอุปกรณ์ใหม่ทุกครั้ง
11. แคลมป์จับชิ้นงานมีผลต่อคุณภาพ QC และความแม่นยำจริงหรือไม่?
มีผล แต่ต้องเข้าใจว่าแคลมป์ไม่ได้เป็นตัวกำหนดความแม่นยำของชิ้นงานทั้งหมด
ความแม่นยำของ Fixture ขึ้นอยู่กับองค์ประกอบหลายอย่าง เช่น ความถูกต้องของ Datum ตำแหน่ง Locator ความแข็งแรงของ Base Plate และพฤติกรรมของชิ้นงานภายใต้แรงจับ
ตัวอย่างเช่น ในงานตรวจวัดแผ่นโลหะ หากเลือก Clamp ที่กดแรงเกินไป อาจทำให้ชิ้นงานโก่งตัวระหว่างวัด
ผลที่วัดได้ในขณะถูกจับยึดอาจแตกต่างจากสภาพจริงหลังปลด Clamp ส่งผลต่อความน่าเชื่อถือของการตรวจสอบ
ดังนั้น งาน QC และ Inspection จึงควรใช้ Fixture ที่กำหนดตำแหน่งซ้ำได้ดี และควบคุมแรงจับให้เหมาะกับลักษณะชิ้นงาน
12. เลือกซื้อแคลมป์สำหรับ Jig Fixture ต้องดูอะไรนอกจากราคา?
ก่อนเลือกซื้อแคลมป์สำหรับโรงงาน ควรเตรียมข้อมูลชิ้นงานและเงื่อนไขการใช้งานให้ครบถ้วน
รายการที่ควรตรวจสอบ ได้แก่
- ขนาดและน้ำหนักของชิ้นงาน
- วัสดุและความแข็งแรงของชิ้นงาน
- ทิศทางแรงจับและแรงจากกระบวนการ
- Holding Capacity และ Clamping Force ที่กำหนด
- ระยะเปิดและปิดของแคลมป์
- พื้นที่ติดตั้งบน Jig Fixture
- ความถี่ในการเปิดปิดแต่ละวัน
- สภาพแวดล้อม เช่น ความร้อน ฝุ่น น้ำมัน และสะเก็ดเชื่อม
- ความสะดวกในการเปลี่ยนอะไหล่และบำรุงรักษา
สำหรับงานที่ต้องใช้หลายจุดจับยึด ควรตรวจสอบด้วยว่าแต่ละ Clamp ทำงานร่วมกันแล้วเกิดการจับยึดมากเกินไป (Over-constraint) หรือสร้างแรงที่ทำให้ชิ้นงานผิดรูปหรือไม่
การเลือกแคลมป์ให้เหมาะกับระบบทั้งหมด มักให้ผลดีกว่าการเลือกแคลมป์ที่รับแรงได้มากที่สุดเพียงอย่างเดียว
FAQ: คำถามที่พบบ่อยเกี่ยวกับ Jig Fixture และแคลมป์จับชิ้นงาน
1. Jig Fixture คืออะไร?
Jig Fixture เป็นคำที่ใช้เรียกรวมอุปกรณ์ช่วยกำหนดตำแหน่งและจับยึดชิ้นงานในกระบวนการผลิต โดย Jig สามารถช่วยนำทางเครื่องมือ ส่วน Fixture ช่วยรักษาตำแหน่งชิ้นงานระหว่างการผลิต
2. Jig กับ Fixture แตกต่างกันอย่างไร?
Jig มีหน้าที่กำหนดตำแหน่งชิ้นงานและช่วยนำทางเครื่องมือตัด เช่น ดอกสว่าน ขณะที่ Fixture ใช้กำหนดตำแหน่งและยึดชิ้นงานให้อยู่กับที่ โดยให้เครื่องจักรหรือผู้ปฏิบัติงานควบคุมเครื่องมือเอง
3. ทำไม Jig Fixture ต้องใช้แคลมป์จับชิ้นงาน?
เพราะ Locator ใช้กำหนดตำแหน่ง แต่ชิ้นงานอาจเคลื่อนที่เมื่อได้รับแรงระหว่างผลิต แคลมป์จึงช่วยรักษาการสัมผัสระหว่างชิ้นงานกับจุดอ้างอิง และป้องกันการเคลื่อนที่ที่ไม่ต้องการ
4. Toggle Clamp เหมาะกับ Jig Fixture แบบไหน?
เหมาะกับงานที่ต้องเปิดปิดการจับยึดซ้ำ เช่น งานเจาะ งานประกอบ และงานเชื่อม โดยต้องเลือกประเภทแคลมป์ให้ตรงกับทิศทางแรง พื้นที่ติดตั้ง และความแข็งแรงของชิ้นงาน
5. ใช้แคลมป์แรงจับสูงจะทำให้ Jig Fixture แม่นยำขึ้นหรือไม่?
ไม่เสมอไป เพราะแรงจับสูงเกินไปอาจทำให้ชิ้นงานบางหรือชิ้นงานที่ไม่มีตัวรองรับเสียรูป ความแม่นยำขึ้นอยู่กับทั้ง Locator, Support, Datum และแรงจับที่เหมาะสม
6. Jig Fixture ช่วยลด Cycle Time ได้อย่างไร?
Fixture ช่วยลดขั้นตอนการจัดตำแหน่งซ้ำและทำให้การใส่หรือถอดชิ้นงานมีความเป็นมาตรฐานมากขึ้น เมื่อใช้แคลมป์ที่เปิดปิดได้รวดเร็ว อาจช่วยลดเวลาเตรียมชิ้นงานต่อรอบได้ ทั้งนี้ต้องวัดผลจากการใช้งานจริง
7. หลักการ 3-2-1 Jig Fixture คืออะไร?
เป็นหลักการกำหนดตำแหน่งชิ้นงานแข็งเกร็งโดยใช้จุดอ้างอิง 3 จุดบนระนาบหลัก 2 จุดบนระนาบรอง และ 1 จุดบนระนาบที่สาม เพื่อควบคุมตำแหน่งและทิศทางของชิ้นงานอย่างเป็นระบบ
8. สามารถใช้ Pneumatic Clamp กับ Jig Fixture ได้ไหม?
ได้ เหมาะกับงานที่ต้องการใช้ระบบลมควบคุมการจับยึดหรือทำงานร่วมกับระบบอัตโนมัติ แต่ต้องออกแบบให้มีแรงจับเพียงพอและมีระบบความปลอดภัยหากแรงดันลมหรือระบบควบคุมผิดปกติ
9. Jig Fixture จำเป็นสำหรับโรงงานทุกแห่งหรือไม่?
ไม่จำเป็นสำหรับทุกกระบวนการ แต่มีประโยชน์กับงานที่ต้องทำซ้ำและต้องรักษาตำแหน่งให้สม่ำเสมอ ความเหมาะสมในการลงทุนขึ้นอยู่กับจำนวนการผลิต ความคลาดเคลื่อนที่ยอมรับได้ ต้นทุน และความถี่ในการเปลี่ยนรุ่นชิ้นงาน
10. จะเลือกแคลมป์จับชิ้นงานสำหรับ Fixture อย่างไร?
ควรเริ่มจากรูปทรงชิ้นงาน ตำแหน่ง Datum และ Locator จากนั้นประเมินแรงที่เกิดขึ้นในกระบวนการ เลือกประเภทแคลมป์ให้เหมาะกับทิศทางแรง และทดลองจับยึดกับชิ้นงานจริงก่อนใช้งานต่อเนื่อง
สรุป: Jig Fixture กับแคลมป์จับชิ้นงาน ต้องทำงานร่วมกันอย่างเหมาะสม
Jig Fixture เป็นอุปกรณ์ที่ช่วยให้โรงงานกำหนดตำแหน่งชิ้นงานและทำงานซ้ำได้อย่างสม่ำเสมอ ขณะที่ แคลมป์จับชิ้นงาน ทำหน้าที่รักษาตำแหน่งให้ชิ้นงานไม่เคลื่อนที่ระหว่างกระบวนการผลิต
การเลือกใช้อุปกรณ์ทั้งสองอย่างเหมาะสมช่วยสนับสนุนความแม่นยำ ลดเวลาการเตรียมชิ้นงาน และลดปัจจัยที่อาจทำให้เกิดของเสียจากการจับยึด
อย่างไรก็ตาม ประสิทธิภาพของระบบไม่ได้ขึ้นอยู่กับแรงจับของ Clamp เพียงอย่างเดียว แต่ต้องออกแบบ Locator, Support, Base Plate และจุดยึดทั้งหมดให้สอดคล้องกับแรงและลักษณะการทำงานจริง
สำหรับโรงงานที่กำลังปรับปรุงสายการผลิตหรือออกแบบ Fixture ใหม่ การเลือกแคลมป์ล็อคชิ้นงานควรเริ่มจากข้อมูลชิ้นงานและแบบวิศวกรรม ก่อนพิจารณารุ่น ขนาด และราคา เพื่อให้ได้ระบบจับยึดที่ใช้งานได้ต่อเนื่องและเหมาะกับกระบวนการผลิตมากที่สุด
เพราะ Jig Fixture ที่ดีไม่ได้แค่จับชิ้นงานให้อยู่กับที่ แต่ต้องช่วยให้การผลิตซ้ำได้ถูกต้อง ปลอดภัย และมีประสิทธิภาพ
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#JigFixture #JigAndFixture #แคลมป์จับชิ้นงาน #ปากกาจับชิ้นงาน #แคลมป์ล็อคชิ้นงาน #ToggleClamp #WorkholdingClamp #อุปกรณ์จับยึดชิ้นงาน #จิ๊กจับชิ้นงาน #FixtureDesign #ProductionLine #โรงงานอุตสาหกรรม #CNCFixture #WeldingFixture #QCInspection #Manufacturing #IndustrialTools