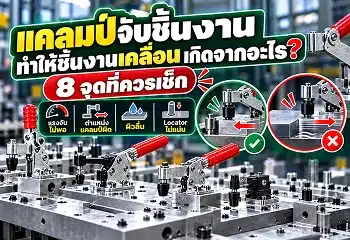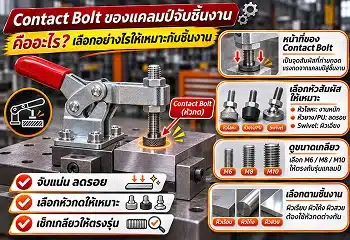
ในกระบวนการผลิตชิ้นส่วนอุตสาหกรรม ปัญหาของเสียไม่ได้เกิดจากเครื่องจักรทำงานผิดพลาดเสมอไป บางครั้งเครื่องจักรยังทำงานตามโปรแกรม เครื่องมือตัดก็ไม่ได้มีปัญหา แต่ชิ้นงานกลับมีขนาดคลาดเคลื่อน รูเจาะไม่ตรงตำแหน่ง หรือประกอบแล้วไม่พอดีกับชิ้นส่วนอื่น
เมื่อย้อนกลับไปตรวจสอบ อาจพบว่าสาเหตุเริ่มต้นจากเรื่องเล็ก ๆ อย่างการจับยึดชิ้นงานที่ไม่มั่นคง แรงกดไม่เหมาะสม หรือพนักงานวางชิ้นงานบน Jig ไม่ตรงตำแหน่งเดิมทุกครั้ง
ปัญหาเหล่านี้ส่งผลต่อต้นทุนมากกว่าที่คิด เพราะชิ้นงานที่ไม่ได้คุณภาพอาจต้องนำกลับมาแก้ไข ผลิตใหม่ หรือตัดเป็นของเสียทั้งหมด
แคลมป์จับชิ้นงาน (Workholding Clamp) จึงเป็นอุปกรณ์สำคัญที่ช่วยให้การจับยึดระหว่างผลิตมีความสม่ำเสมอ โดยเฉพาะเมื่อใช้งานร่วมกับ Jig & Fixture ที่ออกแบบอย่างเหมาะสม
แม้แคลมป์จะไม่ได้ช่วยแก้ปัญหาคุณภาพทุกประเภท แต่การเลือกและติดตั้งอย่างถูกต้องสามารถลดโอกาสเกิดข้อผิดพลาดจากการเคลื่อนตัวและการจับยึดที่ไม่สม่ำเสมอได้
แคลมป์จับชิ้นงานลดของเสียจากการผลิตได้ยังไง?
คำตอบสั้น: แคลมป์จับชิ้นงานช่วยลดของเสียโดยรักษาชิ้นงานให้อยู่ในตำแหน่งที่กำหนดระหว่างการเจาะ กัด เชื่อม หรือประกอบ ลดการเคลื่อนตัวที่ไม่ต้องการ และช่วยให้การจับยึดในแต่ละรอบมีความสม่ำเสมอมากขึ้น
เมื่อใช้แคลมป์ร่วมกับ Locator, Support และ Fixture ที่ออกแบบถูกต้อง จะช่วยลดความเสี่ยงของปัญหาต่าง ๆ เช่น
- รูเจาะคลาดเคลื่อนจากตำแหน่งที่กำหนด
- ชิ้นงานเลื่อนระหว่างกัดหรือเจาะ
- ชิ้นส่วนขยับก่อนหรือระหว่างการเชื่อม
- ชิ้นงานเสียรูปจากแรงจับที่มากเกินไป
- การประกอบที่ไม่ตรงตำแหน่งอ้างอิง
- ความแตกต่างของคุณภาพระหว่างรอบการผลิต
อย่างไรก็ตาม ผลลัพธ์ขึ้นอยู่กับการออกแบบระบบจับยึด การตั้งค่าเครื่องจักร คุณสมบัติวัสดุ และการควบคุมกระบวนการทั้งหมด ไม่ใช่ประสิทธิภาพของแคลมป์เพียงตัวเดียว
ทำไมการจับยึดชิ้นงานจึงเกี่ยวข้องกับ Scrap และ Rework?
ก่อนจะเลือกแคลมป์ ควรเข้าใจต้นทุนของเสียสองประเภทที่พบได้บ่อยในสายการผลิต
Scrap คือชิ้นงานที่ไม่เป็นไปตามข้อกำหนดและไม่สามารถนำกลับมาแก้ไขให้ใช้งานตามวัตถุประสงค์ได้อย่างคุ้มค่าหรือได้รับอนุญาต จึงต้องคัดทิ้งหรือจัดการตามกระบวนการ
ส่วน Rework คือชิ้นงานที่ไม่ผ่านข้อกำหนดในครั้งแรก แต่สามารถนำกลับมาทำงานเพิ่มเติมเพื่อให้ผ่านข้อกำหนดเดิมได้ เช่น การเจียรแต่งหรือทำกระบวนการซ้ำที่ได้รับอนุมัติ
ตารางเปรียบเทียบปัญหาของเสียที่เกี่ยวข้องกับการจับยึด
| ปัญหาที่พบ | สาเหตุจากการจับยึดที่เป็นไปได้ | ผลกระทบ |
|---|---|---|
| รูเจาะไม่ตรงตำแหน่ง | ชิ้นงานเคลื่อนหรือวางไม่ชิด Locator | Scrap หรือ Rework |
| ผิวงานกัดไม่เรียบ | ชิ้นงานสั่นหรือจับยึดไม่มั่นคง | งานแก้ไข ผิวไม่ผ่าน QC |
| ชิ้นงานบุบ | จุดสัมผัสแคลมป์ไม่เหมาะสม | งานเสียหายหรือมีตำหนิ |
| ชิ้นงานโก่ง | แรงจับมากเกินไปหรือ Support ไม่เพียงพอ | ขนาดคลาดเคลื่อน |
| ชิ้นส่วนประกอบเยื้องตำแหน่ง | จับยึดไม่คงที่ระหว่างประกอบ | Rework |
| ชิ้นงานเชื่อมผิดแนว | ชิ้นส่วนเคลื่อนหรือ Fixture ควบคุมตำแหน่งไม่ดี | งานซ่อมเชื่อมหรือคัดทิ้ง |
ตารางนี้แสดงความสัมพันธ์ที่เป็นไปได้ ไม่ได้หมายความว่าความบกพร่องทุกประเภทเกิดจากแคลมป์ ต้องตรวจสอบสาเหตุจริงก่อนเปลี่ยนอุปกรณ์
6 วิธีที่แคลมป์จับชิ้นงานช่วยลดของเสียในกระบวนการผลิต
1. ลดการเคลื่อนตัวของชิ้นงานระหว่างทำงาน
เมื่อเริ่มกระบวนการเจาะหรือกัดโลหะ จะเกิดแรงจากเครื่องมือตัดกระทำต่อชิ้นงาน หากระบบจับยึดไม่มั่นคง ชิ้นงานอาจเคลื่อนออกจากตำแหน่งอ้างอิง
แม้การขยับจะมีระยะเพียงเล็กน้อย ก็อาจทำให้ขนาดหรือรูปทรงของชิ้นงานไม่ผ่านข้อกำหนด โดยเฉพาะงานที่มีค่าความคลาดเคลื่อนยอมรับ (Tolerance) ต่ำ
การเลือกแคลมป์ให้สอดคล้องกับทิศทางแรง และมี Locator รับแรงหลักจากการตัดอย่างเหมาะสม จะช่วยรักษาตำแหน่งชิ้นงานระหว่างกระบวนการ
ตัวอย่างเช่น งานเจาะแผ่นโลหะที่ต้องผลิตจำนวนมาก หากแต่ละชิ้นถูกยึดในตำแหน่งเดียวกันอย่างสม่ำเสมอ ก็ช่วยลดความเสี่ยงที่ตำแหน่งรูจะเปลี่ยนไปจากแบบ
2. เพิ่มความสม่ำเสมอของตำแหน่งจับยึด
ในสายการผลิตที่พนักงานต้องวางและถอดชิ้นงานซ้ำหลายร้อยครั้งต่อวัน ความสม่ำเสมอของตำแหน่งถือเป็นเรื่องสำคัญ
หากการจับยึดต้องอาศัยการกะระยะด้วยสายตาหรือขันอุปกรณ์ด้วยวิธีที่แตกต่างกันแต่ละครั้ง โอกาสเกิดความคลาดเคลื่อนก็อาจสูงขึ้น
การใช้ Toggle Clamp ร่วมกับ Jig & Fixture ช่วยให้พนักงานสามารถล็อกชิ้นงานด้วยลำดับการทำงานที่ชัดเจนและทำซ้ำได้ง่ายขึ้น
อย่างไรก็ตาม ต้องแยกหน้าที่ให้ถูกต้องว่า Locator เป็นตัวกำหนดตำแหน่งอ้างอิง ส่วนแคลมป์ทำหน้าที่รักษาชิ้นงานให้อยู่ในตำแหน่งนั้น
3. ลดความเสี่ยงจากแรงจับมากเกินไป
หลายคนเข้าใจว่าแคลมป์ที่ให้แรงจับมากย่อมดีกว่าเสมอ แต่ในการผลิตจริง แรงจับที่มากเกินความจำเป็นอาจเป็นสาเหตุของของเสียได้เช่นกัน
โดยเฉพาะชิ้นงานแผ่นบาง อะลูมิเนียม พลาสติก หรือชิ้นส่วนที่มีผนังบาง หากกดบริเวณที่ไม่มีจุดรองรับ อาจทำให้ชิ้นงานโก่งหรือเสียรูปขณะถูกจับยึด
ปัญหาหนึ่งที่เกิดขึ้นได้คือ ชิ้นงานถูกกัดหรือเจาะขณะที่อยู่ในสภาพโก่ง เมื่อปลดแคลมป์แล้ววัสดุคืนตัว ทำให้ขนาดสุดท้ายไม่ตรงตามแบบ
ดังนั้น การเลือกแรงจับควรพิจารณาร่วมกับตำแหน่งสัมผัส ความแข็งแรงของวัสดุ พื้นที่รองรับ และแรงจากกระบวนการผลิต
แคลมป์ที่เหมาะสมไม่ใช่แคลมป์ที่กดแรงที่สุด แต่เป็นแคลมป์ที่รักษาตำแหน่งได้มั่นคงโดยไม่ทำให้ชิ้นงานเสียหาย
4. ลดข้อผิดพลาดจากการตั้งงานซ้ำ
การเปลี่ยนชิ้นงานหรือเริ่มผลิตล็อตใหม่มักต้องมีขั้นตอน Setup เช่น วางชิ้นงาน ปรับตำแหน่ง ขันล็อก และตรวจสอบก่อนเริ่มเครื่อง
หากอุปกรณ์จับยึดมีขั้นตอนมากหรือปรับตำแหน่งได้ง่ายโดยไม่ตั้งใจ พนักงานแต่ละคนอาจตั้งงานแตกต่างกัน
การใช้แคลมป์แบบเปิด–ปิดเร็วร่วมกับ Fixture ที่มีจุดอ้างอิงแน่นอน ช่วยให้ขั้นตอนตั้งงานเป็นมาตรฐานได้ง่ายขึ้น และลดโอกาสเกิดข้อผิดพลาดจากการตั้งงานไม่เหมือนเดิม
อย่างไรก็ตาม ควรตรวจสอบ First Piece หลังการตั้งงานทุกครั้งตามแผนควบคุมคุณภาพ ไม่ใช่อาศัยการล็อกแคลมป์แล้วสรุปว่าเครื่องพร้อมผลิตทันที
5. ลดปัญหาคุณภาพจากการสั่นสะเทือน
การสั่นของชิ้นงานระหว่าง Machining อาจส่งผลต่อผิวงาน อายุเครื่องมือตัด และความแม่นยำของชิ้นส่วน
การเพิ่มความมั่นคงของระบบจับยึดสามารถช่วยลดการเคลื่อนตัวบางประเภทได้ โดยเฉพาะเมื่อออกแบบให้มีจุดรองรับใกล้บริเวณที่รับแรง
แต่หากการสั่นเกิดจากความเร็วรอบ อัตราป้อน ระยะยื่นของเครื่องมือตัด หรือความแข็งแกร่งของเครื่องจักร การเปลี่ยนแคลมป์เพียงอย่างเดียวอาจไม่สามารถแก้ปัญหาได้
จึงควรตรวจสอบองค์ประกอบของกระบวนการร่วมกัน เพื่อแก้ไขที่สาเหตุจริง
6. สนับสนุนการตรวจสอบคุณภาพอย่างสม่ำเสมอ
สำหรับงานที่ต้องตรวจตำแหน่งรู ระยะประกอบ หรือรูปทรงของชิ้นส่วน การยึดชิ้นงานไว้ในตำแหน่งอ้างอิงอย่างถูกต้องช่วยลดความแปรปรวนที่เกิดจากการจัดวางชิ้นงานขณะตรวจวัดได้
หากใช้ Fixture ตรวจสอบโดยเฉพาะ การเลือกแคลมป์ที่ไม่ทำให้ชิ้นงานเสียรูปจะช่วยให้การตรวจมีความน่าเชื่อถือมากขึ้น
ทั้งนี้ การใช้แคลมป์ที่ดีไม่ได้ทดแทนการสอบเทียบเครื่องมือวัดหรือการตรวจสอบระบบการวัด เช่น Measurement System Analysis (MSA)
เลือกแคลมป์ประเภทไหนให้เหมาะกับการลดของเสีย?
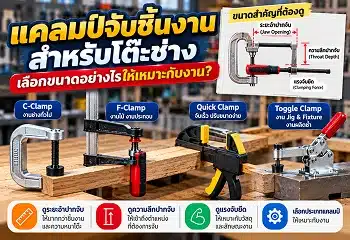
แคลมป์แต่ละประเภทมีทิศทางการกด รูปแบบการล็อก และพื้นที่ติดตั้งแตกต่างกัน จึงควรเลือกตามลักษณะกระบวนการ ไม่ใช่เลือกจากราคาหรือแรงจับสูงสุดอย่างเดียว
ตารางเปรียบเทียบประเภทแคลมป์จับชิ้นงาน
| ประเภทแคลมป์ | ลักษณะการทำงาน | ตัวอย่างการใช้งาน | สิ่งที่ต้องระวัง |
|---|---|---|---|
| Horizontal Toggle Clamp | กดจากด้านบน ด้ามจับอยู่แนวนอนเมื่อล็อก | งานเจาะและ Fixture ที่มีพื้นที่เหนือชิ้นงานจำกัด | จุดสัมผัสและระยะเปิดแขน |
| Vertical Toggle Clamp | กดจากด้านบน ด้ามจับอยู่แนวตั้งเมื่อล็อก | งานเชื่อมและประกอบชิ้นส่วน | พื้นที่เปิดแขนและแรงกด |
| Push-Pull Toggle Clamp | ดันหรือดึงในแนวเส้นตรง | งานดันชิ้นงานเข้าหา Stopper | การจัดแนวแรงและความมั่นคง |
| Pneumatic Clamp | ใช้แรงจากระบบลม | งานผลิตซ้ำที่ต้องการควบคุมลำดับ | แรงดันลมและระบบตรวจยืนยัน |
| Hydraulic Clamp | ใช้แรงจากระบบไฮดรอลิก | งานที่ต้องการแรงจับและการควบคุมเฉพาะ | แรงดัน การรั่ว และความปลอดภัย |
| Strap Clamp | ใช้แขนกดร่วมกับอุปกรณ์ยึด | งาน Machining บนโต๊ะเครื่องจักร | จุดรองรับและการกระจายแรง |
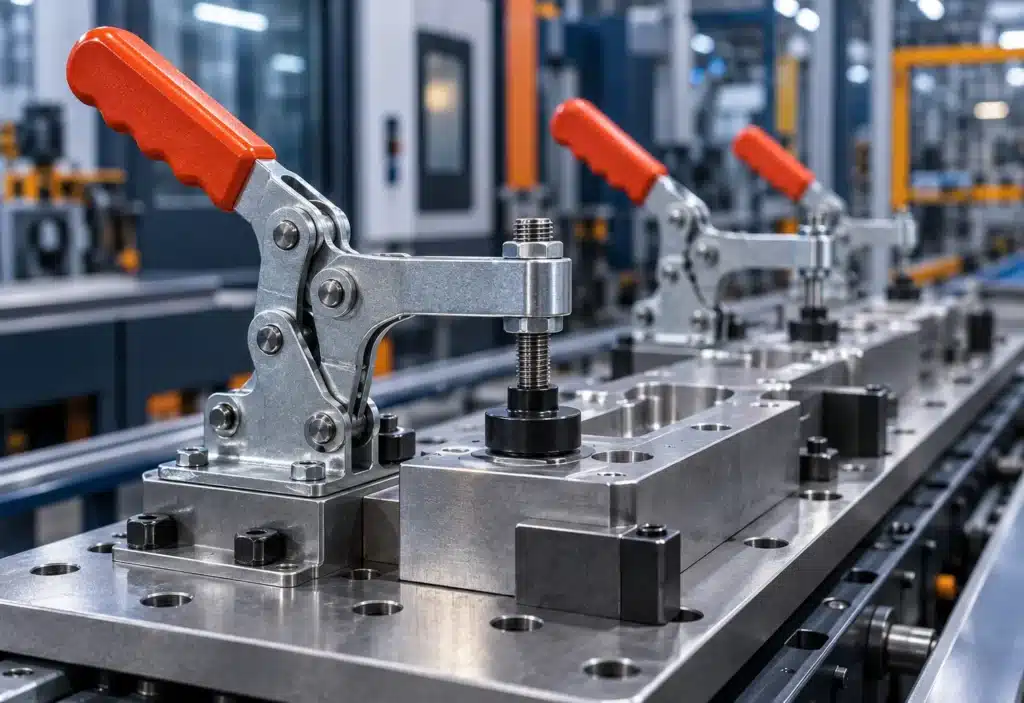
Horizontal และ Vertical Toggle Clamp ต่างกันอย่างไร?
Horizontal Toggle Clamp มีข้อได้เปรียบเมื่อพื้นที่เหนือชิ้นงานจำกัดและต้องการให้ด้ามจับอยู่ในแนวนอนขณะล็อก
ส่วน Vertical Toggle Clamp เหมาะกับ Fixture ที่มีพื้นที่ด้านบนเพียงพอ และสามารถออกแบบลำดับการเปิด–ปิดให้พนักงานใช้งานสะดวก
ทั้งสองประเภทสามารถใช้กับงานผลิตซ้ำได้ แต่ต้องเลือกขนาด Holding Capacity และออกแบบจุดจับให้ตรงกับโหลดจริง
แคลมป์แบบลมหรือไฮดรอลิกช่วยลดของเสียมากกว่าแบบมือโยกหรือไม่?
ไม่จำเป็นเสมอไป
ระบบ Pneumatic หรือ Hydraulic ช่วยให้ควบคุมลำดับการทำงานและแรงที่จ่ายได้ตามการออกแบบ แต่ต้องมีระบบควบคุมและตรวจยืนยันที่เหมาะสม
สำหรับงานที่มีจำนวนผลิตไม่มาก Toggle Clamp แบบมือโยกอาจเพียงพอและคุ้มค่ากว่า โดยเฉพาะเมื่อชิ้นงานมีรูปทรงเหมือนกันและต้องการเพียงการจับยึดที่ทำซ้ำได้
จึงไม่ควรลงทุนระบบอัตโนมัติโดยยังไม่ได้ตรวจสอบว่าของเสียเกิดจากขั้นตอนจับยึดจริงหรือไม่
Holding Capacity กับ Clamping Force เหมือนกันหรือไม่?
ไม่เหมือนกันเสมอไป และเป็นจุดที่ควรระวังในการเลือก Toggle Clamp
Holding Capacity คือค่าความสามารถในการต้านแรงตามเงื่อนไขการทดสอบหรือการกำหนดค่าของผู้ผลิต ส่วน Clamping Force คือแรงที่อุปกรณ์กระทำกับชิ้นงานในทิศทางที่กำหนด
ค่าทั้งสองไม่ควรถูกนำมาใช้แทนกันโดยตรง เพราะขึ้นอยู่กับรูปแบบกลไก ระยะติดตั้ง จุดสัมผัส และตำแหน่งที่ล็อก
ตัวอย่างเช่น แคลมป์ที่ระบุ Holding Capacity สูง ไม่ได้หมายความว่าทุกตำแหน่งการติดตั้งจะให้แรงกดบนชิ้นงานเท่ากับตัวเลขนั้น
การเลือกแคลมป์สำหรับงานจริงควรตรวจสอบ Data Sheet และคำแนะนำจากผู้ผลิต รวมถึงพิจารณา
- แรงจากกระบวนการเจาะ กัด หรือประกอบ
- ทิศทางที่แรงกระทำต่อชิ้นงาน
- ความแข็งแกร่งของ Fixture
- ตำแหน่ง Locator และ Support
- พื้นที่สัมผัสระหว่างแคลมป์กับชิ้นงาน
- ค่าความปลอดภัยตามการคำนวณทางวิศวกรรม
การเลือกแรงจับโดยไม่พิจารณาเงื่อนไขเหล่านี้อาจทำให้เกิดทั้งปัญหาชิ้นงานหลวมและชิ้นงานเสียรูปได้
ตัวอย่างคำนวณต้นทุนของเสียก่อนและหลังปรับปรุงระบบจับยึด
สมมติว่าโรงงานผลิตชิ้นส่วนโลหะจำนวน 10,000 ชิ้นต่อเดือน พบของเสียจากกระบวนการผลิตคิดเป็น 5% และหลังจากวิเคราะห์สาเหตุและปรับปรุงระบบ Fixture, Locator และแคลมป์ ร่วมกับการควบคุมกระบวนการอื่น อัตราของเสียลดลงเหลือ 2%
ตัวเลขสมมติเป็นดังนี้
| รายการ | ก่อนปรับปรุง | หลังปรับปรุง |
|---|---|---|
| จำนวนผลิตต่อเดือน | 10,000 ชิ้น | 10,000 ชิ้น |
| อัตรา Scrap | 5% | 2% |
| จำนวน Scrap | 500 ชิ้น | 200 ชิ้น |
| จำนวน Scrap ที่ลดลง | – | 300 ชิ้น |
| ต้นทุนต่อชิ้นที่เป็น Scrap | 120 บาท | 120 บาท |
| ต้นทุน Scrap รวม | 60,000 บาท | 24,000 บาท |
จากตัวอย่างนี้ จำนวน Scrap ลดลง 300 ชิ้นต่อเดือน หรือคิดเป็นต้นทุนที่หลีกเลี่ยงได้ 36,000 บาทต่อเดือน ภายใต้สมมติฐานว่าต้นทุนที่สูญเสียต่อชิ้นเท่ากับ 120 บาท และไม่มีมูลค่าซากที่นำกลับมาใช้ได้
สูตรคำนวณอัตราของเสีย
Scrap Rate (%) = (จำนวนชิ้นงาน Scrap ÷ จำนวนชิ้นงานที่ผลิต) × 100
สูตรคำนวณต้นทุน Scrap
Scrap Cost = จำนวนชิ้นงาน Scrap × ต้นทุนสูญเสียต่อชิ้น
ผลคำนวณนี้ยังไม่ได้หักค่าอุปกรณ์ Fixture ค่าแรงในการปรับปรุง ค่าเครื่องจักรที่หยุดระหว่างติดตั้ง และต้นทุนการบำรุงรักษา
ที่สำคัญ ตัวอย่างไม่ได้พิสูจน์ว่าการเปลี่ยนแคลมป์เพียงอย่างเดียวทำให้ Scrap ลดลง 3 จุดเปอร์เซ็นต์ เพราะการปรับปรุงอาจประกอบด้วยหลายปัจจัย
หากต้องการประเมินผลตอบแทนการลงทุนจริง ควรแยกต้นทุนและผลประโยชน์ที่เกิดจากการแก้ปัญหาระบบจับยึดออกจากการปรับปรุงส่วนอื่นให้ชัดเจน
วิธีลด Scrap ด้วย Jig & Fixture ที่ใช้แคลมป์จับชิ้นงาน
การติดตั้งแคลมป์ใหม่โดยไม่ได้ตรวจสอบวิธีวางชิ้นงานอาจไม่ช่วยแก้ปัญหา โดยเฉพาะเมื่อ Fixture เดิมยังมีจุดอ้างอิงหรือจุดรองรับไม่เหมาะสม
หลักการสำคัญคือให้ Locator กำหนดตำแหน่งชิ้นงาน Support รองรับแรง และ Clamp รักษาตำแหน่งชิ้นงานตลอดกระบวนการ
หลัก 3-2-1 Locating Principle
สำหรับชิ้นงานแข็งเกร็งที่มีพื้นผิวเหมาะสม หลัก 3-2-1 เป็นหนึ่งในแนวทางการออกแบบ Fixture เพื่อควบคุมองศาอิสระของชิ้นงาน โดยใช้จุดสัมผัสที่จัดวางอย่างเหมาะสม
- จุดรองรับหลัก 3 จุด เพื่อกำหนดระนาบอ้างอิง
- จุดอ้างอิงด้านข้าง 2 จุด เพื่อกำหนดแนวด้านข้าง
- จุดอ้างอิงอีกด้าน 1 จุด เพื่อกำหนดตำแหน่งที่เหลือ
จากนั้นใช้แคลมป์กดให้ชิ้นงานสัมผัสจุดอ้างอิงตามที่ออกแบบไว้
แนวคิดนี้ไม่ใช่การบังคับให้ใช้จุดรองรับหกจุดกับทุกชิ้นงาน เพราะชิ้นงานทรงกระบอก ชิ้นงานยืดหยุ่น หรือชิ้นงานรูปร่างซับซ้อนอาจต้องใช้วิธี Locating แตกต่างกัน
ควรหลีกเลี่ยงการจับยึดมากเกินความจำเป็น เพราะอาจเกิดแรงภายในหรือทำให้ชิ้นงานเสียรูปได้
7 ขั้นตอนเลือกและปรับปรุงแคลมป์จับชิ้นงานเพื่อลดของเสีย
ขั้นตอนที่ 1: รวบรวมข้อมูล Scrap และ Rework
เริ่มจากบันทึกประเภทงานเสีย จำนวนชิ้นงานที่ไม่ผ่าน สถานีที่เกิดปัญหา และช่วงเวลาที่พบความผิดปกติ เพื่อหาว่าความเสียหายมีรูปแบบซ้ำกันหรือไม่
ขั้นตอนที่ 2: วิเคราะห์สาเหตุจากการจับยึด
ตรวจสอบว่าชิ้นงานเคลื่อน ขยับ ไม่สัมผัส Locator หรือถูกกดจนโก่งระหว่างกระบวนการหรือไม่ โดยใช้ข้อมูลการตรวจวัดและการสังเกตการทำงานจริง
ขั้นตอนที่ 3: ตรวจสอบ Locator และ Support
ประเมินตำแหน่งอ้างอิงและจุดรองรับให้เหมาะกับรูปร่างชิ้นงาน ทิศทางแรง และผิวที่ไม่ควรได้รับความเสียหาย
ขั้นตอนที่ 4: เลือกประเภทและแรงจับของแคลมป์
เลือก Horizontal, Vertical, Push-Pull หรือรูปแบบอื่นให้สัมพันธ์กับทิศทางแรง พื้นที่ติดตั้ง ความถี่ในการทำงาน และข้อกำหนดจากผู้ผลิต
ขั้นตอนที่ 5: ทดสอบ Fixture กับชิ้นงานจริง
ทดลองจับยึดและผลิตชิ้นงานภายใต้สภาวะที่ควบคุม ตรวจสอบการเคลื่อนตัว การเสียรูป และความสามารถในการรักษาตำแหน่ง
ขั้นตอนที่ 6: กำหนดมาตรฐานการทำงาน
จัดทำ Work Instruction ระบุขั้นตอนวางชิ้นงาน ลำดับการล็อก ตำแหน่งสัมผัส และการตรวจสอบก่อนเริ่มผลิต
ขั้นตอนที่ 7: ติดตามผลหลังปรับปรุง
เปรียบเทียบ Scrap Rate, Rework Rate และ First Pass Yield ก่อนและหลัง โดยใช้ข้อมูลที่มีจำนวนตัวอย่างและเงื่อนไขการผลิตใกล้เคียงกัน พร้อมตรวจสอบว่าปัญหาไม่ได้ย้ายไปเกิดที่กระบวนการอื่น
KPI ที่ควรวัดเมื่อปรับปรุงระบบจับยึด
เพื่อให้ทราบว่าโครงการลดของเสียได้ผลจริง ควรกำหนดตัวชี้วัดให้ครอบคลุมคุณภาพและการทำงานของกระบวนการ
| KPI | วัดอะไร | ประโยชน์ |
|---|---|---|
| Scrap Rate | สัดส่วนชิ้นงานที่ต้องคัดทิ้ง | ติดตามของเสียที่ไม่สามารถใช้ได้ |
| Rework Rate | สัดส่วนงานที่ต้องแก้ไขซ้ำ | ประเมินงานที่ไม่ผ่านตั้งแต่ครั้งแรก |
| First Pass Yield (FPY) | สัดส่วนงานที่ผ่านครั้งแรกโดยไม่ต้องแก้ไข | วัดความสม่ำเสมอของกระบวนการ |
| Setup Time | เวลาตั้งงานก่อนเริ่มผลิต | ตรวจผลกระทบด้านประสิทธิภาพ |
| Dimensional Variation | ความแปรปรวนของขนาดและตำแหน่ง | ประเมินความสม่ำเสมอของชิ้นงาน |
| Clamp / Fixture Downtime | เวลาหยุดจากปัญหาจับยึด | ตรวจความพร้อมของอุปกรณ์ |
การประเมินควรกำหนดนิยามของแต่ละ KPI ให้ชัดเจน เช่น งานแก้ไขหนึ่งชิ้นควรถูกนับตามนิยามเดียวกันทุกช่วงเวลา เพื่อไม่ให้จำนวน Scrap และ Rework ถูกนำมารวมซ้ำโดยไม่ตั้งใจ
ปัญหาที่ควรหลีกเลี่ยงเมื่อใช้แคลมป์ใน Production Line
เลือกแคลมป์จากแรงจับสูงสุดอย่างเดียว
ค่าความสามารถในการรับแรงที่สูงไม่ได้รับประกันว่าระบบจับยึดจะปลอดภัยหรือแม่นยำ หากตำแหน่งกดไม่เหมาะสม
ใช้แคลมป์แทนจุดกำหนดตำแหน่ง
การพยายามใช้แรงกดบังคับชิ้นงานให้เข้าตำแหน่งโดยไม่มี Locator ที่เหมาะสม อาจทำให้แต่ละรอบจับยึดเกิดความคลาดเคลื่อนต่างกัน
ไม่ตรวจสภาพอุปกรณ์ระหว่างใช้งาน
แคลมป์ที่มีจุดหมุนหลวม สกรูปรับเคลื่อน หรือฐานยึดเสียหาย อาจทำให้ตำแหน่งจับเปลี่ยนไปตามเวลา จึงควรมีรอบตรวจสอบและบำรุงรักษาตามสภาพการใช้งาน
เปลี่ยนแคลมป์โดยไม่ทดสอบกระบวนการ
หากเปลี่ยนรุ่นหรือขนาดแคลมป์โดยไม่ทดลองผลิต อาจเกิดปัญหาใหม่ เช่น แขนกดชนเครื่องมือ จุดกดเปลี่ยน หรือชิ้นงานเสียรูป
ละเลยระบบความปลอดภัย
แคลมป์ไม่ใช่อุปกรณ์ทดแทน Machine Guarding หรือระบบ Interlock ของเครื่องจักร การออกแบบ Fixture ต้องไม่ทำให้ผู้ปฏิบัติงานต้องนำมือเข้าไปในบริเวณอันตราย และต้องมีมาตรการด้านความปลอดภัยที่เหมาะสม
แคลมป์จับชิ้นงานแบบไหนเหมาะกับโรงงานของคุณ?
หากโรงงานผลิตชิ้นงานรูปแบบเดิมซ้ำ ๆ และต้องการลดความแตกต่างในการจับยึด Toggle Clamp อาจเป็นตัวเลือกที่น่าสนใจ เพราะมีรูปแบบการเปิด–ปิดที่ชัดเจนและสามารถนำไปออกแบบร่วมกับ Fixture ได้
หากกระบวนการต้องการลำดับการจับยึดหลายจุด หรือมีการโหลดชิ้นงานด้วยระบบอัตโนมัติ อาจพิจารณา Pneumatic หรือ Hydraulic Clamp ที่มีระบบตรวจยืนยันตำแหน่งและมาตรการป้องกันที่เหมาะสม
แต่สำหรับงานที่เปลี่ยนชิ้นงานบ่อยหรือผลิตล็อตเล็ก ควรพิจารณา Modular Fixture และอุปกรณ์จับยึดที่ปรับเปลี่ยนได้ เพื่อลดภาระในการออกแบบ Jig ใหม่ทุกครั้ง
ไม่ว่าจะเลือกระบบใด ควรเริ่มจากข้อมูลปัญหาหน้างานจริง และให้ความสำคัญกับความสามารถในการจับยึดที่ถูกต้องมากกว่าตัวเลขแรงจับเพียงอย่างเดียว
สามารถศึกษาประเภทแคลมป์และตัวเลือกผลิตภัณฑ์เพิ่มเติมได้ที่ หมวดหมู่แคลมป์จับชิ้นงาน Adikotools
คำถามที่พบบ่อย (FAQ)
1. แคลมป์จับชิ้นงานช่วยลดของเสียในกระบวนการผลิตได้จริงหรือไม่?
ช่วยลดของเสียที่เกิดจากการเคลื่อนตัว การจับยึดไม่สม่ำเสมอ และตำแหน่งชิ้นงานคลาดเคลื่อนได้ หากใช้งานร่วมกับ Jig & Fixture ที่ออกแบบถูกต้อง แต่ไม่สามารถแก้ของเสียทุกประเภทได้เพียงอย่างเดียว
2. Toggle Clamp เหมาะกับงาน Production Line หรือไม่?
เหมาะกับงานผลิตซ้ำหลายประเภท เช่น งานเจาะ งานประกอบ และงานเชื่อม โดยต้องเลือกทิศทางแรง ขนาด และ Holding Capacity ให้เหมาะสมกับกระบวนการจริง
3. แคลมป์แรงจับมากช่วยลด Scrap ได้ดีกว่าหรือไม่?
ไม่เสมอไป เพราะแรงจับมากเกินไปอาจทำให้ชิ้นงานเสียรูป ควรเลือกแรงจับที่เพียงพอต่อการรักษาตำแหน่ง พร้อมออกแบบ Locator และ Support ให้เหมาะสม
4. Jig & Fixture กับแคลมป์จับชิ้นงานต่างกันอย่างไร?
Jig & Fixture คือชุดอุปกรณ์ช่วยกำหนดและรักษาตำแหน่งชิ้นงานระหว่างทำงาน โดยแคลมป์เป็นส่วนหนึ่งของระบบที่ใช้จับยึดชิ้นงานให้อยู่กับ Locator และ Support
5. แคลมป์จับชิ้นงานช่วยลด Rework ได้อย่างไร?
ช่วยให้การจับยึดมีความสม่ำเสมอ ลดโอกาสเกิดรูเจาะคลาดเคลื่อน ชิ้นงานเลื่อน หรือการประกอบผิดตำแหน่ง ซึ่งเป็นสาเหตุบางส่วนที่ทำให้ต้องแก้ไขงานซ้ำ
6. ควรเลือก Horizontal หรือ Vertical Toggle Clamp?
ควรพิจารณาพื้นที่ติดตั้ง ทิศทางแรง และระยะเปิดของแขนแคลมป์ โดย Horizontal เหมาะกับบาง Fixture ที่มีพื้นที่ด้านบนจำกัด ส่วน Vertical เหมาะกับงานที่มีพื้นที่เปิดแขนขึ้นด้านบนเพียงพอ
7. จะรู้ได้อย่างไรว่าแคลมป์เป็นสาเหตุของงานเสีย?
ควรตรวจสอบตำแหน่งชิ้นงานก่อนและหลังจับยึด วิเคราะห์รอยเคลื่อนหรือการเสียรูป และเปรียบเทียบผลการผลิตภายใต้เงื่อนไขที่ควบคุม เพื่อแยกปัญหาจากแคลมป์ออกจากปัญหาเครื่องจักรและเครื่องมือตัด
8. จำเป็นต้องใช้แคลมป์ลมหรือไฮดรอลิกเพื่อลดของเสียหรือไม่?
ไม่จำเป็นเสมอไป Toggle Clamp แบบมือโยกอาจเพียงพอสำหรับหลายกระบวนการ ส่วนระบบลมหรือไฮดรอลิกเหมาะเมื่อมีความต้องการด้านแรง ลำดับการทำงาน หรือระบบอัตโนมัติที่ชัดเจน
สรุป: ลดของเสียในสายการผลิต เริ่มจากการจับยึดชิ้นงานให้ถูกต้อง
ของเสียในกระบวนการผลิตอาจเกิดจากหลายสาเหตุ แต่หนึ่งในปัจจัยที่ไม่ควรมองข้ามคือระบบจับยึดชิ้นงาน เพราะหากชิ้นงานเคลื่อนตัว ถูกกดจนเสียรูป หรือไม่สามารถรักษาตำแหน่งเดิมได้ คุณภาพที่ได้จากเครื่องจักรก็อาจไม่สม่ำเสมอ
การเลือกแคลมป์ล็อคชิ้นงานที่เหมาะสมจึงต้องพิจารณามากกว่าค่า Holding Capacity โดยต้องดูทั้งทิศทางแรง ตำแหน่ง Locator จุดรองรับ วัสดุของชิ้นงาน และลักษณะกระบวนการผลิต
เมื่อออกแบบ Jig & Fixture อย่างถูกต้อง และควบคุมการทำงานร่วมกับระบบตรวจสอบคุณภาพ ก็มีโอกาสช่วยลด Scrap, Rework และความสูญเสียจากการตั้งงานผิดพลาดได้
สำหรับโรงงานที่ต้องการปรับปรุงประสิทธิภาพการผลิต สามารถเริ่มจากการตรวจสอบระบบจับยึดที่ใช้อยู่ และเลือกแคลมป์ให้สอดคล้องกับความเสี่ยงของงาน เพื่อช่วยให้การผลิตมีความสม่ำเสมอและลดต้นทุนของเสียในระยะยาว
เลือกดูผลิตภัณฑ์แคลมป์สำหรับ Jig & Fixture และงานอุตสาหกรรมได้ที่ Adikotools – แคลมป์จับชิ้นงาน
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
แหล่งข้อมูลอ้างอิง
- Carr Lane – Workpiece Fixture Design Principles
- Carr Lane – Machining Operations & Fixture Layout
- Carr Lane – Locating & Clamping Principles
- CIRP Annals – Fixtures and Workpiece Clamping Systems in Machining
- Adikotools – หมวดหมู่แคลมป์จับชิ้นงาน
#แคลมป์จับชิ้นงาน #แคลมป์ล็อคชิ้นงาน #ToggleClamp #JigFixture #Workholding #ลดของเสียในกระบวนการผลิต #ลดScrap #ลดRework #ProductionLine #Manufacturing #QualityControl #LeanManufacturing #โรงงานอุตสาหกรรม #Adikotools