เคยเจอปัญหาที่เจาะชิ้นงานเหมือนเดิมทุกครั้ง แต่ตำแหน่งรูที่ได้กลับคลาดเคลื่อนหรือไม่? บางครั้งเครื่องเจาะยังทำงานปกติ ดอกสว่านก็ไม่ได้เสีย แต่เมื่อเริ่มเจาะ ชิ้นงานกลับขยับเล็กน้อยจนทำให้รูไม่ตรงตำแหน่งที่ต้องการ
ปัญหาแบบนี้พบได้ทั้งในงานเจาะโลหะ งานผลิตชิ้นส่วนเครื่องจักร และงานเจาะที่ใช้ Jig & Fixture โดยเฉพาะงานที่ต้องผลิตชิ้นงานรูปแบบเดิมซ้ำหลายรอบ
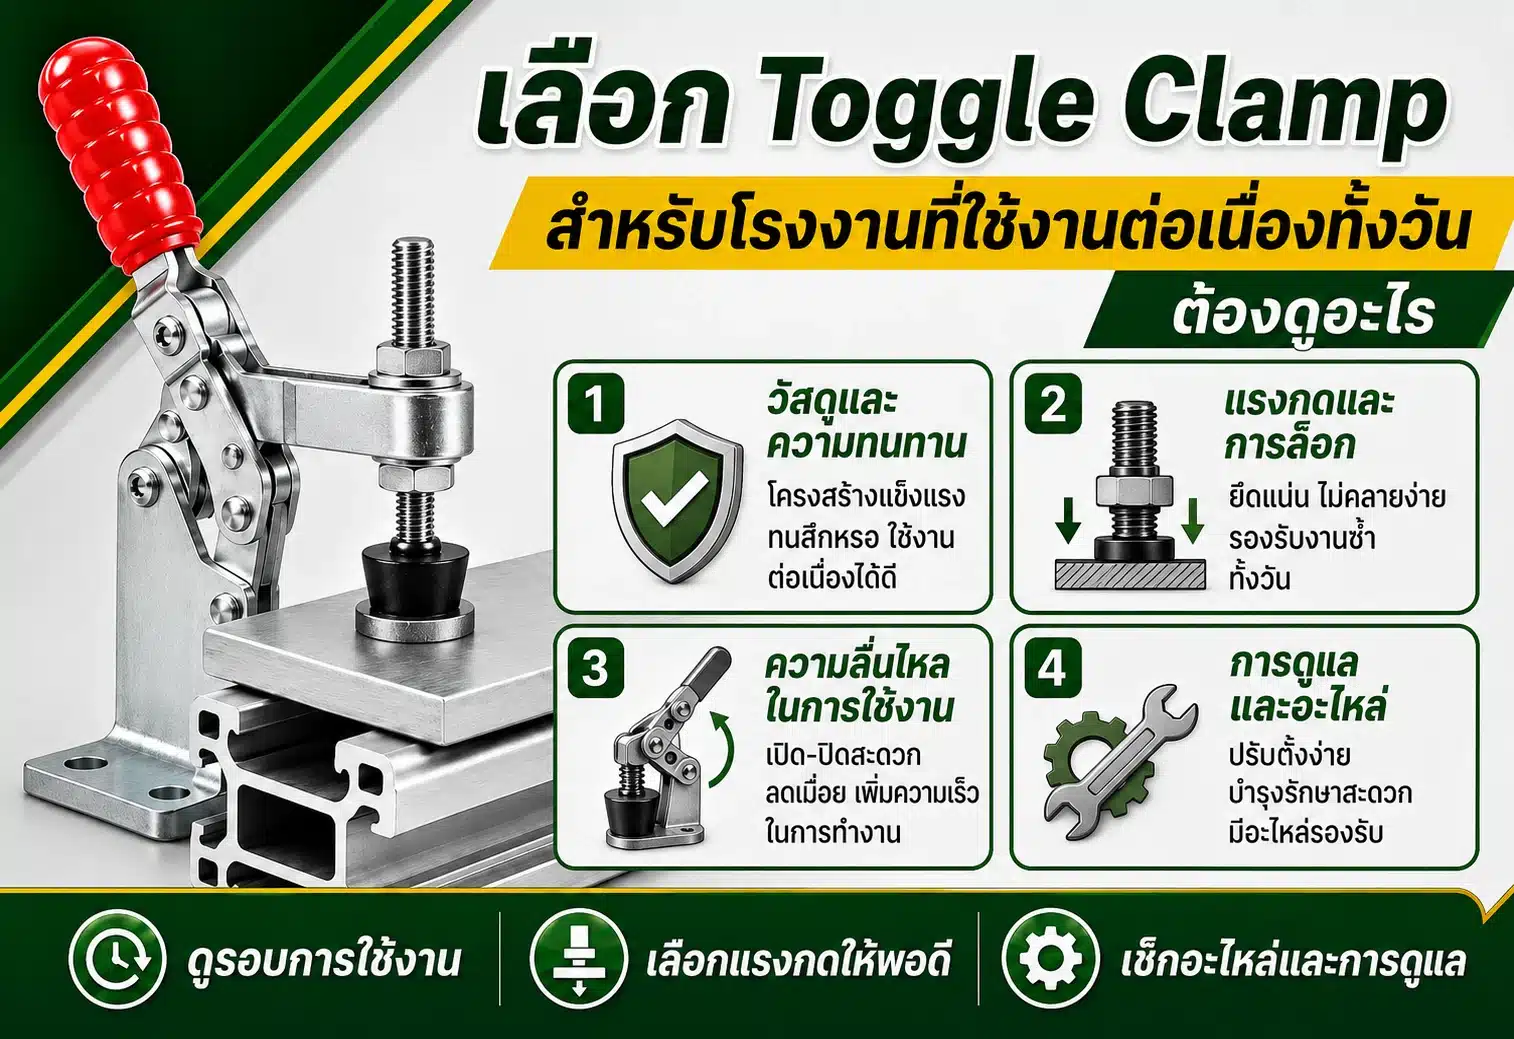
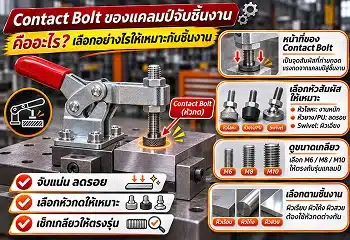
Toggle Clamp เป็นอุปกรณ์จับยึดที่ช่วยให้การล็อกและปลดชิ้นงานทำได้รวดเร็ว พร้อมใช้กลไกล็อกเพื่อรักษาตำแหน่งชิ้นงานระหว่างทำงาน แต่แคลมป์แต่ละประเภทมีลักษณะการออกแรงและพื้นที่ติดตั้งแตกต่างกัน
การเลือกให้เหมาะกับงานเจาะจึงต้องดูมากกว่าแรงจับ เพราะหากเลือกผิดประเภทหรือติดตั้งผิดตำแหน่ง ต่อให้ใช้แคลมป์ขนาดใหญ่ ก็อาจยังเกิดปัญหาชิ้นงานขยับ สั่น หรือเสียรูปได้
บทความนี้จะอธิบายว่า Toggle Clamp แบบไหนเหมาะกับงานเจาะ วิธีพิจารณาแรงจับ และสิ่งที่ควรตรวจสอบก่อนนำไปใช้จริงในโรงงาน
Toggle Clamp สำหรับงานเจาะคืออะไร?
Toggle Clamp คืออุปกรณ์จับยึดชิ้นงานที่ใช้กลไกข้อต่อในการสร้างแรงกดหรือแรงดัน โดยกลไกแบบ Over-Center ช่วยให้อุปกรณ์คงอยู่ในตำแหน่งล็อกตามการออกแบบ
จุดเด่นคือสามารถจับและปลดชิ้นงานได้รวดเร็ว จึงเหมาะกับงานที่ต้องวางชิ้นงานและทำกระบวนการเดิมซ้ำ ๆ เช่น งานเจาะรู งานประกอบ และการตรวจสอบชิ้นส่วน
สำหรับงานเจาะ Toggle Clamp มักติดตั้งร่วมกับ Drill Jig หรือ Fixture เพื่อช่วยรักษาตำแหน่งชิ้นงานขณะดอกสว่านทำงาน
ตัวอย่างเช่น โรงงานต้องเจาะรูบนแผ่นเหล็กหลายร้อยชิ้นต่อวัน หากใช้วิธีจับชิ้นงานที่ไม่สม่ำเสมอ พนักงานอาจต้องเสียเวลาจัดตำแหน่งใหม่ทุกครั้ง
แต่หากมี Jig ที่กำหนดตำแหน่งชิ้นงานชัดเจน และใช้ Toggle Clamp ล็อกชิ้นงานให้อยู่กับจุดอ้างอิง ก็จะช่วยให้ขั้นตอนการทำงานซ้ำได้ง่ายขึ้น
อย่างไรก็ตาม Toggle Clamp ไม่ได้ทำหน้าที่กำหนดตำแหน่งรูเจาะแทนเครื่องมือหรือ Jig หากต้องการควบคุมตำแหน่งดอกสว่านอย่างแม่นยำ อาจต้องใช้ Drill Bushing หรือระบบกำหนดตำแหน่งเครื่องมือเพิ่มเติม
Toggle Clamp สำหรับงานเจาะควรเลือกแบบไหน?
สำหรับงานเจาะทั่วไป Hold-Down Toggle Clamp เป็นตัวเลือกที่ควรพิจารณาเป็นอันดับต้น ๆ เพราะสามารถกดชิ้นงานให้แนบกับฐานรองรับได้
แต่ควรเลือก Horizontal หรือ Vertical ตามพื้นที่ติดตั้งและทิศทางการเปิดด้ามจับ
หากชิ้นงานต้องถูกดันเข้าหา Stopper ด้านข้าง อาจใช้ Push-Pull Toggle Clamp ร่วมกับแคลมป์กดจากด้านบน
ตารางเปรียบเทียบ Toggle Clamp สำหรับงานเจาะ
| ประเภท | ลักษณะการจับยึด | งานเจาะที่เหมาะสม | สิ่งที่ต้องระวัง |
|---|---|---|---|
| Horizontal Toggle Clamp | กดลง ด้ามอยู่แนวนอนเมื่อล็อก | งานเจาะบน Jig ที่มีพื้นที่เหนือชิ้นงานจำกัด | แขนกดและทางเดินดอกสว่าน |
| Vertical Toggle Clamp | กดลง ด้ามอยู่แนวตั้งเมื่อล็อก | งานเจาะซ้ำบน Fixture ที่มีพื้นที่ด้านบนเพียงพอ | ระยะเปิดด้ามและการชนเครื่องจักร |
| Push-Pull Toggle Clamp | ดันหรือดึงแนวตรง | งานเจาะที่ต้องดันชิ้นงานเข้าหา Stopper | ต้องมีตัวรองรับแรงและยึดด้านอื่นให้เหมาะสม |
| Pneumatic Toggle Clamp | จับยึดด้วยกลไกที่ใช้แรงจากระบบลม | งานเจาะซ้ำในไลน์ผลิตที่ต้องการควบคุมลำดับ | แรงดันลม เซนเซอร์ และระบบความปลอดภัย |
| Heavy-Duty Toggle Clamp | ออกแบบให้รองรับโหลดตามพิกัดของรุ่น | งานที่มีแรงรบกวนสูงและผ่านการคำนวณเลือกขนาด | ห้ามเลือกจากคำว่า Heavy Duty อย่างเดียว |
การเลือกประเภทที่ถูกต้องช่วยให้จัดตำแหน่งแคลมป์ได้เหมาะสม แต่ไม่ได้รับประกันว่าระบบจะรองรับแรงเจาะทุกขนาด ต้องตรวจสอบข้อมูลรุ่นและ Fixture จริงเพิ่มเติม
1. Horizontal Toggle Clamp เหมาะกับงานเจาะแบบไหน?
Horizontal Toggle Clamp เป็นแคลมป์แบบกดลงที่ด้ามจับจะอยู่ในแนวนอนเมื่อล็อก
ข้อดีคือสามารถลดการกินพื้นที่เหนือชิ้นงานได้ในบางรูปแบบ จึงเหมาะกับ Drill Jig ที่มีส่วนประกอบอยู่ด้านบน หรือบริเวณที่ต้องรักษาระยะห่างระหว่างด้ามจับกับเครื่องจักร
ตัวอย่างการใช้งาน ได้แก่
- งานเจาะแผ่นโลหะบนฐาน Jig
- งานเจาะชิ้นส่วนขนาดเล็กที่ผลิตซ้ำ
- งานเจาะที่มีพื้นที่ด้านบนจำกัด
- งาน Fixture ที่ต้องเปิดและปิดแคลมป์บ่อย
ข้อดีสำหรับงานเจาะ
เมื่อติดตั้งถูกตำแหน่ง Horizontal Toggle Clamp สามารถกดชิ้นงานเข้าหาฐานรองรับได้โดยตรง ช่วยให้ชิ้นงานคงตำแหน่งระหว่างเจาะ
แต่ต้องตรวจสอบระยะของแขนกดและตำแหน่ง Spindle ว่าไม่ขวางดอกสว่าน หัวจับดอกสว่าน หรือเส้นทางการเคลื่อนที่ของเครื่องจักร
หากฐานรองรับอยู่ห่างจากจุดกดมากเกินไป อาจทำให้แผ่นงานโก่งแทนที่จะถูกจับยึดอย่างมั่นคง
2. Vertical Toggle Clamp เหมาะกับงานเจาะแบบไหน?
Vertical Toggle Clamp เป็นแคลมป์กดลงอีกประเภทหนึ่ง แต่เมื่อล็อกแล้วด้ามจับจะอยู่ในแนวตั้ง
เหมาะกับงานที่มีพื้นที่ด้านบนเพียงพอ และต้องการให้ผู้ปฏิบัติงานเข้าถึงด้ามจับได้สะดวก
ตัวอย่างการใช้งาน ได้แก่
- งานเจาะรูบนชิ้นส่วนโลหะ
- งานเจาะที่ใช้ Fixture ตำแหน่งคงที่
- งานเจาะชิ้นงานหลายชิ้นที่มีรูปทรงเหมือนกัน
- งานผลิตซ้ำที่ต้องเปิด–ปิดแคลมป์เป็นประจำ
Vertical Toggle Clamp ไม่ได้ให้แรงจับสูงกว่า Horizontal Toggle Clamp เสมอไป เพราะค่าความสามารถในการจับยึดขึ้นอยู่กับรุ่น ขนาด กลไก และเงื่อนไขการติดตั้ง
ข้อควรระวังคือด้ามจับที่ตั้งขึ้นอาจขวางหัวเครื่องเจาะหรือพื้นที่ทำงาน หากไม่ได้ตรวจสอบระยะ Clearance ให้เหมาะสม
ดังนั้น ก่อนเลือกควรจำลองการเปิด–ปิดแคลมป์ร่วมกับระยะเคลื่อนของหัวเครื่องเจาะตลอดรอบการทำงาน
3. Push-Pull Toggle Clamp ใช้กับงานเจาะได้หรือไม่?
Push-Pull Toggle Clamp ใช้กลไกดันหรือดึงชิ้นงานในแนวเส้นตรง เหมาะกับ Fixture ที่ต้องการแรงในแนวนอนหรือแนวแกน
ตัวอย่างเช่น ชิ้นงานต้องถูกดันเข้าหา Stopper เพื่อกำหนดตำแหน่งด้านข้างก่อนเจาะ
ในกรณีนี้ Push-Pull Toggle Clamp สามารถช่วยให้ชิ้นงานสัมผัสตำแหน่งอ้างอิงได้ แต่ไม่ควรถือว่าการดันด้านข้างเพียงอย่างเดียวเพียงพอสำหรับการป้องกันชิ้นงานยกตัวจากแรงเจาะ
หากมีความเสี่ยงที่ชิ้นงานจะยกหรือหมุน ต้องออกแบบระบบจับยึดเพิ่มเติมตามแรงที่เกิดขึ้นจริง
สรุป: Push-Pull Clamp เหมาะกับงานกำหนดตำแหน่งด้านข้าง ไม่ใช่ตัวเลือกทดแทน Hold-Down Clamp ในทุกสถานการณ์
ทำไมงานเจาะจึงต้องเลือกแรงจับให้เหมาะสม?
ระหว่างการเจาะ ดอกสว่านจะสร้างแรงที่กระทำต่อชิ้นงานหลายลักษณะ โดยเฉพาะแรงตามแนวแกนดอกสว่านและแรงบิด
ในงานเจาะที่ดอกสว่านเคลื่อนจากด้านบนลงด้านล่าง แรงตามแนวแกนหลักมักกดชิ้นงานเข้าหาฐานรองรับ แต่แรงบิดและสภาพการตัดอาจทำให้ชิ้นงานมีแนวโน้มหมุนหรือเคลื่อน
เมื่อดอกสว่านทะลุออกจากด้านล่างหรือเกิดการติดขัด อาจเกิดแรงรบกวนที่ทำให้ชิ้นงานยกตัวหรือกระชากได้
ดังนั้น ระบบจับยึดจึงต้องควบคุมทั้งการเลื่อน การหมุน และการยกตัวที่อาจเกิดขึ้น
Holding Capacity กับ Clamping Force ต่างกันอย่างไร?
นี่เป็นเรื่องที่ควรเข้าใจก่อนเลือก Toggle Clamp สำหรับงานเจาะ
| ค่าทางเทคนิค | ความหมาย | ข้อควรตรวจสอบ |
|---|---|---|
| Holding Capacity | ความสามารถในการรับแรงของแคลมป์ขณะล็อก ตามเงื่อนไขผู้ผลิต | พิกัดและตำแหน่งที่ใช้ทดสอบ |
| Clamping Force | แรงที่แคลมป์กระทำต่อชิ้นงาน | ขึ้นอยู่กับกลไก การปรับตั้ง และแรงที่ใช้โยก |
| Spindle Position | ตำแหน่งจุดกดบนแขนแคลมป์ | ส่งผลต่อแรงและระยะเอื้อม |
| Opening Angle | มุมเปิดแขนหรือด้ามจับ | ต้องไม่ชนเครื่องจักร |
| Stroke | ระยะเคลื่อนที่ของกลไกตามรูปแบบแคลมป์ | ต้องสอดคล้องกับระยะทำงาน |
| Mounting Dimensions | ขนาดและตำแหน่งรูติดตั้ง | ฐานต้องยึดได้มั่นคง |
ค่าที่ควรระวังคือ Holding Capacity ไม่ใช่ Clamping Force
ตัวอย่างเช่น แคลมป์ที่ผู้ผลิตระบุ Holding Capacity 900 N ไม่ได้หมายความว่าจะกดชิ้นงานด้วยแรง 900 N ทุกครั้ง เพราะแรงที่เกิดขึ้นจริงขึ้นอยู่กับหลายปัจจัย เช่น แรงที่ผู้ปฏิบัติงานออกที่ด้ามจับและตำแหน่งจุดกด
นอกจากนี้ ค่า Holding Capacity ของบางรุ่นอาจเปลี่ยนไปตามตำแหน่ง Spindle บนแขนแคลมป์
จึงควรตรวจสอบ Data Sheet ของรุ่นที่สนใจ และไม่ใช้ตัวเลข Holding Capacity เป็นค่าแรงกดโดยตรง
วิธีเลือกแรงจับ Toggle Clamp สำหรับงานเจาะ
การเลือกแรงจับต้องเริ่มจากข้อมูลของชิ้นงานและกระบวนการ
ปัจจัยสำคัญ ได้แก่ ขนาดดอกสว่าน วัสดุชิ้นงาน ความหนา อัตราป้อน แรงบิด ระยะห่างจากจุดรองรับ และวิธีติดตั้ง Fixture
หลักการที่เหมาะสมคือออกแบบ Locator และ Stopper ให้รับแรงตัดหลัก ขณะที่แคลมป์ทำหน้าที่รักษาชิ้นงานให้อยู่กับตำแหน่งอ้างอิง และต้านแรงที่ทำให้ชิ้นงานหลุดจากการจับยึด
หากต้องคำนวณแรงจับจริง ควรใช้แรงในกรณีเลวร้ายที่สุด รวมถึงแรงยก แรงบิด และความเสี่ยงจากการติดขัดของเครื่องมือตัด โดยพิจารณาค่าความปลอดภัยตามหลักวิศวกรรมและข้อมูลผู้ผลิต
ไม่ควรนำค่าพิกัดที่ระบุเป็นนิวตันหรือกิโลกรัมแรงไปเปรียบเทียบกันโดยไม่ตรวจสอบหน่วยและวิธีทดสอบ
ตัวอย่างการเลือกแคลมป์สำหรับชิ้นงานต่างกัน
| ลักษณะงานเจาะ | ตัวเลือกเริ่มต้น | สิ่งที่ควรตรวจสอบเพิ่ม |
|---|---|---|
| แผ่นเหล็กบาง | Horizontal หรือ Vertical Hold-Down | แรงกดและการโก่งของแผ่น |
| บล็อกอะลูมิเนียม | Hold-Down ร่วมกับ Locator | แรงตัดและรอยกดบนผิวงาน |
| ชิ้นงานทรงกระบอก | Hold-Down ร่วมกับ V-Block หรืออุปกรณ์รองรับ | การหมุนและการกลิ้งของชิ้นงาน |
| ชิ้นงานยาว | Hold-Down หลายจุดตามการออกแบบ | การสั่นและระยะรองรับ |
| ชิ้นงานที่ต้องดันชิดขอบ | Push-Pull ร่วมกับระบบยึดที่เหมาะสม | ตำแหน่ง Stopper และแรงยก |
| งานเจาะจำนวนมากต่อวัน | Hold-Down หรือระบบจับยึดอัตโนมัติ | ความเร็ว ความสม่ำเสมอ และการตรวจยืนยัน |
ตารางนี้ใช้เพื่อคัดเลือกประเภทเบื้องต้นเท่านั้น ไม่ใช่ข้อกำหนดขนาดแคลมป์สำหรับนำไปใช้งานโดยไม่ตรวจสอบเพิ่มเติม
จุดติดตั้ง Toggle Clamp มีผลต่อความแม่นยำในการเจาะอย่างไร?
แม้เลือกประเภทแคลมป์ถูกต้อง แต่หากติดตั้งผิดตำแหน่ง ก็อาจทำให้ชิ้นงานเสียหายได้
ตัวอย่างเช่น ต้องการเจาะแผ่นเหล็กบาง แต่ติดตั้งจุดกดไว้กลางช่วงแผ่นที่ไม่มีฐานรองรับ เมื่อกดแคลมป์ลง ชิ้นงานอาจแอ่นตัวก่อนเริ่มเจาะ
เมื่อปลดแคลมป์หลังเจาะ แผ่นงานคืนรูปและทำให้ตำแหน่งหรือขนาดที่ตรวจวัดแตกต่างจากสภาพขณะจับยึด
แนวทางออกแบบที่ควรพิจารณาคือ
1. กดชิ้นงานเข้าหาจุดรองรับที่มั่นคง
ควรจัดให้แรงจับส่งผ่านไปยัง Support หรือ Locator อย่างเหมาะสม เพื่อลดการโก่งและไม่ให้แคลมป์ทำหน้าที่บังคับชิ้นงานเสียรูป
2. วางจุดกดให้ไม่ขวางดอกสว่าน
ตรวจสอบเส้นทางดอกสว่าน หัวจับดอกสว่าน และระยะเคลื่อนทั้งหมด ไม่ใช่เพียงดูตอนเครื่องหยุดนิ่ง
3. ให้มีพื้นที่สำหรับนำเศษโลหะออก
เศษโลหะที่ติดบนจุดรองรับอาจทำให้ชิ้นงานวางเอียง ส่งผลให้ตำแหน่งรูคลาดเคลื่อนในการผลิตครั้งถัดไป
4. ติดตั้งฐานแคลมป์ให้แข็งแรง
ฐานยึดต้องรองรับแรงที่เกิดขึ้นจากกลไกได้โดยไม่คลอน และต้องยึด Fixture เข้ากับโต๊ะเครื่องจักรตามวิธีที่ได้รับอนุมัติ
5. ป้องกันการหมุนของชิ้นงาน
สำหรับงานเจาะชิ้นงานทรงกลมหรือชิ้นงานที่มีโอกาสหมุน ต้องใช้ Locator, Stopper, V-Block หรืออุปกรณ์ยึดอื่นตามความเหมาะสม ไม่พึ่งแรงเสียดทานจากแคลมป์อย่างเดียว
Toggle Clamp ช่วยลดรูเจาะคลาดเคลื่อนได้จริงหรือไม่?
ช่วยลดความเสี่ยงจากชิ้นงานเคลื่อนตัวได้ หากระบบจับยึดถูกออกแบบให้สอดคล้องกับแรงและตำแหน่งที่เกิดขึ้นจริง
อย่างไรก็ตาม ความคลาดเคลื่อนของรูเจาะอาจมีสาเหตุอื่น เช่น ดอกสว่านสึก เครื่องจักรมีระยะคลอน การตั้งค่าผิด หรือการวางตำแหน่งอ้างอิงไม่ถูกต้อง
ลองพิจารณาตัวอย่างสมมติของโรงงานที่ต้องเจาะรูบนแผ่นอะลูมิเนียมจำนวน 500 ชิ้นต่อวัน
ก่อนปรับปรุง พนักงานใช้วิธีจัดตำแหน่งทีละชิ้น ทำให้มีโอกาสวางชิ้นงานไม่ตรงจุดอ้างอิง
หลังปรับปรุง โรงงานเปลี่ยนเป็น Jig ที่มี Stopper และ Locator ชัดเจน พร้อมติดตั้ง Toggle Clamp เพื่อกดชิ้นงานในตำแหน่งเดิม
แนวทางนี้อาจช่วยลดความแปรปรวนจากการวางชิ้นงานได้ แต่จะทราบว่าลดของเสียได้จริงเท่าไร ต้องเก็บข้อมูลจำนวนงานเสียและความคลาดเคลื่อนก่อน–หลังภายใต้เงื่อนไขการผลิตที่เปรียบเทียบกันได้
จึงไม่ควรสรุปว่า Toggle Clamp ทุกตัวจะเพิ่มความแม่นยำหรือทำให้ Scrap ลดลงเป็นเปอร์เซ็นต์ตายตัว
ความแตกต่างระหว่าง Drill Jig กับ Fixture สำหรับงานเจาะ
คำว่า Jig และ Fixture มักถูกใช้ร่วมกัน แต่ในทางวิศวกรรมมีหน้าที่ที่ควรแยกให้ชัดเจน
Drill Jig มีหน้าที่ช่วยกำหนดตำแหน่งชิ้นงาน และอาจมี Drill Bushing สำหรับนำทางดอกสว่าน เพื่อควบคุมตำแหน่งการเจาะให้สัมพันธ์กับชิ้นงาน
Fixture มีหน้าที่กำหนดตำแหน่งและยึดชิ้นงานให้อยู่กับที่ โดยตำแหน่งของเครื่องมือตัดอาจถูกควบคุมจากเครื่องจักรหรือระบบอื่น เช่น CNC
Toggle Clamp สามารถเป็นส่วนหนึ่งของทั้ง Jig และ Fixture ได้ แต่ไม่ได้ทำหน้าที่นำทางดอกสว่านด้วยตัวเอง
ดังนั้น หากโรงงานต้องการแก้ปัญหารูเจาะคลาดเคลื่อน ควรตรวจสอบทั้งระบบ ไม่ใช่เปลี่ยนแคลมป์เพียงอย่างเดียว
8 ขั้นตอนเลือก Toggle Clamp สำหรับงานเจาะให้เหมาะสม
ขั้นตอนที่ 1: ตรวจสอบลักษณะชิ้นงาน
ระบุวัสดุ ความหนา รูปร่าง น้ำหนัก และบริเวณที่สามารถกดจับได้ โดยเฉพาะชิ้นงานผนังบางหรือชิ้นงานที่มีผิวสำเร็จ
ขั้นตอนที่ 2: วิเคราะห์แรงที่เกิดจากการเจาะ
พิจารณาแรงตามแนวดอกสว่าน แรงบิด แรงยกและการสั่น รวมถึงสภาวะที่ดอกสว่านทะลุหรือเกิดการติดขัด
ขั้นตอนที่ 3: ออกแบบจุดอ้างอิงและจุดรองรับ
กำหนด Locator, Stopper และ Support เพื่อรับแรงอย่างเหมาะสม ไม่ให้แคลมป์ต้องรับแรงตัดหลักโดยไม่มีโครงสร้างรองรับ
ขั้นตอนที่ 4: เลือกประเภท Toggle Clamp
เลือก Horizontal หรือ Vertical Hold-Down หากต้องการกดชิ้นงานลงบนฐาน หรือพิจารณา Push-Pull สำหรับแรงดันด้านข้างตามที่ Fixture ต้องการ
ขั้นตอนที่ 5: ตรวจสอบแรงจับและข้อมูลทางเทคนิค
ดู Holding Capacity, Clamping Force, Spindle Position, ระยะเปิด และขนาดติดตั้งจาก Data Sheet พร้อมประเมินค่าความปลอดภัยที่เหมาะสม
ขั้นตอนที่ 6: ตรวจสอบพื้นที่และตำแหน่งติดตั้ง
จำลองระยะเปิด–ปิดของด้ามจับ แขนกด และการเคลื่อนที่ของเครื่องจักร ตรวจสอบว่าไม่มีการชนหรือขวางเส้นทางดอกสว่าน
ขั้นตอนที่ 7: ทดลองเจาะกับชิ้นงานจริง
ทดสอบการวาง ล็อก เจาะ และปลดชิ้นงานหลายรอบ โดยใช้ชิ้นงานที่อยู่ในช่วงค่าความคลาดเคลื่อนที่ยอมรับได้ของการผลิต
ขั้นตอนที่ 8: กำหนดวิธีทำงานและตรวจสอบสม่ำเสมอ
จัดทำ Work Instruction ให้พนักงานตรวจว่าชิ้นงานสัมผัส Locator อย่างถูกต้อง แคลมป์ล็อกสมบูรณ์ และไม่มีสิ่งผิดปกติก่อนเริ่มเจาะ
ปัญหาที่พบบ่อยเมื่อเลือก Toggle Clamp สำหรับงานเจาะผิดประเภท
| ปัญหา | สาเหตุที่เป็นไปได้ | แนวทางแก้ไข |
|---|---|---|
| ชิ้นงานยกตัวขณะเจาะ | ระบบกดจับต้านแรงยกไม่เพียงพอ | ตรวจแรงยกและออกแบบ Hold-Down |
| ชิ้นงานหมุน | ไม่มี Stopper หรือ Locator ต้านแรงบิด | เพิ่มระบบต้านการหมุนที่เหมาะสม |
| ชิ้นงานโก่ง | กดบนบริเวณที่ไม่มี Support | ย้ายจุดกดหรือเพิ่มฐานรองรับ |
| แขนแคลมป์ชนดอกสว่าน | ไม่ตรวจระยะเคลื่อนก่อนติดตั้ง | ปรับ Layout และเลือกแขนที่เหมาะสม |
| รูเจาะคลาดเคลื่อน | การกำหนดตำแหน่งชิ้นงานไม่สม่ำเสมอ | ตรวจ Jig, Locator และเครื่องมือ |
| แคลมป์คลอน | ฐานยึดหรือจุดหมุนหลวม | หยุดใช้งาน ตรวจและซ่อมตามคู่มือ |
| ล็อกไม่สุด | ปรับ Spindle ไม่เหมาะสมหรือชิ้นงานหนาผิดช่วง | ตรวจระยะและกลไกล็อก |
การแก้ปัญหาควรเริ่มจากการตรวจหาสาเหตุจริง ไม่ควรเพิ่มแรงจับโดยอัตโนมัติ เพราะอาจทำให้เกิดความเสียหายแบบใหม่กับชิ้นงาน
งานเจาะจำนวนมากควรใช้ Manual หรือ Pneumatic Toggle Clamp?
ขึ้นอยู่กับจำนวนชิ้นงาน ความถี่ในการเปลี่ยนชิ้นงาน และข้อกำหนดด้านคุณภาพ
หากเป็นงานเจาะทั่วไปที่ผลิตจำนวนไม่มาก Manual Toggle Clamp อาจเหมาะสม เพราะใช้กลไกไม่ซับซ้อน เปิด–ปิดได้รวดเร็ว และสามารถออกแบบร่วมกับ Fixture ได้ง่าย
แต่หากมีการผลิตซ้ำต่อเนื่องจำนวนมาก หรือจำเป็นต้องควบคุมลำดับการจับยึด อาจพิจารณาระบบจับยึดแบบ Pneumatic ที่มีการควบคุมแรงดันและตรวจยืนยันสถานะ
| ปัจจัย | Manual Toggle Clamp | Pneumatic Clamp |
|---|---|---|
| วิธีควบคุม | ใช้พนักงานโยก | ใช้ระบบลมและชุดควบคุม |
| การลงทุนระบบ | โดยทั่วไปเริ่มต้นง่ายกว่า | มีค่าอุปกรณ์ลมและระบบควบคุม |
| งานที่เหมาะ | Jig และงานผลิตซ้ำทั่วไป | งานผลิตที่ต้องการระบบจับยึดควบคุม |
| ความสม่ำเสมอ | ขึ้นอยู่กับการปรับตั้งและการใช้งาน | สามารถควบคุมได้ตามระบบที่ออกแบบ |
| การบำรุงรักษา | ตรวจกลไกและฐานยึด | ตรวจกลไก แรงดัน การรั่ว และเซนเซอร์ |
ระบบอัตโนมัติไม่ได้ปลอดภัยกว่าหรือแม่นยำกว่าเสมอไป หากการออกแบบ Fixture หรือระบบตรวจยืนยันไม่เหมาะสม
ข้อควรระวังด้านความปลอดภัยเมื่อติดตั้ง Toggle Clamp กับเครื่องเจาะ
งานเจาะมีอันตรายจากชิ้นงานหมุน ดอกสว่าน และเศษโลหะ แคลมป์จึงเป็นส่วนหนึ่งของระบบจับยึด ไม่ใช่อุปกรณ์ทดแทนมาตรการป้องกันอันตรายของเครื่องจักร
ควรยึดชิ้นงานและ Fixture กับโต๊ะเครื่องตามวิธีที่เหมาะสม ไม่จับชิ้นงานด้วยมือระหว่างเจาะ และต้องใช้ระบบป้องกันหรืออุปกรณ์นิรภัยของเครื่องจักรตามข้อกำหนด
ก่อนปรับแต่งแคลมป์ เปลี่ยนดอกสว่าน หรือเคลียร์เศษโลหะ ต้องหยุดเครื่องและปฏิบัติตามขั้นตอนความปลอดภัยที่เกี่ยวข้อง
หากพบแคลมป์ล็อกไม่สมบูรณ์ ฐานหลวม หรือชิ้นงานเริ่มเคลื่อน ต้องหยุดงานเพื่อตรวจสอบ ไม่ควรใช้มือพยายามกดชิ้นงานเพิ่มขณะเครื่องทำงาน
เลือกซื้อ Toggle Clamp สำหรับงานเจาะ ต้องตรวจสอบอะไรบ้าง?
ก่อนสั่งซื้อสำหรับโรงงาน ควรเตรียมข้อมูลที่จำเป็น ได้แก่
- ประเภทงานเจาะและเครื่องจักรที่ใช้
- ขนาด วัสดุ และรูปร่างของชิ้นงาน
- จำนวนรูและตำแหน่งการเจาะ
- ลักษณะ Jig & Fixture
- ทิศทางแรงและข้อกำหนดแรงจับ
- ระยะเปิดและพื้นที่ติดตั้ง
- ความถี่ในการผลิต
- เงื่อนไขด้านความปลอดภัยและการบำรุงรักษา
สำหรับผู้ที่กำลังเลือกผลิตภัณฑ์ สามารถดูตัวเลือก Toggle Clamp และแคลมป์จับชิ้นงานจากแบรนด์ CLAMPTEK และ DESTACO ที่มีอยู่ในหมวดหมู่ของ Adikotools เพื่อนำสเปกแต่ละรุ่นมาเปรียบเทียบ
เลือกชมแคลมป์จับชิ้นงานที่ Adikotools
ควรตรวจสอบ Data Sheet ของรุ่นก่อนสั่งซื้อทุกครั้ง เพราะแคลมป์ที่มีรูปร่างคล้ายกันอาจมีพิกัดและขนาดติดตั้งแตกต่างกัน
FAQ: คำถามที่พบบ่อยเกี่ยวกับ Toggle Clamp สำหรับงานเจาะ
1. Toggle Clamp สำหรับงานเจาะควรใช้แบบไหน?
งานเจาะทั่วไปมักเหมาะกับ Hold-Down Toggle Clamp เพราะใช้กดชิ้นงานเข้าหาฐานรองรับ โดยเลือก Horizontal หรือ Vertical ตามพื้นที่ติดตั้งและระยะเคลื่อนของเครื่องจักร
2. Horizontal Toggle Clamp กับ Vertical Toggle Clamp แบบไหนดีกว่าสำหรับงานเจาะ?
ไม่มีประเภทใดดีกว่าทุกกรณี Horizontal เหมาะกับบางงานที่มีพื้นที่เหนือชิ้นงานจำกัด ส่วน Vertical เหมาะกับ Fixture ที่มีระยะเปิดด้ามจับด้านบนเพียงพอ ควรเลือกตามพื้นที่และแรงที่ต้องการ
3. Toggle Clamp ต้องใช้แรงจับเท่าไรสำหรับงานเจาะเหล็ก?
ไม่มีค่าแรงจับเดียวที่เหมาะกับงานเจาะเหล็กทั้งหมด ต้องคำนวณจากแรงเจาะ แรงบิด ขนาดดอกสว่าน วัสดุ จุดรองรับ และตำแหน่งติดตั้ง แล้วเลือกอุปกรณ์ตามข้อมูลผู้ผลิต
4. Holding Capacity คือแรงกดที่ใช้จับชิ้นงานหรือไม่?
ไม่ใช่โดยตรง Holding Capacity คือความสามารถในการรับแรงตามเงื่อนไขผู้ผลิต ส่วน Clamping Force คือแรงที่แคลมป์กระทำต่อชิ้นงานจริง ซึ่งขึ้นอยู่กับกลไกและการใช้งาน
5. งานเจาะแผ่นเหล็กบางควรใช้ Toggle Clamp แบบไหน?
สามารถใช้ Horizontal หรือ Vertical Hold-Down ได้ แต่ต้องมี Support รองรับตรงตำแหน่งที่เหมาะสม และควบคุมแรงกดไม่ให้แผ่นเหล็กโก่งหรือเกิดรอยเสียหาย
6. ใช้ Toggle Clamp ตัวเดียวจับชิ้นงานเจาะได้หรือไม่?
ขึ้นอยู่กับรูปร่างชิ้นงาน จุดรองรับ และแรงที่เกิดขึ้น หากแคลมป์หนึ่งตัวร่วมกับ Locator และ Stopper สามารถป้องกันการเคลื่อนและการหมุนได้อย่างปลอดภัยก็อาจเพียงพอ แต่บางงานต้องใช้หลายจุดจับ
7. Toggle Clamp ช่วยลดรูเจาะคลาดเคลื่อนได้ไหม?
ช่วยลดการขยับของชิ้นงานได้เมื่อใช้กับ Jig & Fixture ที่ออกแบบเหมาะสม แต่ต้องตรวจสอบปัจจัยอื่น เช่น ความสึกของดอกสว่าน ความคลอนของเครื่องจักร และตำแหน่งอ้างอิงด้วย
8. Toggle Clamp ใช้กับเครื่อง CNC ได้หรือไม่?
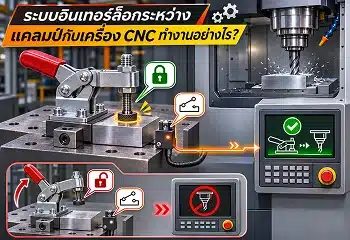
สามารถใช้กับ Fixture ของเครื่อง CNC บางประเภทได้ หากอุปกรณ์รองรับแรงและสภาพการทำงานจริง รวมถึงไม่ขวางเส้นทางเครื่องมือตัดและมีระบบป้องกันที่เหมาะสม
สรุป: Toggle Clamp สำหรับงานเจาะควรเลือกจากอะไร?
การเลือก Toggle Clamp สำหรับงานเจาะควรเริ่มจากลักษณะของชิ้นงานและแรงที่เกิดระหว่างการเจาะ ไม่ใช่เลือกจากรูปลักษณ์หรือขนาดแคลมป์อย่างเดียว
สำหรับงานที่ต้องการกดชิ้นงานลงบนฐาน Horizontal และ Vertical Hold-Down เป็นตัวเลือกที่ควรพิจารณา ส่วน Push-Pull เหมาะกับการดันหรือดึงชิ้นงานเข้าหาตำแหน่งอ้างอิงตามการออกแบบ
สิ่งที่สำคัญไม่แพ้ประเภทแคลมป์คือการออกแบบ Locator, Stopper และ Support ให้ชิ้นงานอยู่ในตำแหน่งที่ถูกต้อง พร้อมตรวจสอบแรงจับและระยะติดตั้งตาม Data Sheet ของผู้ผลิต
หากต้องการให้การเจาะทำซ้ำได้สม่ำเสมอ ลดการขยับของชิ้นงาน และลดความเสี่ยงจากรูเจาะคลาดเคลื่อน ควรเลือก Toggle Clamp ให้สัมพันธ์กับทั้งระบบ Jig & Fixture และทดสอบกับชิ้นงานจริงก่อนนำไปใช้ผลิตจำนวนมาก
สามารถเลือกชมแคลมป์สำหรับงานเจาะ งาน Jig & Fixture และงานอุตสาหกรรมได้ที่ Adikotools – แคลมป์จับชิ้นงาน
แหล่งข้อมูลอ้างอิง
- Carr Lane – Locating & Clamping Principles
- Carr Lane – Machining Operations & Fixture Layout
- Carr Lane – Jig & Fixture Definitions
- DESTACO – What To Know About Manual Quick-Action Toggle Clamps
- Adikotools – Toggle Clamp คืออะไร มีกี่ประเภท
#ToggleClamp #ToggleClampงานเจาะ #แคลมป์จับชิ้นงาน #แคลมป์ล็อคชิ้นงาน #HorizontalToggleClamp #VerticalToggleClamp #DrillJig #JigFixture #Workholding #งานเจาะโลหะ #งานCNC #HoldingCapacity #ProductionLine #Adikotools