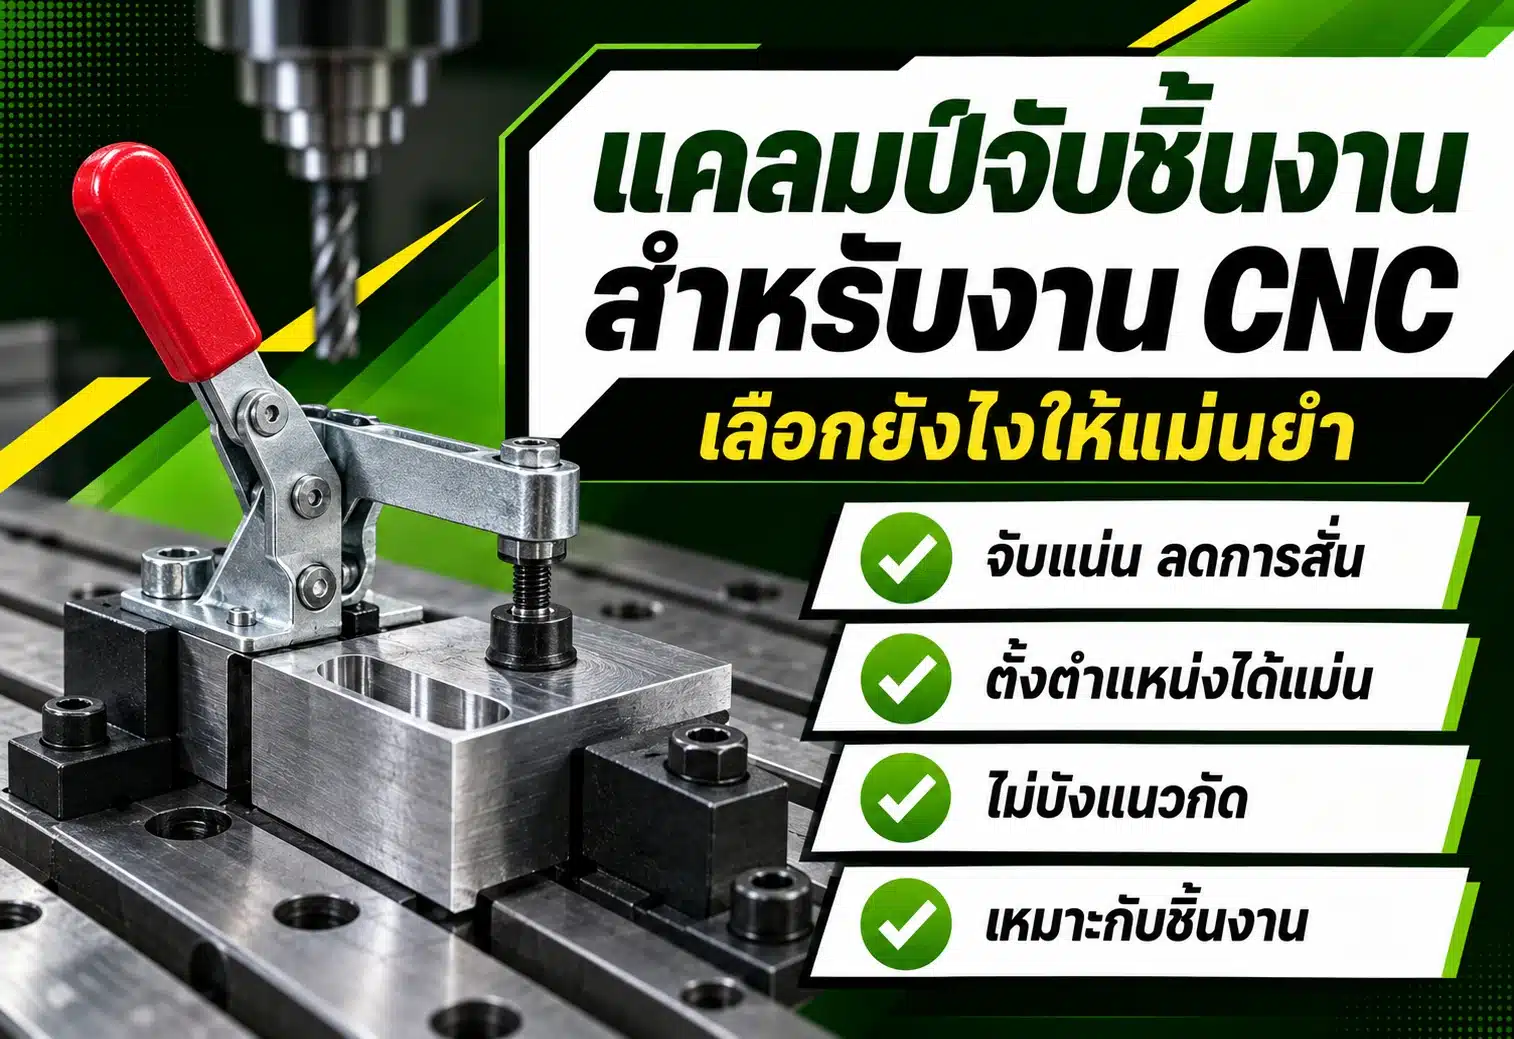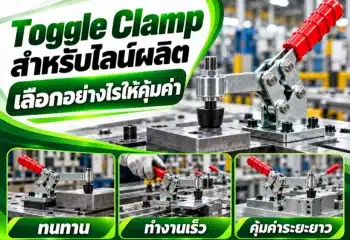
ในงานผลิตที่ต้องจับยึดชิ้นงานซ้ำ ๆ ไม่ว่าจะเป็นงานเชื่อม งานเจาะ งานประกอบ หรือการใช้งานร่วมกับ Jig & Fixture อุปกรณ์อย่าง Toggle Clamp ถือเป็นตัวช่วยสำคัญ เพราะสามารถจับและปลดชิ้นงานได้อย่างรวดเร็ว โดยไม่ต้องเสียเวลาหมุนสกรูเข้าออกทุกครั้ง
แต่ปัญหาหนึ่งที่ช่างและผู้ดูแลเครื่องจักรอาจพบคือ Toggle Clamp โยกด้ามแล้วล็อกไม่สุด บางครั้งต้องออกแรงกดมากกว่าปกติ บางตัวโยกแล้วเหมือนจะล็อกได้ แต่เมื่อปล่อยมือกลับมีอาการเด้ง หรือจับชิ้นงานไม่แน่นเหมือนเดิม
อาการเหล่านี้อาจดูเป็นเรื่องเล็กน้อย แต่หากเกิดขึ้นระหว่างกระบวนการผลิต อาจทำให้ชิ้นงานเคลื่อนจากตำแหน่ง เกิดความคลาดเคลื่อนของขนาด หรือเพิ่มความเสี่ยงต่อผู้ปฏิบัติงานได้
ก่อนตัดสินใจเปลี่ยน แคลมป์จับชิ้นงาน ใหม่ ควรตรวจสอบให้แน่ใจก่อนว่าปัญหาเกิดจากการปรับตั้ง ตำแหน่งติดตั้ง หรือกลไกภายใน เพราะบางอาการสามารถแก้ไขได้โดยไม่จำเป็นต้องเปลี่ยนทั้งชุด
Toggle Clamp ล็อกไม่สุดเกิดจากอะไร?
Toggle Clamp ล็อกไม่สุดมักเกิดจากการปรับหัวกดแน่นเกินไป ความหนาชิ้นงานไม่ตรงกับระยะที่ตั้งไว้ ฐานแคลมป์ติดตั้งไม่ตรงตำแหน่ง มีเศษโลหะหรือสิ่งสกปรกติดอยู่ในจุดหมุน กลไกสึกหรอ หรือเลือกแคลมป์ที่มีระยะทำงานไม่เหมาะสม หากกลไกไม่สามารถเคลื่อนผ่านตำแหน่ง Over-Center ได้ แคลมป์อาจไม่เข้าสู่สถานะล็อกที่มั่นคง ควรหยุดใช้งาน ตรวจสอบระยะหัวกด ฐานติดตั้งและจุดหมุน ก่อนทดลองล็อกใหม่ตามคู่มือผู้ผลิต
Toggle Clamp ล็อกชิ้นงานด้วยกลไกอะไร?
Toggle Clamp หรือแคลมป์ล็อคชิ้นงาน เป็นอุปกรณ์ที่ใช้ระบบคานและข้อต่อในการส่งแรงจากด้ามจับไปยังหัวกดหรือชุดดึงชิ้นงาน
จุดสำคัญของระบบนี้คือกลไกที่เรียกว่า Over-Center Mechanism ซึ่งช่วยให้แคลมป์สามารถรักษาตำแหน่งล็อกได้โดยไม่ต้องให้ผู้ใช้ออกแรงค้างที่ด้ามจับ
โดยทั่วไป กระบวนการทำงานแบ่งเป็น 3 ช่วงหลัก ได้แก่
ช่วงที่ 1: Moving into Position
เมื่อโยกด้ามจับ แขนแคลมป์หรือแกนดันจะเคลื่อนเข้าหาชิ้นงาน จนหัวกดเริ่มสัมผัสกับผิวชิ้นงาน
ช่วงที่ 2: Applying Clamping Force
เมื่อโยกด้ามต่อ กลไกจะสร้างแรงกดหรือแรงดึงเพื่อยึดชิ้นงานเข้ากับตำแหน่งที่กำหนด
ช่วงที่ 3: Over-Center Locking
จุดหมุนของชุดข้อต่อจะเคลื่อนผ่านแนวศูนย์กลางตามระยะที่ผู้ผลิตออกแบบไว้ จนเข้าสู่ตำแหน่งล็อก โดยมีจุดหยุดหรือโครงสร้างรองรับตำแหน่งดังกล่าว
หากกลไกหยุดก่อนผ่านจุด Over-Center แคลมป์อาจไม่สามารถรักษาตำแหน่งล็อกเมื่อมีแรงย้อนกลับจากชิ้นงานได้
ดังนั้น การกดหัวแคลมป์ให้สัมผัสชิ้นงานแล้ว ไม่ได้หมายความว่าแคลมป์ล็อกสำเร็จเสมอไป
7 สาเหตุที่ทำให้ Toggle Clamp ล็อกไม่สุด พร้อมวิธีแก้ไข
1. ปรับหัวกดแคลมป์แน่นเกินไป
หนึ่งในสาเหตุที่ควรตรวจสอบเป็นอันดับแรกคือการปรับหัวกด หรือ Spindle ให้ยื่นลงมามากเกินไป
เมื่อหัวกดสัมผัสชิ้นงานก่อนถึงตำแหน่งที่เหมาะสม กลไกอาจต้องรับแรงต้านมากจนไม่สามารถเคลื่อนต่อไปยังจุด Over-Center ได้
อาการที่พบได้บ่อยคือโยกด้ามแล้วรู้สึกแข็งผิดปกติ ด้ามหยุดก่อนถึงตำแหน่งล็อก หรือผู้ใช้งานต้องออกแรงมากขึ้นเรื่อย ๆ
วิธีแก้ไข: ตรวจสอบระยะหัวกดกับความสูงชิ้นงาน และปรับหัวกดกลับตามคู่มือของรุ่นนั้น จากนั้นตรวจสอบว่ากลไกสามารถผ่านตำแหน่ง Over-Center และล็อกชิ้นงานได้อย่างมั่นคงหรือไม่
ไม่ควรใช้แรงกระแทกด้ามหรือใช้ท่อต่อเพื่อเพิ่มแรงโยก เพราะอาจทำให้แขนแคลมป์ สลัก หรือชิ้นส่วนภายในเสียรูปได้
2. ความหนาของชิ้นงานเปลี่ยนไป
แคลมป์ที่ตั้งระยะไว้สำหรับชิ้นงานหนึ่งอาจใช้งานได้ไม่เหมือนเดิม เมื่อเปลี่ยนไปจับชิ้นงานอีก Lot ที่มีขนาดแตกต่างกัน
ตัวอย่างเช่น Jig ถูกปรับตั้งไว้สำหรับแผ่นเหล็กหนา 5 มิลลิเมตร แต่ชิ้นงานใหม่มีความหนามากขึ้น หรือมีรอยเชื่อมและการโก่งตัวบริเวณจุดกด
แม้ความหนาจะเปลี่ยนไปเพียงเล็กน้อย ก็อาจส่งผลต่อระยะของหัวกดและความสามารถในการเข้าสู่ตำแหน่งล็อกได้ โดยเฉพาะแคลมป์ที่มีระยะชดเชยจำกัด
วิธีแก้ไข: วัดขนาดชิ้นงานจริง ตรวจสอบค่าความคลาดเคลื่อนและจุดรองรับ หากต้องจับชิ้นงานที่มีความสูงเปลี่ยนแปลงบ่อย ควรพิจารณาแคลมป์ที่มีระบบปรับชดเชยขนาดชิ้นงานตามช่วงที่ผู้ผลิตกำหนด
3. มีเศษโลหะหรือสิ่งสกปรกติดอยู่ในกลไก
Toggle Clamp ที่ใช้งานในบริเวณงานเจาะ งานกัด หรืองานเชื่อม อาจมีเศษโลหะ ฝุ่น น้ำมัน หรือสะเก็ดเชื่อมสะสมบริเวณข้อต่อ
เมื่อสิ่งสกปรกเข้าไปขัดขวางการเคลื่อนที่ของจุดหมุน แคลมป์อาจโยกได้ไม่เต็มระยะหรือเกิดอาการฝืดระหว่างล็อก
หากปล่อยไว้นาน อาจทำให้ชิ้นส่วนเกิดการสึกหรอเร็วกว่าปกติ
วิธีแก้ไข: หยุดใช้งาน ทำความสะอาดเศษวัสดุบริเวณกลไก และตรวจสอบจุดหมุน จากนั้นใช้สารหล่อลื่นตามข้อกำหนดของผู้ผลิต ไม่ควรเติมน้ำมันหรือจาระบีโดยไม่พิจารณาสภาพแวดล้อมและข้อจำกัดของรุ่น
4. จุดหมุนหรือสลักแคลมป์สึกหรอ
เมื่อ Toggle Clamp ทำงานซ้ำเป็นจำนวนมาก จุดหมุนและสลักเชื่อมต่ออาจเกิดการสึกหรอ โดยเฉพาะในงานที่มีแรงสั่นสะเทือนหรือมีการใช้งานเกินพิกัด
หากเกิดระยะคลอนมากผิดปกติ แนวการเคลื่อนที่ของกลไกอาจเปลี่ยนไป ทำให้การเข้าสู่ตำแหน่ง Over-Center ไม่เป็นไปตามที่ออกแบบไว้
อาการที่อาจพบ ได้แก่ ด้ามจับโยกคลอน เสียงผิดปกติ จุดหมุนหลวม หรือบางครั้งล็อกได้แต่บางครั้งล็อกไม่สุด
วิธีแก้ไข: ตรวจสอบสลัก จุดหมุน และแขนกลไก หากพบรอยแตกร้าว การคดงอ หรือการสึกหรอมาก ควรซ่อมหรือเปลี่ยนตามคำแนะนำผู้ผลิต ไม่ควรฝืนใช้งานต่อในกระบวนการผลิต
5. ฐานติดตั้งแคลมป์ไม่ตรงตำแหน่ง
การติดตั้งฐาน Toggle Clamp ที่เอียง หรือมีสิ่งกีดขวางระหว่างทางเคลื่อนของแขนแคลมป์ อาจทำให้กลไกไม่สามารถทำงานได้เต็มระยะ
เช่น ติดตั้งแคลมป์ใกล้ขอบ Fixture มากเกินไป ทำให้ด้ามหรือแขนเคลื่อนชนชิ้นส่วนอื่นก่อนเข้าสู่ตำแหน่งล็อก
นอกจากนี้ หากสกรูยึดฐานหลวม แคลมป์อาจขยับเล็กน้อยระหว่างออกแรงกด ส่งผลให้ตำแหน่งทำงานเปลี่ยนไป
วิธีแก้ไข: ตรวจสอบแนวฐาน ตำแหน่งสกรู และระยะเคลื่อนที่ของด้ามกับแขนแคลมป์ พร้อมตรวจดูว่าฐานหรือชิ้นส่วนอื่นบิดตัวหรือไม่
ควรอ้างอิงแบบติดตั้งของรุ่นที่ใช้งานจริงก่อนแก้ไขตำแหน่ง
6. เลือกขนาดหรือประเภท Toggle Clamp ไม่เหมาะกับงาน
Toggle Clamp แต่ละรุ่นมีระยะเคลื่อนที่ ความยาวแขน และค่ารับแรงแตกต่างกัน
หากใช้แคลมป์ขนาดเล็กกับชิ้นงานที่ต้องการแรงจับสูง หรือใช้แคลมป์ที่มีระยะทำงานสั้นกว่าที่ Fixture ต้องการ ผู้ใช้งานอาจพบว่าด้ามล็อกไม่สุดหรือจับชิ้นงานได้ไม่มั่นคง
ที่สำคัญ ค่า Holding Capacity ที่ระบุในแคตตาล็อกหมายถึงความสามารถในการต้านแรงของแคลมป์ในสภาวะล็อกตามเงื่อนไขการทดสอบ ไม่ใช่ค่าแรงกดที่หัวแคลมป์สร้างได้จริงทุกครั้ง
วิธีแก้ไข: ตรวจสอบ Holding Capacity, Clamping Force, ระยะเคลื่อนที่ และตำแหน่งหัวกด เปรียบเทียบกับแรงที่เกิดขึ้นระหว่างกระบวนการผลิต
หากอุปกรณ์เดิมไม่เหมาะสม ควรเลือกแคลมป์ที่มีพิกัดและรูปแบบการทำงานตรงกับงานจริง
7. กลไก Over-Center เสียรูปหรือทำงานผิดปกติ
หากตรวจสอบหัวกด ฐานติดตั้ง และสิ่งสกปรกแล้ว แต่แคลมป์ยังล็อกไม่สุด ปัญหาอาจอยู่ที่ชุดข้อต่อหรือชิ้นส่วนที่กำหนดตำแหน่งล็อก
ตัวอย่างเช่น แขนกลไกคดงอจากการออกแรงเกิน สลักเชื่อมต่อเสียรูป หรือจุดหยุดการเคลื่อนที่เสียหาย ทำให้กลไกไม่สามารถผ่านแนวศูนย์กลางได้ตามที่ออกแบบ
วิธีแก้ไข: หยุดใช้งานแคลมป์และตรวจสอบส่วนประกอบเทียบกับคู่มือผู้ผลิต หากพบการเสียรูปหรือความเสียหายที่มีผลต่อการล็อก ควรเปลี่ยนอุปกรณ์หรืออะไหล่ที่ได้รับอนุญาต แทนการดัดหรือเจียรชิ้นส่วนเพื่อให้ด้ามโยกผ่านไปได้
ตารางสรุปอาการ Toggle Clamp ล็อกไม่สุด และแนวทางแก้ไข
| อาการที่พบ | สาเหตุที่เป็นไปได้ | วิธีตรวจสอบหรือแก้ไข |
|---|---|---|
| ด้ามโยกแข็ง ปิดไม่สุด | หัวกดแน่นเกินไป | ตรวจและปรับระยะหัวกด |
| ล็อกได้เมื่อไม่มีชิ้นงาน แต่ล็อกไม่ได้เมื่อมีชิ้นงาน | ชิ้นงานหนาเกินระยะที่ตั้งไว้ | ตรวจความสูงชิ้นงานและตำแหน่งหัวกด |
| ด้ามโยกฝืดตลอดระยะ | จุดหมุนสกปรกหรือเสียหาย | ทำความสะอาด ตรวจสภาพ และหล่อลื่นตามคู่มือ |
| โยกแล้วมีเสียงหรือระยะคลอนผิดปกติ | สลักหรือข้อต่อสึกหรอ | ตรวจการสึกหรอและพิจารณาเปลี่ยน |
| ด้ามเคลื่อนชนส่วนอื่นก่อนล็อก | ตำแหน่งติดตั้งไม่เหมาะสม | ตรวจ Clearance และ Layout ของ Fixture |
| ล็อกแล้วชิ้นงานยังขยับ | แรงจับไม่เพียงพอหรือจุดรองรับไม่เหมาะสม | ตรวจแรงจับและ Locator |
| ด้ามมีอาการเด้งกลับ | กลไกไม่ผ่าน Over-Center หรือชุดล็อกเสียหาย | หยุดใช้งานและตรวจระบบล็อก |
| ใช้งานไปสักพักแล้วล็อกไม่สุด | ฐานหลวม สึกหรอ หรือชิ้นงานเปลี่ยนขนาด | ตรวจฐาน จุดหมุน และชิ้นงาน |
Toggle Clamp ล็อกไม่สุด กับล็อกแล้วไม่แน่น ต่างกันอย่างไร?
สองอาการนี้อาจเกิดพร้อมกันได้ แต่ไม่ใช่ปัญหาเดียวกันเสมอไป
Toggle Clamp ล็อกไม่สุด หมายถึงกลไกไม่สามารถเคลื่อนเข้าสู่ตำแหน่งล็อกตามที่ออกแบบไว้ เช่น ด้ามหยุดก่อนถึง Over-Center หรือมีชิ้นส่วนขัดขวางการเคลื่อนที่
ส่วน Toggle Clamp ล็อกแล้วไม่แน่น หมายถึงกลไกอาจเข้าสู่ตำแหน่งล็อกได้แล้ว แต่แรงจับที่เกิดขึ้นไม่เพียงพอต่อการยึดชิ้นงาน เช่น หัวกดตั้งห่างเกินไป จุดรองรับไม่เหมาะสม หรือแคลมป์มีพิกัดไม่เพียงพอ
ดังนั้น จึงไม่ควรแก้ปัญหาด้วยการขันหัวกดให้แน่นขึ้นทันที เพราะหากสาเหตุเดิมคือหัวกดแน่นเกินไป อาจยิ่งทำให้กลไกไม่สามารถล็อกได้
วิธีตรวจสอบและแก้ไข Toggle Clamp ที่ล็อกไม่สุดอย่างปลอดภัย
หากพบว่าแคลมป์มีอาการล็อกไม่สุด สามารถใช้ 6 ขั้นตอนต่อไปนี้เป็นแนวทางตรวจสอบเบื้องต้น
ขั้นตอนที่ 1 หยุดเครื่องจักรและแยกพลังงาน
หยุดกระบวนการผลิตและทำให้เครื่องจักรอยู่ในสภาพปลอดภัย ตามขั้นตอนควบคุมพลังงานอันตรายของสถานประกอบการ หากมีความเสี่ยงจากการเริ่มทำงานโดยไม่ตั้งใจ ควรใช้มาตรการ Lockout/Tagout ก่อนตรวจสอบ
ขั้นตอนที่ 2 ตรวจสอบสภาพภายนอกและสิ่งกีดขวาง
ตรวจดูด้ามจับ แขนแคลมป์ ฐาน สกรูยึด และบริเวณรอบกลไกว่ามีเศษโลหะ สิ่งกีดขวาง หรือชิ้นส่วนผิดรูปหรือไม่
ขั้นตอนที่ 3 ตรวจสอบระยะหัวกดและขนาดชิ้นงาน
เปรียบเทียบตำแหน่งหัวกดกับความสูงของชิ้นงาน และปรับตามคู่มือผู้ผลิต โดยไม่ฝืนด้ามจับหรือเพิ่มแรงเกินจำเป็น
ขั้นตอนที่ 4 ตรวจสอบจุดหมุนและ Over-Center
ภายใต้สภาพที่ปลอดภัย ทดลองเคลื่อนกลไกตามขั้นตอนผู้ผลิต ตรวจสอบว่าจุดหมุนทำงานราบรื่นและเข้าสู่ตำแหน่งล็อกได้ตามที่ออกแบบหรือไม่
ขั้นตอนที่ 5 ตรวจสอบความมั่นคงของฐานและจุดรองรับ
ตรวจความแน่นของสกรู ฐานติดตั้ง ตำแหน่งหัวกด และ Locator เพื่อให้แน่ใจว่าชิ้นงานรองรับแรงได้อย่างเหมาะสม
ขั้นตอนที่ 6 ทดลองล็อกกับชิ้นงานและบันทึกผล
หลังแก้ไข ให้ทดสอบกับชิ้นงานตัวอย่างในสภาวะปลอดภัย ตรวจสอบการเข้าสู่ตำแหน่งล็อก ความมั่นคง และการเคลื่อนของชิ้นงานก่อนนำกลับเข้าสู่กระบวนการผลิตตามขั้นตอนอนุมัติของโรงงาน
ควรซ่อมหรือเปลี่ยน Toggle Clamp ใหม่เมื่อไหร่?
ไม่ใช่ทุกกรณีที่แคลมป์ล็อกไม่สุดจะต้องเปลี่ยนใหม่ แต่ควรแยกให้ชัดระหว่างปัญหาการปรับตั้งกับความเสียหายของอุปกรณ์
| สภาพปัญหา | แนวทางที่เหมาะสม |
|---|---|
| ระยะหัวกดไม่ถูกต้อง | ปรับตั้งใหม่ตามคู่มือ |
| มีเศษโลหะหรือสิ่งสกปรก | ทำความสะอาดและตรวจสอบการทำงาน |
| สกรูฐานคลายตัว | ตรวจสภาพและยึดตามข้อกำหนด |
| ชิ้นงานมีขนาดเปลี่ยนแปลง | ปรับ Fixture หรือเลือกอุปกรณ์ที่รองรับความแตกต่างได้ |
| สลักหรือจุดหมุนสึกหรอมาก | เปลี่ยนอะไหล่ที่ผู้ผลิตอนุญาตหรือเปลี่ยนแคลมป์ |
| แขนแคลมป์คดงอหรือแตกร้าว | หยุดใช้งานและเปลี่ยนชิ้นส่วนหรืออุปกรณ์ |
| ระบบล็อก Over-Center เสียหาย | หยุดใช้งานและให้ผู้มีความชำนาญตรวจสอบ |
สิ่งที่ควรหลีกเลี่ยงคือการเจียรจุดหยุด ดัดแขนแคลมป์ หรือดัดแปลงชุดข้อต่อเพื่อให้ล็อกได้ เพราะอาจเปลี่ยนเรขาคณิตของกลไกและลดความสามารถในการรับแรงโดยไม่ทราบค่า
วิธีป้องกันไม่ให้ Toggle Clamp กลับมาล็อกไม่สุดอีก
การป้องกันปัญหาในระยะยาวควรเริ่มตั้งแต่การเลือกอุปกรณ์และการออกแบบ Jig & Fixture
หากโรงงานต้องล็อกชิ้นงานหลายร้อยครั้งต่อวัน ควรกำหนดแนวทางตรวจสอบสภาพแคลมป์เป็นประจำ โดยเฉพาะจุดหมุน หัวกด สกรูฐาน และตำแหน่งล็อก
นอกจากนี้ ควรกำหนดค่าการปรับตั้งอ้างอิงสำหรับชิ้นงานแต่ละประเภท เพื่อไม่ให้ผู้ปฏิบัติงานต้องปรับหัวกดใหม่โดยอาศัยความรู้สึกทุกครั้ง
หากชิ้นงานมีความสูงเปลี่ยนแปลงบ่อย อาจเลือกแคลมป์ที่มีระบบปรับชดเชยอัตโนมัติภายในช่วงที่รองรับได้ ซึ่งช่วยลดความจำเป็นในการปรับหัวกดทุกครั้งเมื่อเปลี่ยนชิ้นงาน
สำหรับงานที่ต้องใช้แรงจับสม่ำเสมอ หรือมีการควบคุมหลายตำแหน่งพร้อมกัน อาจพิจารณา Pneumatic Toggle Clamp ร่วมกับระบบควบคุมและการตรวจจับตำแหน่ง แต่ต้องตรวจสอบพิกัดแรงและมาตรการความปลอดภัยตามลักษณะงาน
เลือก Toggle Clamp แบบไหนให้เหมาะกับงาน?
| ประเภทแคลมป์ | ลักษณะการทำงาน | ตัวอย่างการใช้งาน |
|---|---|---|
| Horizontal Toggle Clamp | ด้ามอยู่ในแนวนอนเมื่อล็อก | งาน Jig ที่มีพื้นที่เหนือชิ้นงานจำกัด |
| Vertical Toggle Clamp | ด้ามตั้งขึ้นเมื่อล็อก | งานเชื่อม งานประกอบ และงานเจาะ |
| Push-Pull Toggle Clamp | ดันหรือดึงชิ้นงานตามแนวแกน | งานประกอบที่ต้องดันชิ้นงานเข้าหาตำแหน่ง |
| Latch Toggle Clamp | ดึงสองชิ้นส่วนเข้าหากัน | ฝาครอบ กล่อง และอุปกรณ์ที่เปิด-ปิดบ่อย |
| Pneumatic Toggle Clamp | ใช้ลมขับกลไกจับยึด | สายการผลิตที่ต้องควบคุมการทำงานซ้ำ |
| Automatically Adjusting Clamp | ชดเชยขนาดชิ้นงานในช่วงที่กำหนด | งานที่ชิ้นงานมีความสูงแตกต่างกัน |
ก่อนเลือกซื้อ ควรตรวจสอบขนาด พิกัดรับแรง ทิศทางจับ ระยะเคลื่อน และพื้นที่ติดตั้งจาก Drawing หรือแคตตาล็อกของรุ่นจริง
เพราะแคลมป์ที่รับแรงได้มากกว่า ไม่ได้หมายความว่าจะเหมาะกับ Fixture ทุกประเภทเสมอไป
สรุป: Toggle Clamp ล็อกไม่สุด ควรแก้ที่สาเหตุก่อนเพิ่มแรงโยก
เมื่อ Toggle Clamp เกิดอาการล็อกไม่สุด สิ่งแรกที่ควรทำคือหยุดใช้งานและตรวจสอบว่าปัญหาเกิดจากระยะหัวกด ความหนาชิ้นงาน ตำแหน่งติดตั้ง หรือกลไกภายใน
หากเป็นปัญหาการปรับตั้ง อาจแก้ไขได้โดยปรับระยะหัวกดและตำแหน่ง Fixture ให้เหมาะสม แต่หากพบความเสียหายบริเวณสลัก จุดหมุน หรือชุด Over-Center ควรซ่อมหรือเปลี่ยนอุปกรณ์ตามข้อกำหนดของผู้ผลิต
การเลือกแคลมป์จับชิ้นงานที่เหมาะสมตั้งแต่แรก รวมถึงการตรวจสอบสภาพอย่างสม่ำเสมอ จะช่วยลดปัญหาแคลมป์ล็อกไม่แน่น ชิ้นงานเคลื่อน และความผิดพลาดระหว่างกระบวนการผลิต
สำหรับงานอุตสาหกรรมที่ต้องใช้แคลมป์ล็อคชิ้นงาน ควรศึกษาข้อมูลด้าน Holding Capacity, Clamping Force และระยะการทำงานของแคลมป์แต่ละรุ่น เพื่อให้เลือกอุปกรณ์ได้ตรงกับรูปแบบ Jig & Fixture และใช้งานได้อย่างปลอดภัย
คำถามที่พบบ่อย (FAQ)
1. Toggle Clamp ล็อกไม่สุดเกิดจากอะไร?
อาจเกิดจากการตั้งหัวกดแน่นเกินไป ความหนาชิ้นงานเปลี่ยน ฐานติดตั้งคลาดเคลื่อน มีสิ่งสกปรกติดจุดหมุน หรือกลไก Over-Center สึกหรอ ควรตรวจสอบสภาพอุปกรณ์และระยะการทำงานก่อนปรับตั้งใหม่
2. Toggle Clamp ล็อกไม่สุด สามารถฝืนกดด้ามให้สุดได้ไหม?
ไม่ควร เพราะการฝืนกดหรือกระแทกด้ามอาจทำให้แขนแคลมป์ สลัก และข้อต่อเสียหาย ควรตรวจหาสาเหตุและแก้ไขก่อนใช้งาน
3. กลไก Over-Center ของ Toggle Clamp คืออะไร?
เป็นกลไกคานและจุดหมุนที่เคลื่อนผ่านแนวศูนย์กลางไปยังตำแหน่งล็อกที่ออกแบบไว้ ช่วยให้แคลมป์รักษาตำแหน่งจับยึดได้โดยไม่ต้องออกแรงกดด้ามค้างตลอดเวลา
4. Toggle Clamp ล็อกแล้วแต่ชิ้นงานยังขยับ เกิดจากอะไร?
อาจเกิดจากระยะหัวกดห่างเกินไป แรงจับไม่เพียงพอ จุดรองรับชิ้นงานไม่เหมาะสม หรือใช้แคลมป์ที่มีพิกัดไม่ตรงกับแรงจากกระบวนการผลิต
5. ควรเปลี่ยน Toggle Clamp ใหม่เมื่อไหร่?
ควรพิจารณาเปลี่ยนเมื่อพบรอยแตกร้าว แขนคดงอ จุดหมุนสึกหรอมาก หรือกลไกล็อกเสียหายจนไม่สามารถทำงานได้อย่างปลอดภัยตามข้อกำหนดผู้ผลิต
6. สามารถปรับหัวกด Toggle Clamp เพื่อแก้ปัญหาล็อกไม่สุดได้หรือไม่?
ทำได้ในรุ่นที่ออกแบบให้ปรับหัวกดได้ แต่ควรปรับตามคู่มือผู้ผลิต และตรวจสอบให้แน่ใจว่าแคลมป์เข้าสู่ตำแหน่ง Over-Center ได้อย่างถูกต้อง
7. Toggle Clamp แบบไหนเหมาะกับชิ้นงานที่มีความหนาไม่เท่ากัน?
ควรพิจารณา Toggle Clamp แบบปรับชดเชยขนาดชิ้นงานอัตโนมัติ หากช่วงความหนาของชิ้นงานอยู่ภายในพิกัดที่ผู้ผลิตกำหนด หรือปรับการออกแบบ Fixture ให้รองรับความแตกต่างของชิ้นงาน
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#ToggleClamp #แคลมป์จับชิ้นงาน #แคลมป์ล็อคชิ้นงาน #แคลมป์ล็อกไม่สุด #OverCenter #ClampingForce #HoldingCapacity #JigFixture #Workholding #แคลมป์อุตสาหกรรม #เครื่องมืออุตสาหกรรม #งานเจาะ #งานเชื่อม #Adikotools