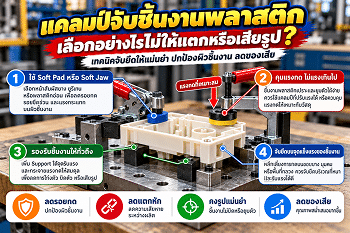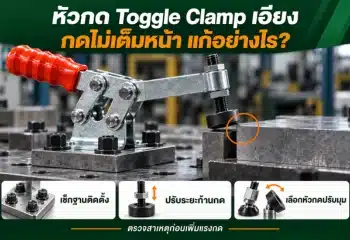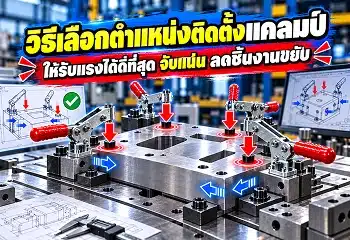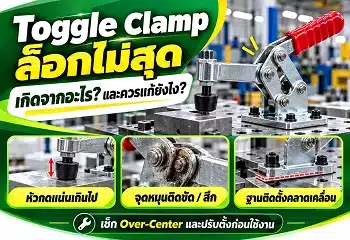
แคลมป์จับชิ้นงาน หรือ แคลมป์ล็อคชิ้นงานสำหรับงาน Prototype และงานผลิตจริงแตกต่างกันที่วัตถุประสงค์และรูปแบบการใช้งาน งาน Prototype เน้นความยืดหยุ่น ปรับตำแหน่งง่าย และรองรับการแก้ไขแบบ จึงมักใช้ Toggle Clamp หรือ Modular Fixture ที่ปรับตั้งได้ ส่วนงานผลิตจริงเน้นความแม่นยำในการผลิตซ้ำ ความรวดเร็วในการจับยึด ความทนทาน และความปลอดภัย โดยอาจใช้ Dedicated Fixture หรือ Pneumatic Clamp ตามจำนวนรอบการผลิตและความเหมาะสมของกระบวนการ
ทำไมแคลมป์จับชิ้นงานสำหรับ Prototype กับงานผลิตจริงจึงไม่เหมือนกัน?
เวลาพัฒนาสินค้าหรือชิ้นส่วนใหม่ โรงงานมักเริ่มจากการสร้าง Prototype เพื่อทดสอบรูปทรง ขนาด การประกอบ และความเป็นไปได้ในการผลิต ก่อนเข้าสู่กระบวนการผลิตจริง
ในช่วงทดลอง วิศวกรอาจต้องแก้ไขแบบหลายครั้ง เปลี่ยนตำแหน่งรูเจาะ ปรับความหนาวัสดุ หรือขยับจุดยึดชิ้นงาน ทำให้อุปกรณ์จับยึดต้องสามารถปรับเปลี่ยนได้สะดวก
แต่เมื่อชิ้นงานผ่านการทดสอบและเริ่มเข้าสู่ Production Line เป้าหมายจะเปลี่ยนไปจากการทดลองว่าแบบใช้งานได้หรือไม่ เป็นการผลิตชิ้นงานจำนวนมากให้ได้คุณภาพตามข้อกำหนดอย่างสม่ำเสมอ
ตรงนี้เองที่ แคลมป์จับชิ้นงานสำหรับงาน Prototype กับงานผลิตจริงเริ่มมีความแตกต่างกัน
ในงาน Prototype แคลมป์ที่ถอดย้ายง่ายอาจช่วยประหยัดเวลาได้มากกว่าแคลมป์ที่ติดตั้งถาวร ขณะที่งานผลิตจริงต้องให้ความสำคัญกับความรวดเร็วในการเปิด–ปิด การควบคุมตำแหน่งและแรงจับ รวมถึงความทนทานจากการใช้งานซ้ำตลอดวัน
อย่างไรก็ตาม ไม่ได้หมายความว่างาน Prototype ไม่ต้องการความแม่นยำ หรืองานผลิตจริงไม่สามารถใช้แคลมป์แบบปรับตำแหน่งได้
สิ่งสำคัญคือการเลือกระบบจับยึดให้เหมาะกับข้อกำหนดของชิ้นงานและกระบวนการผลิตในแต่ละช่วง
แคลมป์จับชิ้นงานสำหรับงาน Prototype คืออะไร?
งาน Prototype คือขั้นตอนการสร้างชิ้นงานต้นแบบเพื่อทดสอบแนวคิด การออกแบบ หรือกระบวนการผลิต ก่อนนำไปผลิตใช้งานจริง
อุปกรณ์จับยึดที่ใช้ในขั้นตอนนี้มักให้ความสำคัญกับความยืดหยุ่น เพราะขนาดและรูปทรงชิ้นงานอาจยังไม่เป็นข้อสรุปสุดท้าย
ตัวอย่างเช่น วิศวกรต้องการทดสอบแผ่นอะลูมิเนียมสามรูปแบบที่มีตำแหน่งรูเจาะแตกต่างกัน หากใช้ Fixture ที่ติดตั้ง Locator และ Clamp แบบถาวรทั้งหมด การแก้ไขตำแหน่งอาจใช้เวลามากและมีต้นทุนเพิ่มขึ้น
ในกรณีนี้ การเลือกใช้ฐาน Jig ที่มีรูติดตั้งหลายตำแหน่ง ร่วมกับ Toggle Clamp แบบปรับระยะได้ อาจช่วยให้ทดลองแบบใหม่โดยไม่ต้องผลิต Fixture ชุดใหม่ทุกครั้ง
จุดเด่นของแคลมป์สำหรับงาน Prototype
- ปรับตำแหน่งและระยะจับยึดได้สะดวก
- รองรับชิ้นงานที่มีหลายขนาดหรือหลายรูปทรง
- ถอดย้ายและนำกลับมาใช้กับโครงการอื่นได้
- ลดการลงทุนกับ Fixture เฉพาะรุ่นในช่วงที่แบบยังเปลี่ยนแปลง
- เหมาะกับการทดสอบแรงจับ ตำแหน่ง Locator และลำดับการทำงาน
- ช่วยให้วิศวกรทดลองแนวคิดการจับยึดก่อนออกแบบระบบผลิตจริง
ข้อจำกัดของงาน Prototype
แม้จะปรับเปลี่ยนได้ง่าย แต่ระบบจับยึดที่ต้องถอดและปรับตั้งบ่อยอาจทำให้ใช้เวลาตั้งงานมากขึ้น
หากมีการย้ายตำแหน่ง Clamp และ Locator ทุกครั้งที่เปลี่ยนแบบ ต้องตรวจสอบตำแหน่งอ้างอิงใหม่เพื่อให้แน่ใจว่าชิ้นงานอยู่ในตำแหน่งถูกต้อง
สำหรับงานที่ต้องการความเที่ยงตรงสูง จำเป็นต้องมีการวัดและตรวจสอบเช่นเดียวกับงานผลิตจริง ไม่สามารถอาศัยเพียงการมองด้วยสายตาว่าชิ้นงานถูกจับแน่นแล้ว
แคลมป์จับชิ้นงานสำหรับงานผลิตจริงคืออะไร?
งานผลิตจริงหรือ Production คือกระบวนการผลิตชิ้นงานตามแบบที่อนุมัติแล้ว โดยมักมีข้อกำหนดเรื่องคุณภาพ ปริมาณการผลิต เวลาต่อชิ้น และต้นทุนอย่างชัดเจน
แคลมป์ที่ใช้ใน Production Fixture จึงต้องรองรับการใช้งานซ้ำ และช่วยให้ชิ้นงานแต่ละชิ้นถูกจับยึดในตำแหน่งที่กำหนดอย่างสม่ำเสมอ
ตัวอย่างเช่น หากโรงงานต้องผลิตชิ้นส่วนโลหะรูปแบบเดียวกันเป็นประจำ การใช้ Fixture ที่มี Locator, Stopper และ Toggle Clamp อยู่ในตำแหน่งแน่นอน อาจช่วยลดการปรับตั้งซ้ำระหว่างแต่ละชิ้น
ผู้ปฏิบัติงานสามารถวางชิ้นงานเข้ากับจุดอ้างอิง ล็อกแคลมป์ และเริ่มกระบวนการผลิตตามขั้นตอนมาตรฐาน
จุดเด่นของแคลมป์สำหรับงานผลิตจริง
- ออกแบบตำแหน่งจับยึดให้เหมาะกับชิ้นงานเฉพาะ
- ช่วยให้จับชิ้นงานซ้ำตำแหน่งเดิมได้อย่างสม่ำเสมอ
- ลดขั้นตอนการปรับตั้งระหว่างรอบผลิต
- สามารถออกแบบให้เปิด–ปิดรวดเร็วและใช้งานสะดวก
- รองรับการตรวจสอบสถานะล็อกของ Clamp
- สามารถเชื่อมต่อระบบ Pneumatic หรือ Automation ได้ตามความเหมาะสม
- วางแผนตรวจสอบและบำรุงรักษาตามจำนวนรอบใช้งานได้
ข้อจำกัดของแคลมป์สำหรับ Production
ข้อจำกัดของ Dedicated Fixture คือความยืดหยุ่นอาจน้อยกว่าระบบ Modular เนื่องจากได้รับการออกแบบให้เหมาะกับชิ้นงานหรือกระบวนการเฉพาะ
หากแบบชิ้นงานเปลี่ยนไปมาก อาจต้องปรับ Locator, Clamp หรือผลิต Fixture ใหม่บางส่วน
นอกจากนี้ ระบบที่มีอุปกรณ์ควบคุมหลายชนิดจะมีต้นทุนด้านการออกแบบ ติดตั้ง และบำรุงรักษาเพิ่มขึ้น จึงควรประเมินความคุ้มค่าตามปริมาณงานจริง
ตารางเปรียบเทียบแคลมป์จับชิ้นงาน Prototype vs Production
| ปัจจัย | งาน Prototype | งานผลิตจริง (Production) |
|---|---|---|
| เป้าหมายหลัก | ทดลองและปรับปรุงแบบ | ผลิตซ้ำตามข้อกำหนด |
| รูปแบบ Fixture | มักใช้ Modular หรือ Adjustable | มักใช้ Dedicated หรือ Quick-change |
| การปรับตำแหน่ง Clamp | ปรับเปลี่ยนบ่อย | มักกำหนดตำแหน่งคงที่ |
| ความแม่นยำ | ต้องเหมาะกับเป้าหมายการทดสอบ | ต้องรักษาความแม่นยำซ้ำตามข้อกำหนด |
| Repeatability | ตรวจสอบหลังปรับตั้ง | เป็นปัจจัยสำคัญในการผลิตต่อเนื่อง |
| Cycle Time | ยอมรับเวลาปรับตั้งเพื่อทดลองได้มากกว่า | ต้องควบคุมเวลาต่อชิ้น |
| จำนวนรอบใช้งาน | อาจน้อยหรือไม่สม่ำเสมอ | มักใช้ซ้ำเป็นประจำ |
| Manual Toggle Clamp | เหมาะกับงานปรับแบบ | ใช้ได้หากรองรับเป้าหมายการผลิต |
| Pneumatic Clamp | ใช้ได้เมื่อการทดลองจำเป็น | เหมาะกับงานที่ต้องการควบคุมการทำงานซ้ำ |
| ต้นทุน | เน้นต้นทุนทดลองและการนำกลับมาใช้ | เน้นต้นทุนต่อชิ้นและอายุใช้งานรวม |
| การบำรุงรักษา | ตรวจหลังการปรับแบบและก่อนทดสอบ | มีแผนตรวจตามสภาพและรอบใช้งาน |
| ความปลอดภัย | จำเป็นทุกขั้นตอน | จำเป็นทุกขั้นตอน รวมถึงการทำงานต่อเนื่อง |
ข้อสังเกต: การแบ่งประเภทข้างต้นเป็นแนวโน้มการออกแบบ ไม่ใช่ข้อบังคับ งาน Prototype ที่มีความแม่นยำสูงอาจต้องใช้ Fixture เฉพาะทาง ขณะที่งาน Production แบบ High-Mix Low-Volume อาจเหมาะกับ Modular Fixture มากกว่า
1. ความยืดหยุ่นในการปรับตำแหน่ง Clamp แตกต่างกันอย่างไร?
ความแตกต่างที่เห็นได้ชัดคือความจำเป็นในการเปลี่ยนตำแหน่งจับยึด
สำหรับ Prototype ชิ้นงานอาจมีการแก้ไขแบบหลายครั้ง เช่น ขยับรูเจาะ เพิ่มความหนา หรือเปลี่ยนรูปทรงขอบชิ้นงาน
หากเลือกใช้ Clamp ที่ปรับระยะหรือย้ายตำแหน่งได้ง่าย จะช่วยให้ทดลองการจับยึดรูปแบบต่าง ๆ ได้สะดวกขึ้น
ตัวอย่างอุปกรณ์ที่ควรพิจารณา ได้แก่
- Horizontal Toggle Clamp พร้อม Spindle ปรับระยะ
- Vertical Toggle Clamp ที่ปรับตำแหน่งติดตั้งได้
- Push-Pull Toggle Clamp สำหรับทดสอบการดันหรือดึง
- ฐาน Fixture Plate ที่มีรูเกลียวหรือ Grid Hole
- Adjustable Stopper และ Locating Pin แบบถอดเปลี่ยนได้
ในทางกลับกัน งาน Production มักต้องการตำแหน่งที่แน่นอน เพื่อให้การจับชิ้นงานซ้ำใช้ขั้นตอนน้อยลง
การติดตั้ง Locator แบบคงที่และการกำหนดระยะ Spindle มาตรฐานจึงอาจเหมาะกว่า หากแบบชิ้นงานไม่เปลี่ยนแปลงบ่อย
2. ความแม่นยำและ Repeatability สำคัญต่างกันอย่างไร?
งาน Prototype และ Production ต่างก็ต้องการความแม่นยำ แต่มีจุดเน้นแตกต่างกัน
สำหรับ Prototype สิ่งสำคัญคือชิ้นงานต้นแบบต้องถูกจับในตำแหน่งที่เหมาะสมต่อการทดลอง และต้องสามารถตรวจสอบได้ว่าผลที่เกิดขึ้นมาจากการออกแบบชิ้นงานหรือจากวิธีจับยึด
หากทดลองชิ้นงานสองแบบโดยใช้ตำแหน่งอ้างอิงต่างกัน ผลการทดสอบอาจเปรียบเทียบกันได้ยาก
ส่วน Production ต้องให้ความสำคัญกับ Repeatability หรือความสามารถในการกลับสู่ตำแหน่งเดิมเมื่อเปลี่ยนชิ้นงานแต่ละรอบ
ตัวอย่างเช่น หากผลิตชิ้นส่วน 500 ชิ้นต่อวัน ทุกชิ้นควรสามารถวางเข้ากับ Datum และถูกจับยึดได้ตามข้อกำหนดเดียวกัน
แต่อย่าสับสนระหว่าง ความแน่นของ Clamp กับความแม่นยำของ Fixture
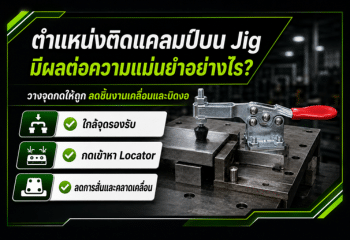
แม้ใช้แคลมป์ที่มีแรงจับสูง หาก Locator ไม่ถูกต้องหรือจุดรองรับไม่เหมาะสม ชิ้นงานก็อาจเคลื่อนหรือเสียรูปได้
จึงควรออกแบบ Locator ให้กำหนดตำแหน่งชิ้นงาน ส่วน Clamp ทำหน้าที่รักษาการสัมผัสกับ Locator และต้านแรงจากกระบวนการผลิต
3. แรงจับชิ้นงานสำหรับ Prototype กับ Production ต้องต่างกันหรือไม่?
แรงจับที่เหมาะสมไม่ได้ขึ้นอยู่กับว่างานนั้นเป็น Prototype หรือ Production โดยตรง แต่ขึ้นอยู่กับแรงที่เกิดขึ้นระหว่างกระบวนการและความแข็งแรงของชิ้นงาน
ตัวอย่างเช่น งานเจาะแผ่นโลหะบางอาจต้องระวังแรงกดที่ทำให้ชิ้นงานโก่งตัว ขณะที่งานกัดชิ้นงานโลหะขนาดใหญ่ต้องประเมินแรงตัดและแรงที่อาจทำให้ชิ้นงานเคลื่อน
ในการเลือก Toggle Clamp ควรแยกสองคำนี้ให้ชัดเจน
Clamping Force: แรงที่แคลมป์กระทำต่อชิ้นงานจริง ซึ่งอาจเปลี่ยนตามตำแหน่งหัวกด กลไก และการปรับตั้ง
Holding Capacity: พิกัดการรับโหลดของตัวแคลมป์ในสถานะล็อก ภายใต้เงื่อนไขที่ผู้ผลิตกำหนด
สองค่านี้ไม่ใช่ค่าเดียวกัน
สำหรับ Prototype อาจต้องทดลองตำแหน่งและแรงจับหลายรูปแบบเพื่อหาค่าที่เหมาะสม ก่อนกำหนดเป็นมาตรฐานสำหรับการผลิตจริง
ส่วน Production ควรควบคุมการปรับตั้งให้สม่ำเสมอ และตรวจสอบว่าความเปลี่ยนแปลงของชิ้นงานตามค่าความคลาดเคลื่อนที่อนุญาตยังไม่ทำให้แคลมป์ล็อกผิดตำแหน่ง
หลักสำคัญคือใช้แรงจับให้เพียงพอต่อกระบวนการ ไม่ใช่เลือกแรงจับสูงที่สุดเสมอไป
4. ทำไม Cycle Time จึงสำคัญกับงานผลิตจริงมากกว่า?
Cycle Time คือเวลาที่ใช้ในการทำงานหนึ่งรอบ ซึ่งเกี่ยวข้องกับการวางชิ้นงาน การจับยึด การผลิต และการนำชิ้นงานออก
ในขั้น Prototype ผู้ปฏิบัติงานอาจใช้เวลาหลายนาทีในการปรับตำแหน่ง Clamp เพื่อทดลองแบบใหม่ เพราะวัตถุประสงค์หลักคือการตรวจสอบผลการออกแบบ
แต่สำหรับ Production แม้การเปิดและปิด Clamp จะใช้เวลาต่างกันเพียงไม่กี่วินาที ก็อาจส่งผลต่อเวลาผลิตรวมเมื่อทำซ้ำหลายร้อยหรือหลายพันครั้ง
ตัวอย่างการเปรียบเทียบ Cycle Time
สมมติว่าโรงงานผลิตชิ้นงาน 600 ชิ้นต่อวัน
| รายการ | Fixture แบบเดิม | Fixture ที่ปรับปรุง |
|---|---|---|
| เวลาจับยึดและปลดชิ้นงาน | 30 วินาที/ชิ้น | 20 วินาที/ชิ้น |
| จำนวนชิ้นงานต่อวัน | 600 | 600 |
| เวลารวมเฉพาะงานจับยึด | 300 นาที | 200 นาที |
| เวลาที่ลดลง | — | 100 นาที/วัน |
ตัวเลขนี้เป็นตัวอย่างสมมติเพื่ออธิบายผลของการลดเวลาจับยึด ไม่ใช่การรับประกันว่าการเปลี่ยน Toggle Clamp จะช่วยประหยัดเวลาได้ตามนี้
นอกจากนี้ เวลาที่ลดลงจะกลายเป็นกำลังการผลิตที่เพิ่มขึ้นจริงหรือไม่ ต้องพิจารณาว่าขั้นตอนจับยึดเป็นคอขวดของกระบวนการหรือไม่
5. Modular Fixture กับ Dedicated Fixture เลือกแบบไหนดี?
ระบบ Fixture สามารถแบ่งตามระดับความยืดหยุ่นและการใช้งานได้หลายรูปแบบ โดยสองประเภทที่มักถูกนำมาเปรียบเทียบกันคือ Modular Fixture และ Dedicated Fixture
Modular Fixture สำหรับงานปรับแบบ
Modular Fixture ประกอบจากอุปกรณ์มาตรฐานที่สามารถถอด ประกอบ และนำกลับมาใช้ใหม่ เช่น Fixture Plate, Locator, Support และ Toggle Clamp
เหมาะกับงานที่ต้องเปลี่ยนขนาดหรือตำแหน่งชิ้นงานเป็นประจำ รวมถึงการทดลองกระบวนการผลิตก่อนสร้าง Fixture เฉพาะรุ่น
Dedicated Fixture สำหรับงานผลิตซ้ำ
Dedicated Fixture เป็นระบบจับยึดที่ออกแบบสำหรับชิ้นงานหรือขั้นตอนเฉพาะ โดยอาจกำหนดตำแหน่ง Locator และ Clamp ไว้อย่างชัดเจน
เหมาะกับงานที่ผลิตซ้ำบ่อย ต้องการลดขั้นตอนการปรับตั้ง หรือมีพื้นที่ติดตั้งจำกัดจนจำเป็นต้องออกแบบ Fixture ให้มีขนาดกะทัดรัด
ตารางเปรียบเทียบ Fixture
| ปัจจัย | Modular Fixture | Dedicated Fixture |
|---|---|---|
| การเปลี่ยนแบบชิ้นงาน | ยืดหยุ่นกว่า | อาจต้องปรับปรุงอุปกรณ์ |
| การนำชิ้นส่วนกลับมาใช้ | ทำได้ง่ายกว่า | ขึ้นอยู่กับการออกแบบ |
| เวลาออกแบบสำหรับงานทดลอง | อาจลดลงด้วยชิ้นส่วนมาตรฐาน | อาจต้องผลิตชิ้นส่วนเฉพาะ |
| การผลิตซ้ำจำนวนมาก | ใช้ได้หากผ่านการตรวจสอบ | มักเหมาะกับงานซ้ำเฉพาะรุ่น |
| พื้นที่ติดตั้ง | อาจใช้พื้นที่มากกว่า | ออกแบบให้กะทัดรัดได้ |
| ความคุ้มค่า | เด่นเมื่อเปลี่ยนงานบ่อย | เด่นเมื่อผลิตซ้ำเป็นประจำ |
ไม่มี Fixture รูปแบบใดดีที่สุดสำหรับทุกโรงงาน หากต้องผลิตหลายรุ่นสลับกันเป็นประจำ Modular Fixture อาจยังคุ้มค่าแม้เป็น Production Line
6. Manual Toggle Clamp กับ Pneumatic Clamp ควรใช้ในขั้นตอนไหน?
ประเภทของ Clamp ที่เหมาะสมขึ้นอยู่กับจำนวนรอบผลิต ความสะดวกของผู้ปฏิบัติงาน และระดับ Automation ที่ต้องการ
Manual Toggle Clamp
เหมาะกับงานที่ต้องการติดตั้งไม่ซับซ้อน ปรับตั้งได้สะดวก และใช้งานโดยผู้ปฏิบัติงานโดยตรง
จึงพบได้ทั้งในงาน Prototype และงานผลิตจริง โดยเฉพาะงานที่มีรอบการผลิตไม่สูงหรือมีจำนวนจุดจับยึดไม่มาก
Pneumatic Clamp
เหมาะกับกระบวนการที่ต้องการควบคุมการเปิด–ปิดผ่านระบบลม หรือเชื่อมต่อกับเครื่องจักรอัตโนมัติ
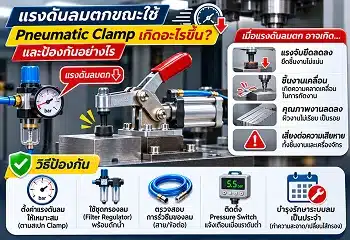
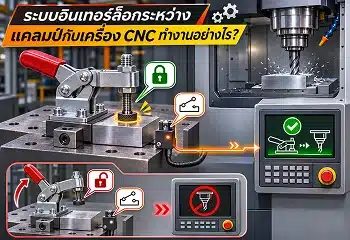
สามารถออกแบบให้มีเซนเซอร์ตรวจสอบสถานะ Clamp และควบคุมลำดับการทำงานร่วมกับระบบควบคุมได้
อย่างไรก็ตาม ต้องประเมินระบบลม ความปลอดภัยจากจุดหนีบ และพฤติกรรมเมื่อแรงดันลมหายหรือระบบขัดข้องเพิ่มเติมด้วย
| หัวข้อ | Manual Toggle Clamp | Pneumatic Clamp |
|---|---|---|
| การติดตั้ง | โดยทั่วไปไม่ซับซ้อน | ต้องมีระบบลมและควบคุม |
| ความยืดหยุ่น | เหมาะกับการปรับแบบ | ขึ้นอยู่กับการออกแบบ |
| การทำงานต่อเนื่อง | เหมาะหากจำนวนรอบและแรงใช้งานสอดคล้อง | เหมาะกับงานซ้ำที่ต้องการระบบควบคุม |
| การควบคุมลำดับ | ผ่านขั้นตอนของผู้ปฏิบัติงาน | ผ่านอุปกรณ์ควบคุมได้ |
| การตรวจสถานะ | ตรวจด้วยสายตาหรืออุปกรณ์เพิ่มเติม | เชื่อมต่อเซนเซอร์ได้ |
| ต้นทุนระบบ | โดยทั่วไปต่ำกว่าในระบบพื้นฐาน | เพิ่มต้นทุนระบบลมและควบคุม |
การเปลี่ยนจาก Manual ไปเป็น Pneumatic ไม่ใช่สิ่งจำเป็นสำหรับทุกโรงงาน หาก Manual Toggle Clamp ยังรองรับเป้าหมาย Cycle Time ความแม่นยำ และความปลอดภัยได้ ก็อาจเป็นทางเลือกที่เหมาะสมกว่า
7. ตัวอย่างการเปลี่ยนจาก Prototype Fixture ไปเป็น Production Fixture
สมมติว่าโรงงานต้องพัฒนาชิ้นส่วนอะลูมิเนียมสำหรับใช้ในเครื่องจักร โดยเริ่มจากการทดลองเจาะและกัดชิ้นงานจำนวนน้อย
ระยะที่ 1: ทดลองแบบ Prototype
วิศวกรใช้ Fixture Plate ร่วมกับ Toggle Clamp แบบปรับตำแหน่ง และ Adjustable Locator เพื่อทดลองชิ้นงานหลายรูปทรง
ในช่วงนี้อาจต้องขยับตำแหน่งรูเจาะและจุดจับยึดเป็นระยะ จึงให้ความสำคัญกับความสะดวกในการปรับแบบ
สิ่งที่ควรบันทึกคือจุดจับที่เหมาะสม ตำแหน่ง Datum แรงจับที่เพียงพอ และปัญหาที่พบเมื่อทำงานจริง
ระยะที่ 2: ทดลองผลิต Pilot Run
เมื่อแบบชิ้นงานเริ่มคงที่ วิศวกรนำข้อมูลจาก Prototype มาปรับ Fixture ให้เหมาะกับการผลิตซ้ำ
อาจเพิ่ม Locating Pin แบบคงที่ ปรับตำแหน่ง Clamp และกำหนดลำดับการจับยึดที่ชัดเจน
จากนั้นทดลองผลิตจำนวนหนึ่งเพื่อตรวจสอบความแม่นยำซ้ำ เวลาต่อชิ้น และการเสียรูปของชิ้นงาน
ระยะที่ 3: เข้าสู่ Production
เมื่อ Fixture ผ่านการทดสอบ อาจเปลี่ยนมาใช้ฐานที่มีตำแหน่งอ้างอิงถาวร พร้อม Clamp ที่เหมาะกับการเปิด–ปิดซ้ำและรองรับจำนวนรอบผลิต
หากจำนวนชิ้นงานสูงและ Manual Clamp ใช้เวลามาก อาจพิจารณา Pneumatic Clamp เพิ่มเติม
อย่างไรก็ตาม หากชุด Modular เดิมผ่านการตรวจสอบทุกด้านและคุ้มค่ากว่า ก็สามารถใช้ต่อใน Production ได้ ไม่จำเป็นต้องเปลี่ยนเป็น Dedicated Fixture ทุกกรณี
เมื่อไหร่ควรเปลี่ยนจาก Prototype Fixture เป็น Production Fixture?
การตัดสินใจควรพิจารณาจากความพร้อมของแบบและปริมาณการผลิตที่คาดการณ์ ไม่ใช่กำหนดจากจำนวนชิ้นงานเพียงอย่างเดียว
| สถานการณ์ | แนวทางที่ควรพิจารณา |
|---|---|
| แบบชิ้นงานยังเปลี่ยนบ่อย | ใช้ Modular หรือ Adjustable Fixture |
| กำลังทดลองแรงจับและตำแหน่งรู | ใช้ระบบที่ปรับตำแหน่งและวัดผลได้ |
| แบบเริ่มคงที่และเข้าสู่ Pilot Run | ทดสอบ Repeatability และ Cycle Time |
| ผลิตรุ่นเดิมซ้ำเป็นประจำ | ประเมิน Dedicated Fixture |
| ผลิตหลายรุ่นสลับกัน | พิจารณา Modular หรือ Quick-change Fixture |
| ต้องการลดเวลาจับยึด | ปรับ Layout, Toggle Clamp หรือระบบ Automation |
| พบปัญหาชิ้นงานคลาดเคลื่อนซ้ำ | ตรวจ Locator, Support และแรงจับก่อนเพิ่มจำนวน Clamp |
8. ข้อควรระวังเมื่อใช้ Clamp สำหรับ Prototype แล้วนำไปผลิตจริงทันที
หลายโรงงานอาจต้องการนำ Fixture ที่ใช้ทดลองมาใช้งานจริงเพื่อลดต้นทุน แต่ควรตรวจสอบก่อนว่าอุปกรณ์ยังเหมาะกับสภาพการผลิตหรือไม่
ตำแหน่ง Clamp เปลี่ยนได้ง่ายเกินไป: หากไม่มีจุดอ้างอิงหรือระบบล็อกตำแหน่งที่เหมาะสม อาจเกิดการปรับตั้งคลาดเคลื่อนระหว่างการผลิต
จุดกดไม่สัมพันธ์กับ Support: แคลมป์อาจจับชิ้นงานแน่นแต่ทำให้เกิดการโก่งตัว โดยเฉพาะชิ้นงานบางหรือชิ้นงานที่มีรูปทรงไม่สมมาตร
ไม่มีมาตรฐาน Clamping Sequence: การล็อก Clamp ต่างลำดับกันอาจทำให้ชิ้นงานเข้าตำแหน่งไม่สม่ำเสมอ
ไม่ตรวจสอบอายุและการสึกหรอ: Clamp ที่ใช้เปิด–ปิดหลายครั้งต้องมีการตรวจสอบจุดหมุน หัวกด นอต และอุปกรณ์ล็อก
ไม่ประเมินความสะดวกของผู้ปฏิบัติงาน: ตำแหน่งด้ามจับที่เหมาะสำหรับการทดลองเพียงไม่กี่ครั้ง อาจไม่เหมาะกับการทำงานซ้ำตลอดกะ
ไม่มีการป้องกันการวางชิ้นงานผิดด้าน: Production Fixture ควรพิจารณาแนวคิด Poka-Yoke เช่น Pin หรือ Stopper ที่ช่วยป้องกันการใส่ชิ้นงานกลับด้าน
หากยังมีปัญหาเหล่านี้ ควรปรับปรุง Fixture และตรวจสอบผลก่อนนำไปผลิตจำนวนมาก
9. วิธีประเมินความคุ้มค่าของ Clamp ระหว่างงานทดลองกับงานผลิตจริง
การเลือก Clamp ที่ราคาต่ำที่สุดอาจไม่ได้ทำให้ต้นทุนการผลิตรวมต่ำที่สุดเสมอไป
สำหรับงาน Prototype ต้นทุนหลักอาจเกิดจากเวลาการออกแบบ การสร้าง Fixture ใหม่ และการแก้ไขตำแหน่งจับยึด
ส่วนงาน Production ควรประเมินค่าใช้จ่ายในระยะยาว ทั้งเวลาจับยึด จำนวนรอบผลิต การบำรุงรักษา และของเสียจากกระบวนการ
สามารถใช้แนวคิดคำนวณต้นทุนเบื้องต้นได้ดังนี้
ต้นทุนการจับยึดต่อชิ้น = (ต้นทุน Fixture ที่จัดสรรให้โครงการ + ค่าแรงจับยึด + ค่าบำรุงรักษา + ต้นทุนของเสียที่เกี่ยวข้อง) ÷ จำนวนชิ้นงานที่ผลิตได้
ตัวอย่างเช่น การลงทุนเพิ่มเพื่อใช้ Pneumatic Clamp อาจคุ้มค่าหากช่วยลดเวลาของกระบวนการที่เป็นคอขวดและรองรับการผลิตซ้ำจำนวนมาก
แต่หากโครงการมีชิ้นงานไม่กี่สิบชิ้นและต้องเปลี่ยนแบบเป็นประจำ Manual Toggle Clamp ร่วมกับ Modular Fixture อาจมีต้นทุนรวมเหมาะสมกว่า
ควรนำข้อมูลจริงของโรงงานมาเปรียบเทียบก่อนตัดสินใจลงทุน
HowTo: 7 ขั้นตอนเลือกแคลมป์จับชิ้นงานจาก Prototype สู่ Production
ขั้นตอนที่ 1: วิเคราะห์ชิ้นงานและวัตถุประสงค์
ตรวจสอบแบบ วัสดุ ขนาด น้ำหนัก ค่าความคลาดเคลื่อน และแรงจากกระบวนการผลิต พร้อมระบุว่าเป็นการทดลองแบบ Pilot Run หรือ Production
ขั้นตอนที่ 2: กำหนด Datum, Locator และ Support
เลือกตำแหน่งอ้างอิงและจุดรองรับชิ้นงานตามหลักการออกแบบ Jig & Fixture เช่น หลัก 3-2-1 ตามความเหมาะสม เพื่อให้ชิ้นงานอยู่ในตำแหน่งที่ถูกต้องก่อนจับยึด
ขั้นตอนที่ 3: เลือก Clamp ที่ปรับตั้งได้สำหรับทดลอง
หากแบบยังเปลี่ยนแปลง ควรพิจารณา Modular Fixture และ Toggle Clamp ที่สามารถปรับ Spindle หรือย้ายตำแหน่งได้ โดยต้องรักษาความปลอดภัยและความแม่นยำที่จำเป็น
ขั้นตอนที่ 4: ทดสอบแรงจับและการเสียรูป
ทดลองจับยึดชิ้นงานและตรวจสอบการเลื่อน การสั่น การโก่งตัว และผลกระทบต่อขนาด โดยแยกการประเมิน Clamping Force และ Holding Capacity ให้ถูกต้อง
ขั้นตอนที่ 5: ปรับ Fixture ให้รองรับการผลิตซ้ำ
เมื่อแบบเริ่มคงที่ ให้กำหนดตำแหน่ง Locator และ Clamp รวมถึงขั้นตอนการจับยึด เพื่อลดความจำเป็นในการปรับตั้งทุกครั้ง
ขั้นตอนที่ 6: เปรียบเทียบ Manual และ Pneumatic Clamp
พิจารณา Cycle Time จำนวนรอบใช้งาน ความสะดวกของผู้ปฏิบัติงาน ต้นทุนระบบ และความปลอดภัย เพื่อเลือกวิธีควบคุมการจับยึดที่เหมาะสม
ขั้นตอนที่ 7: ทดลองผลิตและตรวจสอบก่อนใช้งานจริง
ทำ Pilot Run พร้อมบันทึกผลการวัด Repeatability, Cycle Time การวางชิ้นงานผิดตำแหน่ง และความผิดปกติของ Clamp ก่อนกำหนดขั้นตอนใช้งานและแผนบำรุงรักษา
Checklist ก่อนอนุมัติ Fixture สำหรับงานผลิตจริง
| รายการตรวจสอบ | สิ่งที่ต้องยืนยัน |
|---|---|
| Drawing & Datum | ตรงตามแบบชิ้นงานที่อนุมัติ |
| Locator & Support | ชิ้นงานวางได้มั่นคง ไม่เกิดการกำหนดตำแหน่งขัดแย้ง |
| Clamping Force | เพียงพอและไม่ทำให้ชิ้นงานเสียรูปเกินกำหนด |
| Holding Capacity | อยู่ในพิกัดของอุปกรณ์ |
| Repeatability | ผลการผลิตซ้ำอยู่ในเกณฑ์ที่กำหนด |
| Cycle Time | สอดคล้องกับเป้าหมายการผลิต |
| Tool Clearance | ไม่มีการชนเครื่องมือหรือชิ้นส่วนเคลื่อนที่ |
| Poka-Yoke | ลดโอกาสวางชิ้นงานผิดตำแหน่ง |
| Operator Safety | ไม่มีความเสี่ยงจากการหนีบหรือปลดล็อกโดยไม่ตั้งใจที่ไม่ได้ควบคุม |
| Maintenance | มีแนวทางตรวจสอบและเปลี่ยนอุปกรณ์เมื่อสึกหรอ |
การทดสอบควรครอบคลุมความแปรปรวนที่พบได้จริง เช่น ชิ้นงานที่มีขนาดต่างกันภายในค่าความคลาดเคลื่อน ผู้ปฏิบัติงานหลายคน และการใช้งานต่อเนื่องตามความเหมาะสม
สรุป: แคลมป์จับชิ้นงาน Prototype กับ Production เลือกอย่างไรให้คุ้มค่า?
ความแตกต่างสำคัญระหว่าง แคลมป์จับชิ้นงาน หรือแคลมป์ล็อคชิ้นงานสำหรับงาน Prototype และงานผลิตจริง ไม่ได้อยู่ที่ชนิดของแคลมป์เพียงอย่างเดียว แต่อยู่ที่เป้าหมายและความต้องการของกระบวนการ
งาน Prototype เน้นความยืดหยุ่นและการปรับเปลี่ยนเพื่อทดสอบแบบ จึงเหมาะกับ Modular Fixture และ Clamp ที่ปรับตั้งได้
ส่วนงาน Production เน้นความแม่นยำในการผลิตซ้ำ ความรวดเร็ว และความสม่ำเสมอ จึงอาจเหมาะกับ Dedicated Fixture หรือระบบจับยึดที่ออกแบบเฉพาะชิ้นงาน
อย่างไรก็ตาม Manual Toggle Clamp ยังคงสามารถใช้ใน Production ได้ และ Modular Fixture ก็สามารถใช้กับงานผลิตจริงได้เช่นกัน หากผ่านการตรวจสอบประสิทธิภาพตามข้อกำหนด
การลงทุนที่เหมาะสมจึงควรเริ่มจากข้อมูลชิ้นงาน จำนวนรอบผลิต ความแม่นยำ และต้นทุนรวม เพื่อเลือกระบบจับยึดที่ช่วยให้ผลิตได้อย่างปลอดภัย มีคุณภาพ และรองรับการเปลี่ยนแปลงในอนาคต
FAQ: คำถามที่พบบ่อยเกี่ยวกับแคลมป์งาน Prototype และ Production
1. แคลมป์จับชิ้นงาน Prototype กับ Production ต่างกันอย่างไร?
งาน Prototype มักเน้นความยืดหยุ่นและการปรับตำแหน่งจับยึดเพื่อทดลองแบบ ส่วน Production เน้นการจับชิ้นงานซ้ำอย่างแม่นยำ ลด Cycle Time และรองรับการใช้งานต่อเนื่อง แต่ทั้งสองประเภทต้องมีความมั่นคงและปลอดภัยตามข้อกำหนด
2. งาน Prototype ควรใช้ Toggle Clamp ประเภทไหน?
สามารถใช้ Horizontal, Vertical หรือ Push-Pull Toggle Clamp ตามทิศทางแรงและพื้นที่ติดตั้ง โดยควรเลือกรุ่นที่ปรับระยะหรือย้ายตำแหน่งได้สะดวกหากแบบชิ้นงานยังเปลี่ยนแปลงบ่อย
3. งานผลิตจริงต้องใช้ Pneumatic Clamp เสมอหรือไม่?
ไม่จำเป็น Manual Toggle Clamp สามารถใช้ใน Production ได้ หากรองรับแรงจับ ความแม่นยำ Cycle Time และความปลอดภัย ส่วน Pneumatic Clamp เหมาะกับงานที่ต้องการควบคุมการเปิด–ปิดด้วยระบบลมหรือเชื่อมต่อ Automation
4. Modular Fixture ใช้ใน Production Line ได้หรือไม่?
ได้ โดยเฉพาะงานผลิตหลายรุ่นหรือมีการเปลี่ยนแบบบ่อย แต่ควรตรวจสอบความแข็งแรง ตำแหน่งอ้างอิง Repeatability และความคุ้มค่าในการปรับตั้งเทียบกับ Dedicated Fixture
5. ทำไม Prototype Fixture จึงไม่ควรนำมาใช้ผลิตจำนวนมากทันที?
เพราะ Fixture ที่ออกแบบสำหรับทดลองอาจยังไม่มีตำแหน่งอ้างอิงที่คงที่ มาตรฐานการล็อก หรือการตรวจสอบความทนทานต่อการใช้งานซ้ำ จึงควรผ่าน Pilot Run และการตรวจสอบก่อนผลิตจริง
6. Holding Capacity กับ Clamping Force ต่างกันอย่างไร?
Holding Capacity คือพิกัดรับโหลดของแคลมป์ในสถานะล็อกตามเงื่อนไขผู้ผลิต ส่วน Clamping Force คือแรงที่แคลมป์กระทำกับชิ้นงานจริง ซึ่งขึ้นอยู่กับกลไก ตำแหน่งหัวกด และการปรับตั้ง
7. เมื่อไหร่ควรเปลี่ยนจาก Modular Fixture เป็น Dedicated Fixture?
ควรพิจารณาเมื่อแบบชิ้นงานคงที่และมีการผลิตซ้ำบ่อยจน Fixture เฉพาะทางช่วยลดการปรับตั้งหรือเวลาต่อชิ้นได้อย่างคุ้มค่า โดยต้องเปรียบเทียบต้นทุนและความต้องการเปลี่ยนรุ่นในอนาคตด้วย
8. แคลมป์งาน Prototype ต้องมีความแม่นยำเท่างาน Production หรือไม่?
ขึ้นอยู่กับวัตถุประสงค์การทดสอบ หาก Prototype ใช้ตรวจสอบขนาดหรือคุณสมบัติที่ต้องการความละเอียดสูง ระบบจับยึดก็ต้องรองรับความแม่นยำนั้น ส่วน Production ต้องรักษาผลให้สม่ำเสมอตลอดการผลิตซ้ำ
9. จะรู้ได้อย่างไรว่า Fixture พร้อมสำหรับงานผลิตจริง?
ควรตรวจสอบว่า Fixture จับยึดได้มั่นคง ชิ้นงานอยู่ในตำแหน่งอ้างอิงถูกต้อง ผลการวัดซ้ำผ่านข้อกำหนด Cycle Time เหมาะสม และมีขั้นตอนการใช้งาน ความปลอดภัย และบำรุงรักษาที่ชัดเจน
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์จับชิ้นงาน #ToggleClamp #PrototypeFixture #ProductionFixture #JigAndFixture #ModularFixture #DedicatedFixture #Workholding #FixtureDesign #ClampingForce #HoldingCapacity #Repeatability #ProductionLine #ManufacturingEngineering #อุปกรณ์จับยึดชิ้นงาน #งานต้นแบบ #ออกแบบJig #Adikotools