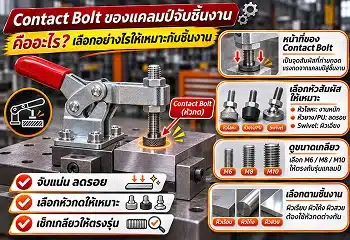
การใช้ Toggle Clamp หลายตัวใน Jig เดียวกันต้องระวังตำแหน่งติดตั้ง ทิศทางแรงกด ลำดับการล็อก และแรงจับที่มากเกินไป เพราะอาจทำให้ชิ้นงานบิดงอหรือเคลื่อนออกจากตำแหน่งอ้างอิง ควรออกแบบ Locator และ Support ให้เหมาะสมตามหลัก 3-2-1 ตรวจสอบ Clamping Force แยกจาก Holding Capacity และทดลองจับยึดซ้ำก่อนใช้งานจริง เพื่อให้ Fixture มีความแม่นยำและปลอดภัย
ทำไมการใช้ Toggle Clamp หลายตัวใน Jig เดียวกันจึงต้องวางแผน?
ในงานผลิตที่ต้องควบคุมตำแหน่งชิ้นงาน เช่น งานเจาะ งานกัด งานเชื่อม หรืองานประกอบ การใช้ Toggle Clamp เพียงตัวเดียวอาจไม่เพียงพอ โดยเฉพาะชิ้นงานที่มีขนาดยาว มีพื้นที่สัมผัสหลายจุด หรือได้รับแรงจากกระบวนการผลิตหลายทิศทาง
วิศวกรและช่างออกแบบ Jig & Fixture จึงมักติดตั้ง Toggle Clamp หลายตัวใน Jig เดียวกัน เพื่อช่วยจับยึดชิ้นงานให้มั่นคงตลอดกระบวนการ
แต่การเพิ่มจำนวน Clamp ไม่ได้หมายความว่าชิ้นงานจะถูกยึดได้แม่นยำขึ้นเสมอไป
ตัวอย่างเช่น หากใช้แคลมป์กดชิ้นงานจากด้านบน 4 จุด แต่ตำแหน่งรองรับด้านล่างไม่เหมาะสม แรงกดจากแคลมป์อาจทำให้ชิ้นงานแอ่นตัว แม้ว่าจะไม่มีการเลื่อนหลุดออกจาก Jig ก็ตาม
ในบางกรณี เมื่อปลด Clamp หลังการผลิต ชิ้นงานอาจคืนตัวจนขนาดหรือรูปทรงคลาดเคลื่อนจากที่ต้องการ
ปัญหานี้เกิดขึ้นได้แม้จะเลือก Toggle Clamp ที่มี Holding Capacity สูงก็ตาม เพราะความสามารถในการรับแรงของตัวแคลมป์กับการกระจายแรงลงบนชิ้นงานเป็นคนละเรื่องกัน
ดังนั้น การใช้ Toggle Clamp หลายตัวอย่างมีประสิทธิภาพจึงต้องมองทั้งระบบ ตั้งแต่ตำแหน่งอ้างอิง จุดรองรับ ทิศทางแรง ลำดับการล็อก ไปจนถึงวิธีตรวจสอบคุณภาพหลังจับยึด
Toggle Clamp มีหน้าที่อะไรใน Jig & Fixture?
Toggle Clamp เป็นอุปกรณ์จับยึดชิ้นงานที่ใช้กลไกข้อต่อแบบ Over-Center เพื่อช่วยล็อกชิ้นงานในตำแหน่งที่กำหนด
เมื่อผู้ปฏิบัติงานโยกด้ามจับจนกลไกเข้าสู่ตำแหน่งล็อก แคลมป์จะช่วยรักษาสถานะการจับยึดภายในข้อจำกัดแรงและรูปแบบการติดตั้งที่ออกแบบไว้
ในระบบ Jig & Fixture อุปกรณ์แต่ละส่วนมีหน้าที่แตกต่างกันดังนี้
| อุปกรณ์ | หน้าที่หลัก |
|---|---|
| Locator | กำหนดตำแหน่งอ้างอิงของชิ้นงาน |
| Support | รองรับน้ำหนักและแรงที่กระทำต่อชิ้นงาน |
| Toggle Clamp | รักษาชิ้นงานให้สัมผัสตำแหน่งอ้างอิงและไม่เคลื่อนระหว่างทำงาน |
| Jig Plate / Base Plate | เป็นฐานสำหรับติดตั้งและเชื่อมต่ออุปกรณ์ต่าง ๆ |
| Stopper | จำกัดการเคลื่อนที่ของชิ้นงานในทิศทางที่กำหนด |
| Drill Bushing | นำทางเครื่องมือตัดในงานเจาะบางประเภท |
หลักสำคัญคือ Clamp ไม่ควรทำหน้าที่แทน Locator โดยไม่จำเป็น
การใช้แรงจากแคลมป์เพื่อดันชิ้นงานที่วางผิดตำแหน่งให้เข้าที่ อาจทำให้เกิดความไม่สม่ำเสมอระหว่างรอบการผลิต และในบางกรณีอาจทำให้ชิ้นงานเสียรูปได้
ควรออกแบบให้ชิ้นงานวางสัมผัสกับตำแหน่งอ้างอิงได้อย่างถูกต้องก่อน แล้วจึงใช้ Clamp ช่วยรักษาตำแหน่งนั้น
9 ข้อควรระวังเมื่อใช้ Toggle Clamp หลายตัวใน Jig เดียวกัน
1. ระวังแรงจับจากหลายทิศทางทำให้ชิ้นงานบิดงอ
ปัญหาสำคัญอย่างหนึ่งของการติดตั้ง Toggle Clamp หลายตัวคือแรงกดที่กระทำต่อชิ้นงานจากหลายตำแหน่ง
หากชิ้นงานมีความแข็งแรงไม่เพียงพอ หรือจุดกดไม่ได้อยู่ในบริเวณที่มี Support รองรับ แรงจาก Clamp อาจทำให้เกิดการแอ่น การโก่ง หรือการบิดตัวได้
ตัวอย่างเช่น การใช้แคลมป์กดแผ่นโลหะบางบริเวณกลางแผ่นโดยไม่มีจุดรองรับด้านล่าง อาจทำให้แผ่นโลหะโก่งลงระหว่างล็อก
เมื่อปลดแคลมป์ ชิ้นงานอาจคืนตัวจนรูเจาะหรือตำแหน่งประกอบไม่ตรงตามข้อกำหนด
แนวทางป้องกัน
ควรจัดตำแหน่ง Clamp ให้แรงกดถ่ายทอดลงสู่ Support หรือ Locator โดยตรงมากที่สุด และหลีกเลี่ยงการกดบริเวณที่ไม่มีโครงสร้างรองรับ
สำหรับชิ้นงานบางหรือมีความยืดหยุ่นสูง อาจต้องใช้ Support เพิ่มเติม รวมถึงหัวกดที่มีพื้นที่สัมผัสเหมาะสมเพื่อกระจายแรง
2. ระวังการวาง Clamp โดยไม่สัมพันธ์กับ Locator
Locator เป็นองค์ประกอบสำคัญที่กำหนดตำแหน่งของชิ้นงานใน Jig
หากติดตั้ง Clamp หลายตัวโดยไม่ได้วิเคราะห์ตำแหน่ง Locator อาจเกิดแรงดันชิ้นงานให้เคลื่อนออกจาก Datum ที่ต้องการ
ตัวอย่างเช่น เมื่อใช้ Clamp ดันชิ้นงานจากด้านซ้ายและขวาโดยไม่มี Stopper หรือจุดอ้างอิงที่ชัดเจน ตำแหน่งสุดท้ายของชิ้นงานอาจขึ้นอยู่กับลำดับและแรงที่แต่ละแคลมป์ออกมา
ผลที่ตามมาอาจเป็นความคลาดเคลื่อนของตำแหน่งชิ้นงานระหว่างแต่ละรอบ
หลักการออกแบบที่นิยมใช้คือ 3-2-1 Locating Principle ซึ่งใช้จุดสัมผัสอ้างอิง 3 จุดบนระนาบหลัก 2 จุดบนระนาบรอง และ 1 จุดบนระนาบที่สาม เพื่อกำหนดตำแหน่งชิ้นงานอย่างเป็นระบบสำหรับรูปทรงที่เหมาะสม
อย่างไรก็ตาม หลัก 3-2-1 เป็นแนวทางสำหรับการกำหนดตำแหน่ง ไม่ได้หมายความว่าชิ้นงานทุกประเภทต้องใช้ Locator หกตัวในรูปแบบเดียวกัน หรือจำเป็นต้องใช้ Clamp หกตัวตามไปด้วย
3. ระวังแรงกดแต่ละจุดไม่สมดุลกัน
เมื่อใช้ Toggle Clamp หลายตัว แรงกดที่เกิดขึ้นจริงอาจไม่เท่ากัน แม้จะใช้แคลมป์รุ่นเดียวกันทั้งหมด
สาเหตุอาจเกิดจากตำแหน่ง Spindle ความยาวแขนกด ระดับผิวชิ้นงาน ระยะปรับตั้ง และแรงที่ผู้ปฏิบัติงานใช้โยกด้าม
หากแคลมป์ตัวหนึ่งกดแรงมาก ขณะที่อีกตัวแทบไม่สัมผัสชิ้นงาน อาจทำให้การจับยึดไม่สม่ำเสมอ
สำหรับงานที่ต้องควบคุมความเรียบหรือความขนานของชิ้นงาน ปัญหานี้ยิ่งมีความสำคัญ
การปรับหัวกดแต่ละจุดจึงควรอ้างอิงตำแหน่งรองรับและค่าความคลาดเคลื่อนที่ต้องการ ไม่ใช่พยายามทำให้ทุกจุดกดแรงที่สุดเท่าที่จะทำได้
4. ระวังลำดับการล็อก Clamp ทำให้ตำแหน่งชิ้นงานเปลี่ยน
การล็อกแคลมป์หลายตัวพร้อมกันหรือสลับลำดับโดยไม่มีมาตรฐาน อาจทำให้ผลการจับยึดแตกต่างกันระหว่างผู้ปฏิบัติงาน
ตัวอย่างเช่น หากชิ้นงานยังไม่สัมผัส Side Locator แต่ผู้ปฏิบัติงานล็อกแคลมป์ด้านบนก่อน แรงเสียดทานอาจทำให้ชิ้นงานถูกตรึงไว้ในตำแหน่งที่ยังไม่ถูกต้อง
แม้จะล็อกแคลมป์ด้านข้างตามมา ก็อาจไม่สามารถดันชิ้นงานเข้าสู่ตำแหน่งอ้างอิงได้อย่างสมบูรณ์
แนวทางหนึ่งคือกำหนดลำดับการทำงานดังนี้
- วางชิ้นงานบน Support และตรวจสอบการสัมผัส Locator
- จัดชิ้นงานให้อยู่ในตำแหน่ง Datum ที่ต้องการ
- ล็อกแคลมป์ที่ช่วยรักษาตำแหน่งอ้างอิงก่อน
- ล็อกแคลมป์เสริมเพื่อเพิ่มความมั่นคง
- ตรวจสอบว่าสถานะล็อกทุกจุดสมบูรณ์ก่อนเริ่มกระบวนการ
ลำดับดังกล่าวเป็นเพียงตัวอย่างเบื้องต้น ต้องปรับให้เหมาะกับทิศทางแรงและรูปแบบชิ้นงานจริง ไม่ได้หมายความว่าทุก Jig ต้องล็อกแคลมป์ตามลำดับเดียวกันเสมอไป
5. ระวังเลือกจำนวน Clamp มากเกินความจำเป็น
การเพิ่มจำนวน Toggle Clamp ช่วยเพิ่มจุดจับยึดได้ แต่จำนวนมากขึ้นไม่ได้รับประกันว่าชิ้นงานจะมีความแม่นยำสูงขึ้น
หากชิ้นงานมีความแข็งแรงเพียงพอและมี Locator รองรับอย่างเหมาะสม การใช้ Clamp จำนวนน้อยอาจตอบโจทย์ได้ดีกว่า
การติดตั้ง Clamp มากเกินไปยังอาจทำให้เกิดปัญหา เช่น
- เพิ่มเวลาเปิดและปิด Clamp ในแต่ละรอบ
- เพิ่มจุดที่ต้องปรับตั้งและบำรุงรักษา
- เพิ่มความเสี่ยงต่อแรงกดที่ขัดแย้งกัน
- ลดพื้นที่เข้าถึงของเครื่องมือตัดหรือหัวเชื่อม
- ทำให้พนักงานสับสนกับลำดับการล็อก
จึงควรเลือกจำนวน Clamp จากแรงที่ต้องต้าน ความแข็งแรงของชิ้นงาน และตำแหน่ง Support ไม่ใช่กำหนดจากขนาดพื้นที่เพียงอย่างเดียว
6. ระวังสับสนระหว่าง Holding Capacity กับ Clamping Force
นี่เป็นอีกประเด็นที่ควรตรวจสอบก่อนเลือก Toggle Clamp หลายตัวมาใช้งานร่วมกัน
Holding Capacity หมายถึงความสามารถของแคลมป์ในการรับโหลดขณะอยู่ในสถานะล็อก ตามเงื่อนไขการทดสอบของผู้ผลิต
ส่วน Clamping Force หรือ Exerting Force คือแรงที่แคลมป์กระทำต่อชิ้นงานในระหว่างการจับยึด ซึ่งขึ้นอยู่กับกลไกและการปรับตั้ง
ตัวเลขทั้งสองไม่ใช่ค่าเดียวกัน
ตัวอย่างเช่น หาก Toggle Clamp รุ่นหนึ่งมี Holding Capacity 1,000 N ไม่ได้หมายความว่าเมื่อปิดด้ามแล้วจะออกแรงกดชิ้นงาน 1,000 N เสมอไป
และหากติดตั้งแคลมป์สี่ตัวที่มี Holding Capacity 1,000 N เท่ากัน ก็ไม่ควรสรุปว่าชิ้นงานจะได้รับแรงกดรวม 4,000 N โดยอัตโนมัติ
ต้องพิจารณาทิศทางแรง ตำแหน่งหัวกด สภาพการสัมผัส และแรงที่เกิดขึ้นจริง รวมถึงแรงกระทำจากกระบวนการผลิต
7. ระวัง Clamp ขวางเครื่องมือหรือพื้นที่ปฏิบัติงาน
ตำแหน่งติดตั้ง Clamp ต้องพิจารณาทั้งตอนเปิดและตอนล็อก ไม่ใช่ดูเฉพาะพื้นที่ฐานยึด
สำหรับงานเจาะหรือกัด ต้องตรวจสอบว่าแขน Clamp และด้ามโยกไม่ขวางระยะเคลื่อนที่ของดอกสว่าน หัวกัด หัวจับเครื่องมือ หรือชิ้นส่วนของเครื่องจักร
ส่วนงานเชื่อมต้องคำนึงถึงระยะของหัวเชื่อม สะเก็ดเชื่อม ความร้อน และพื้นที่เข้าถึงแนวเชื่อม
หากติดตั้ง Clamp ใกล้กันมากเกินไป ผู้ปฏิบัติงานอาจโยกด้ามได้ลำบาก หรือเสี่ยงให้นิ้วถูกหนีบระหว่างแขนและกลไก
ควรตรวจสอบ Clearance ตลอดช่วงการเคลื่อนที่ของแคลมป์ รวมถึงการใส่และนำชิ้นงานออกจาก Jig
8. ระวัง Clamp ล็อกไม่สมบูรณ์
Toggle Clamp อาศัยกลไก Over-Center เพื่อเข้าสู่สถานะล็อก
หากปรับ Spindle ไม่เหมาะสมกับความหนาชิ้นงาน หรือเลือกช่วงการทำงานไม่ถูกต้อง อาจทำให้แคลมป์ไม่สามารถเข้าสู่ตำแหน่งล็อกได้อย่างสมบูรณ์
ปัญหานี้อาจเกิดขึ้นเฉพาะบางตัวเมื่อใช้แคลมป์หลายจุด เพราะตำแหน่งสัมผัสหรือความหนาชิ้นงานแต่ละบริเวณแตกต่างกัน
ควรตรวจสอบสถานะล็อกและระยะ Over-Center ตามข้อกำหนดของรุ่นที่ใช้ ไม่ควรแก้ปัญหาด้วยการฝืนโยกด้ามหรือเพิ่มแรงจากผู้ปฏิบัติงาน
หากพบว่าล็อกไม่สุด ควรหยุดและตรวจสอบการปรับตั้งก่อนเริ่มเครื่องจักร
9. ระวังการบำรุงรักษาไม่ครบทุกจุด
Fixture ที่มี Toggle Clamp หลายตัวมีจำนวนจุดหมุน ฐานยึด และหัวกดมากขึ้นตามไปด้วย
หากบางจุดเกิดการคลอนหรือสึกหรอ อาจทำให้แรงจับและตำแหน่งสัมผัสเปลี่ยนไปโดยไม่ทันสังเกต
จึงควรมีรายการตรวจสอบทุกแคลมป์อย่างเป็นระบบ โดยเฉพาะฐานยึด นอต จุดหมุน Spindle และหัวกด
สำหรับ Pneumatic Toggle Clamp ยังต้องตรวจสอบอุปกรณ์ลม การรั่วซึม เซนเซอร์และระบบควบคุมเพิ่มเติม
ตารางสรุปปัญหาเมื่อใช้ Toggle Clamp หลายตัวใน Jig
| ปัญหาที่พบ | สาเหตุที่เป็นไปได้ | แนวทางแก้ไข |
|---|---|---|
| ชิ้นงานโก่งงอหลังล็อก | แรงกดอยู่เหนือบริเวณที่ไม่มี Support | เพิ่มจุดรองรับหรือเปลี่ยนตำแหน่ง Clamp |
| ตำแหน่งรูเจาะคลาดเคลื่อน | Locator ไม่เหมาะสมหรือลำดับล็อกไม่คงที่ | ตรวจ Datum และกำหนด Clamping Sequence |
| งานแต่ละชิ้นมีขนาดไม่เท่ากัน | แรงกดและตำแหน่งสัมผัสไม่สม่ำเสมอ | ตรวจ Spindle, Support และ Repeatability |
| Clamp บางตัวล็อกไม่สุด | ระยะปรับตั้งไม่ตรงกับชิ้นงาน | ปรับตามข้อกำหนดผู้ผลิต |
| ใช้เวลาจับยึดนาน | Clamp มากเกินไปหรือเปิด–ปิดยาก | ปรับ Layout หรือประเมินระบบ Pneumatic |
| เครื่องมือชนกับ Clamp | ไม่ตรวจ Clearance ตลอดการเคลื่อนที่ | ปรับตำแหน่งและตรวจ Tool Path |
| ชิ้นงานเป็นรอย | หัวกดแข็งหรือแรงสัมผัสเฉพาะจุดสูง | เปลี่ยนหัวกดหรือพื้นที่สัมผัสตามความเหมาะสม |
| ชิ้นงานสั่นระหว่างทำงาน | Locator, Support หรือแรงจับไม่เพียงพอ | ตรวจเส้นทางแรงและความมั่นคงของ Fixture |
หลัก 3-2-1 ช่วยวาง Toggle Clamp หลายตัวได้อย่างไร?
3-2-1 Locating Principle เป็นหลักการกำหนดตำแหน่งชิ้นงานที่ใช้กันอย่างแพร่หลายในงาน Jig & Fixture
สำหรับชิ้นงานทรงเหลี่ยมทั่วไป สามารถอธิบายแนวคิดได้ดังนี้
- 3 จุดแรก ใช้รองรับชิ้นงานบนระนาบหลัก
- 2 จุดถัดมา ใช้กำหนดตำแหน่งบนระนาบรอง
- 1 จุดสุดท้าย ใช้กำหนดตำแหน่งบนระนาบที่สาม
จุดสัมผัสเหล่านี้ช่วยจำกัดการเคลื่อนที่และการหมุนของชิ้นงานตามทิศทางที่ต้องการ
เมื่อชิ้นงานถูกกำหนดตำแหน่งอย่างเหมาะสมแล้ว Toggle Clamp จึงทำหน้าที่กดหรือดันชิ้นงานให้คงสัมผัสกับ Locator
หากต้องเพิ่ม Support เพื่อรองรับชิ้นงานบางหรือชิ้นงานยาว ควรออกแบบไม่ให้ Support เหล่านั้นสร้างตำแหน่งอ้างอิงซ้ำที่ขัดแย้งกันโดยไม่จำเป็น
ในบางกรณีอาจเลือกใช้ Adjustable Support หรือ Floating Support เพื่อรองรับแรงเพิ่มเติมโดยลดปัญหาการกำหนดตำแหน่งเกินความจำเป็น
หลักคิดสำคัญ: ต้องกำหนดตำแหน่งชิ้นงานให้ถูกก่อน แล้วจึงรักษาตำแหน่งด้วย Clamp ไม่ใช่เพิ่ม Clamp เพื่อชดเชยการออกแบบ Locator ที่ไม่เหมาะสม
ควรใช้ Toggle Clamp กี่ตัวใน Jig เดียวกัน?
จำนวน Toggle Clamp ที่เหมาะสมไม่ได้มีสูตรตายตัว เพราะขึ้นอยู่กับขนาดชิ้นงาน ความแข็งแรง จำนวนจุดรองรับ และลักษณะแรงจากกระบวนการผลิต
ตารางต่อไปนี้เป็นแนวทางเบื้องต้นสำหรับการพิจารณา ไม่ใช่ข้อกำหนดจำนวนแคลมป์ที่ต้องใช้จริง
| รูปแบบการใช้ Clamp | งานที่อาจเหมาะสม | จุดที่ควรตรวจสอบ |
|---|---|---|
| 1 ตัว | ชิ้นงานขนาดเล็กและมี Locator เพียงพอ | แรงที่อาจทำให้ชิ้นงานหมุนหรือยก |
| 2 ตัว | ชิ้นงานยาวหรือมีสองพื้นที่ที่ต้องรักษาการสัมผัส | การกระจายแรงและตำแหน่ง Support |
| 3 ตัว | ชิ้นงานที่ต้องยึดหลายจุดหรือมีรูปทรงเฉพาะ | แรงที่ขัดแย้งกันและการเสียรูป |
| 4 ตัวขึ้นไป | ชิ้นงานขนาดใหญ่หรือมีหลายบริเวณที่ต้องควบคุม | ลำดับล็อก แรงกด การโก่งตัว และ Cycle Time |
จำนวนแคลมป์ไม่ควรถูกกำหนดจากจำนวนมุมของชิ้นงานโดยตรง เช่น แผ่นโลหะสี่เหลี่ยมไม่จำเป็นต้องใช้ Clamp ที่มุมทั้งสี่เสมอไป
ควรตรวจสอบว่าทุกจุดจับมีหน้าที่อะไร และสามารถลดจำนวนจุดโดยไม่กระทบความมั่นคงหรือคุณภาพได้หรือไม่
ตัวอย่างการใช้ Toggle Clamp 4 ตัวจับชิ้นงานแผ่นโลหะ
สมมติว่าต้องออกแบบ Jig สำหรับงานเจาะแผ่นโลหะขนาด 300 × 200 มิลลิเมตร โดยเลือกติดตั้ง Toggle Clamp 4 ตัวเพื่อจับชิ้นงานในแต่ละบริเวณ
ก่อนออกแบบตำแหน่ง Clamp ควรเริ่มจากตรวจสอบความหนา วัสดุ และความแข็งของแผ่นโลหะ รวมถึงตำแหน่งรูเจาะและแรงจากเครื่องมือ
จากนั้นกำหนด Datum และวาง Locator ให้ชิ้นงานสามารถเข้าสู่ตำแหน่งเดิมได้อย่างสม่ำเสมอ
เมื่อกำหนดตำแหน่งแล้วจึงพิจารณา Clamp 4 ตัว โดยเน้นว่าทุกจุดมี Support ที่เหมาะสม และหัวกดไม่อยู่ในตำแหน่งที่ทำให้เกิดการโก่งตัวมากเกินไป
ตัวอย่างแนวทางจัด Layout
| ตำแหน่ง | หน้าที่ที่ออกแบบ | สิ่งที่ต้องระวัง |
|---|---|---|
| Clamp A | รักษาการสัมผัสกับจุดอ้างอิงหลัก | ไม่ดันชิ้นงานออกจาก Datum |
| Clamp B | รองรับการจับยึดบริเวณปลายด้านหนึ่ง | มี Support อยู่ในแนวรับแรง |
| Clamp C | รักษาความมั่นคงบริเวณอีกด้าน | ไม่กดชิ้นงานให้โก่ง |
| Clamp D | เพิ่มการยึดในจุดที่จำเป็นต่อกระบวนการ | ไม่สร้างแรงเกินจำเป็นหรือขัดแย้งกับจุดอื่น |
ตัวอย่างนี้ไม่ได้ระบุว่า Clamp ทั้งสี่ต้องมีแรงกดเท่ากัน เพราะตำแหน่งและหน้าที่แต่ละจุดอาจแตกต่างกัน
หลังประกอบ Jig ควรทดลองจับยึดชิ้นงานและตรวจสอบความเปลี่ยนแปลงของตำแหน่งด้วยเครื่องมือวัดที่เหมาะสม เช่น Dial Indicator หรือเครื่องมือวัดมิติที่สอดคล้องกับค่าความคลาดเคลื่อนของงาน
โดยเปรียบเทียบสภาพก่อนจับยึด ขณะจับยึด และหลังปลด Clamp เพื่อดูว่ามีการเปลี่ยนรูปหรือคืนตัวหรือไม่
Manual Toggle Clamp กับ Pneumatic Clamp แบบไหนเหมาะกับ Jig ที่มีหลายจุดจับ?
เมื่อ Jig ต้องใช้ Clamp หลายตัว ควรพิจารณารูปแบบการควบคุมร่วมด้วย
Manual Toggle Clamp
Manual Toggle Clamp ใช้แรงจากผู้ปฏิบัติงานในการโยกและล็อก เหมาะกับ Fixture ที่ไม่ซับซ้อน งานผลิตจำนวนไม่มาก หรือสถานีที่ต้องปรับเปลี่ยนรูปแบบการจับยึดบ่อย
ข้อดีคือการติดตั้งและดูแลรักษาโดยทั่วไปไม่ซับซ้อน แต่หากมีแคลมป์จำนวนมาก ผู้ปฏิบัติงานต้องล็อกและปลดแต่ละตัวซ้ำในทุก Cycle
Pneumatic Toggle Clamp
Pneumatic Toggle Clamp ใช้ระบบลมขับเคลื่อนกลไกจับยึด สามารถออกแบบให้ควบคุมการทำงานเป็นลำดับหรือทำงานหลายจุดภายใต้ระบบควบคุมที่เหมาะสม
เหมาะกับ Production Line ที่มีการทำงานซ้ำจำนวนมาก หรือจำเป็นต้องตรวจยืนยันสถานะของแคลมป์ก่อนให้เครื่องจักรเริ่มทำงาน
อย่างไรก็ตาม ต้องประเมินแรงดันลม ระบบควบคุม การหยุดฉุกเฉิน ความเสี่ยงจากการหนีบ และพฤติกรรมเมื่อแรงดันลมหายหรือระบบขัดข้องด้วย
ตารางเปรียบเทียบ
| ปัจจัย | Manual Toggle Clamp | Pneumatic Toggle Clamp |
|---|---|---|
| วิธีล็อก | ใช้มือโยก | ใช้ระบบลม |
| การติดตั้ง | โดยทั่วไปง่ายกว่า | ต้องมีระบบลมและควบคุม |
| การกำหนดลำดับ | ใช้ขั้นตอนปฏิบัติงาน | สามารถออกแบบลำดับผ่านระบบควบคุม |
| ความสม่ำเสมอ | ขึ้นกับการปรับตั้งและการใช้งาน | ควบคุมได้มากขึ้นเมื่อระบบออกแบบเหมาะสม |
| Cycle Time | ขึ้นอยู่กับจำนวน Clamp และผู้ปฏิบัติงาน | มีโอกาสลดเวลาจับยึดในงานซ้ำ |
| การบำรุงรักษา | ตรวจกลไก จุดหมุน และฐานยึด | ตรวจกลไกพร้อมระบบลมและเซนเซอร์ |
| งานที่เหมาะ | Jig ทั่วไปและงานผลิตที่ปรับเปลี่ยนบ่อย | งานผลิตต่อเนื่องและระบบอัตโนมัติ |
การเลือก Pneumatic ไม่ได้ทำให้ปัญหาแรงกดผิดตำแหน่งหายไปโดยอัตโนมัติ หาก Layout หรือ Support ไม่เหมาะสม ระบบอัตโนมัติก็สามารถกดชิ้นงานจนเสียรูปได้เช่นเดียวกัน
วิธีตรวจสอบ Jig ที่ใช้ Toggle Clamp หลายตัวก่อนเริ่มผลิตจริง
หลังจากติดตั้ง Clamp ครบทุกจุดแล้ว ไม่ควรเริ่มผลิตจำนวนมากทันทีโดยไม่ทดสอบ
ควรตรวจสอบชิ้นงานตัวอย่างที่มีขนาดอยู่ในช่วงค่าความคลาดเคลื่อนที่อนุญาต และทดลองใส่–ถอดซ้ำหลายรอบ
สิ่งที่ควรบันทึก ได้แก่ ตำแหน่งก่อนล็อก การสัมผัส Locator ลำดับจับยึด สถานะล็อก ความเปลี่ยนแปลงของชิ้นงาน และเวลาที่ใช้ต่อ Cycle
ตาราง Checklist ก่อนอนุมัติ Jig
| หัวข้อตรวจสอบ | เกณฑ์ตรวจเบื้องต้น |
|---|---|
| Locator | ชิ้นงานเข้าสู่ตำแหน่งอ้างอิงได้ถูกต้อง |
| Support | มีการรองรับแรงในจุดสำคัญ |
| Clamp Position | ไม่ทำให้ชิ้นงานเสียรูปเกินค่าที่ยอมรับ |
| Clamping Force | เหมาะกับแรงจากกระบวนการผลิต |
| Holding Capacity | อยู่ภายในพิกัดและเงื่อนไขของรุ่น |
| Over-Center Lock | เข้าสู่สถานะล็อกสมบูรณ์ทุกตัว |
| Clamping Sequence | มีลำดับที่ทำซ้ำได้ |
| Tool Clearance | ไม่ชนกับเครื่องมือหรือชิ้นส่วนเคลื่อนที่ |
| Operator Safety | ไม่มีความเสี่ยงจากจุดหนีบที่ไม่ได้ควบคุม |
| Repeatability | ผลการวัดซ้ำอยู่ในค่าความคลาดเคลื่อนที่กำหนด |
| Cycle Time | เหมาะกับเป้าหมายการผลิต |
| Maintenance | สามารถเข้าถึงจุดตรวจและซ่อมบำรุงได้ |
หากพบความคลาดเคลื่อน ไม่ควรแก้ปัญหาด้วยการเพิ่มแรงจับทันที แต่ควรวิเคราะห์ว่าความผิดปกติเกิดจาก Locator, Support, Clamp หรือแรงจากกระบวนการผลิต
HowTo: 7 ขั้นตอนติดตั้ง Toggle Clamp หลายตัวใน Jig อย่างเหมาะสม
ขั้นตอนที่ 1: วิเคราะห์รูปทรงและแรงที่กระทำต่อชิ้นงาน
เริ่มจากตรวจสอบวัสดุ ขนาด ความหนา ตำแหน่งทำงาน และแรงที่เกิดขึ้นระหว่างการเจาะ กัด เชื่อม หรือประกอบ เพื่อระบุบริเวณที่ต้องจับยึด
ขั้นตอนที่ 2: กำหนด Locator และ Datum
ออกแบบตำแหน่งอ้างอิงของชิ้นงานให้ชัดเจน โดยใช้แนวคิด 3-2-1 ตามความเหมาะสม เพื่อให้สามารถวางชิ้นงานซ้ำตำแหน่งเดิมได้
ขั้นตอนที่ 3: วาง Support รองรับแรงกด
กำหนดจุดรองรับให้สอดคล้องกับแนวแรงจาก Clamp โดยเฉพาะบริเวณที่ชิ้นงานมีโอกาสโก่งตัวหรือเสียรูป
ขั้นตอนที่ 4: เลือกจำนวนและประเภท Toggle Clamp
เลือก Horizontal, Vertical, Push-Pull หรือ Pneumatic ตามทิศทางแรงและพื้นที่ติดตั้ง พร้อมตรวจสอบ Clamping Force, Holding Capacity และระยะการทำงานจากข้อมูลผู้ผลิต
ขั้นตอนที่ 5: กำหนดตำแหน่งและลำดับการล็อก
จัดตำแหน่ง Clamp ไม่ให้ขวางเครื่องมือ กำหนดวิธีให้ชิ้นงานสัมผัส Datum ก่อนล็อก และกำหนดลำดับจับยึดที่เหมาะสมกับโครงสร้าง
ขั้นตอนที่ 6: ทดลองจับยึดและวัดการเปลี่ยนรูป
ใช้ชิ้นงานตัวอย่างทดลองเปิด–ปิด Clamp ซ้ำ พร้อมตรวจสอบตำแหน่ง ความเรียบ การโก่งตัว และสถานะล็อกของทุกจุด
ขั้นตอนที่ 7: ตรวจสอบความปลอดภัยและจัดทำมาตรฐานการใช้งาน
จัดทำขั้นตอนการจับยึดและปลด Clamp รวมถึงกำหนดจุดตรวจสอบก่อนเริ่มงาน การบำรุงรักษา และวิธีหยุดงานเมื่อพบความผิดปกติ
ข้อผิดพลาดที่ควรหลีกเลี่ยงเมื่อออกแบบ Jig ที่ใช้ Toggle Clamp หลายตัว
ปัญหาหลายอย่างสามารถป้องกันได้ตั้งแต่ขั้นตอนออกแบบ หากมองการจับยึดเป็นระบบเดียวกัน
ข้อผิดพลาดที่ควรหลีกเลี่ยงคือการเลือก Clamp จากพิกัดรับแรงสูงสุดโดยไม่พิจารณาแรงที่กระทำกับชิ้นงานจริง
อีกปัญหาคือการติดตั้งหัวกดในบริเวณที่ไม่มี Support รองรับ แล้วเพิ่มแรงเพื่อแก้ปัญหาชิ้นงานสั่น ซึ่งอาจทำให้เกิดการเสียรูปมากขึ้น
การใช้ Locator มากเกินความจำเป็นโดยไม่มีการพิจารณาค่าความคลาดเคลื่อนก็อาจทำให้ชิ้นงานวางไม่แนบทุกจุด โดยเฉพาะชิ้นงานที่ผลิตจากการหล่อหรือมีพื้นผิวไม่สม่ำเสมอ
นอกจากนี้ ควรหลีกเลี่ยงการปล่อยให้ผู้ปฏิบัติงานปรับ Spindle แต่ละตัวโดยไม่มีค่ามาตรฐาน เพราะจะทำให้สถานะการจับยึดเปลี่ยนไปตามแต่ละคน
สำหรับ Jig ที่เชื่อมต่อกับเครื่องจักรอัตโนมัติ ต้องตรวจสอบสถานะการจับยึดก่อนเริ่มรอบการทำงาน และไม่ใช้ Toggle Clamp เป็นอุปกรณ์ทดแทนการป้องกันอันตรายของเครื่องจักร
สรุป: ใช้ Toggle Clamp หลายตัวอย่างไรให้ Jig จับชิ้นงานได้แม่นยำ?
การใช้ Toggle Clamp หลายตัวใน Jig เดียวกัน สามารถช่วยให้จับยึดชิ้นงานขนาดใหญ่หรือชิ้นงานที่มีหลายบริเวณต้องควบคุมได้อย่างเหมาะสม แต่ต้องระวังแรงกดที่ขัดแย้งกัน การโก่งตัวของชิ้นงาน และลำดับการล็อกที่ไม่สม่ำเสมอ
การออกแบบควรเริ่มจาก Locator และ Support ก่อนเลือกจำนวน Clamp โดยให้แรงกดส่งผ่านไปยังจุดรองรับที่เหมาะสม และไม่ทำให้ชิ้นงานเปลี่ยนรูปจนกระทบคุณภาพ
นอกจากนี้ ต้องแยกความหมายของ Clamping Force กับ Holding Capacity ตรวจสอบระยะล็อกของแคลมป์ทุกตัว และทดลองจับยึดจริงก่อนนำไปใช้ใน Production Line
Jig ที่ดีจึงไม่ใช่ Jig ที่ใช้ Clamp จำนวนมากที่สุด แต่เป็น Jig ที่ใช้จำนวนและตำแหน่ง Clamp ได้เหมาะสม จับชิ้นงานซ้ำได้อย่างสม่ำเสมอ ปลอดภัย และช่วยให้กระบวนการผลิตทำงานได้ตามข้อกำหนด
FAQ: คำถามที่พบบ่อยเกี่ยวกับการใช้ Toggle Clamp หลายตัวใน Jig
1. ใช้ Toggle Clamp หลายตัวใน Jig เดียวกันได้หรือไม่?
สามารถใช้ได้ โดยควรออกแบบตำแหน่ง Clamp ให้สัมพันธ์กับ Locator และ Support รวมถึงตรวจสอบทิศทางแรงและการโก่งตัวของชิ้นงาน เพื่อให้การจับยึดมีความมั่นคงและไม่ทำให้ตำแหน่งชิ้นงานคลาดเคลื่อน
2. ใช้ Toggle Clamp หลายตัวช่วยเพิ่มแรงจับได้จริงหรือไม่?
สามารถเพิ่มจุดที่ใช้จับยึดและเพิ่มแรงรวมในบางทิศทางได้ แต่ไม่ควรนำ Holding Capacity ของแต่ละตัวมาบวกกันแล้วถือเป็นแรงกดจริง เพราะแรงที่เกิดขึ้นขึ้นอยู่กับการปรับตั้ง ตำแหน่งสัมผัส และทิศทางแรง
3. ควรใช้ Toggle Clamp กี่ตัวต่อ Jig หนึ่งชุด?
ไม่มีจำนวนตายตัว ต้องพิจารณารูปทรงชิ้นงาน จุดรองรับ แรงจากกระบวนการผลิต และค่าความคลาดเคลื่อนที่ต้องการ ชิ้นงานบางประเภทใช้เพียงหนึ่งหรือสองตัวก็เพียงพอ ส่วนชิ้นงานขนาดใหญ่หรือซับซ้อนอาจต้องใช้มากกว่า
4. ทำไมใช้ Clamp หลายตัวแล้วชิ้นงานยังบิดงอ?
อาจเกิดจากการกดบริเวณที่ไม่มี Support รองรับ แรงกดมากเกินไป หรือการจัดแรงจากหลายทิศทางไม่เหมาะสม ควรตรวจสอบตำแหน่ง Locator, Support และ Clamping Sequence ก่อนเพิ่มแรงจับ
5. ควรล็อก Toggle Clamp ตัวไหนก่อน?
ควรกำหนดลำดับจากการจัดชิ้นงานให้สัมผัส Datum และ Locator อย่างถูกต้องก่อน แล้วจึงล็อกแคลมป์ที่รักษาตำแหน่งอ้างอิงและแคลมป์เสริมตามลำดับที่ออกแบบไว้ ไม่มีลำดับเดียวที่เหมาะกับทุก Jig
6. หลัก 3-2-1 เกี่ยวข้องกับ Toggle Clamp อย่างไร?
หลัก 3-2-1 ใช้สำหรับกำหนดตำแหน่งชิ้นงานด้วยจุดอ้างอิง ส่วน Toggle Clamp ทำหน้าที่รักษาชิ้นงานให้สัมผัสจุดเหล่านั้น ไม่ได้หมายความว่าต้องใช้ Toggle Clamp จำนวนหกตัว
7. Holding Capacity กับ Clamping Force ต่างกันอย่างไร?
Holding Capacity คือพิกัดการรับโหลดของ Clamp ขณะล็อกภายใต้เงื่อนไขที่ผู้ผลิตกำหนด ส่วน Clamping Force คือแรงที่กระทำต่อชิ้นงานจริง ซึ่งเปลี่ยนแปลงตามกลไกและการปรับตั้ง จึงไม่ควรใช้สองค่านี้แทนกัน
8. หากใช้ Toggle Clamp หลายตัวควรเลือก Manual หรือ Pneumatic?
Manual เหมาะกับ Jig ที่ไม่ซับซ้อนและมีจำนวนรอบผลิตไม่มาก ส่วน Pneumatic เหมาะกับงานผลิตซ้ำที่ต้องการควบคุมหลายจุดและเชื่อมต่อระบบอัตโนมัติ ทั้งสองแบบต้องออกแบบ Locator และแรงจับให้เหมาะสม
9. จะตรวจสอบได้อย่างไรว่า Clamp หลายตัวทำให้ชิ้นงานเสียรูปหรือไม่?
ควรใช้เครื่องมือวัดที่เหมาะสมตรวจสอบตำแหน่งหรือรูปทรงของชิ้นงานก่อนล็อก ขณะล็อก และหลังปลด Clamp พร้อมทดลองจับยึดซ้ำ เพื่อเปรียบเทียบผลกับค่าความคลาดเคลื่อนที่กำหนด
10. ใช้ Toggle Clamp หลายตัวช่วยลดของเสียในกระบวนการผลิตได้หรือไม่?
อาจช่วยลดปัญหาชิ้นงานเคลื่อนหรือการจับยึดไม่สม่ำเสมอได้ หากออกแบบและปรับตั้งเหมาะสม แต่ผลลัพธ์ต้องประเมินจากข้อมูลการผลิตจริง ไม่สามารถรับประกันว่าการเพิ่มจำนวน Clamp จะลดของเสียได้เสมอไป
Hashtags
#ToggleClamp #JigFixture #JigAndFixture #แคลมป์จับชิ้นงาน #อุปกรณ์จับยึดชิ้นงาน #ออกแบบJig #ClampingForce #HoldingCapacity #Workholding #FixtureDesign #ProductionLine #งานเจาะ #งานกัด #งานเชื่อม #ลดของเสียในกระบวนการผลิต #Adikotools