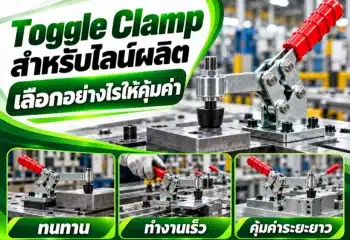
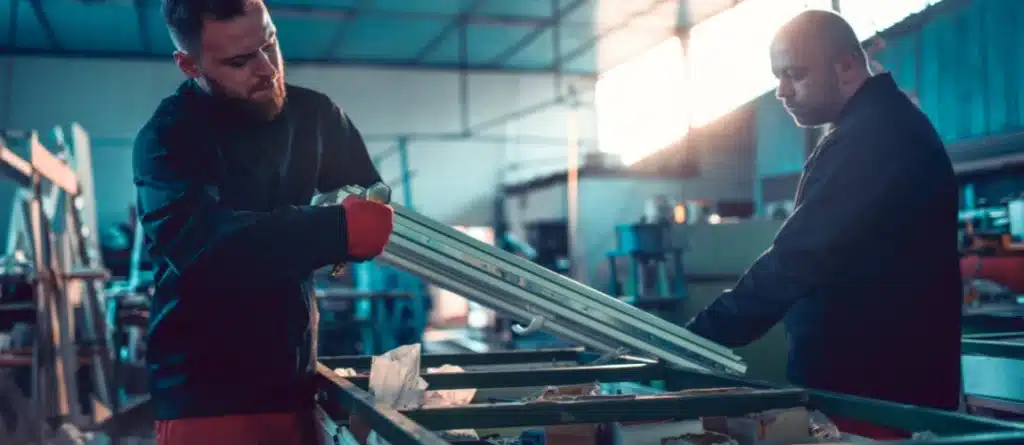
งานประกอบในโรงงานจำนวนมากไม่ได้ทำเพียงครั้งเดียว แต่ต้องทำซ้ำเป็นสิบ เป็นร้อย หรือเป็นพันชิ้นต่อวัน หากทุกครั้งพนักงานต้องใช้มือจัดตำแหน่งชิ้นงานใหม่ หรือใช้เครื่องมือจับที่ต้องหมุนขันหลายรอบ ความคลาดเคลื่อนและเวลาที่เสียไปจะสะสมมากกว่าที่คิด
นี่คือเหตุผลที่ แคลมป์จับชิ้นงาน ถูกนำมาใช้ร่วมกับ Jig และ Fixture อย่างแพร่หลายในสายการผลิต
โดยเฉพาะงานที่ต้องวางชิ้นงานตำแหน่งเดิมซ้ำ ๆ เช่น งานเชื่อม งานเจาะ งานประกอบ งานตรวจสอบ และงานยึดชิ้นส่วนก่อนขันสกรู
หลักสำคัญคือ
แคลมป์ที่เหมาะกับงานประกอบซ้ำ ช่วยให้จับชิ้นงานในตำแหน่งเดิมได้เร็วขึ้น ลดความคลาดเคลื่อน และลดเวลาที่ผู้ปฏิบัติงานต้องใช้กับการตั้งชิ้นงานแต่ละครั้ง
ทำไมโรงงานนิยมใช้แคลมป์จับชิ้นงานกับงานประกอบซ้ำ?
โรงงานนิยมใช้ แคลมป์จับชิ้นงานสำหรับงานประกอบซ้ำ เพราะช่วยให้ชิ้นงานถูกกดหรือยึดในตำแหน่งเดิมได้ทุกครั้ง ลดเวลาการตั้งงาน เพิ่มความสม่ำเสมอของกระบวนการ และลดการพึ่งพาทักษะของผู้ปฏิบัติงานมากเกินไป
เมื่อใช้งานร่วมกับ Jig หรือ Fixture อย่างเหมาะสม แคลมป์จะช่วยให้ขั้นตอนอย่าง
- วางชิ้นงาน
- ล็อกตำแหน่ง
- ประกอบ
- เชื่อม
- เจาะ
- ตรวจสอบ
ทำได้เร็วและคงที่ขึ้น
แคลมป์ที่นิยมในงานลักษณะนี้ เช่น Toggle Clamp, Pneumatic Clamp และ Power Clamp โดยแต่ละแบบเหมาะกับจำนวนรอบการทำงาน แรงกด และระดับ Automation ที่แตกต่างกัน
งานประกอบซ้ำคืออะไร?
งานประกอบซ้ำ คือกระบวนการที่ต้องนำชิ้นส่วนมาจัดตำแหน่งและทำขั้นตอนเดิมซ้ำหลายครั้ง
ตัวอย่างเช่น
- ประกอบโครงเหล็ก
- เชื่อมชิ้นส่วน
- เจาะรูตำแหน่งเดิม
- ยึดแผ่นโลหะ
- ประกอบเฟรม
- ตรวจสอบ Dimension
- ประกอบชิ้นส่วนยานยนต์
- งาน Fixture ในสายการผลิต
ถ้าจำนวนชิ้นงานน้อย การจับด้วยปากกาจับชิ้นงานหรือ C-Clamp อาจเพียงพอ
แต่เมื่อปริมาณเพิ่มขึ้น วิธีเดิมอาจกลายเป็นคอขวดของกระบวนการ
ปัญหาของการจับชิ้นงานแบบเดิมในงานที่ต้องทำซ้ำ
สมมติพนักงานต้องผลิต 500 ชิ้นต่อวัน
หากใช้เวลาเพิ่มเพียง 10 วินาทีต่อชิ้นสำหรับการหมุนขันแคลมป์จับชิ้นงาน
เวลาที่เสียไปจะเท่ากับ
500 × 10 = 5,000 วินาที
หรือประมาณ 83 นาทีต่อวัน
นี่เป็นเพียงขั้นตอนการจับชิ้นงาน ยังไม่รวมเวลาคลายแคลมป์และจัดตำแหน่งใหม่
ดังนั้นในงานจำนวนมาก การลด Cycle Time เพียงไม่กี่วินาทีต่อชิ้นก็สามารถส่งผลต่อ Productivity ของทั้งไลน์ได้
ทำไมโรงงานนิยมใช้แคลมป์จับชิ้นงาน?
1. จับชิ้นงานได้เร็วขึ้น
แคลมป์ที่ออกแบบสำหรับงานซ้ำ เช่น Toggle Clamp สามารถเปิดและล็อกได้ด้วยการโยก Handle เพียงไม่กี่จังหวะ
ต่างจาก Screw Clamp ที่ต้องหมุนเกลียวหลายรอบ
จึงเหมาะกับงานที่ต้อง
Clamp → Process → Release → เปลี่ยนชิ้นงาน → Clamp ใหม่
ตลอดทั้งวัน
2. ช่วยให้ตำแหน่งชิ้นงานสม่ำเสมอ
ในงานประกอบ คุณภาพไม่ได้ขึ้นอยู่แค่ว่าชิ้นงาน “แน่น” หรือไม่
แต่ต้องอยู่ใน
ตำแหน่งที่ถูกต้อง
เมื่อออกแบบ Fixture พร้อม Stopper และแคลมป์อย่างเหมาะสม ผู้ปฏิบัติงานสามารถนำชิ้นงานมาวางในจุดอ้างอิง แล้วล็อกตำแหน่งเดิมได้ทุกครั้ง
ช่วยลดความคลาดเคลื่อนจากการกะตำแหน่งด้วยสายตา
3. ลดความแตกต่างระหว่างผู้ปฏิบัติงาน
ถ้าใช้เครื่องมือขันด้วยมือ แรงที่ผู้ปฏิบัติงานแต่ละคนใช้มักไม่เท่ากัน
คนหนึ่งอาจขันแน่นมาก
อีกคนอาจขันเพียงเล็กน้อย
แต่แคลมป์ที่ถูกออกแบบจุดล็อกและแรงจับไว้แล้ว สามารถช่วยให้กระบวนการสม่ำเสมอขึ้น
นี่เป็นหนึ่งในเหตุผลที่ Fixture สำหรับงาน Production มักกำหนดตำแหน่งของแคลมป์ไว้ชัดเจน
4. ลด Cycle Time
Cycle Time คือเวลาที่ใช้ผลิตหรือทำงานหนึ่งรอบ
ตัวอย่างเช่น
| ขั้นตอน | วิธีเดิม | ใช้แคลมป์สำหรับงานซ้ำ |
|---|---|---|
| จัดตำแหน่ง | 10 วินาที | 5 วินาที |
| ล็อกชิ้นงาน | 15 วินาที | 3 วินาที |
| กระบวนการผลิต | 30 วินาที | 30 วินาที |
| คลายชิ้นงาน | 10 วินาที | 2 วินาที |
| รวม | 65 วินาที | 40 วินาที |
ตัวเลขนี้เป็นเพียงตัวอย่าง แต่ช่วยให้เห็นว่าการปรับขั้นตอนจับและปล่อยชิ้นงานสามารถส่งผลต่อ Cycle Time โดยรวมได้มาก
5. ทำให้ Jig และ Fixture ใช้งานง่ายขึ้น
Fixture ที่ดีไม่ควรเพียงจับชิ้นงานให้อยู่กับที่
แต่ควรทำให้ Operator สามารถ
วาง → ล็อก → ทำงาน → ปลด → นำออก
ได้ง่ายและเป็นลำดับ
ตำแหน่งของแคลมป์จึงเป็นส่วนหนึ่งของการออกแบบ Fixture ตั้งแต่ต้น
ไม่ควรสร้าง Fixture เสร็จแล้วค่อยคิดว่าจะใส่แคลมป์ตรงไหน
6. ลดโอกาสชิ้นงานขยับระหว่างทำงาน
งานบางประเภทมีแรงกระทำต่อชิ้นงาน เช่น
- การเจาะ
- การกัด
- การเชื่อม
- การขัน
- การ Press
- การประกอบ
หากชิ้นงานเคลื่อนแม้เพียงเล็กน้อย อาจทำให้ตำแหน่งงานผิด
แคลมป์จึงช่วยสร้างแรงยึดเพื่อให้ชิ้นงานสัมผัสกับ Locator หรือ Stopper ตลอดกระบวนการ
7. รองรับการทำงานแบบมาตรฐาน
ในสายการผลิตที่ต้องการ Standard Work สิ่งสำคัญคือทุกคนควรทำขั้นตอนใกล้เคียงกัน
การกำหนดว่า
- วางชิ้นงาน
- ดันเข้าหา Stopper
- ล็อก Clamp A
- ล็อก Clamp B
- เริ่มกระบวนการ
ทำให้ผู้ปฏิบัติงานทำงานตาม Sequence ได้ง่ายกว่าการใช้เครื่องมือหลายแบบตามความถนัดของแต่ละคน
แคลมป์แบบไหนเหมาะกับงานประกอบซ้ำ?
Toggle Clamp
เป็นหนึ่งในตัวเลือกที่พบได้บ่อยที่สุด
ลักษณะเด่นคือใช้กลไก Over-Center ช่วยล็อกตำแหน่ง ทำให้เปิดและปิดได้รวดเร็ว
มีหลายรูปแบบ เช่น
- Vertical Toggle Clamp
- Horizontal Toggle Clamp
- Push-Pull Clamp
- Latch Clamp
- Pneumatic Toggle Clamp
เหมาะกับ Jig, Fixture และงานประกอบที่ทำซ้ำบ่อย
Pneumatic Clamp
ใช้ลมเป็นตัวขับการทำงาน
เหมาะกับ
- งานที่ต้องทำ Cycle จำนวนมาก
- สายการผลิต
- เครื่องจักรกึ่งอัตโนมัติ
- งานที่ต้องการลดการออกแรงของ Operator
สามารถเชื่อมต่อกับ
- Sensor
- PLC
- Foot Switch
- Push Button
เพื่อทำงานร่วมกับระบบ Automation ได้
Power Clamp
นิยมในงานที่ต้องการแรงจับสูงและความเร็ว เช่น งาน Fixture ในอุตสาหกรรมยานยนต์
เหมาะกับระบบที่ต้องการ
- Repeatability สูง
- Cycle จำนวนมาก
- ควบคุมด้วย Pneumatic
- ตรวจตำแหน่งด้วย Sensor
ต้นทุนมักสูงกว่า Manual Clamp จึงเหมาะกับงาน Production ที่ปริมาณมาก
Screw Clamp
แม้จะเปิด-ปิดช้ากว่า แต่ยังเหมาะกับงานบางประเภท
เช่น
- งาน Prototype
- งานผลิตจำนวนน้อย
- งานที่ขนาดชิ้นงานเปลี่ยนบ่อย
- งานที่ต้องปรับแรงกดละเอียด
ดังนั้นไม่ใช่ว่า Toggle Clamp จะดีกว่า Screw Clamp เสมอไป
ต้องเลือกตามลักษณะงาน
เปรียบเทียบแคลมป์สำหรับงานประกอบซ้ำ
| ประเภท | ความเร็ว | แรงจับ | เหมาะกับงานซ้ำ | Automation |
|---|---|---|---|---|
| Screw Clamp | ช้า | สูง | ปานกลาง | ต่ำ |
| Toggle Clamp | เร็ว | ปานกลาง–สูง | ดีมาก | ต่ำ |
| Pneumatic Clamp | เร็วมาก | ปานกลาง–สูง | ดีมาก | สูง |
| Power Clamp | เร็วมาก | สูง | ดีมาก | สูง |
| Latch Clamp | เร็ว | ขึ้นกับรุ่น | ดี | ปานกลาง |
เลือกแรงจับมากที่สุดไว้ก่อน ดีหรือไม่?
ไม่จำเป็น
แคลมป์ที่แรงมากเกินไปอาจทำให้
- ชิ้นงานบางเสียรูป
- พลาสติกแตก
- ผิวชิ้นงานเป็นรอย
- Fixture รับแรงเกินจำเป็น
- Operator ใช้งานยากขึ้น
ดังนั้นควรเลือกแรงจับที่
เพียงพอสำหรับต้านแรงที่เกิดขึ้นในกระบวนการ
ไม่ใช่เลือกแรงมากที่สุดเท่าที่หาได้
Holding Capacity กับ Clamping Force ต่างกันอย่างไร?
สองคำนี้มักถูกเข้าใจว่าเหมือนกัน
แต่ในทางเลือกแคลมป์ควรอ่าน Datasheet ให้ชัด
Clamping Force คือแรงที่ตัว Clamp ส่งไปกดชิ้นงานในสภาวะหรือจุดที่ผู้ผลิตกำหนด
ส่วน Holding Capacity มักใช้ระบุความสามารถในการต้านแรงที่พยายามทำให้กลไกหลุดหรือเปิด
ค่าทั้งสองอาจไม่ใช่ตัวเลขเดียวกัน
ดังนั้นเวลาเลือกแคลมป์ไม่ควรเห็นคำว่า “Capacity 500 kg” แล้วสรุปว่าแคลมป์กดชิ้นงานด้วยแรง 500 kg โดยอัตโนมัติ
ตำแหน่งติดตั้งแคลมป์สำคัญกว่าที่คิด
ต่อให้เลือกแคลมป์แรงมาก แต่ติดตั้งผิดตำแหน่ง ก็อาจจับชิ้นงานได้ไม่ดี
หลักพื้นฐานคือควรกดชิ้นงาน
เข้าหา Locator หรือ Support
ไม่ใช่กดในทิศทางที่ทำให้ชิ้นงานพยายามเลื่อนออกจากตำแหน่งอ้างอิง
ตัวอย่าง
หากต้องการให้ชิ้นงานแนบกับฐาน ควรกดลงในแนวดิ่ง
หากต้องการให้ชิ้นงานชน Stopper ด้านข้าง อาจต้องออกแบบแรงด้านข้างเพิ่มเติม
หลัก 3-2-1 ช่วยออกแบบ Fixture ได้อย่างไร?
งาน Fixture มักใช้แนวคิด 3-2-1 Locating Principle
แนวคิดอย่างง่ายคือกำหนดตำแหน่งชิ้นงานด้วยจุดอ้างอิง
- 3 จุดบนระนาบหลัก
- 2 จุดบนระนาบรอง
- 1 จุดบนระนาบที่สาม
จากนั้นใช้แคลมป์สร้างแรงในทิศทางที่ผลักชิ้นงานเข้าหาจุดอ้างอิงเหล่านี้
แนวคิดนี้ช่วยลดการเคลื่อนที่ของชิ้นงานในทิศทางต่าง ๆ
แต่การออกแบบจริงควรพิจารณารูปทรงและแรงจากกระบวนการร่วมด้วย
ระยะ Handle ต้องคิดก่อนติดตั้ง
หนึ่งในข้อผิดพลาดที่พบได้บ่อยคือ
เลือก Clamp ได้ถูก แต่พอติดตั้งแล้ว Handle ชน
- Jig
- ชิ้นงาน
- ผนังเครื่อง
- Clamp ตัวอื่น
- มือของ Operator
ก่อนเจาะรูติดตั้งจึงควรลองจำลอง
Open Position + Closed Position
ของ Handle และแขน Clamp ให้ครบ
แคลมป์เยอะเกินไปก็ไม่ดี
ใน Fixture หนึ่งชุด ไม่ควรใส่ Clamp มากที่สุดเท่าที่ทำได้
เพราะ Clamp เพิ่มหนึ่งตัว หมายถึง
- เพิ่มเวลา Lock
- เพิ่มเวลา Release
- เพิ่มต้นทุน
- เพิ่ม Maintenance
- เพิ่มโอกาส Operator ลืมเปิดหรือปิด
หลักที่เหมาะสมคือ
ใช้จำนวนแคลมป์น้อยที่สุดที่ยังสามารถจับชิ้นงานได้มั่นคงและปลอดภัย
ตัวอย่างงานที่เหมาะกับ Toggle Clamp
Toggle Clamp เหมาะกับงาน เช่น
งานเชื่อม
ใช้จับท่อ แผ่นโลหะ หรือ Frame ให้อยู่ตำแหน่งก่อนเชื่อม
งานเจาะ
ใช้ล็อกชิ้นงานใน Drill Jig ลดการเคลื่อนตัวระหว่างเจาะ
งานประกอบ
ใช้กดชิ้นส่วนให้อยู่ในตำแหน่งก่อนขัน Bolt หรือ Screw
งานตรวจสอบ
ใช้ล็อกชิ้นงานใน Inspection Fixture เพื่อให้วัดตำแหน่งเดิมทุกครั้ง
งานกาว
ใช้กดชิ้นส่วนในตำแหน่งระหว่างรอกาวเซตตัว
Manual Clamp หรือ Pneumatic Clamp แบบไหนเหมาะกว่า?
ขึ้นอยู่กับ Production Volume
| ลักษณะงาน | Manual Toggle | Pneumatic |
|---|---|---|
| งานน้อย | เหมาะมาก | อาจไม่คุ้ม |
| งานปริมาณกลาง | เหมาะ | เหมาะ |
| งานปริมาณสูง | อาจทำให้ Operator ล้า | เหมาะมาก |
| ต้องการ Automation | จำกัด | เหมาะ |
| งบประมาณเริ่มต้น | ต่ำกว่า | สูงกว่า |
| ต้องใช้ระบบลม | ไม่ต้อง | ต้องใช้ |
สำหรับโรงงานที่ยังไม่ได้ทำ Full Automation การเริ่มจาก Manual Toggle Clamp มักเป็นวิธีปรับปรุง Fixture ที่ทำได้ง่ายกว่า
แคลมป์จับชิ้นงานช่วยลดของเสียได้หรือไม่?
ช่วยได้ในกรณีที่ของเสียเกิดจาก
- ตำแหน่งชิ้นงานคลาดเคลื่อน
- ชิ้นงานขยับ
- จับไม่แน่น
- ตั้งชิ้นงานแต่ละครั้งไม่เหมือนกัน
แต่ Clamp ไม่สามารถแก้ปัญหาทุกอย่างได้
หาก Fixture มี Locator ผิดตำแหน่ง หรือชิ้นส่วน Incoming มี Dimension แตกต่างกันมาก การเพิ่มแรง Clamp อาจไม่ได้ช่วย และอาจทำให้เกิดปัญหาใหม่
ดังนั้นควรมอง Clamp เป็นส่วนหนึ่งของ
Jig + Fixture + Process
ไม่ใช่อุปกรณ์ที่แก้ปัญหาทั้งหมดได้เพียงตัวเดียว
วิธีเลือกแคลมป์จับชิ้นงานสำหรับงานประกอบซ้ำ
ขั้นตอนที่ 1 ระบุลักษณะกระบวนการ
ดูว่าชิ้นงานต้องผ่านกระบวนการอะไร เช่น
- เชื่อม
- เจาะ
- ประกอบ
- ตัด
- ตรวจสอบ
แต่ละกระบวนการมีแรงที่กระทำต่อชิ้นงานต่างกัน
ขั้นตอนที่ 2 ตรวจขนาดและวัสดุชิ้นงาน
วัดขนาด น้ำหนัก ความหนา และดูว่าชิ้นงานเสียรูปง่ายหรือไม่
ขั้นตอนที่ 3 กำหนดทิศทางแรง
ดูว่าแรงจากกระบวนการพยายามผลักชิ้นงานไปทิศไหน แล้วออกแบบแรง Clamp ให้ต้านแรงนั้น
ขั้นตอนที่ 4 เลือกประเภท Clamp
งาน Manual และ Cycle ไม่สูงมากสามารถพิจารณา Toggle Clamp
งาน Cycle สูงหรือ Automation สามารถพิจารณา Pneumatic หรือ Power Clamp
ขั้นตอนที่ 5 ตรวจแรงจับจาก Datasheet
ตรวจสอบ Clamping Force, Holding Capacity และระยะ Clamp Arm ตามข้อมูลของผู้ผลิต
ขั้นตอนที่ 6 จำลองการเปิดและปิด
ตรวจสอบว่า Handle และ Clamp Arm ไม่ชนชิ้นงานหรือ Fixture
ขั้นตอนที่ 7 ทดลองกับชิ้นงานจริง
ก่อนผลิต Fixture จำนวนมาก ควรทดสอบกับชิ้นงานจริงและตรวจ
- Cycle Time
- Repeatability
- ความสะดวกของ Operator
- รอยบนชิ้นงาน
- การคลายตัวของ Clamp
Checklist ก่อนเลือกแคลมป์จับชิ้นงาน
| รายการ | ควรตรวจ |
|---|---|
| ขนาดชิ้นงาน | ✓ |
| น้ำหนักชิ้นงาน | ✓ |
| แรงจากกระบวนการ | ✓ |
| ทิศทางแรงกด | ✓ |
| Clamping Force | ✓ |
| Holding Capacity | ✓ |
| ระยะ Arm | ✓ |
| ระยะ Handle | ✓ |
| จำนวน Cycle ต่อวัน | ✓ |
| พื้นที่ติดตั้ง | ✓ |
| การเข้าถึงของ Operator | ✓ |
| การบำรุงรักษา | ✓ |
FAQ แคลมป์จับชิ้นงานสำหรับงานประกอบซ้ำ
แคลมป์จับชิ้นงานสำหรับงานประกอบซ้ำคืออะไร?
คืออุปกรณ์สำหรับยึดหรือกดชิ้นงานให้อยู่ในตำแหน่งเดิมระหว่างกระบวนการผลิต โดยออกแบบให้เปิดและปิดได้รวดเร็ว เหมาะกับงานที่ต้องผลิตชิ้นงานลักษณะเดิมจำนวนมาก
ทำไมโรงงานนิยมใช้ Toggle Clamp?
เพราะเปิดและล็อกได้รวดเร็ว ใช้งานง่าย ติดตั้งร่วมกับ Jig และ Fixture ได้ และเหมาะกับกระบวนการที่ต้องเปลี่ยนชิ้นงานบ่อย
Toggle Clamp เหมาะกับงานอะไร?
เหมาะกับงานเชื่อม งานเจาะ งานประกอบ งานตรวจสอบ งานกาว และ Fixture ที่ต้องจับชิ้นงานตำแหน่งเดิมซ้ำ ๆ
เลือกแคลมป์แรงที่สุดไว้ก่อนดีไหม?
ไม่จำเป็น ควรเลือกแรงที่เพียงพอต่อแรงจากกระบวนการ เพราะแรงกดมากเกินไปอาจทำให้ชิ้นงานบางเสียรูปหรือพื้นผิวเสียหายได้
Holding Capacity กับ Clamping Force เหมือนกันหรือไม่?
ไม่ควรถือว่าเหมือนกัน Holding Capacity เกี่ยวข้องกับความสามารถในการต้านแรงที่ทำให้กลไกเปิดหรือเคลื่อน ส่วน Clamping Force เป็นแรงที่ส่งไปยังชิ้นงานภายใต้เงื่อนไขที่กำหนด ควรตรวจ Datasheet ของรุ่นจริง
Manual Clamp กับ Pneumatic Clamp เลือกแบบไหนดี?
หากปริมาณงานไม่สูงมากและต้องการต้นทุนเริ่มต้นต่ำ Manual Toggle Clamp มักเพียงพอ แต่ถ้ามี Cycle สูงหรือต้องเชื่อมต่อกับ Automation สามารถพิจารณา Pneumatic Clamp
แคลมป์ช่วยลดของเสียได้หรือไม่?
ช่วยลดของเสียที่เกิดจากชิ้นงานเคลื่อนหรือการตั้งตำแหน่งไม่สม่ำเสมอได้ หาก Fixture และตำแหน่ง Locator ถูกออกแบบอย่างเหมาะสม
ควรใช้แคลมป์กี่ตัวต่อ Fixture?
ไม่มีจำนวนตายตัว ควรใช้จำนวนต่ำที่สุดที่ยังจับชิ้นงานได้มั่นคงและปลอดภัย เพราะแคลมป์แต่ละตัวเพิ่มทั้ง Cycle Time ต้นทุน และจุดที่ต้องบำรุงรักษา
สรุป ทำไมแคลมป์จับชิ้นงานจึงสำคัญกับงานประกอบซ้ำ?
ในงาน Production สิ่งที่มีค่ามากไม่ใช่เพียง “จับให้แน่น”
แต่คือ
จับตำแหน่งเดิมได้เร็ว และทำซ้ำได้สม่ำเสมอ
นี่คือเหตุผลที่ แคลมป์จับชิ้นงาน โดยเฉพาะ Toggle Clamp, Pneumatic Clamp และ Power Clamp ถูกใช้ในโรงงานจำนวนมาก
หากเลือกประเภท แรงจับ และตำแหน่งติดตั้งถูกต้อง แคลมป์สามารถช่วย
- ลด Cycle Time
- ลดการตั้งงาน
- ลดความแตกต่างระหว่าง Operator
- เพิ่ม Repeatability
- ลดโอกาสชิ้นงานเคลื่อน
- ทำให้ Fixture ใช้งานง่ายขึ้น
- รองรับการพัฒนาไปสู่ Automation
แต่ควรเลือกจากข้อมูลจริงของชิ้นงานและกระบวนการ ไม่ใช่ดูเพียงขนาดหรือแรงสูงสุดใน Catalogue
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์จับชิ้นงาน #แคลมป์ #ToggleClamp #Fixture #JigFixture #PneumaticClamp #PowerClamp #งานประกอบ #โรงงานอุตสาหกรรม #Automation #ProductionLine #ลดCycleTime