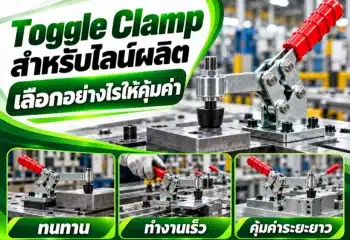
การเลือก แคลมป์จับชิ้นงาน ให้ถูกประเภทเป็นเรื่องสำคัญ แต่สิ่งที่สำคัญไม่แพ้กันคือ “ติดตั้งตรงไหน” เพราะต่อให้ใช้แคลมป์ที่มีแรงกดสูง หากวางตำแหน่งไม่เหมาะสม ชิ้นงานก็ยังสามารถขยับ ยกตัว บิด หรือสั่นระหว่างการทำงานได้
ปัญหาที่พบได้บ่อยใน Jig & Fixture คือเลือกแคลมป์จากแรงจับสูงสุดเพียงอย่างเดียว แต่ไม่ได้มองเส้นทางของแรงที่เกิดขึ้นจริง เช่น แรงจากการเจาะ การกัด การตัด หรือแรงที่ผู้ปฏิบัติงานกระทำต่อชิ้นงาน
หลักง่าย ๆ คือ แรงจากแคลมป์ควรกดชิ้นงานเข้าหาจุดรองรับ และตำแหน่งแคลมป์ควรอยู่ใกล้บริเวณที่เกิดแรงมากที่สุดเท่าที่โครงสร้างอนุญาต
เมื่อออกแบบตำแหน่งได้ถูกต้อง บางครั้งไม่จำเป็นต้องเพิ่มขนาดแคลมป์เลย แต่ระบบกลับจับชิ้นงานได้มั่นคงกว่าเดิม
ติดตั้งแคลมป์ตรงไหนให้รับแรงได้ดีที่สุด?
ตำแหน่งของ แคลมป์จับชิ้นงาน ที่เหมาะสมควรทำให้แรง Clamp ส่งผ่านชิ้นงานไปยัง Support หรือ Locator โดยตรงมากที่สุด และลดระยะห่างระหว่างจุดกดกับจุดรองรับเพื่อลดแรงบิดหรือ Moment
หลักสำคัญในการวางตำแหน่งแคลมป์ ได้แก่
- กดชิ้นงานเข้าหา Support ไม่ใช่ดึงออกจาก Support
- วางแคลมป์ใกล้จุดที่เกิด Cutting Force หรือแรงภายนอก
- ลดระยะระหว่างจุดกดกับจุดรองรับ
- ให้แนวแรงตั้งฉากกับผิวจับมากที่สุด
- หลีกเลี่ยงการกดบริเวณที่บางหรือยื่นออกมา
- กระจายแรงเมื่อชิ้นงานยาวหรือมีพื้นที่จับกว้าง
- ตรวจสอบว่า Clamp ไม่กีดขวาง Tool, Cutter หรือการหยิบชิ้นงาน
ดังนั้นการเลือกตำแหน่งแคลมป์ที่ดีไม่ได้ดูเฉพาะว่า “มีพื้นที่ตรงไหนให้ติด” แต่ควรเริ่มจากการวิเคราะห์ Force Direction + Support Point + Workpiece Geometry
ทำไมตำแหน่งแคลมป์จึงมีผลต่อแรงจับ?
ลองนึกภาพชิ้นงานวางบนโต๊ะ และมี Support อยู่ด้านหนึ่ง
ถ้าเราใช้แคลมป์กดตรงเหนือ Support แรงส่วนใหญ่จะถูกส่งจาก
Clamp → Workpiece → Support
โครงสร้างจึงรับแรงได้โดยตรง
แต่ถ้าเลื่อนแคลมป์ออกจาก Support มากเกินไป ชิ้นงานอาจเกิดลักษณะเหมือนคานที่ถูกกดตรงปลาย ทำให้เกิดแรงดัดหรือ Moment เพิ่มขึ้น
พูดง่าย ๆ คือ
ยิ่งจุด Clamp อยู่ไกลจาก Support มากเท่าไร โอกาสที่ชิ้นงานจะบิดหรือยกตัวก็ยิ่งมากขึ้น
โดยเฉพาะชิ้นงานบาง ยาว หรือวัสดุที่เสียรูปได้ง่าย
หลักคิดเรื่อง Force Path ก่อนติดตั้งแคลมป์
ก่อนเจาะรูติดตั้งแคลมป์ ควรถาม 3 คำถาม
แรงมาจากไหน?
เช่น Cutter ดันจากซ้ายไปขวา หรือ Drill กดลงด้านล่าง
แรงต้องถูกถ่ายไปที่ไหน?
เช่น Fixture Base, Support Block หรือ Locator
แคลมป์จะช่วยปิด Force Path อย่างไร?
ถ้าตอบ 3 ข้อนี้ได้ ตำแหน่งติดตั้งแคลมป์จะชัดขึ้นมาก
ตัวอย่าง
หาก Cutting Force ดันชิ้นงานไปด้านขวา ควรมี Locator รับแรงทางด้านขวา และใช้ Clamp ช่วยกดชิ้นงานให้แนบกับ Locator
ไม่ควรพยายามใช้แรง Clamp เพียงอย่างเดียวเพื่อต้าน Cutting Force ทั้งหมด
ตารางหลักการเลือกตำแหน่งแคลมป์
| หลักการ | ตำแหน่งที่เหมาะ | สิ่งที่ควรหลีกเลี่ยง |
|---|---|---|
| Force Path | กดเข้าหา Support | กดออกจาก Support |
| ระยะ Clamp-Support | อยู่ใกล้กัน | อยู่ห่างกันมาก |
| แนวแรง | ใกล้ตั้งฉากกับผิว | กดเฉียงโดยไม่จำเป็น |
| Cutting Force | Clamp ใกล้พื้นที่ทำงาน | Clamp อยู่ไกลฝั่งตรงข้าม |
| ชิ้นงานบาง | กดเหนือ/ใกล้ Support | กดกลางพื้นที่ลอย |
| ชิ้นงานยาว | กระจาย Clamp หลายจุด | ใช้ Clamp จุดเดียว |
| ผิวสำเร็จ | ใช้ Pad / Soft Contact | กดโลหะแข็งลงผิวโดยตรง |
1. วางแคลมป์ใกล้ Support มากที่สุดเท่าที่ทำได้
นี่เป็นหลักพื้นฐานที่ใช้ได้กับงาน Fixture จำนวนมาก
สมมติชิ้นงานวางอยู่บน Support Block
ตำแหน่งที่ต้องการคือ
Clamp ↓
Workpiece
Support ↑
แรงจาก Clamp จะส่งลงสู่ Support โดยตรง
ถ้า Clamp เลื่อนไปอยู่ตรงพื้นที่ที่ไม่มี Support ด้านล่าง แรงกดอาจทำให้ชิ้นงาน
- โก่ง
- เอียง
- บิด
- เปลี่ยนตำแหน่ง
- เกิด Dimensional Error
โดยเฉพาะชิ้นงานแผ่นบาง
ดังนั้นถ้าพื้นที่อนุญาต ควรจัดให้ Clamp Point และ Support Point อยู่ใกล้แนวเดียวกัน
2. อย่าใช้แรง Clamp แทน Locator
อีกข้อผิดพลาดที่เจอบ่อยคือพยายามขันแคลมป์ให้แรงมาก ๆ เพื่อไม่ให้ชิ้นงานเลื่อน
แต่จริง ๆ แล้วหน้าที่ของ
Locator = กำหนดตำแหน่งและรับแรงด้านข้าง
ส่วน
Clamp = กดชิ้นงานให้แนบกับ Locator/Support
ถ้า Cutting Force ดันชิ้นงานไปด้านข้าง ควรมี Stopper หรือ Locator รองรับทิศทางนั้น
ไม่ควรเพิ่มแรง Clamp อย่างเดียวเพื่อหวังให้แรงเสียดทานต้านการเคลื่อนที่ทั้งหมด
เพราะเมื่อ Cutting Force เปลี่ยนหรือเกิดแรงกระแทก ชิ้นงานอาจเลื่อนได้
3. ติดตั้งแคลมป์ใกล้บริเวณที่เกิดแรง
หากกำลังเจาะรูอยู่บริเวณด้านหนึ่งของชิ้นงาน แต่แคลมป์อยู่ห่างออกไปมาก แรงจาก Drill อาจทำให้บริเวณที่กำลังเจาะสั่นหรือยกตัวได้
แนวคิดคือ
วาง Clamp ให้ใกล้บริเวณ Process Force โดยไม่กีดขวาง Tool
ตัวอย่างงาน
งานเจาะ
วาง Clamp ใกล้ตำแหน่งเจาะ แต่เว้นพื้นที่ให้ Drill และเศษวัสดุออกได้
งาน Milling
พิจารณาทิศทาง Cutting Force แล้ววาง Locator กับ Clamp ให้รับแรงไปทาง Fixture Base
งานเชื่อม
วาง Clamp ใกล้บริเวณที่ต้องการควบคุมการขยับหรือการโก่ง แต่ต้องระวังพื้นที่ความร้อนและหัวเชื่อม
4. ให้แรงกดตั้งฉากกับผิวจับมากที่สุด
ถ้าผิวชิ้นงานเป็นระนาบ แรง Clamp ที่กดเกือบตั้งฉากกับผิวจะควบคุมได้ง่ายกว่าแรงเฉียง
ตัวอย่างที่ดีคือ
แรง Clamp ↓
ลงบนพื้นผิวด้านบนของชิ้นงาน
ถ้าแรงกดทำมุมมากเกินไป จะเกิดองค์ประกอบแรงด้านข้างเพิ่มขึ้น ซึ่งอาจผลักชิ้นงานออกจาก Locator แทนที่จะกดให้แนบ
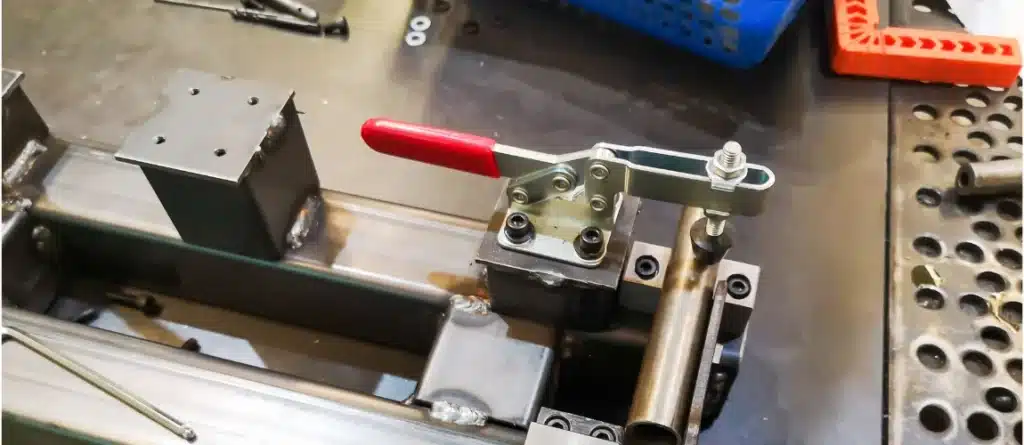
อย่างไรก็ตาม Toggle Clamp บางประเภทถูกออกแบบให้สร้างแรงในแนวเฉพาะ จึงควรดูทิศทางแรงจากกลไกของรุ่นนั้นด้วย
5. ชิ้นงานบาง ต้องระวังแรงกดมากเป็นพิเศษ
ชิ้นงานบางไม่ได้ต้องการ Clamp ใหญ่ที่สุด
ในบางกรณี Clamp ที่แรงเกินไปกลับสร้างปัญหา
ตัวอย่างเช่นแผ่นโลหะบาง หากกดตรงกลางระหว่าง Support สองจุด อาจเกิดการโก่ง
เมื่อ Machining เสร็จแล้วปลด Clamp ออก ชิ้นงานดีดกลับ รูปร่างหรือ Dimension ที่วัดได้อาจเปลี่ยนไป
วิธีแก้คือ
- เพิ่ม Support ใต้จุด Clamp
- กระจายแรง
- ใช้ Clamp หลายตัวที่แรงต่ำกว่า
- ใช้ Pressure Pad ขนาดใหญ่ขึ้น
- ลดแรงกดเท่าที่จำเป็น
6. ชิ้นงานยาวไม่ควรพึ่ง Clamp ตัวเดียว
สมมติชิ้นงานยาว 1 เมตร แต่ใช้แคลมป์จับอยู่เพียงด้านเดียว
แม้บริเวณนั้นจะจับแน่น แต่ปลายอีกด้านอาจยังสั่นได้
สำหรับชิ้นงานยาวควรพิจารณา
Clamp + Support + Clamp
แทนการใช้ Clamp ขนาดใหญ่ตัวเดียว
จุดประสงค์คือให้แรงถูกกระจายและลดระยะที่ชิ้นงานสามารถโก่งตัวได้
ตำแหน่งจริงขึ้นอยู่กับ
- ความยาว
- ความแข็งของชิ้นงาน
- ตำแหน่ง Machining
- Cutting Force
- จำนวน Support
จึงไม่ควรกำหนดระยะตายตัวโดยไม่ดู Workpiece
7. ระวังการติดตั้งแคลมป์ใกล้ขอบเกินไป
บางครั้งพื้นที่ Fixture จำกัด ทำให้ต้องวาง Clamp ใกล้ขอบ
แต่ถ้าจุดกดอยู่ปลายชิ้นงานหรือบริเวณที่มีพื้นที่รองรับน้อย อาจทำให้
- ชิ้นงานเอียง
- แรงกระจายไม่ดี
- ขอบเสียรูป
- Clamp หลุดจากจุดสัมผัส
ควรตรวจให้ Contact Pad มีพื้นที่สัมผัสเพียงพอ
หากจำเป็น สามารถใช้
- Pressure Pad
- Swivel Pad
- Extended Arm
- Soft Tip
เพื่อช่วยให้แรงกระจายเหมาะสมขึ้น
8. อย่าลืมพื้นที่ของ Tool
ตำแหน่งที่รับแรงดีที่สุดอาจไม่ใช่ตำแหน่งที่ใช้งานได้จริงเสมอไป
เพราะต้องเผื่อ
- Drill
- End Mill
- Cutter
- Welding Torch
- Inspection Probe
- Robot Gripper
- มือผู้ปฏิบัติงาน
ดังนั้นการออกแบบ Fixture ต้องหาสมดุลระหว่าง
Rigidity + Accessibility
ถ้า Clamp แข็งแรงมากแต่ Cutter เข้าไม่ถึง จุดนั้นก็ใช้งานไม่ได้
Toggle Clamp ควรติดตรงไหน?
สำหรับ Toggle Clamp หรือแคลมป์จับชิ้นงานแบบกลไกล็อก ควรพิจารณาเพิ่มอีก 4 เรื่อง
1. ตำแหน่งปลาย Spindle
เมื่อ Clamp อยู่ในตำแหน่ง Locked ปลาย Spindle ควรกดตรงพื้นที่ที่แข็งแรงของชิ้นงาน
2. แนวของ Clamp Arm
ไม่ควรเอียงจน Spindle ดันชิ้นงานออกจาก Locator
3. ระยะปรับ Spindle
ควรเหลือระยะ Adjustment สำหรับชิ้นงานจริงและ Tolerance
4. Handle Clearance
ต้องมีพื้นที่ให้โยก Handle เปิด–ปิดได้โดยไม่ชน Fixture, Machine หรือมือผู้ใช้งาน
Horizontal Clamp กับ Vertical Clamp วางตำแหน่งต่างกันไหม?
หลัก Force Path เหมือนกัน แต่การเลือกขึ้นอยู่กับพื้นที่
| ประเภท | เหมาะเมื่อ |
|---|---|
| Vertical Toggle Clamp | มีพื้นที่เหนือ Fixture และต้องการกดลง |
| Horizontal Toggle Clamp | ต้องการลดความสูงของ Fixture |
| Push-Pull Clamp | ต้องการแรงตามแนวแกน |
| Latch Clamp | ต้องการดึงชิ้นส่วนสองส่วนเข้าหากัน |
| Pneumatic Clamp | งาน Cycle ซ้ำสูงหรือ Automation |
ดังนั้นก่อนเลือกตำแหน่ง ควรเลือก Motion ของ Clamp ให้สอดคล้องกับพื้นที่และทิศทางแรงก่อน
ตัวอย่างตำแหน่งแคลมป์ที่ผิดและวิธีแก้
กรณีที่ 1: กดกลางแผ่นบาง
ปัญหา: ชิ้นงานโก่ง
แก้: เพิ่ม Support ใต้จุด Clamp หรือย้าย Clamp ไปใกล้ Support
กรณีที่ 2: Cutting Force ดันชิ้นงาน แต่ไม่มี Locator
ปัญหา: ชิ้นงานค่อย ๆ เลื่อนแม้ขัน Clamp แน่น
แก้: เพิ่ม Locator หรือ Stopper ในทิศทางของ Cutting Force
กรณีที่ 3: Clamp อยู่ไกลบริเวณเจาะ
ปัญหา: ชิ้นงานสั่นขณะ Drill ลง
แก้: เพิ่ม Clamp หรือ Support ใกล้ตำแหน่ง Process
กรณีที่ 4: Clamp กดเฉียง
ปัญหา: ยิ่งกดยิ่งทำให้ชิ้นงานเลื่อน
แก้: ปรับ Clamp Arm หรือ Spindle ให้แรงเข้าสู่ Support โดยตรงมากขึ้น
HowTo: วิธีเลือกตำแหน่งติดตั้งแคลมป์จับชิ้นงาน
ขั้นตอนที่ 1 ระบุแรงที่เกิดขึ้น
วิเคราะห์ว่า Cutting Force, Drilling Force หรือแรงจาก Process กระทำไปในทิศทางใด
ขั้นตอนที่ 2 กำหนด Locator
วาง Locator หรือ Stopper ให้รับแรงหลักแทนการใช้ Clamp รับทั้งหมด
ขั้นตอนที่ 3 กำหนด Support Point
วาง Support ในตำแหน่งที่สามารถรองรับแรงกดและน้ำหนักของชิ้นงานได้
ขั้นตอนที่ 4 วาง Clamp ใกล้ Support
พยายามจัดตำแหน่ง Clamp ให้แรงกดส่งเข้าสู่ Support โดยตรงและลด Moment
ขั้นตอนที่ 5 ขยับ Clamp ใกล้ Process
หาก Cutting หรือ Drilling เกิดห่างจาก Clamp มาก ให้พิจารณาเพิ่มหรือย้าย Clamp เข้าใกล้
ขั้นตอนที่ 6 ตรวจแนวแรง
ตรวจว่า Clamp กดชิ้นงานเข้าหา Locator และ Support ไม่ใช่ผลักชิ้นงานออก
ขั้นตอนที่ 7 ตรวจ Tool Clearance
จำลองระยะ Tool, Cutter, Handle และการหยิบชิ้นงานก่อนกำหนดรูติดตั้งจริง
ขั้นตอนที่ 8 ทดลองและปรับแรง
ทดลองจับชิ้นงานจริงโดยเริ่มจากแรงที่เพียงพอ ไม่ควรใช้แรงสูงสุดทันที โดยเฉพาะชิ้นงานบาง
Checklist ก่อนเจาะรูติดตั้งแคลมป์
ก่อนติดตั้ง แคลมป์จับชิ้นงาน ลองตรวจให้ครบ
- Cutting Force ไปทางไหน?
- มี Locator รับแรงหรือยัง?
- ใต้จุด Clamp มี Support หรือไม่?
- Clamp อยู่ใกล้ Support เพียงพอหรือไม่?
- Clamp อยู่ใกล้พื้นที่ Machining หรือไม่?
- แนวแรงกดเข้าหา Locator หรือไม่?
- จุดกดแข็งแรงพอหรือไม่?
- ชิ้นงานมีโอกาสโก่งหรือไม่?
- Clamp ขวาง Tool หรือ Cutter หรือไม่?
- Handle เปิด–ปิดสะดวกหรือไม่?
- สามารถใส่และถอดชิ้นงานได้ง่ายหรือไม่?
- มีพื้นที่สำหรับปรับ Spindle หรือไม่?
หากตอบได้ครบก่อนติดตั้งจริง จะช่วยลดการย้าย Clamp และเจาะ Fixture ใหม่ภายหลัง
แคลมป์แรงสูงที่สุด คือแคลมป์ที่จับดีที่สุดหรือไม่?
ไม่เสมอไป
แรง Clamp ที่สูงขึ้นมีประโยชน์เมื่อ Process ต้องการ แต่ไม่ได้แก้ปัญหาตำแหน่งจับที่ผิด
ตัวอย่างเช่น
หาก Clamp อยู่ห่าง Support มาก แม้เพิ่มแรงกด ก็อาจทำให้ชิ้นงานโก่งมากกว่าเดิม
หรือหาก Cutting Force ดันชิ้นงานไปด้านข้าง แต่ไม่มี Locator ต่อให้เพิ่มแรง Clamp ก็ยังต้องอาศัยแรงเสียดทานเป็นหลัก
ดังนั้นระบบที่ดีควรใช้
Locator รับตำแหน่งและแรงหลัก + Support รองรับ + Clamp กดให้ชิ้นงานแนบ
มากกว่าการพึ่งแรง Clamp เพียงอย่างเดียว
ต้องใช้แคลมป์กี่ตัวถึงจะพอ?
ไม่มีจำนวนตายตัว เพราะขึ้นอยู่กับ
- ขนาดชิ้นงาน
- ความแข็งของวัสดุ
- รูปทรง
- ตำแหน่ง Process
- Cutting Force
- Support Point
- ความแม่นยำที่ต้องการ
ชิ้นงานแข็งและสั้นอาจใช้ Clamp เพียง 1–2 ตัว
แต่ชิ้นงานยาว บาง หรือมี Machining หลายตำแหน่ง อาจต้องเพิ่ม Support และ Clamp หลายจุด
หลักสำคัญคือ ใช้จำนวนเท่าที่จำเป็นเพื่อควบคุมชิ้นงาน โดยไม่ทำให้การโหลดงานและการเข้าถึง Tool ยุ่งยากเกินไป
สรุป: ตำแหน่งแคลมป์สำคัญกว่าแรง Clamp เพียงอย่างเดียว
การติดตั้ง แคลมป์จับชิ้นงาน ให้รับแรงได้ดี ควรเริ่มจากการวิเคราะห์แรงก่อนเลือกตำแหน่งเจาะ Fixture
จำหลักง่าย ๆ ได้ว่า
Clamp ใกล้ Support
Clamp ใกล้ Process
แรงกดเข้าหา Locator
ลดระยะที่ทำให้เกิด Moment
ไม่กดพื้นที่บางหรือพื้นที่ลอย
เมื่อ Force Path ถูกต้อง ระบบจะสามารถจับชิ้นงานได้มั่นคงโดยไม่จำเป็นต้องเพิ่มแรง Clamp มากเกินไป
สำหรับงาน Jig & Fixture ที่ต้องการความแม่นยำ ควรพิจารณา Locator, Support และ Clamp เป็นระบบเดียวกันตั้งแต่ต้น เพราะตำแหน่งของแต่ละส่วนมีผลต่อทั้งความแข็งแรง ความแม่นยำ Cycle Time และความสะดวกในการทำงานจริง
FAQ: คำถามที่พบบ่อยเกี่ยวกับตำแหน่งแคลมป์จับชิ้นงาน
แคลมป์จับชิ้นงานควรติดตั้งตรงไหน?
ควรติดตั้งให้จุดกดอยู่ใกล้ Support และบริเวณที่เกิดแรงจากกระบวนการ โดยแรง Clamp ควรกดชิ้นงานเข้าหา Locator หรือ Support
ทำไมควรวาง Clamp ใกล้ Support?
เพราะช่วยลดระยะ Moment และลดโอกาสที่ชิ้นงานจะโก่ง บิด หรือยกตัวจากแรงกด
Clamp ควรอยู่ใกล้จุดเจาะหรือไม่?
ควรอยู่ใกล้เท่าที่ไม่กีดขวาง Drill และการระบายเศษ เพราะช่วยลดการสั่นหรือยกตัวบริเวณที่กำลังเจาะ
ใช้ Clamp แรงมากแทน Locator ได้หรือไม่?
ไม่ควร Locator มีหน้าที่กำหนดตำแหน่งและรับแรงในบางทิศทาง ส่วน Clamp มีหน้าที่กดชิ้นงานให้แนบกับ Locator และ Support
ชิ้นงานบางควรติด Clamp อย่างไร?
ควรกดเหนือหรือใกล้ Support ลดแรงกด ใช้ Pressure Pad หรือกระจายแรงหลายจุด เพื่อหลีกเลี่ยงการทำให้ชิ้นงานโก่ง
ชิ้นงานยาวใช้ Clamp ตัวเดียวได้หรือไม่?
อาจใช้ได้ในบางกรณี แต่ถ้าชิ้นงานยาวหรือมีโอกาสสั่น ควรพิจารณาเพิ่ม Support และ Clamp ตามตำแหน่งที่เกิดแรง
Toggle Clamp ควรกดตรงกลางชิ้นงานหรือไม่?
ไม่จำเป็น ต้องเลือกจาก Force Path และ Support Point หากตรงกลางเป็นพื้นที่ลอย การกดตรงนั้นอาจทำให้ชิ้นงานโก่ง
แคลมป์ควรกดตั้งฉากกับชิ้นงานหรือไม่?
โดยทั่วไปควรให้แรงกดใกล้ตั้งฉากกับผิวสัมผัส เพื่อให้แรงส่งเข้าหา Support โดยตรงและลดแรงด้านข้างที่ไม่ต้องการ
ทำไมขันแคลมป์แน่นแล้วชิ้นงานยังขยับ?
สาเหตุอาจเกิดจากไม่มี Locator รองรับ Cutting Force, จุด Clamp อยู่ไกล Support, ผิวสัมผัสไม่เหมาะสม หรือใช้แรง Clamp ในทิศทางที่ไม่ถูกต้อง
ก่อนติดตั้งแคลมป์ต้องรู้อะไรบ้าง?
ควรรู้ขนาดและรูปทรงชิ้นงาน ทิศทาง Cutting Force ตำแหน่ง Locator, Support, Tool Clearance และแรง Clamp ที่จำเป็นก่อนกำหนดตำแหน่งติดตั้ง
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์จับชิ้นงาน #แคลมป์ #Clamp #ToggleClamp #Workholding #WorkholdingClamp #อุปกรณ์จับยึดชิ้นงาน #JigFixture #FixtureDesign #เครื่องมืออุตสาหกรรม #งานMachining #งานCNC #วิธีเลือกตำแหน่งแคลมป์จับชิ้นงาน