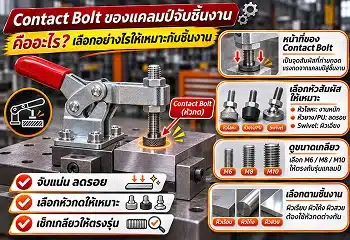
การจับยึดชิ้นงานพลาสติกอาจดูเป็นเรื่องง่าย เพราะพลาสติกส่วนใหญ่มีน้ำหนักเบากว่าโลหะ แต่ในงานผลิตจริง กลับมีรายละเอียดที่ต้องระวังมากกว่าที่คิด โดยเฉพาะการเลือกแคลมป์และการกำหนดแรงจับให้เหมาะกับวัสดุ
หลายโรงงานอาจเคยเจอปัญหาชิ้นงานพลาสติกแตกร้าวหลังล็อก Clamp หรือพบรอยกดบนพื้นผิวหลังถอดออกจาก Jig Fixture บางครั้งชิ้นงานดูปกติระหว่างจับยึด แต่เมื่อปลดแคลมป์กลับเกิดการคืนตัวจนขนาดคลาดเคลื่อนจากแบบ
ปัญหาเหล่านี้ไม่ได้หมายความว่าแคลมป์ไม่มีคุณภาพเสมอไป แต่อาจเกิดจากแรงจับสูงเกินไป หัวกดมีพื้นที่สัมผัสน้อย หรือจุดรองรับชิ้นงานไม่สัมพันธ์กับตำแหน่งที่แคลมป์ออกแรง
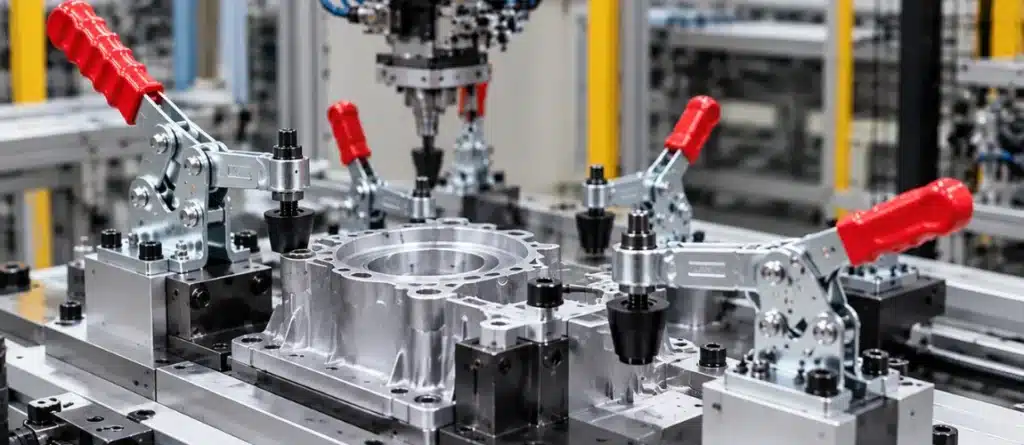
ดังนั้น ก่อนเลือกซื้อ แคลมป์จับชิ้นงานพลาสติก จึงต้องเข้าใจทั้งคุณสมบัติของพลาสติก รูปทรงชิ้นงาน และหลักการจับยึดที่ถูกต้อง เพื่อให้สามารถยึดชิ้นงานได้อย่างมั่นคงโดยไม่ทำให้เกิดความเสียหาย
แคลมป์จับชิ้นงานพลาสติกควรเลือกอย่างไรไม่ให้แตก?
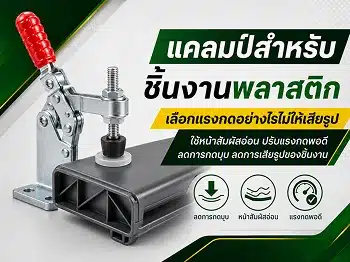
คำตอบสั้น: การเลือกแคลมป์จับชิ้นงานพลาสติกไม่ให้แตก ควรใช้แคลมป์ที่สามารถปรับแรงจับได้ เลือกหัวกดหรือ Soft Jaw ที่เหมาะกับพื้นผิว เพิ่มพื้นที่สัมผัสเพื่อกระจายแรง และวางตำแหน่งจับเหนือจุดรองรับชิ้นงาน โดยหลีกเลี่ยงบริเวณขอบบาง รูเจาะ และส่วนที่มีความเสี่ยงแตกร้าว
สำหรับงานที่ต้องจับยึดซ้ำ เช่น งานเจาะ งาน CNC และงานประกอบ สามารถพิจารณา Toggle Clamp แบบปรับหัวกดได้ หรือ Pneumatic Clamp ที่ควบคุมแรงกดได้ตามการออกแบบ ทั้งนี้ต้องตรวจสอบแรงจับจริงและทดลองกับชิ้นงานก่อนผลิตจำนวนมาก
หลักสำคัญคือ ใช้แรงจับเท่าที่จำเป็นให้ชิ้นงานมั่นคง ไม่ใช่เลือกแคลมป์ที่ออกแรงได้มากที่สุด
ทำไมชิ้นงานพลาสติกจึงแตกหรือเสียรูปเมื่อใช้แคลมป์?
พลาสติกมีคุณสมบัติทางกลแตกต่างจากเหล็กและอะลูมิเนียม ทั้งความแข็ง ความยืดหยุ่น ความทนต่อแรงกด และการเปลี่ยนรูปเมื่อได้รับแรงเป็นเวลานาน
พลาสติกบางชนิดอาจแตกเมื่อมีแรงกดกระจุกตัวในบริเวณเล็ก ๆ ขณะที่บางชนิดอาจยุบตัวหรือเปลี่ยนรูปร่างโดยไม่เกิดรอยแตกทันที
ตัวอย่างเช่น การนำ Toggle Clamp ที่ใช้กับชิ้นงานเหล็กมากดลงบนแผ่นอะคริลิคโดยตรง อาจทำให้เกิดแรงกดเฉพาะจุดบริเวณหัวสัมผัส และเพิ่มความเสี่ยงต่อการแตกร้าว โดยเฉพาะหากชิ้นงานมีความเค้นตกค้างอยู่แล้ว
สาเหตุที่ควรตรวจสอบมีดังนี้
- แรงจับสูงเกินความจำเป็น
- หัวกดมีพื้นที่สัมผัสเล็กหรือมีขอบคม
- Clamp กดบริเวณที่ไม่มี Support รองรับ
- จับชิ้นงานใกล้ขอบหรือรูเจาะมากเกินไป
- ใช้แคลมป์ที่ไม่เหมาะกับรูปทรงชิ้นงาน
- มีเศษพลาสติกหรือสิ่งสกปรกติดบริเวณหัวกด
- ชิ้นงานมีความเค้นตกค้างจากการฉีดขึ้นรูปหรือการตัดเฉือน
- จับยึดนานภายใต้แรงกดสูงจนเกิดการเสียรูปตามเวลา
การแก้ไขจึงไม่ควรเริ่มจากการเพิ่มแรงจับทันที แต่ควรหาสาเหตุว่าความเสียหายเกิดจากแรงกด ตำแหน่งรองรับ หรือคุณสมบัติของวัสดุ
1. เลือกประเภท Clamp ให้เหมาะกับลักษณะงานพลาสติก
แคลมป์แต่ละประเภทมีรูปแบบการสร้างแรงและวิธีจับยึดแตกต่างกัน จึงควรเลือกตามรูปร่างชิ้นงานและกระบวนการผลิต
ตารางเปรียบเทียบแคลมป์สำหรับจับชิ้นงานพลาสติก
| ประเภทแคลมป์ | ลักษณะการทำงาน | งานที่เหมาะสม |
|---|---|---|
| Vertical Toggle Clamp | กดชิ้นงานลงบนฐานรองรับ | งานเจาะและงานประกอบชิ้นส่วนพลาสติก |
| Horizontal Toggle Clamp | กดชิ้นงานลง โดยด้ามโยกอยู่ในแนวนอนขณะล็อก | Fixture ที่มีข้อจำกัดด้านพื้นที่ |
| Push-Pull Toggle Clamp | สร้างแรงผลักหรือดึงในแนวเส้นตรง | จัดตำแหน่งชิ้นงานเข้าหา Stopper |
| Pneumatic Clamp | ใช้ระบบลมควบคุมการจับยึด | งานผลิตซ้ำที่ต้องการควบคุมแรงและลำดับการทำงาน |
| Soft Jaw Vise | ใช้ปากจับที่ออกแบบให้กระจายแรงตามรูปทรง | งาน CNC และงานกัดชิ้นงานพลาสติก |
| Vacuum Fixture | ใช้แรงดูดร่วมกับพื้นที่ซีลรองรับ | แผ่นพลาสติกผิวเรียบที่เหมาะกับระบบสุญญากาศ |
สำหรับงานจับยึดด้วยมือที่ต้องเปิดและปิดบ่อย Toggle Clamp เป็นตัวเลือกที่น่าสนใจ เพราะสามารถออกแบบตำแหน่งหัวกดและระยะปรับตั้งให้เหมาะกับชิ้นงานได้
หากต้องการจับชิ้นงานพลาสติกบางหรือมีผิวสำเร็จที่ต้องรักษาคุณภาพ ควรพิจารณาหัวกดที่ช่วยกระจายแรงร่วมด้วย
ส่วนระบบ Pneumatic Clamp ควรตรวจสอบทั้งแรงดันลม พื้นที่ลูกสูบ รูปแบบกลไก และแรงกดที่ส่งถึงชิ้นงานจริง
2. เลือกแรงจับให้เหมาะสม ไม่กดพลาสติกแรงเกินไป
แรงจับหรือ Clamping Force เป็นปัจจัยสำคัญที่ส่งผลต่อความเสียหายของชิ้นงานพลาสติกโดยตรง
หากใช้แรงจับต่ำเกินไป ชิ้นงานอาจเลื่อนขณะเจาะหรือกัด แต่หากใช้แรงมากเกินไป อาจทำให้เกิดรอยกด การแอ่นตัว หรือการแตกร้าว
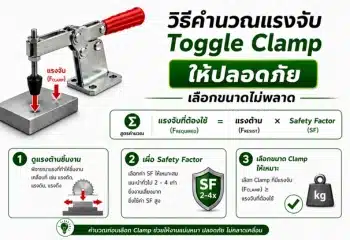
สิ่งที่ต้องระวังคือ Holding Capacity ไม่ใช่ค่าแรงจับจริงที่กระทำต่อชิ้นงานเสมอไป
ตัวอย่างเช่น Toggle Clamp ที่มี Holding Capacity สูง ไม่ได้หมายความว่าจะกดชิ้นงานด้วยแรงเท่ากับตัวเลขนั้นทุกครั้ง เพราะแรงกดจริงขึ้นอยู่กับการออกแรงที่ด้ามโยก ตำแหน่งหัวกด และกลไกของแคลมป์
การเลือกแรงจับสำหรับพลาสติกจึงควรพิจารณาจาก
- ความแข็งแรงและความแข็งเกร็งของพลาสติก
- ความหนาและรูปทรงชิ้นงาน
- ขนาดพื้นที่สัมผัสหัวกด
- แรงจากการเจาะ กัด หรือประกอบ
- ความสามารถของ Locator และ Support ในการรับแรง
- ระยะเวลาที่ต้องจับยึดชิ้นงาน
ควรเริ่มจากการประเมินแรงที่ต้องใช้ให้ชิ้นงานไม่เคลื่อนตัว แล้วเลือกอุปกรณ์ที่ให้แรงเหมาะสมโดยยังอยู่ภายในขีดจำกัดของวัสดุและโครงสร้าง
3. ใช้หัวกดแบบ Soft Pad ช่วยลดรอยและกระจายแรง
หัวกดแคลมป์เป็นส่วนที่สัมผัสชิ้นงานโดยตรง จึงมีผลต่อความเสียหายของพลาสติกอย่างมาก
หากใช้หัวกดโลหะขนาดเล็กกับพลาสติกที่มีพื้นผิวบอบบาง แรงกดอาจกระจุกตัวและทำให้เกิดรอยบุบหรือรอยขีดข่วนได้
การเลือกหัวกดแบบ Soft Pad หรือแผ่นรองสัมผัสที่เหมาะสมสามารถช่วยกระจายแรงและลดโอกาสเกิดรอยบนพื้นผิว
ตารางเลือกวัสดุหัวกด Clamp สำหรับพลาสติก
| วัสดุหัวกด | คุณสมบัติโดยทั่วไป | ข้อควรพิจารณา |
|---|---|---|
| ยาง | ยืดหยุ่นและช่วยเพิ่มแรงเสียดทานได้ในบางสภาพ | ต้องเลือกความแข็งและชนิดยางให้เหมาะสม |
| PU (Polyurethane) | มีหลายระดับความแข็งและความทนสึก | อาจทิ้งรอยหรือเสียรูปได้ตามสูตรวัสดุ |
| Silicone | ยืดหยุ่น เหมาะกับผิวบางประเภท | ตรวจความเข้ากันได้และการปนเปื้อนผิว |
| Nylon | ค่อนข้างแข็งและทนสึกตามเกรดวัสดุ | อาจทิ้งรอยบนพลาสติกที่อ่อนกว่า |
| UHMW-PE | มีแรงเสียดทานต่ำและทนการขัดสี | ต้องระวังการลื่นเมื่อแรงจับไม่เพียงพอ |
| Soft Jaw ตามรูปทรง | กระจายแรงผ่านพื้นที่สัมผัสที่ออกแบบเฉพาะ | ต้องผลิตและปรับตั้งให้ตรงกับชิ้นงาน |
ข้อควรรู้: วัสดุหัวกดที่นิ่มกว่าไม่ได้หมายความว่าจะไม่ทำให้ชิ้นงานเป็นรอยเสมอไป เพราะยังขึ้นอยู่กับแรงกด ความสะอาด ความแข็งของผิว และระยะเวลาสัมผัส
สำหรับชิ้นงานที่ต้องการความสวยงาม เช่น ฝาครอบพลาสติกใสหรือชิ้นส่วนตกแต่ง ควรทดลองหัวกดกับชิ้นงานตัวอย่างก่อนใช้งานจริง
4. วาง Clamp ให้ตรงกับจุดรองรับชิ้นงาน
ต่อให้เลือกแคลมป์ที่เหมาะสมแล้ว หากวางตำแหน่งผิดก็ยังทำให้พลาสติกแตกหรือเสียรูปได้
ตัวอย่างที่พบได้คือการกด Clamp ลงตรงกลางแผ่นพลาสติกบาง แต่ไม่มี Support อยู่ด้านล่าง เมื่อออกแรงกด แผ่นพลาสติกจะเกิดการแอ่นตัว และอาจเกิดความเค้นสูงในบางบริเวณ
วิธีลดความเสี่ยงคือออกแบบให้แรงจาก Clamp ส่งผ่านชิ้นงานลงสู่ Support หรือ Locator ที่แข็งแรง
ตัวอย่างการวางที่ไม่เหมาะสม
- Clamp กดกลางแผ่นโดยไม่มีฐานรองรับ
- Clamp กดใกล้ขอบชิ้นงานที่มีความหนาน้อย
- หัวกดสัมผัสบริเวณรอยต่อหรือมุมคม
- Clamp กดในทิศทางที่ทำให้ชิ้นงานหลุดจาก Locator
ตัวอย่างการวางที่เหมาะสม
- มี Support รองรับใต้บริเวณที่กด
- เลือกบริเวณจับที่มีความแข็งแรงเพียงพอ
- กระจายแรงจับผ่านแผ่นรองหรือ Soft Jaw
- ให้แรงจับรักษาตำแหน่งที่ Locator กำหนด
- หลีกเลี่ยงพื้นที่ที่จำเป็นต้องคงความเที่ยงตรงสูง หากมีตำแหน่งจับอื่นให้เลือก
การใช้ Locator ร่วมกับ Clamp อย่างถูกต้องช่วยให้ไม่จำเป็นต้องเพิ่มแรงจับมากเกินไปเพื่อป้องกันชิ้นงานเคลื่อน
5. เลือกแคลมป์ตามชนิดพลาสติก ไม่ใช้วิธีเดียวกันทั้งหมด
พลาสติกแต่ละชนิดมีพฤติกรรมต่างกันเมื่อได้รับแรงกด แม้จะมีรูปร่างและขนาดใกล้เคียงกันก็ตาม
ตารางเลือกแคลมป์ตามชนิดพลาสติก
| ชนิดพลาสติก | ลักษณะที่ต้องระวัง | แนวทางจับยึด |
|---|---|---|
| Acrylic (PMMA) | เสี่ยงแตกร้าวและเกิด Crazing เมื่อมีความเค้นสูง | ใช้หัวกดกระจายแรง หลีกเลี่ยงขอบและรูเจาะ |
| Polycarbonate (PC) | เหนียวทนกระแทก แต่ยังเสียรูปหรือเกิด Stress Cracking ได้ | ใช้จุดรองรับที่ดีและควบคุมแรงจับ |
| ABS | อาจเกิดรอยกดหรือเสียรูปบริเวณผนังบาง | ใช้ Soft Pad และจับในบริเวณแข็งแรง |
| Nylon (PA) | ดูดซับความชื้นและเปลี่ยนขนาดได้ตามสภาพแวดล้อม | เผื่อการเปลี่ยนขนาดและหลีกเลี่ยงแรงกดสูงต่อเนื่อง |
| POM (Acetal) | มีความแข็งเกร็งและเสถียรภาพมิติค่อนข้างดี แต่ยังเสียรูปได้ | ใช้ Soft Jaw หรือ Clamp ที่ปรับแรงเหมาะสม |
| PP / PE | ค่อนข้างยืดหยุ่นและมีแนวโน้มเกิด Creep ภายใต้แรงต่อเนื่อง | ใช้พื้นที่รองรับกว้างและหลีกเลี่ยงการกดนาน |
| พลาสติกเสริมใยแก้ว | มีความแข็งมากขึ้น แต่พฤติกรรมขึ้นกับชนิดและทิศทางเส้นใย | ตรวจความแข็งแรงเฉพาะตำแหน่งและทิศทางรับแรง |
ตารางนี้เป็นแนวทางเบื้องต้นเท่านั้น เพราะพลาสติกชนิดเดียวกันอาจมีหลายเกรดและมีคุณสมบัติแตกต่างกันตามสารเติมแต่ง กระบวนการผลิต และอุณหภูมิใช้งาน
สำหรับชิ้นงานที่ต้องควบคุมขนาดอย่างละเอียด ควรตรวจสอบข้อมูลวัสดุจากผู้ผลิตและผลการทดลองจับยึดจริงร่วมด้วย
6. เพิ่มพื้นที่สัมผัสหัวกด เพื่อลดแรงกดเฉพาะจุด
หนึ่งในหลักการสำคัญของการจับชิ้นงานพลาสติกคือการลดแรงกดที่กระจุกตัวอยู่บนพื้นที่เล็ก ๆ
ในกรณีที่แรงกระจายสม่ำเสมอ สามารถอธิบายด้วยสมการพื้นฐาน
ความดันสัมผัสเฉลี่ย (P) = แรงกด (F) ÷ พื้นที่สัมผัส (A)
ตัวอย่างสมมติ หาก Clamp กดด้วยแรง 100 นิวตัน
| ตัวอย่าง | พื้นที่สัมผัส | ความดันสัมผัสเฉลี่ย |
|---|---|---|
| หัวกดขนาดเล็ก | 100 mm² | 1.00 MPa |
| หัวกดขนาดใหญ่ | 400 mm² | 0.25 MPa |
จะเห็นว่าเมื่อแรงจับเท่ากัน แต่พื้นที่สัมผัสเพิ่มขึ้น 4 เท่า ความดันสัมผัสเฉลี่ยจะลดลงเหลือหนึ่งในสี่
อย่างไรก็ตาม ตัวเลขนี้เป็นเพียงตัวอย่างทางคณิตศาสตร์เพื่ออธิบายหลักการ ไม่ใช่ค่าแรงที่ปลอดภัยสำหรับพลาสติกทุกชนิด
ในการใช้งานจริง แรงกดอาจกระจายไม่สม่ำเสมอ โดยเฉพาะเมื่อหัวกดมีขอบแข็ง ชิ้นงานมีผิวโค้ง หรือแผ่นรองสัมผัสมีการเสียรูป
จึงต้องพิจารณาการกระจายแรงจริงและความแข็งแรงของบริเวณที่รับแรงร่วมด้วย
7. ตรวจสอบระยะเวลาจับยึดและความร้อนระหว่างการผลิต
ชิ้นงานพลาสติกบางชนิดอาจเกิดการเปลี่ยนรูปตามเวลา (Creep) เมื่อถูกกดด้วยแรงอย่างต่อเนื่อง แม้แรงดังกล่าวจะไม่ทำให้แตกทันที
ตัวอย่างเช่น หากล็อกชิ้นงานพลาสติกไว้ใน Fixture เป็นเวลานาน แรงกดจากหัวแคลมป์อาจทำให้พื้นผิวยุบหรือรูปร่างเปลี่ยนไปอย่างช้า ๆ โดยเฉพาะเมื่ออุณหภูมิสูงขึ้น
นอกจากนี้ งานเจาะและกัดพลาสติกยังมีความร้อนจากการตัดเฉือน หากระบายเศษไม่ดีหรือเครื่องมือตัดไม่เหมาะสม อาจทำให้วัสดุร้อนขึ้นจนเกิดการเปลี่ยนขนาดหรือความเค้นภายใน
จึงควรพิจารณาเรื่องต่อไปนี้
- ระยะเวลาที่ชิ้นงานถูกจับยึด
- อุณหภูมิของชิ้นงานระหว่างทำงาน
- ความร้อนจากเครื่องมือตัด
- การขยายตัวจากอุณหภูมิ
- การดูดซับความชื้นของวัสดุบางประเภท
- ความเค้นตกค้างจากการขึ้นรูป
หากพบว่าชิ้นงานเสียรูปหลังปลด Clamp ควรตรวจทั้งแรงจับ อุณหภูมิ และขั้นตอนการผลิตก่อนสรุปสาเหตุ
แคลมป์แบบไหนเหมาะกับงาน CNC พลาสติก?
สำหรับงาน CNC ที่ต้องกัดหรือเจาะชิ้นงานพลาสติก ควรเลือกอุปกรณ์จับยึดให้สัมพันธ์กับแรงจากเครื่องมือตัดและตำแหน่งที่ต้องรักษาความแม่นยำ
งาน CNC แผ่นพลาสติก
หากเป็นแผ่นพลาสติกบางและผิวเรียบ อาจพิจารณา Vacuum Fixture ที่ออกแบบให้มีพื้นที่รองรับเหมาะสม หรือใช้ Clamp หลายจุดร่วมกับ Support เพื่อกระจายแรง
งาน CNC ชิ้นงานทรงเหลี่ยม
สามารถใช้ Soft Jaw Vise หรือ Toggle Clamp ร่วมกับ Locator เพื่อกำหนดตำแหน่งชิ้นงานและลดแรงกดเฉพาะจุด
งาน CNC ชิ้นงานรูปทรงซับซ้อน
อาจต้องผลิต Soft Jaw หรือฐานรองรับตามรูปทรงชิ้นงานโดยเฉพาะ เพื่อให้แรงจับกระจายผ่านบริเวณที่แข็งแรง
งาน CNC ชิ้นงานผนังบาง
ควรหลีกเลี่ยงการจับยึดบริเวณผนังที่ไม่มี Support และตรวจสอบการเปลี่ยนรูปทั้งขณะล็อกและหลังปลด Clamp
ในทุกกรณี ควรตรวจว่าตำแหน่ง Clamp ไม่รบกวน Toolpath และสามารถรับแรงระหว่างกระบวนการได้อย่างปลอดภัย
ปัญหาที่พบบ่อยเมื่อใช้ Clamp จับชิ้นงานพลาสติก
| ปัญหา | สาเหตุที่เป็นไปได้ | แนวทางแก้ไข |
|---|---|---|
| พลาสติกแตกร้าว | แรงกดกระจุกตัวหรือมีความเค้นตกค้าง | ลดแรงจับ กระจายแรง ตรวจสภาพวัสดุ |
| เกิดรอยหัวกด | หัวกดแข็งหรือพื้นที่สัมผัสน้อย | เปลี่ยนหัวกดหรือใช้ Soft Pad |
| ชิ้นงานแอ่น | กดบริเวณไม่มี Support | เพิ่มหรือปรับตำแหน่ง Support |
| ปลด Clamp แล้วขนาดเปลี่ยน | ชิ้นงานเสียรูปขณะจับหรือเกิดความร้อน | ปรับแรงจับและตรวจเงื่อนไขการตัด |
| ชิ้นงานเลื่อน | แรงจับไม่เพียงพอหรือ Locator ไม่เหมาะสม | ปรับ Locator และประเมินแรงที่ต้องรับ |
| เกิดรอยขาวหรือ Crazing | ความเค้นเฉพาะจุดหรือปัจจัยด้านสารเคมี | แยกตรวจสาเหตุและทดสอบความเข้ากันได้ |
| ขนาดคลาดเคลื่อนหลังจับนาน | Creep หรือการเปลี่ยนขนาดตามอุณหภูมิ | ลดเวลาจับยึดหรือปรับการรองรับ |
หากชิ้นงานเกิดรอยแตกหรือเสียรูป ควรแยกชิ้นงานออกจากกระบวนการและตรวจสอบก่อนนำกลับไปใช้ โดยเฉพาะชิ้นส่วนที่ต้องรับแรงหรือมีข้อกำหนดด้านความปลอดภัย
HowTo: 7 ขั้นตอนเลือกแคลมป์จับชิ้นงานพลาสติกไม่ให้แตก
ขั้นตอนที่ 1: ตรวจสอบชนิดพลาสติกและคุณสมบัติวัสดุ
ระบุชนิดพลาสติก เช่น ABS, PMMA, PC, Nylon หรือ POM รวมถึงเกรด ความหนา ความแข็งแรง และข้อจำกัดจากเอกสารผู้ผลิต
ขั้นตอนที่ 2: วิเคราะห์รูปทรงและบริเวณที่สามารถจับยึดได้
ตรวจสอบขอบบาง รูเจาะ ผนังบาง พื้นผิวสำเร็จ และบริเวณที่มีโอกาสเกิดความเค้นสูง เพื่อกำหนดตำแหน่งจับที่เหมาะสม
ขั้นตอนที่ 3: กำหนด Locator และจุดรองรับ
ออกแบบให้ชิ้นงานวางในตำแหน่งอ้างอิงได้อย่างมั่นคง โดยมี Support รองรับบริเวณที่ต้องรับแรงจาก Clamp
ขั้นตอนที่ 4: เลือกประเภท Clamp และหัวกด
เลือก Toggle Clamp, Soft Jaw, Pneumatic Clamp หรือระบบอื่นที่เหมาะกับกระบวนการ พร้อมพิจารณาวัสดุและพื้นที่สัมผัสของหัวกด
ขั้นตอนที่ 5: กำหนดแรงจับให้เหมาะสม
ประเมินแรงที่ต้องใช้ต้านการเคลื่อนตัวของชิ้นงาน ตรวจสอบค่า Clamping Force และ Holding Capacity ตามสเปก โดยไม่ใช้ค่า Holding Capacity แทนแรงกดจริง
ขั้นตอนที่ 6: ทดลองจับยึดและตรวจสอบความเสียหาย
ทดลองกับชิ้นงานตัวอย่าง ตรวจรอยกด รอยแตก การแอ่นตัว และการเปลี่ยนขนาดทั้งก่อนล็อก ขณะล็อก และหลังปลด Clamp
ขั้นตอนที่ 7: กำหนดมาตรฐานการปรับตั้งและใช้งาน
บันทึกตำแหน่ง Clamp ระยะหัวกด วิธีล็อก แรงจับที่ตรวจสอบได้ และเกณฑ์ยอมรับชิ้นงาน เพื่อให้ผู้ปฏิบัติงานใช้วิธีเดียวกันในแต่ละรอบการผลิต
Checklist ก่อนซื้อแคลมป์จับชิ้นงานพลาสติก
| ข้อมูลที่ต้องตรวจสอบ | สิ่งที่ต้องทราบ |
|---|---|
| Material | ชนิดและเกรดพลาสติก |
| Workpiece Size | ขนาดและความหนาชิ้นงาน |
| Surface Requirement | พื้นผิวที่ยอมให้มีรอยหรือห้ามเกิดรอย |
| Clamping Force | แรงจับที่ต้องการและวิธีควบคุม |
| Holding Capacity | ขีดจำกัดการรับแรงของแคลมป์ |
| Contact Pad | วัสดุและพื้นที่สัมผัสของหัวกด |
| Clamp Position | จุดจับยึดและทิศทางแรง |
| Support Position | ตำแหน่งรองรับใต้ชิ้นงาน |
| Operating Cycle | ความถี่และระยะเวลาจับยึด |
| Work Environment | อุณหภูมิ สารเคมี และสิ่งปนเปื้อน |
| Fixture Space | พื้นที่ติดตั้งและระยะเปิด–ปิด |
| Repeatability | ความสม่ำเสมอที่ต้องการในงานผลิตซ้ำ |
การเตรียมข้อมูลเหล่านี้ก่อนสอบถามผู้จำหน่าย จะช่วยให้เลือกแคลมป์ได้ตรงกับลักษณะงานมากกว่าการเลือกจากขนาดและราคาเพียงอย่างเดียว
FAQ: คำถามที่พบบ่อยเกี่ยวกับแคลมป์จับชิ้นงานพลาสติก
1. แคลมป์จับชิ้นงานพลาสติกควรใช้แบบไหน?
ควรเลือกแคลมป์ที่ปรับแรงหรือระยะหัวกดได้ และมีจุดสัมผัสที่เหมาะกับพื้นผิว เช่น Toggle Clamp พร้อม Soft Pad หรือ Soft Jaw Vise สำหรับงาน CNC โดยต้องพิจารณาชนิดพลาสติกและแรงจากกระบวนการร่วมด้วย
2. ทำไมใช้ Toggle Clamp แล้วพลาสติกแตก?
อาจเกิดจากแรงกดมากเกินไป หัวกดมีพื้นที่สัมผัสน้อย การจับใกล้ขอบบาง หรือไม่มี Support รองรับ นอกจากนี้ชิ้นงานอาจมีความเค้นตกค้างที่เพิ่มโอกาสเกิดรอยแตก
3. หัวกดแคลมป์แบบยางช่วยป้องกันพลาสติกแตกได้หรือไม่?
สามารถช่วยลดแรงกดเฉพาะจุดและลดโอกาสเกิดรอยได้ในบางกรณี แต่ไม่ได้ป้องกันการแตกได้ทั้งหมด ต้องเลือกความแข็ง พื้นที่สัมผัส และแรงจับให้เหมาะสม
4. ใช้แคลมป์หัวเหล็กจับพลาสติกได้ไหม?
สามารถใช้ได้ในบางงาน หากมีพื้นที่สัมผัสที่เหมาะสมและวัสดุรองรับแรงได้เพียงพอ แต่สำหรับพลาสติกที่เป็นรอยง่ายหรือแตกได้ง่าย ควรพิจารณาหัวกดที่ช่วยกระจายแรงและป้องกันพื้นผิว
5. แรงจับ Clamp สำหรับพลาสติกควรใช้กี่นิวตัน?
ไม่มีค่าเดียวที่ใช้ได้กับพลาสติกทุกประเภท เพราะขึ้นอยู่กับชนิดวัสดุ ความหนา พื้นที่สัมผัส รูปทรง และแรงระหว่างกระบวนการ ควรคำนวณและทดสอบกับชิ้นงานจริงก่อนกำหนดค่าใช้งาน
6. Acrylic กับ Polycarbonate ใช้แคลมป์แบบเดียวกันได้หรือไม่?
อาจใช้แคลมป์ประเภทเดียวกันได้ แต่ต้องประเมินแรงจับและวิธีรองรับแยกกัน เนื่องจาก Acrylic และ Polycarbonate มีคุณสมบัติด้านความเหนียว ความแข็ง และความไวต่อความเค้นแตกต่างกัน
7. หากชิ้นงานพลาสติกเป็นรอยหลังจับ Clamp ควรแก้อย่างไร?
ควรตรวจหัวกดว่ามีเศษวัสดุหรือขอบคมหรือไม่ จากนั้นพิจารณาใช้ Soft Pad เพิ่มพื้นที่สัมผัส ปรับแรงจับ และเลือกบริเวณจับที่ไม่กระทบพื้นผิวสำคัญ
8. Pneumatic Clamp เหมาะกับชิ้นงานพลาสติกหรือไม่?
เหมาะกับงานผลิตซ้ำที่ต้องการระบบจับยึดอัตโนมัติและควบคุมแรงได้ แต่ต้องตรวจสอบแรงกดจริง ความเร็วการเข้าจับ ลำดับการทำงาน และการรองรับชิ้นงาน เพื่อไม่ให้เกิดแรงกระแทกหรือแรงกดสูงเกินไป
9. จำเป็นต้องใช้ Soft Jaw ทุกครั้งที่จับชิ้นงานพลาสติกหรือไม่?
ไม่จำเป็นทุกครั้ง ขึ้นอยู่กับความแข็งแรงของวัสดุ พื้นผิว และรูปทรงชิ้นงาน หากมีความเสี่ยงเกิดรอยหรือแรงกระจุกตัวสูง Soft Jaw หรือหัวกดที่ออกแบบเฉพาะจะเป็นทางเลือกที่ควรพิจารณา
สรุป: เลือกแคลมป์จับชิ้นงานพลาสติกให้เหมาะสม ช่วยลดความเสียหายในการผลิต
การเลือกแคลมป์จับชิ้นงานพลาสติกไม่ควรพิจารณาเพียงว่าแคลมป์จับได้แน่นหรือมี Holding Capacity สูงเท่าไร แต่ต้องดูว่าชิ้นงานสามารถรับแรงได้มากน้อยเพียงใด และแรงจากแคลมป์ถูกส่งผ่านไปยังจุดรองรับอย่างไร
สำหรับพลาสติกที่แตกหรือเป็นรอยได้ง่าย ควรให้ความสำคัญกับการกระจายแรงผ่านหัวกด การเลือกตำแหน่งจับ และการใช้ Support ที่เหมาะสม
ส่วนงาน CNC หรืองานผลิตต่อเนื่อง ควรควบคุมแรงจับให้สม่ำเสมอ พร้อมตรวจสอบความคลาดเคลื่อนของชิ้นงานก่อนและหลังปลดแคลมป์
แคลมป์ที่เหมาะกับงานพลาสติกจึงไม่ใช่ตัวที่จับแรงที่สุด แต่เป็นตัวที่จับชิ้นงานได้มั่นคงโดยไม่สร้างความเสียหายเกินเกณฑ์ที่ยอมรับได้
สำหรับโรงงานที่ต้องการเลือก Toggle Clamp หรืออุปกรณ์จับยึดสำหรับ Jig Fixture ควรเตรียมข้อมูลชนิดพลาสติก ขนาดชิ้นงาน ตำแหน่งจับ และกระบวนการผลิต เพื่อให้ผู้จำหน่ายช่วยตรวจสอบรูปแบบและสเปกของแคลมป์ที่เหมาะสมก่อนสั่งซื้อ
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์จับชิ้นงานพลาสติก #แคลมป์จับชิ้นงาน #ToggleClamp #PlasticWorkholding #JigFixture #SoftJaw #ClampingForce #FixtureDesign #งานCNCพลาสติก #งานฉีดพลาสติก #Workholding #อุปกรณ์จับยึดชิ้นงาน #Adikotools