การวาง Locator และ Clamp ใน Jig Fixture
ในการผลิตชิ้นส่วนอุตสาหกรรม ไม่ว่าจะเป็นงานเจาะ งานกัด งานเชื่อม หรืองานประกอบ ความแม่นยำไม่ได้ขึ้นอยู่กับเครื่องจักรเพียงอย่างเดียว แต่ยังขึ้นอยู่กับวิธีวางและจับยึดชิ้นงานระหว่างกระบวนการผลิตด้วย
หลายโรงงานอาจเคยพบปัญหาว่า แม้ใช้เครื่องจักรตัวเดิม ตั้งค่าเหมือนเดิม และใช้ชิ้นงานรูปแบบเดียวกัน แต่ตำแหน่งรูเจาะหรือขนาดชิ้นงานกลับคลาดเคลื่อนเป็นบางครั้ง ปัญหานี้อาจเกิดจากการออกแบบ Jig Fixture ที่ไม่เหมาะสม โดยเฉพาะการวาง Locator และ Clamp ที่ไม่สัมพันธ์กัน
บางครั้ง Locator กำหนดตำแหน่งได้ถูกต้องแล้ว แต่เมื่อกด Clamp กลับทำให้ชิ้นงานขยับออกจากจุดอ้างอิง หรือเกิดการบิดงอเล็กน้อยโดยไม่ทันสังเกต ส่งผลให้ชิ้นงานที่ผลิตออกมามีขนาดผิดพลาด
การเข้าใจหน้าที่ของ Locator และ Clamp รวมถึงหลักการวางตำแหน่งที่ถูกต้อง จึงเป็นพื้นฐานสำคัญสำหรับการออกแบบ Jig Fixture ให้สามารถผลิตชิ้นงานซ้ำได้อย่างแม่นยำ
การวาง Locator และ Clamp ใน Jig Fixture ต้องสัมพันธ์กันอย่างไร?
Locator และ Clamp ต้องทำงานร่วมกันโดยให้ Locator เป็นตัวกำหนดตำแหน่งอ้างอิงของชิ้นงาน ส่วน Clamp ทำหน้าที่สร้างแรงจับเพื่อรักษาให้ชิ้นงานสัมผัส Locator และ Support อย่างมั่นคงตลอดกระบวนการผลิต
การออกแบบที่เหมาะสมควรใช้หลัก 3-2-1 Locating เพื่อกำหนดตำแหน่งชิ้นงาน วาง Clamp ให้แรงจับมีทิศทางเข้าหาจุดรองรับ หลีกเลี่ยงการกดบริเวณที่ไม่มี Support และเลือกแรงจับให้เพียงพอต่อแรงที่เกิดขึ้นระหว่างทำงานโดยไม่ทำให้ชิ้นงานเสียรูป
หาก Locator และ Clamp ไม่สัมพันธ์กัน อาจทำให้เกิดปัญหาชิ้นงานเลื่อน บิดงอ จับยึดไม่สม่ำเสมอ หรือเกิดความคลาดเคลื่อนในการผลิตซ้ำ
Locator และ Clamp คืออะไร? ทำหน้าที่ต่างกันอย่างไร?
ก่อนออกแบบ Jig Fixture ควรแยกหน้าที่ของอุปกรณ์ทั้งสองประเภทให้ชัดเจน เพราะแม้จะทำงานร่วมกัน แต่ไม่ได้ทำหน้าที่เหมือนกัน
Locator คืออะไร?
Locator คืออุปกรณ์กำหนดตำแหน่งอ้างอิงของชิ้นงานภายใน Jig หรือ Fixture เพื่อให้ชิ้นงานถูกวางในตำแหน่งและแนวที่ต้องการอย่างสม่ำเสมอ
Locator อาจอยู่ในรูปแบบของ Locating Pin, Rest Button, Stopper หรือพื้นผิวอ้างอิงที่ออกแบบให้สัมผัสกับชิ้นงาน
ตัวอย่างเช่น หากต้องการเจาะรูบนแผ่นโลหะให้มีระยะห่างจากขอบเท่ากันทุกชิ้น Locator จะช่วยกำหนดว่าแผ่นโลหะควรวางตรงตำแหน่งใดก่อนเริ่มเจาะ
Clamp คืออะไร?
Clamp คืออุปกรณ์สำหรับจับยึดหรือกดชิ้นงานให้อยู่ในตำแหน่งที่กำหนด โดยสร้างแรงเพื่อป้องกันไม่ให้ชิ้นงานขยับ หลุด หรือแยกออกจาก Locator ระหว่างการทำงาน
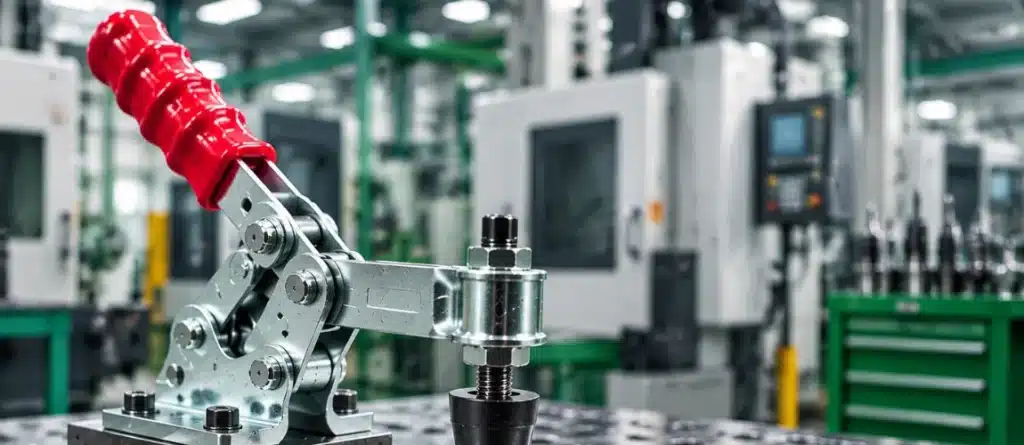
Clamp ที่พบได้บ่อย ได้แก่
- Vertical Toggle Clamp
- Horizontal Toggle Clamp
- Push-Pull Toggle Clamp
- Pneumatic Clamp
- Hydraulic Clamp
Clamp ที่ดีไม่จำเป็นต้องสร้างแรงจับมากที่สุด แต่ต้องให้แรงจับเพียงพอ อยู่ในทิศทางที่เหมาะสม และไม่ทำให้ชิ้นงานเสียรูป
ตารางเปรียบเทียบ Locator กับ Clamp
| หัวข้อ | Locator | Clamp |
|---|---|---|
| หน้าที่หลัก | กำหนดตำแหน่งชิ้นงาน | รักษาตำแหน่งด้วยแรงจับ |
| สิ่งที่ควบคุม | จุดอ้างอิงและทิศทางของชิ้นงาน | การเคลื่อนตัวระหว่างกระบวนการ |
| ตัวอย่างอุปกรณ์ | Locating Pin, Stopper, Rest Button | Toggle Clamp, Pneumatic Clamp |
| ปัจจัยสำคัญ | ความแม่นยำ ตำแหน่ง และระยะเผื่อ | แรงจับ ทิศทาง และตำแหน่งกด |
| ปัญหาที่อาจเกิดขึ้น | ชิ้นงานวางคลาดเคลื่อน | ชิ้นงานขยับหรือบิดงอเมื่อจับ |
| ความสัมพันธ์ | เป็นจุดอ้างอิงรับแรง | กดชิ้นงานเข้าหาจุดอ้างอิง |
หลักสำคัญ: Locator มีหน้าที่บอกว่าชิ้นงานต้องอยู่ตรงไหน ส่วน Clamp มีหน้าที่ช่วยให้ชิ้นงานอยู่ตรงนั้นระหว่างทำงาน
หลัก 3-2-1 Locating คืออะไร? ทำไมจึงสำคัญกับ Jig Fixture?
หลัก 3-2-1 Locating Principle เป็นแนวทางพื้นฐานในการกำหนดตำแหน่งชิ้นงานสามมิติ โดยจัดจุดสัมผัสอ้างอิงบนพื้นผิวหลักสามด้าน เพื่อลดการเคลื่อนที่ที่ไม่ต้องการและทำให้การวางชิ้นงานมีความแน่นอน
ชิ้นงานแข็งเกร็งในสามมิติมีอิสระในการเคลื่อนที่ทั้งหมด 6 แบบ ได้แก่ การเลื่อนตามแกน X, Y, Z และการหมุนรอบแกนทั้งสาม
สำหรับชิ้นงานทรงเหลี่ยมทั่วไป สามารถจัดจุดอ้างอิงแบบ 3-2-1 ได้ดังนี้
3 จุดแรก: รองรับฐานชิ้นงาน
ใช้ Support หรือ Locator จำนวน 3 จุดรองรับพื้นผิวหลักด้านล่าง
จุดรองรับทั้งสามควรกระจายตัวอย่างเหมาะสม เพื่อกำหนดระนาบฐานและช่วยป้องกันการโยกหรือเอียงของชิ้นงาน
2 จุดถัดมา: กำหนดแนวด้านข้าง
ใช้ Locator อีก 2 จุดสัมผัสด้านข้าง เพื่อกำหนดแนวของชิ้นงานและป้องกันการหมุนในระนาบฐาน
1 จุดสุดท้าย: กำหนดตำแหน่งตามแนวยาว
ใช้ Locator อีก 1 จุดเป็นจุดหยุดปลายชิ้นงาน เพื่อกำหนดตำแหน่งในทิศทางที่เหลือ
ตารางหลักการ 3-2-1 Locating
| จำนวนจุด | ตำแหน่งทั่วไป | หน้าที่ |
|---|---|---|
| 3 จุด | พื้นผิวฐาน | กำหนดระดับความสูงและการเอียง |
| 2 จุด | พื้นผิวด้านข้าง | กำหนดแนวด้านข้างและการหมุนบนระนาบ |
| 1 จุด | พื้นผิวด้านปลาย | กำหนดตำแหน่งตามแนวยาว |
| Clamp | ด้านตรงข้าม Locator หรือ Support | รักษาการสัมผัสกับจุดอ้างอิงและต้านแรงที่ทำให้ชิ้นงานหลุด |
หลัก 3-2-1 เป็นรูปแบบพื้นฐานสำหรับงานกำหนดตำแหน่งด้วยผิวภายนอก ไม่ได้หมายความว่าทุก Fixture ต้องติด Locator แยกกัน 6 ตัวเสมอไป
สำหรับชิ้นงานที่มีรูอ้างอิง อาจใช้ Locating Pin ร่วมกับฐานรองรับ เช่น Round Pin และ Diamond Pin เพื่อควบคุมตำแหน่งโดยไม่จำกัดการเคลื่อนที่ซ้ำซ้อน
สิ่งสำคัญคือ ต้องทำให้ชิ้นงานอยู่ในตำแหน่งอ้างอิงอย่างชัดเจนและสามารถวางซ้ำได้ โดยไม่เกิดการขัดกันของ Locator
6 หลักสำคัญในการวาง Locator และ Clamp ให้สัมพันธ์กัน
1. กำหนดตำแหน่งด้วย Locator ก่อนใช้ Clamp
การออกแบบ Jig Fixture ควรเริ่มจากการกำหนดพื้นผิวอ้างอิงของชิ้นงานก่อน ไม่ใช่เลือก Clamp แล้วค่อยหาตำแหน่งวางชิ้นงาน
ตัวอย่างเช่น ชิ้นงานโลหะทรงสี่เหลี่ยมต้องเจาะรูโดยอ้างอิงระยะจากขอบสองด้าน ควรออกแบบให้ชิ้นงานสัมผัส Locator บนพื้นผิวที่เกี่ยวข้องกับระยะดังกล่าวก่อน แล้วจึงใช้ Clamp ยึดตำแหน่ง
หากใช้ Clamp ดึงหรือกดชิ้นงานโดยยังไม่ได้กำหนดตำแหน่งอย่างชัดเจน แรงจับอาจทำให้ชิ้นงานหยุดอยู่ในตำแหน่งที่แตกต่างกันในแต่ละครั้ง
ผลที่ตามมาอาจเป็นตำแหน่งรูเจาะคลาดเคลื่อน แม้ตัวเครื่องจักรจะทำงานได้ตามปกติ
2. แรงจาก Clamp ควรกดชิ้นงานเข้าหา Locator หรือ Support
หลักการสำคัญอีกข้อคือ ทิศทางแรงจับต้องสัมพันธ์กับตำแหน่งรองรับชิ้นงาน
หากต้องการให้ชิ้นงานแนบกับฐานรองรับ ควรวาง Clamp ให้มีแรงกดลงในทิศทางที่ทำให้ชิ้นงานสัมผัส Support อย่างมั่นคง
หากต้องการดันชิ้นงานให้แนบ Stopper ด้านข้าง อาจเลือก Push-Pull Toggle Clamp หรืออุปกรณ์กำหนดตำแหน่งที่สร้างแรงในทิศทางเข้าหา Stopper
ในทางกลับกัน หากแรงกดทำให้ชิ้นงานเคลื่อนออกจาก Locator หรือทำให้ชิ้นงานเอียง อาจทำให้ค่าตำแหน่งเปลี่ยนไปหลังล็อก Clamp
ตัวอย่างการวางที่เหมาะสม
- มี Support อยู่ด้านล่างชิ้นงาน
- วาง Clamp เหนือจุดรองรับหรือบริเวณที่แข็งแรง
- ให้แรงกดจาก Clamp ส่งผ่านชิ้นงานไปยัง Support
- ตรวจสอบว่าเมื่อกด Clamp แล้วชิ้นงานยังสัมผัส Locator ครบตามที่ออกแบบ
แนวทางนี้ช่วยลดโอกาสที่ชิ้นงานจะเคลื่อนตัวระหว่างกระบวนการผลิต
3. หลีกเลี่ยงการวาง Clamp บริเวณที่ไม่มีจุดรองรับ
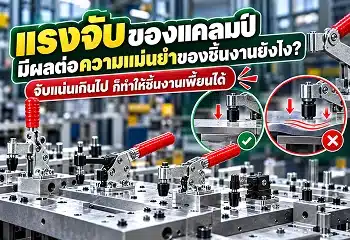
ปัญหาหนึ่งที่มักพบในการออกแบบ Fixture คือการวาง Clamp กดตรงกลางชิ้นงานที่มีลักษณะเป็นแผ่นบาง แต่ไม่มี Support อยู่ด้านล่าง
เมื่อใช้แรงจับมากเกินไป ชิ้นงานอาจแอ่นหรือบิดงอโดยไม่เห็นชัดเจน
ระหว่างที่ Clamp ล็อกอยู่ เครื่องจักรอาจเจาะหรือกัดชิ้นงานได้ตามตำแหน่งที่ตั้งไว้ แต่เมื่อปลด Clamp ชิ้นงานคืนรูปบางส่วน ทำให้ขนาดสุดท้ายเปลี่ยนไป
วิธีป้องกันคือวาง Clamp ให้ตรงกับจุดรองรับ หรือเพิ่ม Support ในตำแหน่งที่จำเป็น โดยออกแบบไม่ให้ Support เพิ่มเติมไปกำหนดตำแหน่งซ้ำซ้อน
สำหรับชิ้นงานผนังบาง ควรพิจารณาพื้นที่สัมผัสของหัวกดและการกระจายแรงด้วย
4. เลือกแรงจับให้เหมาะกับแรงที่เกิดขึ้นระหว่างทำงาน
Clamp ที่มีแรงจับสูงไม่ได้หมายความว่าจะเหมาะกับ Jig Fixture ทุกประเภท
หากแรงจับต่ำเกินไป ชิ้นงานอาจเลื่อนหรือหมุนขณะเจาะหรือกัด แต่หากแรงจับสูงเกินความจำเป็น ก็อาจทำให้ชิ้นงานเสียรูปหรือเกิดรอยบนพื้นผิว
การออกแบบควรพิจารณา
- ทิศทางและขนาดของแรงตัด
- แรงบิดจากกระบวนการเจาะ
- แรงที่พยายามยกชิ้นงานออกจาก Support
- ความแข็งแรงและความแข็งเกร็งของชิ้นงาน
- ความสามารถรับแรงของ Locator และฐาน Fixture
- คุณสมบัติแรงจับของ Clamp ตามข้อมูลผู้ผลิต
ในงานกัด ควรวางชิ้นงานและ Locator ให้สามารถรับแรงตัดหลักได้อย่างเหมาะสม ไม่ควรพึ่งแรงเสียดทานจาก Clamp เพียงอย่างเดียวโดยไม่ตรวจสอบแรงที่เกิดขึ้น
อีกเรื่องที่ต้องระวังคือ Holding Capacity ไม่ได้เท่ากับ Clamping Force เสมอไป โดยเฉพาะ Toggle Clamp แบบมือโยก ซึ่งแรงกดจริงขึ้นอยู่กับตำแหน่งหัวกด กลไก และแรงที่ผู้ปฏิบัติงานใช้
จึงควรตรวจสอบข้อมูลและวิธีติดตั้งจากผู้ผลิตก่อนกำหนดขนาด Clamp
5. หลีกเลี่ยง Locator ที่กำหนดตำแหน่งซ้ำซ้อน
การเพิ่มจำนวน Locator ไม่ได้ทำให้ Fixture แม่นยำขึ้นเสมอไป
หากใช้ Locator หลายจุดควบคุมทิศทางเดียวกันโดยไม่มีการออกแบบรองรับค่าความคลาดเคลื่อน อาจเกิดปัญหา Over-Constraining หรือการกำหนดตำแหน่งซ้ำซ้อน
ตัวอย่างเช่น ชิ้นงานมีรูสองรูสำหรับใช้กำหนดตำแหน่ง หากออกแบบให้ Locating Pin ทั้งสองเป็นทรงกลมที่มีระยะพอดีมากเกินไป ความคลาดเคลื่อนของระยะระหว่างรูอาจทำให้สวมชิ้นงานลง Fixture ได้ยาก
แนวทางที่ใช้ได้ในหลายกรณีคือเลือก Round Pin สำหรับกำหนดตำแหน่งหลัก และ Diamond Pin สำหรับควบคุมทิศทางการหมุน โดยจัดแนวส่วนที่ลดหน้าสัมผัสให้เหมาะกับระยะระหว่างรู
การออกแบบนี้ช่วยรองรับค่าความคลาดเคลื่อนบางส่วนโดยไม่สูญเสียหน้าที่กำหนดตำแหน่งที่จำเป็น
อย่างไรก็ตาม ต้องเลือกขนาดและระยะเผื่อของ Pin จากแบบชิ้นงานจริง ไม่ใช่ใช้คู่ Round Pin และ Diamond Pin โดยไม่คำนวณ
6. จัดลำดับการวางชิ้นงานและล็อก Clamp ให้เหมือนกันทุกครั้ง
แม้ตำแหน่ง Locator และ Clamp จะถูกต้อง แต่ถ้าผู้ปฏิบัติงานจับยึดในลำดับต่างกัน ก็อาจเกิดความคลาดเคลื่อนได้
ตัวอย่างเช่น หาก Fixture มี Clamp สองตัวสำหรับกดชิ้นงานที่มีความยืดหยุ่น เมื่อผู้ปฏิบัติงานล็อกตัวหนึ่งก่อนโดยที่ชิ้นงานยังไม่แนบ Locator อีกด้าน อาจเกิดแรงที่ทำให้ชิ้นงานเอียงหรือบิดตัว
แนวทางที่เหมาะสมคือกำหนดขั้นตอนการทำงานให้ชัดเจน เช่น
- วางชิ้นงานบน Support
- จัดชิ้นงานให้สัมผัส Locator หลัก
- ตรวจสอบการสัมผัส Stopper ตามจุดที่กำหนด
- ใช้แรงจัดตำแหน่งหากจำเป็น
- ล็อก Clamp ตามลำดับที่ออกแบบ
- ตรวจสอบความมั่นคงก่อนเริ่มกระบวนการ
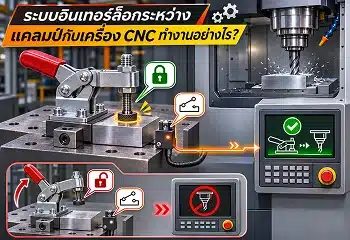
สำหรับระบบอัตโนมัติอาจใช้เซนเซอร์ตรวจตำแหน่งและสถานะ Clamp เพื่อป้องกันไม่ให้เครื่องจักรเริ่มทำงานก่อนที่ชิ้นงานจะถูกจับยึดตามเงื่อนไข
ตารางตัวอย่างการวาง Locator และ Clamp สำหรับงานแต่ละประเภท
| ประเภทงาน | รูปแบบ Locator | แนวทางเลือก Clamp | จุดที่ต้องระวัง |
|---|---|---|---|
| งานเจาะแผ่นโลหะ | Support 3 จุด ร่วมกับ Side Stopper | Vertical หรือ Horizontal Toggle Clamp | ชิ้นงานยกตัวหรือหมุนตามดอกสว่าน |
| งานกัด CNC | ฐานอ้างอิงและ Side Locator | Clamp ที่กดเข้าหา Support โดยไม่ขวางเครื่องมือตัด | แรงตัดทำให้ชิ้นงานเลื่อนหรือเกิด Chatter |
| งานเชื่อมโครงเหล็ก | Stopper และจุดอ้างอิงตามแบบประกอบ | Toggle Clamp ตามทิศทางจับยึด | การขยายตัวและบิดงอจากความร้อน |
| งานประกอบชิ้นส่วน | Locating Pin, Stopper | Push-Pull หรือ Clamp กดตามรูปทรง | ชิ้นส่วนประกอบไม่แนบตำแหน่ง |
| งานแผ่นบาง | Support กระจายอย่างเหมาะสม | Clamp ที่ควบคุมแรงและพื้นที่สัมผัส | ชิ้นงานแอ่นหรือเสียรูป |
| งาน QC และ Inspection | Datum Locator ที่มีความเที่ยงตรง | Clamp แรงเหมาะสมหรืออุปกรณ์จับแบบนุ่มนวล | แรงจับทำให้ค่าที่วัดเปลี่ยน |
ตารางนี้เป็นแนวทางออกแบบเบื้องต้น ตำแหน่งติดตั้งและแรงจับที่เหมาะสมต้องพิจารณาจากรูปทรง วัสดุ ค่าความคลาดเคลื่อน และแรงในกระบวนการจริง
ตัวอย่างปัญหา: ทำไมจับ Clamp แล้วตำแหน่งรูเจาะจึงคลาดเคลื่อน?
สมมติว่าโรงงานต้องเจาะรูบนแผ่นเหล็กสี่เหลี่ยม โดยใช้ Jig Fixture ที่มี Locator กำหนดตำแหน่งขอบชิ้นงาน และใช้ Toggle Clamp กดจากด้านบน
ในช่วงทดลองผลิต พบว่ารูเจาะของบางชิ้นคลาดเคลื่อน แม้ตั้งเครื่องเหมือนกันทุกครั้ง
เมื่อสำรวจ Fixture อาจพบสาเหตุได้หลายอย่าง เช่น
กรณีที่ 1: ชิ้นงานยังไม่แนบ Locator ก่อนล็อก
เมื่อกด Clamp ชิ้นงานถูกยึดอยู่ในตำแหน่งที่ยังไม่ถูกต้อง ทำให้ตำแหน่งรูเจาะเปลี่ยนไปตามจุดที่ชิ้นงานหยุด
วิธีแก้: ปรับขั้นตอนการวางชิ้นงาน และเพิ่มอุปกรณ์ช่วยจัดตำแหน่งตามความเหมาะสม
กรณีที่ 2: Clamp กดบริเวณที่ไม่มี Support
แรงกดทำให้แผ่นโลหะแอ่นตัว ขณะเจาะจึงเกิดการเปลี่ยนตำแหน่งของผิวชิ้นงาน และเมื่อปลด Clamp ชิ้นงานอาจคืนรูป
วิธีแก้: ปรับตำแหน่ง Clamp หรือเพิ่ม Support ที่เหมาะสม
กรณีที่ 3: Locator อยู่ใกล้กันเกินไป
จุดอ้างอิงที่กระจุกตัวอาจทำให้ชิ้นงานมีความไวต่อความคลาดเคลื่อนเล็กน้อยของ Locator และทำให้การกำหนดแนวไม่เสถียร
วิธีแก้: พิจารณาระยะห่าง Locator ใหม่ตามรูปทรงและพื้นที่อ้างอิงที่เหมาะสม
กรณีที่ 4: มีเศษโลหะติดบน Support
ชิ้นงานไม่สามารถวางสัมผัสฐานได้เต็มที่ ทำให้เกิดการเอียงเล็กน้อย และส่งผลต่อตำแหน่งหรือแนวของรูเจาะ
วิธีแก้: ออกแบบช่องระบายเศษ ตรวจความสะอาดของจุดอ้างอิง และกำหนดรอบตรวจ Jig Fixture
ตัวอย่างเหล่านี้แสดงให้เห็นว่า การเปลี่ยน Clamp เป็นรุ่นที่แรงจับสูงกว่าอาจไม่แก้ปัญหา หากสาเหตุจริงมาจาก Locator หรือรูปแบบการรองรับชิ้นงาน
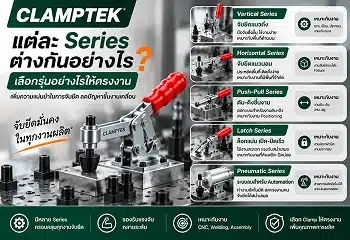
Vertical, Horizontal และ Push-Pull Toggle Clamp ควรเลือกใช้เมื่อไร?
การเลือก Toggle Clamp ควรเริ่มจากทิศทางแรงที่ต้องการและพื้นที่ติดตั้ง ไม่ใช่เลือกรุ่นจากขนาดด้ามโยกอย่างเดียว
Vertical Toggle Clamp
เหมาะกับงานที่ต้องกดชิ้นงานลงบน Support โดยมีพื้นที่เพียงพอให้ด้ามโยกอยู่ในแนวตั้งเมื่อเข้าสู่ตำแหน่งล็อก
ตัวอย่างเช่น งานเจาะบนแผ่นโลหะที่วางอยู่บนฐาน Fixture
Horizontal Toggle Clamp
เหมาะกับงานที่ต้องการแรงกดลงบนฐานเหมือนกัน แต่ต้องการให้ด้ามโยกอยู่ในแนวนอนเมื่ออยู่ในตำแหน่งล็อก
สามารถใช้กับ Fixture ที่มีข้อจำกัดด้านพื้นที่เหนือชุดจับยึดบางรูปแบบ โดยต้องตรวจสอบระยะเคลื่อนที่ของแขนกดและด้ามโยก
Push-Pull Toggle Clamp
เหมาะกับงานที่ต้องสร้างแรงดันหรือแรงดึงในแนวเส้นตรง เช่น ดันชิ้นงานให้แนบ Stopper ด้านข้าง
ตัวอย่างเช่น การใช้ Push-Pull Clamp ดันแผ่นโลหะเข้าหา Locator ก่อนใช้ Clamp อีกตัวกดลงบนฐาน
| ประเภท Clamp | ทิศทางแรงทั่วไป | การใช้งานร่วมกับ Locator |
|---|---|---|
| Vertical Toggle | กดลง | กดชิ้นงานเข้าหา Support |
| Horizontal Toggle | กดลง | กดชิ้นงานเข้าหา Support ในพื้นที่ติดตั้งที่เหมาะสม |
| Push-Pull Toggle | ผลักหรือดึงตามแนวแกน | ดันชิ้นงานเข้าหา Side Stopper |
| Pneumatic Clamp | ตามกลไกที่เลือก | ควบคุมแรงและลำดับจับยึดในระบบอัตโนมัติ |
| Hydraulic Clamp | ตามรูปแบบกระบอกหรือกลไก | เหมาะกับระบบที่ต้องควบคุมแรงสูงหรือแรงสม่ำเสมอตามการออกแบบ |
การเลือก Clamp ต้องตรวจสอบทั้งแรงใช้งานจริง ระยะชัก ตำแหน่งหัวกด ขนาดฐานยึด และพื้นที่เคลื่อนที่ของเครื่องจักร
ปัญหาที่พบบ่อยเมื่อ Locator และ Clamp วางไม่สัมพันธ์กัน
| อาการ | สาเหตุที่เป็นไปได้ | แนวทางตรวจสอบ |
|---|---|---|
| ชิ้นงานขยับขณะเจาะ | แรงจับไม่เพียงพอ หรือ Locator ไม่รับแรงตามทิศทางที่เกิดขึ้น | ตรวจแรงตัด แรงจับ และจุดอ้างอิง |
| รูเจาะคลาดเคลื่อนเป็นบางชิ้น | วางชิ้นงานไม่แนบ Locator หรือมีเศษโลหะ | ตรวจขั้นตอนโหลดชิ้นงานและความสะอาด |
| ชิ้นงานแอ่นหลังล็อก | Clamp กดบริเวณไม่มี Support | ปรับตำแหน่งกดและการรองรับ |
| ปลด Clamp แล้วขนาดเปลี่ยน | ชิ้นงานเสียรูปแบบยืดหยุ่นระหว่างจับ | ตรวจแรงจับและความแข็งเกร็ง |
| วางชิ้นงานลง Jig ยาก | Locator ซ้ำซ้อนหรือ Pin เผื่อระยะไม่เหมาะสม | ตรวจ Datum และ Tolerance |
| ชิ้นงานสั่นขณะกัด | ระบบยึดไม่เสถียรหรือจุดรองรับไม่เหมาะ | ตรวจแรงตัด Support และความแข็งเกร็ง |
| เวลา Setup ไม่สม่ำเสมอ | ลำดับการจับยึดไม่ชัดเจน | กำหนด Standard Work และทดลองซ้ำ |
| มีรอยกดบนชิ้นงาน | แรงจับสูงหรือหน้าสัมผัสเล็กเกินไป | ปรับหัวกดและแรงจับตามวัสดุ |
ไม่ควรสรุปสาเหตุจากอาการเพียงอย่างเดียว ควรตรวจสอบทั้งตัว Fixture ชิ้นงาน เครื่องจักร และเครื่องมือตัดก่อนแก้ไข
HowTo: 7 ขั้นตอนออกแบบตำแหน่ง Locator และ Clamp ใน Jig Fixture
ขั้นตอนที่ 1: ศึกษาแบบชิ้นงานและกำหนด Datum
ตรวจสอบแบบวิศวกรรม ขนาดสำคัญ ค่าความคลาดเคลื่อน และพื้นผิวอ้างอิงที่ใช้ในการผลิตหรือวัดชิ้นงาน
ขั้นตอนที่ 2: วิเคราะห์การเคลื่อนที่ของชิ้นงาน
พิจารณาการเลื่อนและการหมุนทั้งสามแกน เพื่อกำหนดว่าต้องใช้ Locator แบบใดจึงควบคุมตำแหน่งได้เหมาะสม
ขั้นตอนที่ 3: วาง Locator และ Support
ออกแบบจุดอ้างอิงตามหลัก 3-2-1 หรือระบบอ้างอิงที่เหมาะกับรูปทรงชิ้นงาน โดยหลีกเลี่ยงจุดกำหนดตำแหน่งซ้ำซ้อน
ขั้นตอนที่ 4: วิเคราะห์แรงระหว่างกระบวนการผลิต
ประเมินทิศทางแรงตัด แรงเจาะ แรงบิด แรงยก และการเปลี่ยนรูปของชิ้นงาน เพื่อกำหนดจุดรองรับและแนวแรงจับที่เหมาะสม
ขั้นตอนที่ 5: เลือกประเภทและตำแหน่ง Clamp
เลือก Clamp ให้แรงจับส่งเข้าสู่ Locator หรือ Support อย่างเหมาะสม ตรวจสอบระยะเปิด–ปิด จุดสัมผัส และความเสี่ยงต่อการชนกับเครื่องมือ
ขั้นตอนที่ 6: ทดลองจับยึดและตรวจสอบ Repeatability
วางและปลดชิ้นงานซ้ำหลายรอบ ตรวจสอบตำแหน่งก่อนและหลังล็อก Clamp รวมถึงวัดความคลาดเคลื่อนตามจุดสำคัญของแบบ
ขั้นตอนที่ 7: ปรับปรุงและกำหนดมาตรฐานการใช้งาน
แก้ไขจุดที่ทำให้ชิ้นงานเคลื่อนตัวหรือเสียรูป และกำหนดขั้นตอนการวาง ล็อก ตรวจสอบ และปลด Clamp ให้ผู้ปฏิบัติงานใช้เหมือนกันทุกครั้ง
การตรวจสอบ Repeatability ของ Jig Fixture ควรทำอย่างไร?
Repeatability คือความสามารถของระบบในการวางและจับยึดชิ้นงานซ้ำให้ได้ตำแหน่งที่สม่ำเสมอ ภายใต้เงื่อนไขการทำงานที่กำหนด
การทดสอบเบื้องต้นสามารถทำได้โดยใช้ชิ้นงานอ้างอิงที่เหมาะสม วางลงใน Fixture ล็อก Clamp และวัดตำแหน่งตามจุดที่กำหนด จากนั้นปลดและทำซ้ำหลายรอบ
ควรตรวจสอบว่า
- ชิ้นงานสัมผัส Locator ครบทุกครั้งหรือไม่
- เมื่อกด Clamp ตำแหน่งชิ้นงานเปลี่ยนหรือไม่
- ความคลาดเคลื่อนของตำแหน่งอยู่ภายในเกณฑ์ที่กำหนดหรือไม่
- ผู้ปฏิบัติงานต่างคนกันให้ผลใกล้เคียงกันหรือไม่
- มีเศษโลหะหรือสิ่งสกปรกสะสมที่ Locator หรือไม่
หากต้องการประเมินความสามารถของ Fixture อย่างเป็นทางการ ควรออกแบบการทดลองและระบบวัดให้เหมาะสม โดยแยกความคลาดเคลื่อนของ Fixture ออกจากความคลาดเคลื่อนของเครื่องมือวัดและชิ้นงาน
FAQ: คำถามที่พบบ่อยเกี่ยวกับ Locator และ Clamp ใน Jig Fixture
1. Locator และ Clamp ใน Jig Fixture ต่างกันอย่างไร?
Locator ทำหน้าที่กำหนดตำแหน่งอ้างอิงของชิ้นงาน ส่วน Clamp ทำหน้าที่รักษาให้ชิ้นงานอยู่ในตำแหน่งนั้นอย่างมั่นคงระหว่างกระบวนการผลิต โดยทั้งสองส่วนต้องทำงานสัมพันธ์กัน
2. Jig Fixture ต้องใช้ Locator กี่จุด?
ขึ้นอยู่กับรูปทรงชิ้นงานและวิธีกำหนด Datum สำหรับชิ้นงานทรงเหลี่ยมทั่วไปอาจใช้หลัก 3-2-1 ซึ่งมีจุดอ้างอิง 3 จุดที่ฐาน 2 จุดที่ด้านข้าง และ 1 จุดที่ด้านปลาย แต่ชิ้นงานบางประเภทอาจใช้ Locating Pin หรือวิธีอื่นที่เหมาะสมกว่า
3. Clamp ควรวางตรงไหนของชิ้นงาน?
ควรวางให้แรงจับส่งเข้าสู่ Locator หรือ Support ในทิศทางที่เหมาะสม และควรหลีกเลี่ยงการกดบริเวณที่ไม่มีจุดรองรับ โดยเฉพาะชิ้นงานแผ่นบางหรือชิ้นงานที่เสียรูปได้ง่าย
4. ทำไมล็อก Clamp แล้วชิ้นงานยังขยับได้?
อาจเกิดจากแรงจับไม่เพียงพอ ตำแหน่ง Clamp ไม่เหมาะสม Locator ไม่สามารถรับแรงตามทิศทางการทำงาน หรือชิ้นงานยังไม่สัมผัสจุดอ้างอิงครบก่อนล็อก
5. ใช้ Clamp ที่แรงจับมากขึ้นจะช่วยให้ Jig Fixture แม่นยำขึ้นหรือไม่?
ไม่เสมอไป เพราะความแม่นยำขึ้นอยู่กับ Locator จุดอ้างอิง ความแข็งเกร็ง และการรองรับชิ้นงานด้วย แรงจับที่สูงเกินไปอาจทำให้ชิ้นงานบิดงอหรือเกิดรอยกดได้
6. หลัก 3-2-1 Locating ใช้กับ Jig Fixture ทุกประเภทหรือไม่?
หลัก 3-2-1 เป็นแนวทางพื้นฐานสำหรับการกำหนดตำแหน่งชิ้นงาน แต่ไม่จำเป็นต้องใช้รูปแบบเดียวกันกับทุกงาน เช่น ชิ้นงานทรงกระบอกหรือชิ้นงานที่มีรูอ้างอิง อาจต้องใช้ V-Block, Locating Pin หรือระบบรองรับเฉพาะรูปทรง
7. สามารถใช้ Toggle Clamp ร่วมกับ Locator ได้หรือไม่?
ได้ และเป็นรูปแบบที่ใช้กันอย่างแพร่หลายใน Jig Fixture โดยสามารถใช้ Toggle Clamp กดชิ้นงานลงบน Support หรือใช้ Push-Pull Toggle Clamp ดันชิ้นงานเข้าหา Stopper ตามการออกแบบ
8. Locator และ Clamp มีผลต่อ Repeatability อย่างไร?
Locator ช่วยกำหนดตำแหน่งให้ชิ้นงานวางซ้ำได้ ส่วน Clamp ช่วยรักษาตำแหน่งนั้น หากตำแหน่งหรือแรงจับไม่เหมาะสม อาจทำให้ค่าการวัดแตกต่างกันระหว่างรอบการผลิต
สรุป: Locator และ Clamp ต้องทำงานร่วมกัน ไม่ใช่แค่ติดตั้งให้ชิ้นงานแน่น
การออกแบบ Jig Fixture ที่ดีไม่ได้เริ่มจากการเลือก Clamp ที่แรงที่สุดหรือการเพิ่มจำนวน Locator ให้มากที่สุด แต่ต้องเริ่มจากการกำหนดจุดอ้างอิงของชิ้นงานให้ถูกต้อง และเลือกวิธีจับยึดที่รักษาตำแหน่งนั้นได้อย่างสม่ำเสมอ
Locator มีหน้าที่กำหนดตำแหน่ง ส่วน Clamp มีหน้าที่รักษาตำแหน่ง ทั้งสองส่วนจึงต้องสัมพันธ์กันในเรื่องทิศทางแรง จุดรองรับ และลำดับการทำงาน
หากออกแบบได้เหมาะสม จะช่วยลดความเสี่ยงที่ชิ้นงานจะขยับ บิดงอ หรือเกิดความคลาดเคลื่อนระหว่างกระบวนการผลิต และช่วยให้การตั้งงานเป็นระบบมากขึ้น
สำหรับโรงงานที่ต้องการปรับปรุง Jig Fixture ควรตรวจสอบรูปทรงชิ้นงาน ตำแหน่ง Datum แรงที่เกิดขึ้นระหว่างทำงาน และความเหมาะสมของ Clamp ก่อนเปลี่ยนอุปกรณ์
การเลือกใช้ Toggle Clamp หรืออุปกรณ์จับยึดจากผู้จำหน่ายที่มีข้อมูลด้านเทคนิคชัดเจน จะช่วยให้สามารถออกแบบ Fixture ได้ตรงกับลักษณะงานและตรวจสอบความสามารถในการใช้งานจริงก่อนเข้าสู่การผลิตต่อเนื่อง
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#JigFixture #Locator #ToggleClamp #Clamp #FixtureDesign #321Locating #แคลมป์จับชิ้นงาน #JigAndFixture #การออกแบบจิ๊กฟิกซ์เจอร์ #งานเจาะ #งานกัดCNC #Workholding #ลดของเสียในโรงงาน #Adikotools