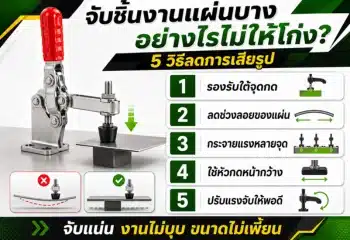
ในงานผลิตชิ้นส่วนอุตสาหกรรม ไม่ว่าจะเป็นงานเชื่อม งานเจาะ งานประกอบ หรือการใช้งานร่วมกับ Jig & Fixture การยึดชิ้นงานให้อยู่ในตำแหน่งเดิมถือเป็นเรื่องสำคัญ เพราะหากชิ้นงานเคลื่อนเพียงเล็กน้อย ก็อาจส่งผลต่อความแม่นยำของงานได้
หนึ่งในปัญหาที่ผู้ใช้งาน แคลมป์จับชิ้นงาน หรือแคลมป์ล็อคชิ้นงานมักพบคือ แคลมป์รุ่นเดียวกัน ติดตั้งบนโต๊ะงานเดียวกัน แต่กลับจับชิ้นงานได้แน่นไม่เท่ากัน บางตัวล็อคแน่นจนต้องออกแรงมาก ขณะที่บางตัวปิดด้ามล็อคแล้วชิ้นงานยังขยับได้
ปัญหานี้ไม่ได้เกิดจากคุณภาพของแคลมป์เพียงอย่างเดียว เพราะแรงจับขึ้นอยู่กับหลายปัจจัย ทั้งตำแหน่งติดตั้ง ระยะหัวกด สภาพชิ้นงาน และกลไกภายในของแคลมป์
ก่อนตัดสินใจเปลี่ยนอุปกรณ์ใหม่ จึงควรทำความเข้าใจว่าแรงจับของ แคลมป์ล็อคชิ้นงาน (Toggle Clamp) เกิดขึ้นได้อย่างไร และปัจจัยใดที่ทำให้แรงจับเปลี่ยนแปลงระหว่างการใช้งาน
แคลมป์จับชิ้นงานแรงจับไม่เท่ากัน เกิดจากอะไร?
แคลมป์จับชิ้นงานที่มีแรงจับไม่เท่ากันมักเกิดจากการปรับระยะหัวกดไม่เหมาะสม ตำแหน่งกดบนแขนแคลมป์แตกต่างกัน ความหนาของชิ้นงานไม่สม่ำเสมอ น็อตล็อคหลวม จุดหมุนสึกหรอ หรือกลไก Over-Center ทำงานไม่สมบูรณ์ นอกจากนี้ แรงที่ผู้ใช้ออกขณะล็อคแคลมป์ก็มีผลต่อแรงจับจริงด้วย วิธีแก้ไขควรเริ่มจากตรวจสอบตำแหน่งหัวกด ความมั่นคงของฐาน และการล็อคของกลไก ก่อนปรับตั้งและวัดแรงจับด้วยเครื่องมือที่เหมาะสม
แรงจับของแคลมป์ทำงานอย่างไร?
ก่อนวิเคราะห์สาเหตุ ควรทำความเข้าใจความแตกต่างระหว่างแรงจับกับความสามารถในการรับแรงของแคลมป์
แคลมป์ประเภท Toggle Clamp ใช้กลไกคานและจุดหมุนในการสร้างแรงกดหรือแรงดึง เมื่อผู้ใช้งานโยกด้ามจับ กลไกจะเคลื่อนผ่านตำแหน่งศูนย์กลาง หรือ Over-Center แล้วเข้าสู่ตำแหน่งล็อค
กลไกนี้ช่วยให้แคลมป์สามารถรักษาตำแหน่งล็อคได้โดยไม่จำเป็นต้องออกแรงกดด้ามจับค้างไว้ตลอดเวลา
แต่มีตัวเลขสองค่าที่ไม่ควรสับสนกัน
Clamping Force คืออะไร?
Clamping Force คือแรงที่หัวกดของแคลมป์กระทำต่อชิ้นงานขณะจับยึดจริง
แรงนี้ขึ้นอยู่กับตำแหน่งกด ระยะปรับหัวกด แรงจากผู้ใช้งาน และกลไกของแคลมป์
Holding Capacity คืออะไร?
Holding Capacity คือความสามารถที่แคลมป์สามารถต้านทานแรงภายนอกได้ในสถานะล็อค ตามเงื่อนไขการทดสอบและพิกัดที่ผู้ผลิตกำหนด โดยไม่เกิดการเสียรูปถาวร
ตัวอย่างเช่น แคลมป์รุ่นหนึ่งระบุ Holding Capacity 200 กิโลกรัมแรง (kgf) ไม่ได้หมายความว่าเมื่อโยกด้ามล็อคแล้วจะมีแรงกดลงบนชิ้นงาน 200 kgf เสมอไป
ตารางเปรียบเทียบ Clamping Force และ Holding Capacity
| หัวข้อ | Clamping Force | Holding Capacity |
|---|---|---|
| ความหมาย | แรงที่กดหรือดึงชิ้นงานจริง | พิกัดแรงภายนอกที่แคลมป์ต้านทานได้ขณะล็อค |
| ใช้พิจารณา | ความแน่นในการยึดชิ้นงาน | ความสามารถรองรับแรงภายนอก |
| เปลี่ยนตามการปรับตั้ง | เปลี่ยนได้ | ค่าพิกัดจากผู้ผลิตคงเดิม แต่ความสามารถจริงอาจเปลี่ยนตามตำแหน่งใช้งาน |
| ปัจจัยหลัก | แรงมือ ระยะหัวกด กลไก และชิ้นงาน | โครงสร้าง ตำแหน่งกด และเงื่อนไขการทดสอบ |
| ข้อควรระวัง | มากเกินไปอาจทำให้ชิ้นงานเสียรูป | ไม่ควรนำไปใช้แทนค่าแรงจับจริง |
ดังนั้น แม้ใช้แคลมป์รุ่นเดียวกันและมีค่า Holding Capacity เท่ากัน ก็ไม่ได้รับประกันว่าแรงจับที่เกิดขึ้นกับชิ้นงานจะเท่ากันทุกจุด
7 สาเหตุที่ทำให้แคลมป์จับชิ้นงานแรงจับไม่เท่ากัน
1. ปรับระยะหัวกดแคลมป์ไม่เหมาะสม
สำหรับแคลมป์ล็อคชิ้นงานที่ใช้หัวกดแบบปรับเกลียวได้ ระยะหัวกดเป็นปัจจัยสำคัญที่ส่งผลต่อแรงจับ
หากปรับหัวกดสูงเกินไป หัวกดอาจสัมผัสชิ้นงานช้า ทำให้เกิดแรงจับน้อยหรือไม่เพียงพอ
ในทางกลับกัน หากปรับหัวกดต่ำเกินไป แคลมป์อาจต้องออกแรงมากจนผิดปกติ หรือทำให้กลไกและชิ้นงานรับแรงเกินความจำเป็น
วิธีแก้ไข: ตั้งระยะหัวกดโดยอ้างอิงความสูงของชิ้นงานและวิธีปรับตั้งตามคู่มือผู้ผลิต จากนั้นล็อคน็อตปรับระยะให้แน่นและตรวจสอบว่าแคลมป์เข้าสู่ตำแหน่งล็อคได้สมบูรณ์
2. ตำแหน่งกดบนแขนแคลมป์แตกต่างกัน
ในแคลมป์แบบกดลง หรือ Hold-Down Toggle Clamp ตำแหน่งของหัวกดบนแขนแคลมป์มีผลต่ออัตราทดแรง
หากติดตั้งหัวกดใกล้จุดหมุนกับติดตั้งบริเวณปลายแขน ค่าแรงและความสามารถรับแรงที่จุดกดอาจแตกต่างกัน แม้ใช้แคลมป์รุ่นเดียวกัน
การติดตั้งหัวกดใกล้จุดหมุนมักช่วยให้เกิดความได้เปรียบทางกลมากกว่า แต่ต้องเป็นตำแหน่งที่ผู้ผลิตอนุญาตและเหมาะกับพื้นที่จับยึดจริง
วิธีแก้ไข: เปรียบเทียบตำแหน่งหัวกดของแคลมป์แต่ละตัว และปรับให้เหมาะกับแบบ Jig รวมถึงข้อกำหนดในแคตตาล็อก
3. ความหนาหรือรูปร่างชิ้นงานไม่สม่ำเสมอ
บางครั้งปัญหาไม่ได้อยู่ที่แคลมป์ แต่อยู่ที่ขนาดของชิ้นงาน
ตัวอย่างเช่น ชิ้นงานจากคนละ Lot อาจมีความหนาแตกต่างกันเล็กน้อย หรือชิ้นงานเชื่อมอาจโก่งตัวจากความร้อน ทำให้ระยะสัมผัสหัวกดเปลี่ยนไป
สำหรับแคลมป์ที่ตั้งระยะไว้คงที่ ความเปลี่ยนแปลงของความสูงชิ้นงานอาจทำให้แรงจับจริงแตกต่างกันได้
วิธีแก้ไข: ตรวจสอบค่าความคลาดเคลื่อนของชิ้นงาน และพิจารณาใช้หัวกดแบบยืดหยุ่นหรือกลไกที่รองรับความแตกต่างของขนาดตามความเหมาะสม
4. น็อตล็อคหรือฐานติดตั้งหลวม
แม้หัวกดจะปรับตั้งไว้ถูกต้องแล้ว แต่หากน็อตล็อคหัวกดหรือสกรูฐานแคลมป์คลายตัว ระยะกดอาจเปลี่ยนระหว่างการทำงาน
ปัญหานี้อาจพบในพื้นที่ที่มีแรงสั่นสะเทือน เช่น งานเจาะ งานกัด หรือเครื่องจักรที่ทำงานต่อเนื่อง
วิธีแก้ไข: ตรวจสอบความแน่นของสกรูยึดฐานและน็อตล็อคหัวกดตามข้อกำหนดของผู้ผลิต รวมถึงสภาพพื้นผิวที่ใช้ติดตั้งแคลมป์
5. จุดหมุนและกลไก Over-Center สึกหรอ
แคลมป์ที่ใช้งานเป็นเวลานานอาจมีการสึกหรอบริเวณสลัก จุดหมุน หรือชิ้นส่วนกลไกภายใน
เมื่อระยะคลอนเพิ่มขึ้น ความแม่นยำในการเคลื่อนที่และการล็อคอาจลดลง ทำให้แรงจับไม่สม่ำเสมอ หรือแคลมป์เข้าสู่ตำแหน่งล็อคได้ไม่สมบูรณ์
อาการที่ควรสังเกต ได้แก่
- ด้ามจับหลวมผิดปกติ
- กลไกเคลื่อนที่ไม่ราบรื่น
- จุดหมุนมีระยะคลอนมากกว่าปกติ
- ตำแหน่งล็อคไม่แน่นอน
- มีชิ้นส่วนคดงอ แตกร้าว หรือเสียรูป
วิธีแก้ไข: หยุดใช้งานและตรวจสอบสภาพอุปกรณ์ หากพบจุดหมุนเสียรูป สลักหลวมมาก หรือกลไกล็อคไม่สมบูรณ์ ควรซ่อมหรือเปลี่ยนอะไหล่ตามคำแนะนำของผู้ผลิต ไม่ควรฝืนใช้งานต่อ
6. ออกแรงล็อคแคลมป์ไม่เท่ากัน
สำหรับแคลมป์แบบแมนนวล แรงที่ผู้ใช้ออกกับด้ามจับและตำแหน่งที่จับด้ามมีผลต่อแรงที่เกิดขึ้นกับกลไก
ผู้ใช้งานแต่ละคนอาจออกแรงแตกต่างกัน โดยเฉพาะเมื่อทำงานต่อเนื่องหลายชั่วโมง ความล้าอาจทำให้แรงจับไม่สม่ำเสมอระหว่างรอบการผลิต
วิธีแก้ไข: กำหนดวิธีการปรับตั้งและขั้นตอนปิดแคลมป์ให้เหมือนกันทุกครั้ง หากกระบวนการต้องควบคุมแรงจับอย่างแม่นยำ อาจพิจารณาระบบแคลมป์ลมหรือระบบควบคุมแรงที่เหมาะสม
7. ตำแหน่งรองรับชิ้นงานไม่เหมาะสม
แคลมป์มีหน้าที่กดชิ้นงานให้สัมผัสกับจุดรองรับหรือ Locator อย่างมั่นคง
หากหัวกดอยู่ในตำแหน่งที่ไม่มีจุดรองรับด้านล่าง โดยเฉพาะชิ้นงานบางหรือวัสดุที่ยืดหยุ่น ชิ้นงานอาจโก่งตัวแทนที่จะได้รับแรงจับที่เหมาะสม
ตัวอย่างเช่น การกดแผ่นโลหะบางบริเวณกึ่งกลางระหว่างจุดรองรับสองจุด อาจทำให้แผ่นโลหะยุบหรือเสียรูปได้
วิธีแก้ไข: ปรับตำแหน่งหัวกดให้แรงส่งผ่านไปยังจุดรองรับที่แข็งแรงของชิ้นงาน และจัด Locator ให้สอดคล้องกับแนวแรงที่เกิดขึ้น
ตารางวิเคราะห์อาการแคลมป์แรงจับไม่เท่ากัน พร้อมแนวทางแก้ไข
| อาการที่พบ | สาเหตุที่เป็นไปได้ | แนวทางตรวจสอบ |
|---|---|---|
| ล็อคแล้วชิ้นงานยังขยับ | หัวกดห่างเกินไป หรือจุดรองรับไม่เหมาะสม | ตรวจระยะหัวกดและ Locator |
| ต้องออกแรงกดด้ามมากผิดปกติ | หัวกดตั้งต่ำเกินไป หรือกลไกติดขัด | ตรวจระยะปรับและจุดหมุน |
| แคลมป์สองตัวแรงจับต่างกัน | ตำแหน่งหัวกดหรือระยะตั้งไม่เหมือนกัน | เปรียบเทียบการติดตั้ง |
| จับแน่นในช่วงแรกแล้วเริ่มหลวม | น็อตคลายหรือกลไกสึกหรอ | ตรวจสกรูและสลัก |
| ชิ้นงานมีรอยกดหรือโก่ง | แรงจับมากเกินไปหรือรองรับไม่ถูกจุด | ตรวจแรงและตำแหน่งหัวกด |
| แรงจับเปลี่ยนตามผู้ปฏิบัติงาน | แรงมือหรือวิธีล็อคไม่เหมือนกัน | กำหนดวิธีปฏิบัติมาตรฐาน |
| แคลมป์ลมจับไม่สม่ำเสมอ | แรงดันลม ระยะหัวกด หรืออุปกรณ์ควบคุมผิดปกติ | ตรวจระบบลมและการปรับตั้ง |
แคลมป์แรงจับมากกว่า แปลว่าจับชิ้นงานได้ดีกว่าหรือไม่?
ไม่เสมอไป เพราะวัตถุประสงค์ของการใช้แคลมป์ไม่ใช่การกดชิ้นงานให้แรงที่สุด แต่เป็นการยึดชิ้นงานให้อยู่ในตำแหน่งที่กำหนดอย่างมั่นคงตลอดกระบวนการ
หากแรงจับน้อยเกินไป ชิ้นงานอาจเคลื่อนที่หรือสั่นขณะ加工 ทำให้ขนาดคลาดเคลื่อนและอาจเกิดอันตรายจากชิ้นงานหลุด
แต่หากแรงจับมากเกินไป ก็อาจทำให้ชิ้นงานเกิดรอยกด โก่งตัว หรือเสียรูป โดยเฉพาะชิ้นงานอะลูมิเนียมบาง แผ่นโลหะ หรือวัสดุพลาสติก
ดังนั้น แรงจับที่เหมาะสมควรเพียงพอต่อแรงที่เกิดขึ้นระหว่างการทำงาน โดยไม่ทำให้ชิ้นงานเสียหาย และต้องอยู่ภายในพิกัดการใช้งานของแคลมป์
วิธีตรวจสอบและแก้ไขแคลมป์ล็อคชิ้นงานที่แรงจับไม่สม่ำเสมอ
สำหรับผู้ดูแล Jig & Fixture หรือช่างซ่อมบำรุง สามารถใช้ขั้นตอนต่อไปนี้เป็นแนวทางตรวจสอบเบื้องต้น
ขั้นตอนที่ 1 หยุดเครื่องจักรและทำให้อยู่ในสภาพปลอดภัย
หยุดเครื่องจักร แยกแหล่งพลังงานและป้องกันการเริ่มทำงานโดยไม่ตั้งใจตามขั้นตอนความปลอดภัยที่เกี่ยวข้อง ก่อนตรวจสอบหรือปรับตั้งแคลมป์
ขั้นตอนที่ 2 ตรวจสอบสภาพแคลมป์และฐานติดตั้ง
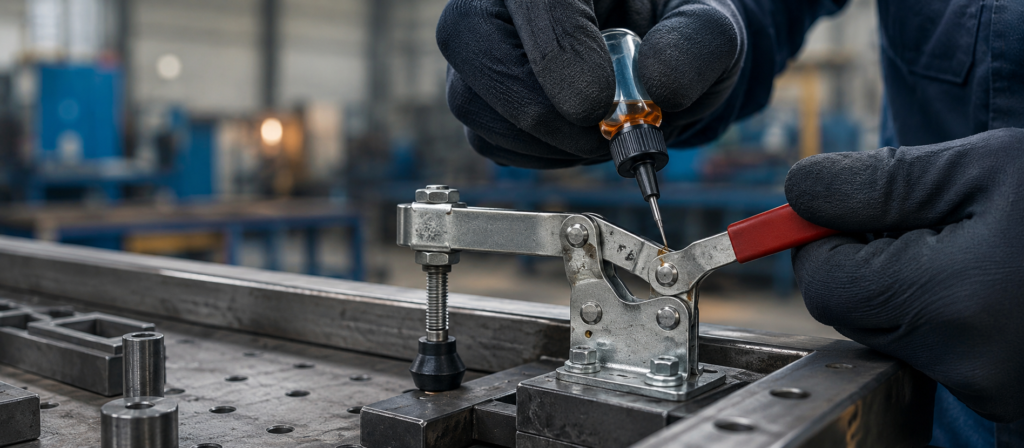
ตรวจสอบความเสียหายของแขนแคลมป์ สลัก จุดหมุน สกรูยึด และฐานติดตั้ง ว่ามีส่วนใดหลวมหรือเสียรูปหรือไม่
ขั้นตอนที่ 3 ตรวจสอบตำแหน่งและระยะหัวกด
เปรียบเทียบระยะหัวกด ความสูงของชิ้นงาน และตำแหน่งกดบนแขนแคลมป์ พร้อมปรับให้เหมาะสมตามคู่มือผู้ผลิต
ขั้นตอนที่ 4 ตรวจสอบการล็อคของกลไก Over-Center
ทดสอบการเคลื่อนที่และการเข้าสู่ตำแหน่งล็อคโดยไม่มีการทำงานของเครื่องจักร หากกลไกฝืด ติดขัด หรือล็อคไม่สมบูรณ์ ควรแก้ไขก่อนใช้งาน
ขั้นตอนที่ 5 วัดแรงจับด้วยอุปกรณ์ที่เหมาะสม
หากต้องควบคุมแรงจับอย่างแม่นยำ ควรใช้เครื่องมือวัดแรงที่ผ่านการสอบเทียบ และทดสอบภายใต้ระยะหัวกด ความสูงชิ้นงาน และเงื่อนไขเดียวกัน
ขั้นตอนที่ 6 ทดลองจับชิ้นงานและบันทึกผล
ทดลองกับชิ้นงานตัวอย่างในสภาพปลอดภัย ตรวจสอบความมั่นคง การเสียรูป และความสม่ำเสมอของแรงจับ พร้อมบันทึกค่าการปรับตั้งเพื่อใช้ตรวจสอบในครั้งต่อไป
ถ้าใช้แคลมป์หลายตัว ควรทำอย่างไรให้แรงจับใกล้เคียงกัน?
การติดตั้งแคลมป์ล็อคชิ้นงานหลายตัวบน Jig เดียวกัน จำเป็นต้องควบคุมตำแหน่งและวิธีปรับตั้งให้สอดคล้องกัน
ตัวอย่างเช่น Jig งานเชื่อมที่มีแคลมป์กดชิ้นงาน 4 จุด หากหัวกดแต่ละตัวมีระยะไม่เท่ากัน บางจุดอาจกดชิ้นงานก่อนจุดอื่น ส่งผลให้ชิ้นงานเคลื่อนหรือโก่งตัวก่อนที่ทุกจุดจะล็อคครบ
แนวทางที่เหมาะสมคือกำหนดจุดอ้างอิงของชิ้นงาน ตรวจสอบความสูงของแต่ละจุด และกำหนดลำดับการล็อคตามแบบ Fixture
หากมีข้อกำหนดให้แรงจับแต่ละจุดใกล้เคียงกัน ควรตรวจวัดแรงจริง ไม่ใช่อาศัยเพียงความรู้สึกว่าด้ามจับแน่นเท่ากัน
สิ่งสำคัญคือแคลมป์ทุกตัวไม่จำเป็นต้องมีแรงจับเท่ากันเสมอไป เพราะชิ้นงานบางรูปทรงอาจต้องการแรงจับต่างกันในแต่ละตำแหน่งตามการออกแบบทางวิศวกรรม
ควรเปลี่ยนแคลมป์จับชิ้นงานใหม่เมื่อไหร่?
หากปรับระยะหัวกดแล้วแคลมป์ยังไม่สามารถล็อคได้อย่างมั่นคง ควรตรวจสอบกลไกภายในก่อนนำกลับมาใช้งาน
กรณีที่ควรพิจารณาเปลี่ยนหรือซ่อมโดยผู้ที่มีความชำนาญ ได้แก่ จุดหมุนสึกหรอมาก สลักเสียรูป แขนแคลมป์คดงอ รอยแตกร้าว หรือกลไก Over-Center ไม่สามารถรักษาตำแหน่งล็อคได้อย่างปลอดภัย
หากปัญหาเกิดจากการเลือกแคลมป์ผิดประเภท เช่น ใช้แคลมป์ขนาดเล็กกับชิ้นงานที่รับแรงสูง การเปลี่ยนเฉพาะอะไหล่อาจไม่สามารถแก้ปัญหาได้ จำเป็นต้องประเมินประเภทและพิกัดของแคลมป์ใหม่
สำหรับงานที่ต้องควบคุมความแม่นยำสูงหรือมีการจับชิ้นงานซ้ำจำนวนมาก ควรมีแผนตรวจสอบระยะคลอน ความแน่นของอุปกรณ์ และประสิทธิภาพการล็อคอย่างสม่ำเสมอ
เลือกแคลมป์ล็อคชิ้นงานแบบไหน เพื่อลดปัญหาแรงจับไม่สม่ำเสมอ?
| ประเภทแคลมป์ | ลักษณะการจับ | เหมาะกับงาน |
|---|---|---|
| Horizontal Toggle Clamp | กดชิ้นงานลงโดยด้ามจับอยู่แนวนอนเมื่อล็อค | Jig งานประกอบ งานเจาะที่มีพื้นที่ด้านบนจำกัด |
| Vertical Toggle Clamp | กดชิ้นงานลงโดยด้ามจับตั้งขึ้นเมื่อล็อค | งานเชื่อม งานประกอบ และ Fixture ทั่วไป |
| Push-Pull Toggle Clamp | สร้างแรงกดหรือแรงดึงตามแนวแกน | งานดันชิ้นงานเข้าหา Stopper |
| Latch Toggle Clamp | ดึงชิ้นส่วนสองด้านเข้าหากัน | ฝาครอบ แม่พิมพ์ กล่องอุตสาหกรรม |
| Pneumatic Toggle Clamp | ใช้ระบบลมขับกลไกจับยึด | งานผลิตซ้ำที่ต้องการควบคุมกระบวนการและลดความต่างจากแรงมือ |
การเลือกแคลมป์ควรคำนึงถึงทิศทางแรง ระยะเคลื่อนที่ จุดติดตั้ง จำนวนรอบการทำงาน และความสามารถในการรับแรงของอุปกรณ์
สำหรับระบบแคลมป์ลม ควรพิจารณาการควบคุมแรงดัน ระยะหัวกด และการบำรุงรักษาระบบลมร่วมด้วย เพราะหากตั้งค่าไม่ถูกต้องก็ยังอาจเกิดแรงจับที่ไม่สม่ำเสมอหรือแรงเกินพิกัดได้
สรุป: แคลมป์จับชิ้นงานแรงจับไม่เท่ากัน ควรแก้ที่สาเหตุก่อนเพิ่มแรง
เมื่อพบว่าแคลมป์จับชิ้นงานมีแรงจับไม่เท่ากัน ไม่จำเป็นต้องเพิ่มแรงกดหรือเปลี่ยนแคลมป์ใหม่ทันที เพราะปัญหาอาจมาจากระยะหัวกดที่ไม่เหมาะสม ตำแหน่งติดตั้ง ความหนาชิ้นงาน หรือจุดหมุนที่เริ่มสึกหรอ
การตรวจสอบควรเริ่มจากฐานติดตั้ง หัวกด กลไกล็อค และตำแหน่งรองรับชิ้นงาน จากนั้นจึงประเมินว่าแรงจับที่เกิดขึ้นเพียงพอและสม่ำเสมอกับกระบวนการผลิตหรือไม่
หากต้องเลือกแคลมป์ล็อคชิ้นงานสำหรับงานใหม่ ควรพิจารณาทั้ง Holding Capacity, Clamping Force, ระยะหัวกด และลักษณะของ Jig & Fixture เพื่อให้ได้ระบบจับยึดที่มีความมั่นคง ลดปัญหาชิ้นงานเคลื่อนและช่วยรักษาคุณภาพงานผลิตอย่างต่อเนื่อง
สำหรับผู้ที่กำลังมองหาแคลมป์จับชิ้นงานอุตสาหกรรม สามารถศึกษาประเภทของ Toggle Clamp และอุปกรณ์จับยึดให้เหมาะกับลักษณะงานก่อนเลือกซื้อ เพื่อหลีกเลี่ยงการเลือกอุปกรณ์จากค่าแรงจับหรือราคาขายเพียงอย่างเดียว
คำถามที่พบบ่อย (FAQ)
1. แคลมป์จับชิ้นงานแรงจับไม่เท่ากัน เกิดจากอะไร?
สาเหตุหลัก ได้แก่ ระยะหัวกดไม่เหมาะสม ตำแหน่งหัวกดแตกต่างกัน ความหนาชิ้นงานไม่สม่ำเสมอ น็อตหลวม จุดหมุนสึกหรอ หรือแรงมือของผู้ใช้งานแตกต่างกัน ควรตรวจสอบการติดตั้งและสภาพกลไกก่อนปรับแรงจับ
2. แคลมป์ล็อคชิ้นงานสามารถปรับแรงจับได้หรือไม่?
แคลมป์หลายรุ่นสามารถปรับระยะหัวกดเพื่อเปลี่ยนแรงที่กระทำต่อชิ้นงานได้ แต่ต้องปรับตามข้อกำหนดของผู้ผลิต และไม่ควรปรับจนเกิดแรงเกินพิกัดหรือทำให้กลไกล็อคทำงานผิดปกติ
3. Holding Capacity กับ Clamping Force ต่างกันอย่างไร?
Holding Capacity คือพิกัดแรงภายนอกที่แคลมป์สามารถต้านทานได้ในสถานะล็อคตามเงื่อนไขที่กำหนด ส่วน Clamping Force คือแรงกดหรือแรงดึงที่เกิดขึ้นกับชิ้นงานจริงเมื่อใช้งานแคลมป์
4. ทำไมใช้แคลมป์รุ่นเดียวกันแต่แรงจับไม่เท่ากัน?
เพราะแรงจับจริงขึ้นอยู่กับตำแหน่งหัวกด ระยะปรับ ความหนาชิ้นงาน สภาพกลไก และแรงที่ใช้ปิดด้ามล็อค แม้จะเป็นแคลมป์รุ่นเดียวกันก็ไม่ได้รับประกันว่าแรงจับจริงจะเท่ากันทุกตำแหน่ง
5. แคลมป์จับชิ้นงานหลวม ควรเปลี่ยนใหม่ทันทีหรือไม่?
ควรหยุดใช้งานและตรวจหาสาเหตุก่อน หากเกิดจากน็อตคลายหรือระยะหัวกดไม่ถูกต้องอาจแก้ไขได้ แต่หากพบกลไกล็อคเสียหาย จุดหมุนสึกหรอมาก หรือโครงสร้างเสียรูป ควรซ่อมหรือเปลี่ยนตามคำแนะนำผู้ผลิต
6. แรงจับมากเกินไปทำให้ชิ้นงานเสียหายได้หรือไม่?
ได้ โดยเฉพาะชิ้นงานบางหรือวัสดุที่เสียรูปง่าย แรงจับมากเกินไปอาจทำให้เกิดรอยกด โก่งตัว หรือความคลาดเคลื่อนของขนาด ควรใช้แรงเท่าที่จำเป็นต่อการยึดชิ้นงานอย่างปลอดภัย
7. แคลมป์ลมให้แรงจับสม่ำเสมอกว่าแคลมป์มือหรือไม่?
โดยทั่วไปแคลมป์ลมช่วยลดความแตกต่างจากแรงมือของผู้ปฏิบัติงานได้ เมื่อควบคุมแรงดันและปรับตั้งถูกต้อง แต่ยังต้องตรวจสอบระบบลม ระยะหัวกด และสภาพกลไกเพื่อให้แรงจับสม่ำเสมอ
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์จับชิ้นงาน #แคลมป์ล็อคชิ้นงาน #ToggleClamp #ClampingForce #HoldingCapacity #แคลมป์อุตสาหกรรม #อุปกรณ์จับยึดชิ้นงาน #JigFixture #Workholding #งานอุตสาหกรรม #เครื่องมือช่าง #โรงงานอุตสาหกรรม #Adikotools