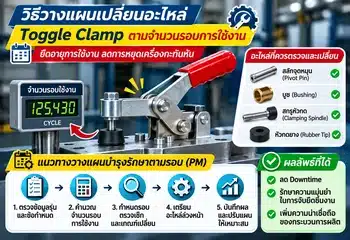
วิธีวางแผนเปลี่ยนอะไหล่ Toggle Clamp ตามจำนวนรอบการใช้งาน ลดเครื่องจักรหยุดโดยไม่จำเป็น
ในสายการผลิตที่ต้องจับยึดชิ้นงานซ้ำ ๆ ทุกวัน อุปกรณ์อย่าง Toggle Clamp หรือแคลมป์จับชิ้นงาน อาจดูเป็นเพียงชิ้นส่วนเล็ก ๆ ของเครื่องจักร แต่เมื่อใช้งานต่อเนื่องเป็นหลักหมื่นหรือหลักแสนรอบ การสึกหรอของจุดหมุน สลัก และชิ้นส่วนจับยึดก็อาจส่งผลต่อความแม่นยำของกระบวนการผลิตได้
บางโรงงานเลือกเปลี่ยน Toggle Clamp เมื่อเริ่มจับชิ้นงานไม่แน่น บางแห่งเปลี่ยนตามระยะเวลาที่กำหนดไว้ แต่การวางแผนจากจำนวนรอบการใช้งานจริงร่วมกับการตรวจสอบสภาพ จะช่วยให้ฝ่ายซ่อมบำรุงตัดสินใจได้แม่นยำกว่า
คำถามสำคัญจึงไม่ใช่แค่ว่า Toggle Clamp ใช้ได้นานกี่ปี แต่คือ ใช้งานไปแล้วกี่รอบ มีสัญญาณสึกหรอหรือไม่ และควรเปลี่ยนชิ้นส่วนใดก่อนเกิดปัญหา
ควรเปลี่ยนอะไหล่ Toggle Clamp ทุกกี่รอบ?
การเปลี่ยนอะไหล่ Toggle Clamp ควรอ้างอิงจำนวนรอบการทำงานจริง ข้อมูลอายุการใช้งานจากผู้ผลิต ประวัติการสึกหรอ และสภาพการใช้งานของเครื่องจักร ไม่สามารถกำหนดจำนวนรอบเปลี่ยนที่ใช้ได้กับทุกรุ่น เพราะโหลด ความถี่ในการทำงาน ฝุ่น ความร้อน และการหล่อลื่นมีผลต่ออายุชิ้นส่วนแตกต่างกัน
แนวทางที่เหมาะสมคือบันทึกจำนวนรอบการเปิด–ปิด ตรวจสอบจุดหมุน สลัก บูช และหัวกดตามแผน PM พร้อมกำหนดเกณฑ์เปลี่ยนก่อนชิ้นส่วนสูญเสียความสามารถในการจับยึดอย่างปลอดภัย
Toggle Clamp คืออะไร และทำไมจำนวนรอบจึงสำคัญ?
Toggle Clamp คืออุปกรณ์จับยึดชิ้นงานที่ใช้กลไกคานและจุดหมุน (Linkage Mechanism) เพื่อสร้างแรงจับยึดและล็อกตำแหน่ง โดยพบได้ในงานประกอบชิ้นส่วน งานเชื่อม งานเจาะ งานตรวจสอบ และระบบ Fixture สำหรับสายการผลิต
หลักการสำคัญคือกลไก Over-Center ที่ช่วยให้ชุดจับยึดคงอยู่ในตำแหน่งล็อกตามการออกแบบ
เมื่อใช้งานซ้ำ ๆ จุดที่มีการเคลื่อนไหวและรับแรงอาจเกิดการสึกหรอสะสม โดยเฉพาะบริเวณสลักและข้อต่อ หากความคลอนเพิ่มขึ้นมากพอ ก็อาจทำให้ตำแหน่งจับยึดเปลี่ยนไปหรือกลไกล็อกทำงานผิดปกติ
ความสำคัญของจำนวนรอบจึงอยู่ที่การใช้เป็นตัวช่วยประเมินการสึกหรอ ไม่ใช่ใช้เป็นหลักประกันว่าอุปกรณ์จะไม่เสียก่อนถึงรอบที่กำหนด
อะไหล่ Toggle Clamp ส่วนไหนสึกหรอบ่อย?
ชิ้นส่วนแต่ละประเภทมีลักษณะการรับแรงและการสึกหรอแตกต่างกัน ดังนั้นแผนบำรุงรักษาควรแยกตรวจเป็นรายการ แทนการพิจารณาจากสภาพภายนอกของตัว Clamp เพียงอย่างเดียว
| ชิ้นส่วน | ลักษณะการสึกหรอที่ควรสังเกต | แนวทางดูแล |
|---|---|---|
| Pivot Pin (สลักจุดหมุน) | สลักคลอน สึก หรือมีระยะเล่นผิดปกติ | ตรวจระยะคลอนและเปลี่ยนตามคู่มือ |
| Bushing (บูช) | รูบูชสึก ทำให้จุดหมุนหลวม | ตรวจขนาดและสภาพตามเกณฑ์ |
| Linkage (ชุดข้อต่อ) | โยกคลอน บิดงอ หรือเกิดรอยร้าว | ตรวจการล็อกและเปลี่ยนชุดเมื่อจำเป็น |
| Clamping Spindle (สกรูหัวกด) | เกลียวเสีย ตำแหน่งกดเปลี่ยน | ตรวจเกลียวและการล็อกนอต |
| Rubber Tip / Pad (หัวกดยาง) | ยางแข็ง แตก หรือสึกไม่สม่ำเสมอ | เปลี่ยนเมื่อสัมผัสชิ้นงานไม่เหมาะสม |
| Handle / Spring (มือจับ / สปริง) | มือจับเสียหาย สปริงล้าในรุ่นที่มีสปริง | ตรวจสภาพและเปลี่ยนชิ้นส่วนที่ผู้ผลิตอนุญาต |
| Cylinder / Seal (กระบอกลม / ซีล) | ลมรั่ว การเคลื่อนที่ช้า หรือแรงทำงานผิดปกติ | ตรวจระบบลมและซ่อมหรือเปลี่ยนตามคู่มือ |
ข้อควรระวัง: Toggle Clamp บางรุ่นใช้สลักย้ำถาวรหรือชุด Linkage ที่ไม่ได้ออกแบบให้ถอดซ่อมแยกชิ้น หากพบการสึกหรอของโครงสร้าง ควรเปลี่ยนทั้งชุดหรือใช้ชุดอะไหล่ที่ผู้ผลิตรับรอง ไม่ควรดัดแปลงจุดหมุนเพื่อยืดอายุการใช้งานเอง
How-to: 7 ขั้นตอนวางแผนเปลี่ยนอะไหล่ Toggle Clamp ตามจำนวนรอบ
ขั้นตอนที่ 1: ตรวจสอบรุ่นและข้อกำหนดของ Toggle Clamp
ก่อนกำหนดรอบเปลี่ยนอะไหล่ ควรรวบรวมข้อมูลพื้นฐานของอุปกรณ์แต่ละตัว ได้แก่
- ยี่ห้อ รุ่น และรหัสสินค้า
- ประเภท Manual หรือ Pneumatic Toggle Clamp
- Holding Capacity หรือความสามารถรับแรงในตำแหน่งล็อก
- ลักษณะและความถี่ของการจับยึด
- สภาพแวดล้อม เช่น ฝุ่น น้ำมัน ความร้อน หรือเศษโลหะ
- ข้อมูลการบำรุงรักษาและอะไหล่จากผู้ผลิต
ต้องแยกให้ชัดระหว่าง Holding Capacity กับ Clamping Force เพราะเป็นค่าคนละประเภท การเลือกอุปกรณ์จากค่า Holding Capacity เพียงอย่างเดียวอาจทำให้เข้าใจแรงจับยึดจริงผิดพลาด
หากผู้ผลิตมีข้อมูลอายุการใช้งานเป็นจำนวนรอบ ควรตรวจสอบเงื่อนไขการทดสอบประกอบด้วยว่าใกล้เคียงกับงานจริงหรือไม่
ขั้นตอนที่ 2: คำนวณจำนวนรอบการใช้งานต่อวัน
เริ่มจากข้อมูลการผลิตจริง เช่น จำนวนชิ้นงานต่อวัน และจำนวนครั้งที่ Clamp ทำงานต่อชิ้น
สูตรคำนวณ
จำนวนรอบต่อวัน = จำนวนชิ้นงานต่อวัน × จำนวนรอบ Clamp ต่อชิ้นงาน
ตัวอย่างโรงงานผลิตชิ้นส่วนโลหะ:
| รายการ | ข้อมูลสมมติ |
|---|---|
| จำนวนชิ้นงานต่อวัน | 500 ชิ้น |
| จำนวนรอบ Clamp ต่อชิ้น | 2 รอบ |
| จำนวนรอบต่อวัน | 1,000 รอบ |
| วันทำงานต่อเดือน | 24 วัน |
| จำนวนรอบต่อเดือน | 24,000 รอบ |
จากตัวอย่าง Toggle Clamp ทำงานประมาณ 24,000 รอบต่อเดือน หรือ 288,000 รอบต่อปี หากปริมาณงานคงที่
ในการบันทึกควรนิยามให้ชัดว่า 1 รอบ หมายถึงการเปิด–ปิดครบหนึ่งรอบการทำงาน และต้องนับการทดสอบเครื่อง การทำงานซ้ำ หรือการจับยึดใหม่ด้วย
ขั้นตอนที่ 3: เก็บประวัติการสึกหรอเพื่อกำหนดอายุใช้งานอ้างอิง
หากไม่มีข้อมูลอายุการใช้งานจากผู้ผลิต สามารถใช้ประวัติการซ่อมบำรุงภายในโรงงานเป็นข้อมูลประกอบการวางแผนได้
ตัวอย่างเช่น โรงงานพบว่าชุด Toggle Clamp รุ่นหนึ่งเริ่มมีระยะคลอนเกินเกณฑ์ที่กำหนดเมื่อใช้งานประมาณ 150,000 รอบ โดยอ้างอิงข้อมูลการตรวจสอบหลายครั้ง
ข้อมูลนี้สามารถนำมาเป็นจุดเริ่มต้นในการกำหนดช่วงตรวจสภาพให้ถี่ขึ้นก่อนถึง 150,000 รอบ
อย่างไรก็ตาม หากเป็นข้อมูลจาก Clamp เพียงตัวเดียว ไม่ควรนำมาใช้เป็นอายุเฉลี่ยของอุปกรณ์ทั้งหมดทันที ควรเก็บข้อมูลหลายตัวที่ทำงานภายใต้เงื่อนไขใกล้เคียงกัน และตรวจสอบว่ามีการใช้งานเกินพิกัดหรือการติดตั้งผิดปกติหรือไม่
ขั้นตอนที่ 4: กำหนดจุดตรวจเช็กและจุดวางแผนเปลี่ยน
การทำ PM ตามจำนวนรอบ (Cycle-Based Preventive Maintenance) ควรกำหนดทั้งจุดตรวจและเงื่อนไขที่ต้องเปลี่ยนชิ้นส่วน
ตัวอย่างแผนจากข้อมูลสมมติที่พบการสึกหรอถึงเกณฑ์ประมาณ 150,000 รอบ:
| จำนวนรอบสะสม | กิจกรรมที่วางแผน |
|---|---|
| ก่อนเริ่มใช้งาน | บันทึกสภาพเริ่มต้นและตรวจตำแหน่งล็อก |
| 25,000 รอบ | ตรวจสภาพทั่วไปและจุดหมุน |
| 50,000 รอบ | ตรวจระยะคลอนและสภาพหัวกด |
| 75,000 รอบ | ตรวจความสม่ำเสมอของการจับยึด |
| 100,000 รอบ | ตรวจละเอียดและทบทวนประวัติการสึกหรอ |
| 120,000 รอบ | เพิ่มความถี่การตรวจและเตรียมอะไหล่ |
| 150,000 รอบ | ประเมินตามเกณฑ์สึกหรอและพิจารณาเปลี่ยน |
หมายเหตุ: ตัวเลขในตารางเป็นเพียงตัวอย่างการออกแบบแผน PM ไม่ใช่อายุการใช้งานที่ผู้ผลิตรับรอง และไม่ใช่เกณฑ์มาตรฐานสำหรับ Toggle Clamp ทุกชนิด
ถ้าพบรอยร้าว โครงสร้างบิดงอ จุดล็อกไม่มั่นคง หรือความสามารถในการจับยึดไม่ผ่านเกณฑ์ ต้องหยุดใช้งานและแก้ไขทันที แม้ยังไม่ถึงรอบตรวจตามแผน
ขั้นตอนที่ 5: จัดทำ Checklist ตรวจสภาพอะไหล่
นอกจากจำนวนรอบแล้ว การตรวจสภาพจริงยังเป็นหัวใจสำคัญของการบำรุงรักษา
ฝ่ายซ่อมบำรุงควรมี Checklist ที่ใช้ตรวจซ้ำด้วยวิธีเดียวกันทุกครั้ง
| จุดตรวจสอบ | สิ่งที่ต้องสังเกต | แนวทางดำเนินการ |
|---|---|---|
| จุดหมุน | ระยะคลอน เสียงผิดปกติ | ตรวจเทียบค่าตั้งต้น |
| ชุด Linkage | การเคลื่อนที่และตำแหน่งล็อก | หยุดใช้หากล็อกไม่มั่นคง |
| หัวกด | สึก แตก หรือสัมผัสผิดตำแหน่ง | ปรับหรือเปลี่ยนตามสภาพ |
| สกรูและนอต | หลวม เกลียวเสีย | ตรวจและขันตามข้อกำหนด |
| โครงสร้าง Clamp | รอยร้าว บิดงอ หรือสนิมรุนแรง | เปลี่ยนเมื่อกระทบความปลอดภัย |
| ระบบลม (ถ้ามี) | ลมรั่ว การเคลื่อนที่สะดุด | ตรวจซีล แรงดัน และระบบควบคุม |
ควรกำหนดเกณฑ์ยอมรับที่วัดได้สำหรับงานสำคัญ เช่น ระยะคลอนสูงสุด ความคลาดเคลื่อนของตำแหน่งจับยึด หรือผลการทดสอบแรงจับยึด โดยอ้างอิงข้อกำหนดผู้ผลิตและความต้องการของ Fixture
ขั้นตอนที่ 6: เตรียมอะไหล่ก่อนถึงกำหนดเปลี่ยน
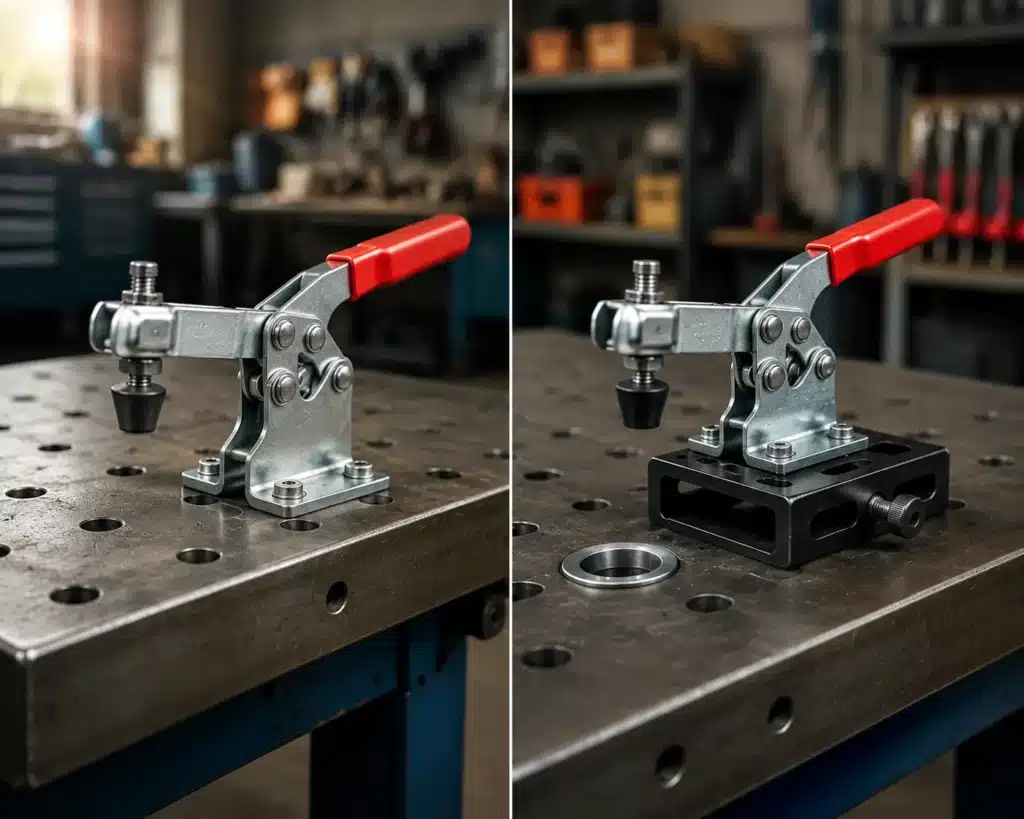
การรู้รอบเปลี่ยนอะไหล่ล่วงหน้าจะช่วยลดความเสี่ยงจากการรอจัดซื้อเมื่อเครื่องจักรหยุด
ตัวอย่างเช่น หากใช้ Toggle Clamp จำนวน 24,000 รอบต่อเดือน และผู้จำหน่ายใช้เวลาส่งอะไหล่หนึ่งเดือน ต้องพิจารณาว่าอุปกรณ์อาจทำงานเพิ่มอีกประมาณ 24,000 รอบในช่วงเวลารอสินค้า
ดังนั้นการสั่งซื้อควรเกิดก่อนเข้าสู่ช่วงที่มีความเสี่ยงสูง โดยคำนึงถึงระยะเวลานำเข้า ระดับความสำคัญของเครื่องจักร และจำนวนอะไหล่สำรองที่มีอยู่
สำหรับ Fixture ที่หยุดแล้วกระทบทั้งสายการผลิต อาจเหมาะกับการสำรอง Toggle Clamp ทั้งชุดที่มีรหัสตรงกัน เพื่อเปลี่ยนได้รวดเร็วและลดระยะเวลาการซ่อม
ขั้นตอนที่ 7: บันทึกผลและปรับแผน PM
หลังเปลี่ยนอะไหล่หรือ Toggle Clamp ทั้งชุด ควรบันทึกข้อมูลทุกครั้ง ได้แก่
- จำนวนรอบสะสม ณ วันที่เปลี่ยน
- สาเหตุที่เปลี่ยน เช่น เสื่อมสภาพหรือเปลี่ยนตามแผน
- ชิ้นส่วนที่พบความผิดปกติ
- รหัสอะไหล่ใหม่และวันที่ติดตั้ง
- ผลการทดสอบหลังเปลี่ยน
- ระยะเวลาและต้นทุนในการซ่อม
เมื่อมีข้อมูลเพียงพอ สามารถเปรียบเทียบอายุของ Toggle Clamp แต่ละรุ่นและปรับความถี่ของการตรวจให้เหมาะสมกับหน้างานจริงได้
เปลี่ยนอะไหล่ตามเวลา ตามรอบ หรือรอให้เสีย แบบไหนเหมาะกว่า?
| วิธีบำรุงรักษา | ข้อดี | ข้อจำกัด |
|---|---|---|
| Time-Based Maintenance | วางตารางง่าย ใช้กับระบบที่ไม่มีตัวนับรอบได้ | อาจไม่สัมพันธ์กับการใช้งานจริง |
| Cycle-Based Maintenance | สอดคล้องกับปริมาณการทำงานของ Clamp | ต้องมีระบบบันทึกจำนวนรอบที่เชื่อถือได้ |
| Condition-Based Maintenance | ตัดสินใจจากสภาพและความเสื่อมจริง | ต้องมีเกณฑ์ตรวจวัดและบุคลากรที่เหมาะสม |
| Run-to-Failure | ไม่เปลี่ยนก่อนชำรุด | เสี่ยงหยุดผลิตและไม่เหมาะกับชิ้นส่วนที่เกี่ยวข้องกับความปลอดภัย |
สำหรับงานที่ใช้งาน Toggle Clamp อย่างต่อเนื่อง การผสมผสานระหว่าง Cycle-Based และ Condition-Based Maintenance มักเป็นแนวทางที่เหมาะสมกว่าใช้จำนวนรอบเพียงอย่างเดียว
จะรู้ได้อย่างไรว่า Toggle Clamp ใกล้หมดอายุ?
หลายครั้งการสึกหรอเริ่มจากอาการเล็ก ๆ ที่พนักงานหน้างานอาจมองข้าม
อาการที่ควรตรวจสอบ ได้แก่
- มือจับมีระยะโยกหรือความคลอนเพิ่มขึ้น
- การเปิด–ปิดไม่ลื่นไหลเหมือนเดิม
- หัวกดสัมผัสชิ้นงานไม่สม่ำเสมอ
- ต้องปรับตำแหน่งหัวกดบ่อยขึ้น
- มีเสียงผิดปกติบริเวณจุดหมุน
- ชิ้นงานขยับระหว่างกระบวนการผลิต
- กลไกไม่สามารถเข้าสู่ตำแหน่งล็อกได้อย่างมั่นคง
อาการเหล่านี้ไม่ได้หมายความว่าทุกครั้งจะต้องเปลี่ยน Clamp ทั้งชุด แต่ต้องตรวจหาสาเหตุก่อนใช้งานต่อ โดยเฉพาะหากเกี่ยวข้องกับความสามารถในการยึดชิ้นงาน
การหล่อลื่นช่วยยืดอายุ Toggle Clamp ได้จริงหรือไม่?
สำหรับ Manual Toggle Clamp หลายรุ่น การหล่อลื่นจุดหมุนอย่างเหมาะสมสามารถช่วยลดแรงเสียดทานและการสึกหรอได้ แต่ควรเลือกน้ำมันหล่อลื่นและความถี่ตามคู่มือผู้ผลิต
หากทำงานในพื้นที่ที่มีฝุ่นหรือเศษโลหะ ควรทำความสะอาดสิ่งปนเปื้อนก่อนหล่อลื่น และระวังไม่ให้น้ำมันสัมผัสพื้นผิวจับยึดที่ต้องอาศัยแรงเสียดทาน
สำหรับ Pneumatic Toggle Clamp บางรุ่น อาจมีระบบหล่อลื่นภายในจากโรงงาน หรือใช้บูชชนิดไม่ต้องหล่อลื่น จึงไม่ควรเติมน้ำมันเข้าระบบลมโดยไม่มีข้อกำหนดรองรับ
การหล่อลื่นที่ดีช่วยลดการสึกหรอได้ แต่ไม่สามารถแก้ปัญหาสลักหรือรูจุดหมุนที่สึกจนเสียรูปแล้ว
ใช้ Cycle Counter หรือ PLC ช่วยวางแผน PM ได้อย่างไร?
ในสายการผลิตที่ทำงานต่อเนื่อง การใช้ระบบนับรอบจะช่วยลดข้อผิดพลาดจากการจดบันทึกด้วยมือ
สำหรับ Toggle Clamp ที่ทำงานด้วยระบบลม อาจใช้สัญญาณจากเซนเซอร์ตำแหน่งหรือ PLC เพื่อนับเมื่อ Clamp ทำงานครบหนึ่งรอบ โดยต้องออกแบบตรรกะไม่ให้นับซ้ำจากสัญญาณกระพริบหรือการเคลื่อนที่ไม่ครบจังหวะ
ส่วน Manual Toggle Clamp สามารถใช้ตัวนับรอบแบบกลไก หรือคำนวณจากจำนวนชิ้นงานเมื่อวิธีการทำงานมีความสม่ำเสมอ
หากมีระบบ CMMS หรือ Maintenance Dashboard อยู่แล้ว สามารถนำข้อมูลจำนวนรอบมาสร้างการแจ้งเตือนก่อนถึงกำหนดตรวจและกำหนดใบงาน PM ได้
ข้อควรระวังก่อนเปลี่ยนอะไหล่ Toggle Clamp
หาก Toggle Clamp ติดตั้งอยู่กับเครื่องจักรหรือระบบอัตโนมัติ ต้องปฏิบัติตามขั้นตอนควบคุมพลังงานอันตรายก่อนซ่อมบำรุง เช่น การแยกแหล่งพลังงานไฟฟ้า ลมอัด หรือแรงจากชิ้นส่วนที่อาจเคลื่อนตัวได้ และตรวจสอบว่าไม่มีพลังงานตกค้างที่เป็นอันตราย
ห้ามถอดจุดหมุนหรือคลายชิ้นส่วนรับแรงในขณะที่ชิ้นงานยังอยู่ในสภาพที่อาจเคลื่อนหรือตกหล่น
หลังเปลี่ยนอะไหล่ ควรตรวจสอบตำแหน่ง Over-Center การยึดฐาน ระยะการเคลื่อนที่ และความสามารถในการจับยึดก่อนนำกลับไปใช้งานจริง
FAQ: คำถามที่พบบ่อยเกี่ยวกับการเปลี่ยนอะไหล่ Toggle Clamp
1. Toggle Clamp ควรเปลี่ยนอะไหล่ทุกกี่รอบ?
ไม่มีจำนวนรอบมาตรฐานที่ใช้ได้กับทุกรุ่น ควรพิจารณาคู่มือผู้ผลิต ประวัติการสึกหรอ โหลด และสภาพการใช้งานจริง พร้อมกำหนดรอบตรวจเช็กก่อนถึงช่วงที่มีความเสี่ยงสูง
2. Toggle Clamp ใช้ไปแล้ว 100,000 รอบ ต้องเปลี่ยนทันทีหรือไม่?
ไม่จำเป็นเสมอไป หากผู้ผลิตไม่ได้กำหนดอายุไว้ที่จำนวนดังกล่าว ต้องพิจารณาสภาพอุปกรณ์และเกณฑ์ความปลอดภัยร่วมด้วย แต่หากพบความเสียหายหรือการจับยึดไม่ผ่านเกณฑ์ ต้องหยุดใช้งานทันที
3. อะไหล่ Toggle Clamp ส่วนใดควรตรวจสอบบ่อยที่สุด?
ควรให้ความสำคัญกับ Pivot Pin, Bushing, Linkage, Clamping Spindle และจุดยึดฐาน เพราะเกี่ยวข้องกับการเคลื่อนที่และความสามารถในการจับยึด ทั้งนี้ขึ้นอยู่กับโครงสร้างของแต่ละรุ่น
4. ควรเปลี่ยนเฉพาะอะไหล่หรือเปลี่ยน Toggle Clamp ทั้งชุด?
หากเป็นอะไหล่ที่ผู้ผลิตอนุญาตให้เปลี่ยนได้ สามารถเปลี่ยนเฉพาะชิ้นส่วนนั้นตามคู่มือ แต่ถ้าโครงสร้างหลักหรือชุด Linkage สึกเสียรูป การเปลี่ยนทั้งชุดอาจเหมาะสมและปลอดภัยกว่า
5. Pneumatic Toggle Clamp มีอายุการใช้งานเท่ากับ Manual Toggle Clamp หรือไม่?
ไม่จำเป็น เพราะโครงสร้าง แรงที่กระทำ ความเร็ว และเงื่อนไขการทำงานแตกต่างกัน โดย Pneumatic Toggle Clamp ยังมีระบบกระบอกลมและซีลที่ต้องพิจารณาเพิ่มเติม
6. ถ้าไม่มี Cycle Counter จะวางแผน PM ได้อย่างไร?
สามารถประมาณจำนวนรอบจากจำนวนชิ้นงานและจำนวนครั้งที่ Clamp ทำงานต่อชิ้น แล้วตรวจสอบความคลาดเคลื่อนจากงานจริงเป็นระยะ หากต้องการข้อมูลแม่นยำมากขึ้นจึงพิจารณาติดตั้งตัวนับรอบ
7. การหล่อลื่น Toggle Clamp ทำให้ไม่ต้องเปลี่ยนอะไหล่หรือไม่?
ไม่ใช่ การหล่อลื่นอาจช่วยลดการสึกหรอของจุดหมุนในรุ่นที่ผู้ผลิตแนะนำ แต่ไม่สามารถป้องกันความเสียหายทุกประเภทหรือทดแทนการตรวจสภาพและการเปลี่ยนชิ้นส่วนที่หมดสภาพได้
สรุป: เปลี่ยนอะไหล่ Toggle Clamp ให้ถูกจังหวะ ดีกว่ารอให้เครื่องหยุด
การวางแผนเปลี่ยนอะไหล่ Toggle Clamp ตามจำนวนรอบการใช้งานช่วยให้ฝ่ายซ่อมบำรุงมองเห็นแนวโน้มการเสื่อมสภาพได้ชัดเจนขึ้น โดยเฉพาะเครื่องจักรที่ทำงานซ้ำในปริมาณมาก
อย่างไรก็ตาม จำนวนรอบเป็นเพียงข้อมูลหนึ่งที่ใช้ตัดสินใจเท่านั้น สิ่งที่ควรพิจารณาร่วมกันคือข้อมูลผู้ผลิต สภาพชิ้นส่วน ความสามารถในการล็อกจับยึด ประวัติการซ่อม และความเสี่ยงของกระบวนการผลิต
เมื่อมีข้อมูลครบถ้วน โรงงานจะสามารถกำหนดรอบ PM จัดเตรียมอะไหล่ และวางแผนหยุดเครื่องได้เหมาะสมมากขึ้น แทนที่จะรอให้ Toggle Clamp เสียจนกระทบงานผลิต
เพราะการบำรุงรักษาที่ดี ไม่ใช่การเปลี่ยนอะไหล่ให้บ่อยที่สุด แต่คือการเปลี่ยนให้เหมาะกับสภาพการใช้งาน โดยไม่แลกกับความปลอดภัยของเครื่องจักรและผู้ปฏิบัติงาน
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#ToggleClamp #อะไหล่ToggleClamp #PreventiveMaintenance #การบำรุงรักษาเครื่องจักร #ซ่อมบำรุงโรงงาน #CycleBasedMaintenance #PneumaticClamp #FixtureDesign #IndustrialMaintenance #ลดDowntime #เครื่องจักรอุตสาหกรรม