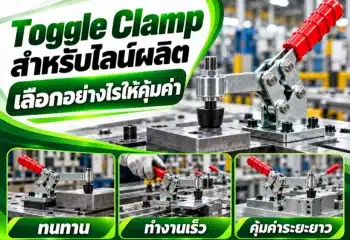
โรงงาน OEM ควรเลือกแคลมป์จับชิ้นงานแบบไหน?
สำหรับโรงงาน OEM (Original Equipment Manufacturer) การเลือก แคลมป์จับชิ้นงาน ไม่ควรดูแค่แรงจับหรือราคาต่อชิ้น เพราะ Clamp เป็นส่วนหนึ่งของ Jig & Fixture ที่มีผลโดยตรงต่อ Cycle Time, ความแม่นยำในการวางชิ้นงาน, ความสม่ำเสมอของงาน และความสะดวกของ Operator
หลักเลือกเบื้องต้นคือ
- ผลิตชิ้นงานเดิมซ้ำจำนวนมาก → ใช้ Toggle Clamp / Quick Clamp
- ต้องกดชิ้นงานจากด้านบน → Vertical หรือ Horizontal Hold-Down Clamp
- ต้องดันหรือดึงในแนวนอน → Push-Pull Clamp
- ต้องล็อกฝา แม่พิมพ์ หรือชิ้นงานสองส่วนเข้าหากัน → Latch Clamp
- Cycle Time สูงมาก → พิจารณา Pneumatic Clamp
- ต้องการแรงจับสูงหรือระบบอัตโนมัติ → พิจารณา Pneumatic / Hydraulic Clamp
แต่ก่อนเลือกจริงต้องดูอย่างน้อย แรงที่เกิดกับชิ้นงาน ทิศทางแรง จำนวนรอบต่อวัน พื้นที่ติดตั้ง รูปร่างชิ้นงาน และแผน Automation ในอนาคต
ทำไมโรงงาน OEM ต้องให้ความสำคัญกับแคลมป์จับชิ้นงาน?
โรงงาน OEM ต่างจากงาน Workshop ทั่วไปตรงที่ต้องผลิตสินค้าให้ได้ จำนวนมาก คุณภาพสม่ำเสมอ และส่งมอบตรงเวลา
ขั้นตอนเล็ก ๆ ที่ดูเหมือนไม่สำคัญ เช่น การขันชิ้นงานเข้า Fixture หากต้องทำวันละหลายร้อยหรือหลายพันครั้ง สามารถกลายเป็นเวลาที่สูญเสียสะสมได้มาก
ตัวอย่างกระบวนการหนึ่งอาจเป็น
วางชิ้นงาน → จัดตำแหน่ง → ล็อก → ทำงาน → ปลดล็อก → นำออก
ถ้าเลือก Clamp เหมาะสม ขั้นตอน “ล็อก” และ “ปลดล็อก” อาจทำได้รวดเร็วและซ้ำตำแหน่งเดิมได้ง่ายกว่าเดิม
ดังนั้นแคลมป์ในโรงงาน OEM ไม่ใช่เพียงอุปกรณ์สำหรับ “จับของให้อยู่” แต่เป็นส่วนหนึ่งของการออกแบบกระบวนการผลิต
แคลมป์จับชิ้นงานสำหรับ OEM ต่างจาก Clamp ใช้งานทั่วไปอย่างไร?
งาน OEM มักต้องการคุณสมบัติมากกว่าเรื่องแรงจับ
| หัวข้อ | งานทั่วไป | งาน OEM |
|---|---|---|
| ความถี่ใช้งาน | ไม่สูงมาก | สูงและใช้งานต่อเนื่อง |
| Cycle Time | ไม่ใช่ปัจจัยหลักเสมอไป | มีผลโดยตรงต่อกำลังผลิต |
| Repeatability | ปานกลาง | ต้องการสูง |
| Jig & Fixture | อาจไม่ใช้ | ใช้บ่อย |
| อายุการใช้งาน | ตามงานทั่วไป | ต้องรองรับจำนวน Cycle สูง |
| อะไหล่ | ไม่ได้วางแผนมาก | ควรมี Spare |
| Automation | มีน้อย | มีโอกาสต่อยอดสูง |
| Traceability | ไม่จำเป็นทุกกรณี | มักต้องจัดการเป็นระบบ |
โรงงาน OEM จึงควรมอง Clamp เป็น Production Component มากกว่าอุปกรณ์ช่างทั่วไป
1. เริ่มจากดู “ชิ้นงาน” ก่อนเลือก Clamp
ข้อผิดพลาดที่พบได้บ่อยคือเลือก Clamp ก่อนออกแบบ Fixture
จริง ๆ แล้วควรเริ่มจากคำถามว่า
- ชิ้นงานทำจากอะไร?
- ขนาดเท่าไร?
- หนักเท่าไร?
- ผิวชิ้นงานรับแรงกดได้มากแค่ไหน?
- มี Datum อยู่ตรงไหน?
- ต้องจับจากด้านบน ด้านข้าง หรือด้านหน้า?
- ระหว่างผลิตมีแรงมากระทำในทิศทางใด?
ตัวอย่างเช่น ชิ้นงานเหล็กหนาสามารถรับแรงกดได้สูงกว่าชิ้นงานพลาสติกบาง
ถ้านำ Clamp แรงสูงไปกดพลาสติก อาจทำให้ชิ้นงานยุบหรือเสียรูปก่อนเริ่มกระบวนการเสียอีก
2. เลือกประเภทแคลมป์ให้ตรงกับทิศทางการจับ
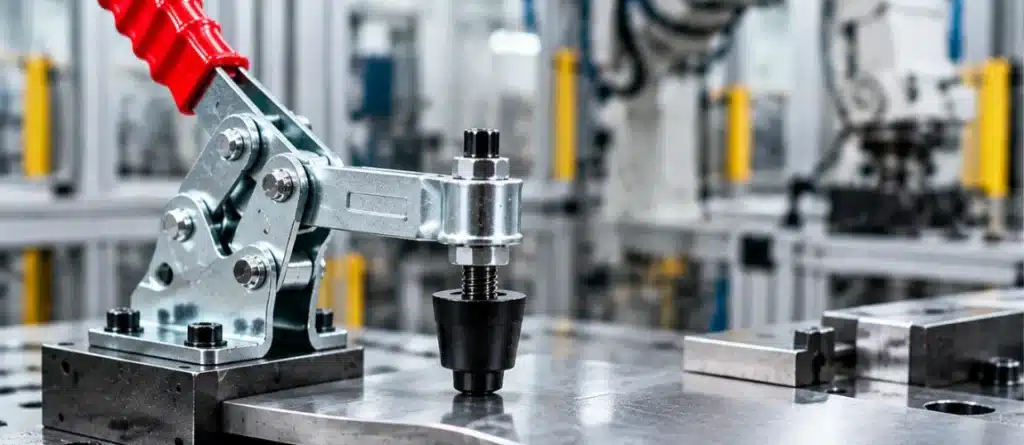
Vertical Toggle Clamp
เหมาะกับงานกดชิ้นงานจากด้านบน โดย Handle เคลื่อนขึ้น-ลงในแนวตั้ง
นิยมใช้กับ
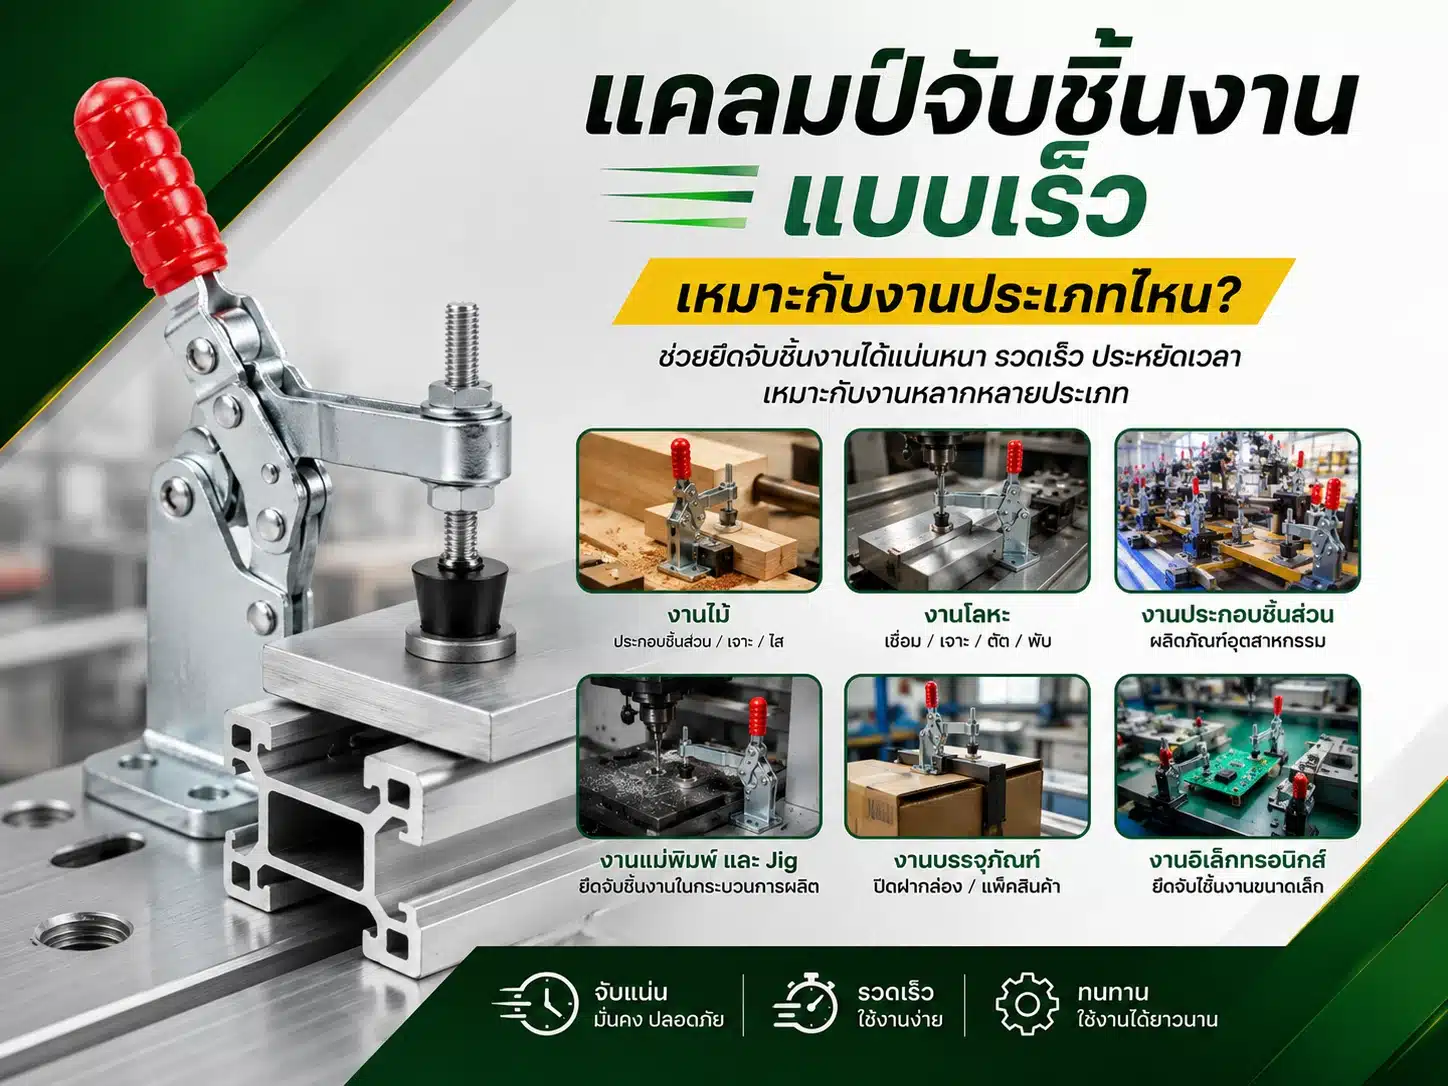
- Welding Jig
- Assembly Jig
- Drilling Jig
- Inspection Fixture
จุดเด่นคือใช้งานง่ายและเห็นตำแหน่ง Handle ชัด
Horizontal Toggle Clamp
ทำงานคล้ายแบบ Vertical แต่ Handle จะอยู่ในแนวต่ำเมื่อ Lock
เหมาะกับ Fixture ที่มีพื้นที่ด้านบนจำกัด หรือไม่ต้องการให้ Handle ยื่นขึ้นมารบกวนเครื่องมือ
Push-Pull Clamp
ใช้แรงดันหรือดึงในแนวนอน
เหมาะกับ
- ดันชิ้นงานเข้าหา Locator
- จับชิ้นงานจากด้านข้าง
- Fixture ที่พื้นที่ด้านบนจำกัด
Latch Clamp
ใช้ดึงสองส่วนเข้าหากัน
เหมาะกับ
- ฝาครอบ
- Mold
- Jig ที่ต้องเปิด-ปิด
- ตู้หรือ Fixture Panel
Pneumatic Clamp
เหมาะกับงานที่ต้องเปิด-ปิดบ่อย หรือต้องการเชื่อมต่อระบบควบคุม
ช่วยลดการใช้แรงของ Operator และสามารถนำไปเชื่อมกับ Sensor หรือ PLC ได้ง่ายกว่า Manual Clamp
ตารางเลือกประเภท Clamp ตามงาน OEM
| งาน | Clamp ที่ควรพิจารณา |
|---|---|
| Welding Fixture | Vertical / Horizontal Toggle |
| Assembly Fixture | Toggle Clamp |
| Drilling Jig | Hold-Down Clamp |
| Inspection Jig | Toggle / Push-Pull |
| งานดันเข้าหา Datum | Push-Pull |
| ฝาหรือแม่พิมพ์ | Latch Clamp |
| งาน Cycle สูง | Pneumatic Clamp |
| Automation | Pneumatic / Hydraulic |
| พื้นที่ด้านบนแคบ | Horizontal Clamp |
| งานชิ้นเล็ก | Compact Toggle Clamp |
3. Holding Capacity ไม่ควรเลือกสูงที่สุดเสมอไป
คำว่า Holding Capacity หมายถึงความสามารถของ Clamp ในการรักษาชิ้นงานให้อยู่ในตำแหน่งภายใต้เงื่อนไขที่กำหนดของอุปกรณ์
การเลือกแรงจับมากเกินไปไม่ได้หมายความว่าจะปลอดภัยกว่าเสมอ
เพราะอาจทำให้
- ชิ้นงานบางเสียรูป
- พลาสติกเป็นรอย
- ผิวชุบเสียหาย
- Jig รับแรงเกินจำเป็น
- Operator เปิด-ปิดยากขึ้น
ควรเลือกแรงจับให้มากพอสำหรับแรงที่เกิดขึ้นจริง พร้อมเผื่อค่าความปลอดภัยตามการออกแบบ Fixture
4. จุดกดของ Clamp ต้องสัมพันธ์กับ Datum
Clamp มีหน้าที่ไม่เพียง “กด” แต่ควรกดชิ้นงานไปยังจุดอ้างอิงของ Fixture
หลักง่าย ๆ คือ
Locator กำหนดตำแหน่ง — Clamp รักษาตำแหน่ง
ถ้า Clamp กดผิดทิศ อาจทำให้ชิ้นงาน
- ยกตัว
- เอียง
- หมุน
- เคลื่อนจาก Datum
แม้ Clamp จะมีแรงจับสูงมากก็ตาม
ดังนั้นการออกแบบ Clamp ต้องพิจารณาร่วมกับ Locator, Stopper และ Support
5. Cycle Time สำคัญมากสำหรับ OEM
สมมติ Fixture แบบเดิมใช้เวลาขันและคลายชิ้นงาน 15 วินาที
หลังเปลี่ยนเป็น Toggle Clamp ใช้เวลาเพียง 5 วินาที
ลดลง 10 วินาทีต่อชิ้น
ถ้าผลิตวันละ 600 ชิ้น
10 × 600 = 6,000 วินาที
เท่ากับลดได้ประมาณ 100 นาทีต่อวัน
ตัวเลขจริงต้องวัดจากหน้างาน แต่ตัวอย่างนี้สะท้อนว่า Clamp ที่เหมาะสมอาจสร้างผลลัพธ์มากกว่าส่วนต่างราคาของอุปกรณ์
6. โรงงาน OEM ควรดูจำนวน Cycle ด้วย
แคลมป์ที่ถูกใช้งานวันละ 20 ครั้ง กับ Clamp ที่ถูกเปิด-ปิดวันละ 2,000 ครั้ง มีภาระการใช้งานต่างกันมาก
จึงควรดู
- Frequency of Use
- จำนวน Cycle ต่อ Shift
- จำนวน Shift ต่อวัน
- สภาพแวดล้อม
- ฝุ่น
- น้ำมัน
- เศษโลหะ
- อุณหภูมิ
ร่วมกับข้อมูลจากผู้ผลิต
สำหรับจุด Critical ควรมีแผนตรวจและเปลี่ยนอะไหล่ก่อนเกิด Failure
7. วัสดุ Clamp ต้องเหมาะกับสภาพแวดล้อม
โรงงาน OEM แต่ละแห่งมีสภาพแวดล้อมต่างกัน
เช่น
โรงงานทั่วไป
สามารถใช้ Clamp เหล็กชุบผิวตามมาตรฐานของผู้ผลิตได้
พื้นที่มีความชื้นสูง
ควรพิจารณาความทนต่อการกัดกร่อน
อุตสาหกรรมอาหาร
อาจต้องพิจารณาวัสดุ Stainless Steel หรือวัสดุที่เหมาะสมกับพื้นที่ผลิต
งานเชื่อม
ต้องคำนึงถึงสะเก็ดเชื่อม ความร้อน และตำแหน่งที่ Clamp จะไม่ขวาง Torch
จึงไม่ควรเลือกจากรูปทรงอย่างเดียว
8. พื้นที่ติดตั้งสำคัญไม่แพ้แรงจับ
Fixture ในโรงงาน OEM มักมีพื้นที่จำกัด
ก่อนเลือก Clamp ควรตรวจ
- Base Dimension
- ระยะรู Mounting
- Handle Sweep
- Spindle Adjustment
- Clearance
- ระยะเปิดชิ้นงาน
- ระยะเข้าถึงของ Operator
Clamp บางรุ่นดูเหมือนติดตั้งได้ แต่เมื่อเปิด Handle แล้วอาจชนเครื่องจักรหรือชิ้นส่วนอื่น
ดังนั้นควรดู Drawing และ Datasheet ก่อนออกแบบ Jig
9. ต้องคิดถึง Ergonomics ของ Operator
ถ้า Operator ต้องเปิด-ปิด Clamp วันละหลายร้อยครั้ง การจัดวาง Handle ส่งผลต่อความเมื่อยล้าอย่างชัดเจน
ตำแหน่งที่ดีควร
- จับได้ถนัด
- ไม่ต้องเอื้อมไกล
- ไม่ต้องบิดข้อมือมาก
- ไม่หนีบนิ้ว
- ไม่ชน Fixture
- มองเห็นสถานะ Lock/Unlock ได้ง่าย
ในบางกรณีการเปลี่ยนจาก Manual Clamp เป็น Pneumatic Clamp อาจช่วยลดการเคลื่อนไหวซ้ำของ Operator ได้มาก
10. ถ้ามีแผนทำ Automation ควรคิดตั้งแต่แรก
โรงงาน OEM จำนวนมากเริ่มจาก Manual Fixture ก่อน แล้วค่อยพัฒนาเป็น Semi-Automation หรือ Automation
หากรู้ล่วงหน้าว่าอนาคตจะเพิ่ม
- Robot
- PLC
- Sensor
- Pneumatic System
- Automatic Loading
ควรออกแบบ Jig เผื่อไว้ตั้งแต่ต้น
ตัวอย่างเช่น Manual Toggle Clamp อาจใช้ช่วงเริ่มต้น แต่ Layout ของ Fixture ควรเหลือพื้นที่สำหรับติดตั้ง Pneumatic Clamp ในอนาคต
จะช่วยลดการทำ Fixture ใหม่ทั้งชุด
Manual Clamp VS Pneumatic Clamp สำหรับ OEM
| หัวข้อ | Manual Clamp | Pneumatic Clamp |
|---|---|---|
| ราคาเริ่มต้น | ต่ำกว่า | สูงกว่า |
| การติดตั้ง | ง่าย | ต้องมีระบบลม |
| Cycle Time | เร็ว | เร็วและสม่ำเสมอ |
| Operator Effort | มี | ต่ำกว่า |
| Automation | จำกัด | เหมาะกว่า |
| Control | Manual | PLC / Valve ได้ |
| Maintenance | ง่ายกว่า | ต้องดูระบบลม |
| งานปริมาณมาก | เหมาะ | เหมาะมาก |
| Investment | ต่ำ | สูงกว่า |
ถ้าไลน์ยังผลิตไม่มาก Manual Clamp อาจเพียงพอ
แต่ถ้า Volume เพิ่มขึ้นมาก การลงทุน Pneumatic อาจคุ้มกว่าเมื่อมองที่ Total Cycle Time และ Labor
11. OEM ควรตรวจ Datasheet อะไรบ้าง?
ก่อน Approve Clamp ควรดูอย่างน้อย
| ข้อมูล | ใช้ดูอะไร |
|---|---|
| Holding Capacity | ความสามารถในการจับ |
| Weight | น้ำหนักอุปกรณ์ |
| Base Size | พื้นที่ติดตั้ง |
| Mounting Hole | ตำแหน่งรู |
| Spindle Size | การปรับจุดกด |
| Handle Movement | พื้นที่ในการเปิด-ปิด |
| Material | ความเหมาะสมกับสภาพงาน |
| Surface Treatment | การป้องกันผิว |
| Drawing | ออกแบบ Fixture |
| Product Code | การจัดซื้อและ Spare |
การมี Datasheet ชัดเจนช่วยให้ Engineer, Purchasing และ Maintenance ใช้ข้อมูลชุดเดียวกัน
12. อย่ามองข้าม Stock และ Lead Time
สำหรับ OEM ปัญหาใหญ่ไม่ใช่เพียง Clamp เสีย แต่คือ
“เสียแล้วไม่มีอะไหล่เปลี่ยน”
หาก Clamp ตัวหนึ่งอยู่ใน Jig ที่มีเพียงชุดเดียว การรออะไหล่อาจทำให้ Production Line หยุดได้
ดังนั้นควรตรวจ
- สินค้ามี Stock หรือไม่
- Lead Time เท่าไร
- รุ่นมีจำหน่ายต่อเนื่องหรือไม่
- มี Spare Part หรือไม่
- สามารถซื้อรุ่นเดิมซ้ำได้หรือไม่
โรงงานที่มี Fixture จำนวนมากอาจกำหนดมาตรฐาน Clamp รุ่นหลักไม่กี่รุ่น เพื่อลดจำนวน Spare ที่ต้องเก็บ
13. Standardization ช่วยโรงงาน OEM ได้อย่างไร?
ถ้า Engineer แต่ละคนเลือก Clamp คนละแบรนด์ คนละรุ่น คนละขนาดทุกโครงการ สุดท้าย Maintenance จะต้องเก็บอะไหล่จำนวนมาก
ตัวอย่างเช่น จากเดิมมี Clamp 25 รุ่น อาจวิเคราะห์และ Standardize ให้เหลือเพียง
- Small Vertical Clamp
- Medium Vertical Clamp
- Horizontal Clamp
- Push-Pull Clamp
- Latch Clamp
แล้วเลือกใช้รุ่นมาตรฐานเป็นอันดับแรก
ข้อดีคือ
- Purchasing สั่งง่ายขึ้น
- Maintenance หาอะไหล่ง่าย
- ลด Stock SKU
- Engineer ออกแบบเร็วขึ้น
- เปลี่ยน Clamp หน้างานได้ง่ายขึ้น
ตาราง Checklist ก่อนเลือก Clamp สำหรับ OEM
| คำถาม | ต้องรู้ก่อนเลือก |
|---|---|
| ชิ้นงานอะไร? | Material / Shape |
| ขนาดเท่าไร? | Dimension |
| น้ำหนักเท่าไร? | Workpiece Weight |
| ต้องกดทางไหน? | Clamp Direction |
| แรงจาก Process เท่าไร? | Process Force |
| ผลิตกี่ชิ้นต่อวัน? | Volume |
| เปิด-ปิดกี่ครั้ง? | Cycle |
| พื้นที่ติดตั้งเท่าไร? | Fixture Space |
| ต้องการ Manual หรือ Auto? | Automation Level |
| มีสารเคมี/น้ำ/ความร้อนหรือไม่? | Environment |
| มี Datasheet หรือไม่? | Engineering Data |
| มี Stock / Spare หรือไม่? | Maintenance Risk |
How to: วิธีเลือกแคลมป์จับชิ้นงานสำหรับ OEM
ขั้นตอนที่ 1 ระบุ Process
เริ่มจากกำหนดว่าชิ้นงานจะถูกนำไป
- เชื่อม
- เจาะ
- ประกอบ
- ตรวจสอบ
- Machine
- Test
เพราะแต่ละ Process มีแรงและรูปแบบการจับต่างกัน
ขั้นตอนที่ 2 วิเคราะห์ชิ้นงาน
ตรวจ Material, Dimension, Weight และตำแหน่ง Datum
รวมถึงดูว่าบริเวณใดสามารถรับแรงกดได้โดยไม่ทำให้ชิ้นงานเสียรูป
ขั้นตอนที่ 3 กำหนดทิศทางการจับ
เลือกว่าจะ
กดลง / ดันเข้า / ดึง / ล็อกสองส่วนเข้าหากัน
แล้วจึงเลือกรูปแบบ Clamp
ขั้นตอนที่ 4 เลือก Holding Capacity
ประเมินแรงจาก Process และเลือก Clamp ให้เหมาะกับการใช้งานจริง ไม่เลือกจากตัวเลขสูงสุดเพียงอย่างเดียว
ขั้นตอนที่ 5 ตรวจ Cycle Time
จับเวลาการ Loading, Clamping, Processing, Unclamping และ Unloading
หาก Clamp เป็น Bottleneck ควรพิจารณา Quick Clamp หรือ Pneumatic System
ขั้นตอนที่ 6 ตรวจ Fixture Clearance
นำ Drawing ของ Clamp ไปวางใน Jig Design เพื่อเช็ก Handle, Spindle และ Clearance ก่อนผลิต Fixture
ขั้นตอนที่ 7 ตรวจ Ergonomics
ทดลองตำแหน่ง Handle กับ Operator จริง โดยเฉพาะไลน์ที่ต้องทำซ้ำหลายร้อยครั้งต่อวัน
ขั้นตอนที่ 8 ตรวจ Datasheet และ Supply
ตรวจ Product Code, Drawing, Datasheet, Stock, Lead Time และ Spare Part
ขั้นตอนที่ 9 ทำ Trial
ก่อนใช้ทั้งโรงงาน ควรติดตั้ง Prototype Fixture และทดลองกับชิ้นงานจริง
ขั้นตอนที่ 10 Standardize รุ่นที่ผ่านการใช้งาน
เมื่อพบรุ่นที่เหมาะสมแล้ว ควรบันทึกเป็น Approved Model เพื่อใช้ซ้ำในโครงการอื่น
FAQ แคลมป์จับชิ้นงานสำหรับ OEM
โรงงาน OEM ควรเลือก Toggle Clamp แบบไหน?
ขึ้นอยู่กับทิศทางการจับ พื้นที่ติดตั้ง และรูปแบบ Fixture หากต้องกดจากด้านบนสามารถเริ่มพิจารณา Vertical หรือ Horizontal Toggle Clamp ส่วนงานที่ต้องดันจากด้านข้างอาจเหมาะกับ Push-Pull Clamp
Holding Capacity ยิ่งสูงยิ่งดีไหม?
ไม่เสมอไป ควรเลือกให้เหมาะกับแรงที่เกิดในกระบวนการและวัสดุชิ้นงาน เพราะแรงจับสูงเกินไปอาจทำให้ชิ้นงานบางหรือชิ้นงานพลาสติกเสียรูปได้
งาน OEM ควรใช้ Manual หรือ Pneumatic Clamp?
งาน Volume ต่ำถึงปานกลางสามารถใช้ Manual Clamp ได้ ส่วนงาน Cycle สูงหรือมีแผน Automation อาจเหมาะกับ Pneumatic Clamp มากกว่า
Clamp ช่วยลด Cycle Time ได้อย่างไร?
Quick-Action Clamp ลดเวลาในการขันและคลายชิ้นงาน ทำให้ขั้นตอน Loading และ Unloading เร็วขึ้น โดยผลลัพธ์จริงควรวัดจาก Cycle Time ของหน้างาน
OEM จำเป็นต้องใช้ Clamp รุ่นเดียวกันทั้งโรงงานไหม?
ไม่จำเป็น แต่ควร Standardize รุ่นหลักเท่าที่ทำได้ เพราะช่วยลด Spare Part, SKU และทำให้ Maintenance เปลี่ยนอุปกรณ์ได้ง่ายขึ้น
ก่อนสั่ง Clamp ต้องขอ Datasheet ไหม?
ควรมี โดยเฉพาะ Dimension, Holding Capacity, Mounting Hole และ Drawing เพื่อใช้ตรวจสอบก่อนออกแบบหรือผลิต Fixture
งานเชื่อมควรเลือก Clamp อย่างไร?
ต้องเลือก Clamp ที่สามารถกดชิ้นงานเข้าหา Datum ได้โดยไม่ขวาง Torch หรือแนวเชื่อม รวมถึงควรคำนึงถึงความร้อนและสะเก็ดจากงานเชื่อม
ชิ้นงานพลาสติกใช้ Toggle Clamp ได้ไหม?
ใช้ได้ แต่ต้องเลือกแรงกดและ Contact Pad ให้เหมาะสม เพื่อหลีกเลี่ยงรอยกดหรือการเสียรูปของชิ้นงาน
โรงงานควรเก็บ Clamp สำรองหรือไม่?
หาก Clamp อยู่ในจุดสำคัญของ Production Line ควรมี Spare ตามระดับ Criticality และ Lead Time ของสินค้า เพื่อป้องกัน Downtime จากการรออะไหล่
สรุป
การเลือก แคลมป์จับชิ้นงานสำหรับ OEM ไม่ควรเริ่มจากคำถามว่า
“ตัวไหนแรงจับเยอะที่สุด?”
แต่ควรเริ่มจาก
ชิ้นงานอะไร → Process อะไร → แรงมาจากไหน → ต้องจับทิศไหน → ผลิตกี่ Cycle → Fixture มีพื้นที่เท่าไร
จากนั้นจึงพิจารณา Holding Capacity, Clamp Type, Ergonomics, Datasheet, Stock และ Automation
สำหรับโรงงาน OEM ที่ผลิตจำนวนมาก Clamp ที่เหมาะสมสามารถช่วยทั้ง ลด Cycle Time เพิ่ม Repeatability ลดความเหนื่อยของ Operator และทำให้ Jig & Fixture มีมาตรฐานมากขึ้น
และหากมีการ Standardize รุ่น Clamp ร่วมกับระบบจัดซื้อและ Maintenance ตั้งแต่ต้น ก็จะช่วยลดความซับซ้อนของอะไหล่และลดความเสี่ยงที่ Production ต้องหยุดเพราะอุปกรณ์จับยึดเพียงชิ้นเดียว
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์ #แคลมป์จับชิ้นงาน #ToggleClamp #Clamp #OEM #โรงงานOEM #JigFixture #FixtureClamp #Workholding #อุปกรณ์จับยึดชิ้นงาน #Automation #โรงงานอุตสาหกรรม