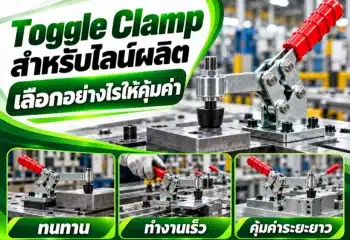
เสียง “กึก ๆ”, “เอี๊ยด”, “แกร๊ก” หรือเสียงกระแทกที่เกิดขึ้นระหว่างใช้งาน แคลมป์จับชิ้นงาน หรือแคลมป์ล็อคชิ้นงานไม่ควรมองว่าเป็นเรื่องปกติเสมอไป โดยเฉพาะแคลมป์ที่เคยทำงานเงียบแล้วเริ่มมีเสียงมากขึ้นหลังใช้งานไปสักระยะ
สาเหตุอาจเป็นเรื่องเล็กอย่าง จุดหมุนแห้ง น็อตยึดเริ่มคลาย หรือมีเศษโลหะติดบริเวณกลไก แต่บางกรณีอาจเกิดจาก Pin, Bush, Linkage หรือชิ้นส่วนภายในเริ่มสึก รวมถึงการติดตั้งแคลมป์ไม่ตรงแนวกับชิ้นงาน
สำหรับ Toggle Clamp กลไกจะทำงานผ่านชุดคาน จุดหมุน และ Pin ก่อนเข้าสู่ตำแหน่ง Over-Center เพื่อ Lock ชิ้นงาน ดังนั้นถ้าจุดใดจุดหนึ่งมี Clearance มากผิดปกติ ขาดการหล่อลื่น หรือตั้งตำแหน่ง Spindle ไม่เหมาะสม ก็สามารถทำให้เกิดเสียงและการเคลื่อนไหวที่ผิดปกติได้
สิ่งสำคัญคือ ไม่ควรแก้ด้วยการฉีดน้ำมันทุกจุดทันที แต่ควรหาก่อนว่าเสียงดังมาจากตำแหน่งใด เพราะแคลมป์บางรุ่นใช้ Bearing หรือชิ้นส่วนที่ผู้ผลิตออกแบบให้ไม่ต้องหล่อลื่นเพิ่มเติม
แคลมป์จับชิ้นงานเสียงดัง เกิดจากอะไร?
แคลมป์จับชิ้นงานที่เริ่มมีเสียงดังมักเกิดจากการเสียดสี จุดหมุนขาดการหล่อลื่น น็อตยึดคลาย ชิ้นส่วนสึก มีเศษโลหะหรือสิ่งสกปรกสะสม รวมถึงการตั้งตำแหน่งแคลมป์หรือแรงกดไม่เหมาะสม
ควรเริ่มตรวจจากจุดง่ายก่อน ได้แก่
- น็อตและฐานยึดแคลมป์
- Pin และ Pivot
- Linkage
- Spindle หรือหัวกด
- จุดสัมผัสกับชิ้นงาน
- เศษโลหะ ฝุ่น และคราบจากกระบวนการผลิต
- แนวการติดตั้งและแรงกด
หากมีเสียงร่วมกับ การโยกมากขึ้น เคลื่อนที่สะดุด แรงจับลดลง หรือ Lock ไม่เหมือนเดิม ควรหยุดใช้งานและตรวจชิ้นส่วนก่อนใช้งานต่อ เพราะเสียงและการสั่นที่ผิดปกติในกลไกเครื่องจักรสามารถเป็นสัญญาณของการสึกหรือการจัดแนวที่ผิดได้
แคลมป์จับชิ้นงานเสียงดังแบบไหนที่ควรสังเกต?
ลักษณะเสียงสามารถช่วยให้หาต้นเหตุได้เร็วขึ้น
| ลักษณะเสียง | จุดที่ควรตรวจเบื้องต้น |
|---|---|
| เอี๊ยด ๆ | Pivot, Pin, จุดเสียดสี, การหล่อลื่น |
| กึก ๆ ตอน Lock | Spindle, Linkage, ระยะ Over-Center |
| แกร๊ก ๆ ระหว่างขยับ | Pin/Bush สึก หรือชิ้นส่วนหลวม |
| กระแทกดังตอนปิด | แรงปิดสูงเกินไป หรือตั้ง Spindle ไม่เหมาะ |
| สั่นและมีเสียง | ฐานยึด น็อต Fixture หรือแนวแรง |
| เสียงไม่สม่ำเสมอ | สิ่งสกปรกหรือชิ้นส่วนสึก |
| เสียงลมผิดปกติ | ระบบ Pneumatic หรือข้อต่อลม |
| เสียงร่วมกับการเคลื่อนกระตุก | Lubrication, Guide หรือกลไกภายใน |
เสียงเพียงอย่างเดียวไม่สามารถใช้ยืนยันสาเหตุได้ แต่ช่วยจำกัดจุดที่ต้องตรวจได้เร็วขึ้น
7 สาเหตุที่ทำให้แคลมป์จับชิ้นงานเกิดเสียงดัง
1. จุดหมุนหรือ Pin แห้ง
สำหรับแคลมป์ที่มีกลไกแบบ Linkage จะมี Pin และ Pivot หลายตำแหน่ง
เมื่อใช้งานซ้ำหลายพันรอบ น้ำมันหรือจาระบีเดิมอาจลดลง หรือสิ่งสกปรกเข้าไปบริเวณผิวสัมผัส ทำให้เกิดแรงเสียดสีเพิ่มขึ้น
อาการที่พบได้ เช่น
- มีเสียงเอี๊ยดตอนเปิด-ปิด
- Handle รู้สึกฝืดกว่าเดิม
- การเคลื่อนที่ไม่ลื่น
- ต้องออกแรงมากขึ้น
เอกสารทางเทคนิคของ Carr Lane ระบุว่าจุด Link Pin ในสภาพแวดล้อมแห้งสามารถแห้งได้ และแนะนำให้มีการเติมจาระบีตามความเหมาะสมของผลิตภัณฑ์
วิธีแก้
ทำความสะอาดจุดหมุนก่อน แล้วตรวจคู่มือของแคลมป์รุ่นนั้นว่าผู้ผลิตกำหนดให้ใช้สารหล่อลื่นประเภทใด
ไม่ควรใช้น้ำมันหรือจาระบีแบบใดก็ได้โดยไม่ตรวจ Specification
2. น็อตยึดฐานเริ่มคลาย
แคลมป์อาจไม่ได้มีปัญหาที่ตัวกลไกเลย แต่เสียงเกิดจาก ฐานแคลมป์ขยับบน Fixture
โดยเฉพาะงาน
- เชื่อม
- เจาะ
- Grinding
- Assembly ที่มีแรงสั่น
- Production Line ที่เปิด-ปิดแคลมป์บ่อย
เมื่อน็อตยึดเริ่มคลาย เวลาออกแรงกดจะเกิดการเคลื่อนตัวเล็ก ๆ ทำให้ได้ยินเสียง “กึก”
คู่มืออุปกรณ์ Workholding ของ Carr Lane แนะนำให้ตรวจความแน่นและแรงขันของสกรูยึดก่อนใช้งานระบบ
วิธีตรวจง่าย ๆ
ทำเครื่องหมาย Witness Mark ที่หัวน็อตและฐาน
ถ้าเส้นเริ่มไม่ตรงกันหลังใช้งาน แสดงว่าน็อตอาจมีการหมุนหรือคลายตัว
3. Pin, Bush หรือ Linkage เริ่มสึก
หากแคลมป์ใช้งานมานานมาก เสียงอาจเกิดจาก Clearance ของชิ้นส่วนที่เพิ่มขึ้นจากการสึก
ลองจับ Handle แล้วขยับเบา ๆ ขณะที่แคลมป์ไม่ได้จับชิ้นงาน
ถ้ารู้สึกว่า
- โยกมากผิดปกติ
- Pin ขยับ
- แขนแคลมป์มีระยะฟรีมาก
- Lock แล้วแต่ยังมี Movement
ควรตรวจ Pin, Rivet, Bush และ Linkage
การสึกของชิ้นส่วนที่สัมผัสกันสามารถเพิ่มแรงเสียดสี เสียง และการสั่นได้ หากปล่อยไว้อาจกระทบการทำงานของกลไกในระยะยาว
4. ตั้ง Spindle หรือหัวกดแน่นเกินไป
Toggle Clamp ไม่ได้ใช้หลักว่า
“ยิ่งขันหัวกดลงเยอะ ยิ่งจับแน่นดี”
เสมอไป
ถ้าตั้ง Spindle ต่ำเกินไป เมื่อ Handle เข้าสู่ตำแหน่ง Lock ผู้ใช้อาจต้องออกแรงมากผิดปกติ
ผลที่ตามมาอาจเป็น
- เสียงกระแทกตอน Lock
- Handle แข็ง
- Linkage รับโหลดสูง
- Pad กดชิ้นงานแรงเกินจำเป็น
- Fixture หรือชิ้นงานเกิดการโก่ง
Carr Lane ระบุว่าแรง Clamp จริงขึ้นอยู่กับหลายปัจจัย รวมถึงตำแหน่ง Spindle และการปรับความสูงของ Spindle อย่างถูกต้อง
แนวทางแก้
คลาย Spindle เล็กน้อยแล้วตั้งใหม่ให้แคลมป์สามารถเข้าสู่ตำแหน่ง Over-Center ได้อย่างเป็นธรรมชาติ โดยยังมีแรงจับเพียงพอกับงาน
5. แนวแรงของแคลมป์ไม่ตรงกับชิ้นงาน
อีกสาเหตุหนึ่งที่เจอบ่อยคือ ตัวแคลมป์ติดตั้งเอียง แต่หัวกดต้องพยายามดันชิ้นงานในอีกแนวหนึ่ง
ทำให้เกิด Side Load กับ
- Spindle
- Arm
- Pivot
- Linkage
Carr Lane แนะนำว่าในการจับผิวชิ้นงานที่เอียง ควรจัดพื้นผิว Clamp และ Mounting ให้สัมพันธ์กันอย่างเหมาะสม เพื่อหลีกเลี่ยงการออกแรงผิดแนว
สังเกตง่าย ๆ
หลัง Clamp แล้ว Pad ควรสัมผัสชิ้นงานอย่างเต็มหน้า
ถ้าสัมผัสเพียงขอบเดียว หรือ Pad ถูกดันเอียงชัดเจน ควรปรับ Fixture ใหม่
6. เศษโลหะ ฝุ่น หรือ Welding Spatter ติดกลไก
แคลมป์ที่อยู่ใกล้งานเชื่อม เจียร หรือ Cutting มีโอกาสเจอ
- ฝุ่นโลหะ
- เศษ Chip
- Welding Spatter
- น้ำมัน
- คราบจากกระบวนการผลิต
เมื่อเข้าไปสะสมบริเวณ Pin หรือ Sliding Surface อาจทำให้การเคลื่อนที่ฝืดและเกิดเสียงได้
คู่มือ Workholding หลายประเภทจึงกำหนดให้ทำความสะอาดบริเวณ Guide และ Surface เป็นระยะ โดยเฉพาะงานที่มี Contamination สูง
วิธีแก้
ใช้แปรงหรือลมตามวิธีที่เหมาะสมกับหน้างานเพื่อกำจัดเศษสิ่งสกปรก
สำหรับงานเชื่อมควรระวัง Spatter ที่เกาะบริเวณ Sliding Surface และ Pin
7. เลือกขนาดแคลมป์เล็กเกินไป
บางครั้งการซ่อมไม่สามารถแก้ปัญหาได้ เพราะต้นเหตุคือ เลือก Clamp ไม่เหมาะกับโหลดตั้งแต่แรก
ตัวอย่างเช่น ต้องจับชิ้นงานที่มีแรงจากกระบวนการสูง แต่ใช้ Toggle Clamp รุ่นเล็ก
ผู้ใช้อาจต้องปรับ Spindle แน่นมากเพื่อพยายามเพิ่มแรงจับ ส่งผลให้กลไกรับโหลดหนักทุก Cycle
ต้องแยกระหว่าง
Clamping Force
กับ
Holding Capacity
เพราะ Holding Capacity คือแรงภายนอกสูงสุดที่ Clamp สามารถต้านทานในตำแหน่ง Lock โดยไม่เกิดการเสียรูปถาวร ส่วน Clamping Force คือแรงที่แคลมป์กดลงบนชิ้นงานจริง ซึ่งขึ้นกับตำแหน่ง Spindle และ Geometry ของระบบด้วย
ตารางวิเคราะห์ปัญหาแคลมป์จับชิ้นงานเสียงดัง
| อาการ | สาเหตุที่เป็นไปได้ | แนวทางตรวจ |
|---|---|---|
| เอี๊ยดทุกครั้งที่เปิด | Pivot แห้ง | ตรวจ Pin และ Lubrication |
| กึกตอน Lock | Spindle แน่นเกิน | ปรับความสูงหัวกด |
| Clamp โยกและมีเสียง | Pin/Bush สึก | ตรวจ Clearance |
| ฐานกระแทก | น็อตคลาย | ตรวจ Torque |
| เสียงพร้อมการสั่น | Clamp เล็กเกินหรือ Fixture ไม่แข็งแรง | ตรวจ Load |
| ฝืดและมีเสียง | ฝุ่น/เศษโลหะ | ทำความสะอาด |
| Pad กระแทกชิ้นงาน | Alignment ไม่เหมาะ | จัดแนว Clamp ใหม่ |
| Pneumatic Clamp กระตุก | ลม/การหล่อลื่น/ระบบ Drive | ตรวจระบบตาม Manual |
HowTo: วิธีแก้แคลมป์จับชิ้นงานเสียงดังทีละขั้นตอน
Step 1: หยุดเครื่องก่อนตรวจ
หากเป็นแคลมป์ที่ทำงานร่วมกับเครื่องจักร Pneumatic, Hydraulic หรือ Electric Clamp ควรตัดพลังงานและปฏิบัติตามขั้นตอน Lockout/Tagout ของโรงงานก่อนเข้าไปตรวจหรือถอดชิ้นส่วน
คู่มือ Electric Toggle Clamp ของ Carr Lane ระบุให้ De-energize อุปกรณ์และใช้ขั้นตอน Lockout/Tagout ก่อน Service เนื่องจากมีกลไกที่สามารถเกิด Pinch Point ได้
Step 2: ทดลองขยับโดยไม่มีชิ้นงาน
หากเป็น Manual Clamp และสามารถตรวจได้อย่างปลอดภัย ให้เปิด-ปิด Clamp โดยไม่จับชิ้นงาน
ถ้ายังมีเสียง แสดงว่ามีโอกาสเกิดจากตัว Clamp
ถ้าไม่มีเสียง แต่มีเสียงเมื่อจับชิ้นงาน ควรตรวจ
- Spindle
- Pad
- Alignment
- Clamping Force
- Fixture
Step 3: ตรวจน็อตและฐานยึด
เช็กว่าสกรูยึด Clamp และ Fixture ไม่มีการคลายตัว
ถ้ามีรอยเคลื่อนระหว่าง Clamp Base กับ Fixture ต้องแก้จุดนี้ก่อน
Step 4: ทำความสะอาด Pin และ Linkage
กำจัด
- ฝุ่น
- เศษโลหะ
- Welding Spatter
- คราบน้ำมันเก่า
อย่าฝืนขยับ Clamp หากมีเศษแข็งติดอยู่ในกลไก
Step 5: ตรวจการหล่อลื่น
ดูคู่มือรุ่นที่ใช้งานว่าจุดใดต้องหล่อลื่นและใช้น้ำมันหรือจาระบีชนิดใด
ไม่ควรฉีดน้ำมันทุกจุดแบบเหมารวม
เพราะแคลมป์บางรุ่นใช้ Composite Bearing ที่ออกแบบให้ลด Metal-to-Metal Contact และไม่ต้องการการหล่อลื่นเพิ่มเติม
Step 6: ตรวจ Spindle และ Pad
ดูว่า
- กดตรงกลางหรือไม่
- Pad เอียงหรือไม่
- Spindle ต่ำเกินไปหรือไม่
- Pad แข็งจนกระแทกชิ้นงานหรือไม่
ปรับให้แรงกดเหมาะสมกับงาน ไม่จำเป็นต้องขันจน Handle ปิดยาก
Step 7: ตรวจ Pin และ Linkage
ถ้าพบว่า
- รู Pin ขยาย
- Rivet หลวม
- Linkage โยก
- Pin สึก
- Arm บิด
ควรพิจารณาเปลี่ยนชิ้นส่วนหรือเปลี่ยน Clamp แทนการฝืนใช้งานต่อ
Step 8: ทดสอบหลังแก้ไข
ทดลองเปิด-ปิดหลาย Cycle ก่อนนำกลับเข้ากระบวนการจริง
สังเกต
- เสียง
- ความลื่น
- ระยะ Lock
- การโยก
- แรงจับ
ถ้ายังมีเสียงผิดปกติ ควรหยุดหาสาเหตุต่อ ไม่ควรเพิ่มแรง Clamp เพื่อกลบอาการ
แคลมป์เสียงดังหลังใช้งานมานาน ควรซ่อมหรือเปลี่ยนใหม่?
ให้ดูมากกว่าอายุของ Clamp
ยังสามารถตรวจซ่อมได้ หาก
- น็อตคลาย
- สิ่งสกปรกสะสม
- Lubrication ไม่เพียงพอ
- Spindle ตั้งผิด
- Pad เสื่อมแต่เปลี่ยนได้
ควรพิจารณาเปลี่ยน หาก
- Arm บิด
- Pin หรือ Rivet สึกมาก
- รู Pivot ขยาย
- Clamp Lock ไม่อยู่
- ฐานแตก
- มีการเสียรูปจาก Overload
- ซ่อมแล้ว Clearance ยังมาก
- Holding Performance ลดลงอย่างชัดเจน
หากเป็นงาน Safety-Critical หรือชิ้นงานราคาแพง ไม่ควรเสี่ยงใช้อุปกรณ์ที่ Lock ไม่สมบูรณ์ โดยเฉพาะพื้นที่ที่มีแรงสั่นสูง DESTACO ระบุว่าการใช้งานในสภาพ High Vibration และงานที่การคลาย Clamp อาจสร้างความเสียหาย ควรให้ความสำคัญกับระบบ Lock ที่เหมาะสม
ทำไมไม่ควรแก้เสียงดังด้วยการเพิ่มแรงกด?
เวลามีเสียงหรือชิ้นงานขยับ บางคนเลือกขัน Spindle เพิ่มทันที
วิธีนี้อาจทำให้อาการดูเหมือนดีขึ้นชั่วคราว แต่หากสาเหตุจริงคือ
- Pin สึก
- Fixture หลวม
- Clamp เล็กเกินไป
- Alignment ไม่ตรง
การเพิ่มแรงอาจทำให้ Linkage และ Fixture รับ Load สูงขึ้นกว่าเดิม
หลักที่ถูกต้องคือ
หา Root Cause ก่อน → ปรับแรงกดทีหลัง
วิธีลดปัญหาเสียงดังไม่ให้กลับมาอีก
การบำรุงรักษาเชิงป้องกันช่วยได้มาก โดยเฉพาะสายการผลิตที่เปิด-ปิด Clamp วันละหลายร้อยครั้ง
ควรกำหนด Check Point เช่น
ทุกวัน
- เช็ก Clamp Lock
- เช็กความผิดปกติของเสียง
- กำจัดเศษโลหะ
ทุกสัปดาห์
- เช็ก Bolt
- เช็ก Spindle
- เช็ก Pad
- ตรวจระยะโยก
ตามรอบ Maintenance
- ตรวจ Pin/Bush
- Lubricate ตามคู่มือ
- ตรวจการเสียรูป
- ตรวจ Holding Performance
- เปลี่ยน Wear Part
ไม่จำเป็นต้องรอให้ Clamp เสียก่อนจึงเริ่มตรวจ
เลือกแคลมป์จับชิ้นงานอย่างไรให้ใช้งานได้นาน?
ถ้าต้องเปลี่ยน Clamp ใหม่ ควรดูมากกว่าขนาดภายนอก
ควรพิจารณา
- Holding Capacity
- Clamping Force ที่ต้องการ
- รูปทรงชิ้นงาน
- จำนวน Cycle ต่อวัน
- พื้นที่ติดตั้ง
- Welding Environment หรือ Corrosive Environment
- Manual / Pneumatic / Hydraulic
- Direction ของแรง
- ความต้องการ Secondary Lock
Toggle Clamp มีหลายประเภท เช่น Vertical, Horizontal, Push-Pull, Latch และ Squeeze Clamp ซึ่งเหมาะกับรูปแบบการจับที่แตกต่างกัน
การเลือกรุ่นให้เหมาะตั้งแต่ต้นจึงช่วยลดทั้งเสียงผิดปกติ การสึกเร็ว และปัญหาชิ้นงานขยับในระยะยาว
สรุป: แคลมป์จับชิ้นงานเสียงดัง ควรแก้ตรงไหนก่อน?
หาก แคลมป์จับชิ้นงาน เริ่มเกิดเสียงผิดปกติ ไม่ควรเริ่มจากการเปลี่ยน Clamp ทันที และไม่ควรฉีดน้ำมันทุกจุดโดยไม่ตรวจสอบ
ให้เริ่มตามลำดับ
ฐานยึด → สิ่งสกปรก → Pivot/Pin → Lubrication → Spindle → Alignment → Wear → Clamp Capacity
ถ้าเป็นเพียงจุดหมุนแห้งหรือน็อตหลวม การแก้ไขอาจทำได้ไม่ยาก
แต่ถ้าเสียงมาพร้อมกับ ระยะโยกเพิ่มขึ้น Lock ไม่แน่น การเคลื่อนที่กระตุก หรือชิ้นส่วนเสียรูป ควรหยุดใช้งานและตรวจสภาพอย่างละเอียด
เพราะหน้าที่ของ Clamp ไม่ใช่เพียง “กดชิ้นงานลง” แต่ต้องรักษาตำแหน่งของชิ้นงานให้มั่นคงตลอดกระบวนการผลิตด้วย
FAQ คำถามที่พบบ่อย
แคลมป์จับชิ้นงานเสียงเอี๊ยดเกิดจากอะไร?
มักเกี่ยวข้องกับแรงเสียดสีบริเวณ Pin, Pivot หรือ Linkage รวมถึงการหล่อลื่นไม่เพียงพอ แต่ควรตรวจสิ่งสกปรกและการสึกของชิ้นส่วนร่วมด้วย
Toggle Clamp ต้องหยอดน้ำมันหรือจาระบีหรือไม่?
ขึ้นอยู่กับรุ่นและวัสดุของชิ้นส่วน บางรุ่นต้องมีการหล่อลื่นบริเวณ Pin ขณะที่บางรุ่นใช้ Bearing ที่ไม่ต้องการการหล่อลื่นเพิ่มเติม จึงควรยึดคู่มือผู้ผลิตเป็นหลัก
Clamp มีเสียงกึกตอน Lock ผิดปกติไหม?
เสียงเล็กน้อยจากกลไกเข้าสู่ตำแหน่ง Lock สามารถเกิดได้ แต่ถ้าเสียงดังขึ้นจากเดิม ต้องออกแรงมาก หรือเกิดการกระแทกรุนแรง ควรตรวจ Spindle, Linkage และฐานยึด
ตั้งหัวกด Clamp แน่นเกินไปมีผลหรือไม่?
มีผล เพราะอาจทำให้ต้องใช้แรงมากเกินไปในการ Lock และเพิ่ม Load ต่อ Linkage, Arm และ Fixture ควรปรับให้มีแรงจับเหมาะสมกับงาน
แคลมป์โยกเล็กน้อยยังใช้ได้หรือไม่?
ขึ้นอยู่กับรุ่นและระดับ Clearance แต่หากระยะโยกเพิ่มขึ้นจากเดิมอย่างชัดเจน ควรตรวจ Pin, Rivet, Bush และ Linkage ก่อนใช้งานต่อ
แคลมป์มีเสียงหลังงานเชื่อมควรตรวจอะไร?
ควรตรวจ Welding Spatter และเศษโลหะบริเวณ Pin, Pivot และ Sliding Surface รวมถึงตรวจว่าความร้อนหรือแรงกระแทกไม่ได้ทำให้ชิ้นส่วนเสียรูป
แคลมป์ Pneumatic เคลื่อนกระตุกและมีเสียงเกิดจากอะไร?
อาจเกี่ยวข้องกับแรงดันลม ระบบจ่ายลม สิ่งสกปรก การหล่อลื่น Guide หรือชิ้นส่วนภายใน ควรตรวจตามคู่มือของรุ่นนั้นและตัดแหล่งพลังงานก่อน Service
เมื่อไหร่ควรเปลี่ยนแคลมป์ใหม่?
ควรพิจารณาเปลี่ยนเมื่อ Clamp มีการเสียรูป Pin หรือ Pivot สึกมาก Lock ไม่อยู่ ฐานแตก หรือไม่สามารถรักษา Holding Performance ได้อย่างปลอดภัยหลังตรวจซ่อม
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์จับชิ้นงาน #Clamp #ToggleClamp #Workholding #ClampFixture #แคลมป์อุตสาหกรรม #อุปกรณ์จับยึด #งานโรงงาน #JigFixture #Maintenance