ทำไมแรงกดของแคลมป์มากเกินไปอาจทำให้ชิ้นงานเสียรูป
เวลาจับชิ้นงานแล้วรู้สึกว่ายังไม่แน่น หลายคนเลือกขันแคลมป์เพิ่มทันที เพราะคิดว่ายิ่งแน่นก็ยิ่งทำงานได้แม่นยำ แต่บางครั้งแรงที่เพิ่มขึ้นกลับทำให้ชิ้นงานแอ่น ผิวบุบ หรือขนาดเปลี่ยนไปโดยไม่ทันสังเกต โดยเฉพาะงานแผ่นบาง ท่อกลวง และชิ้นส่วนที่ต้องควบคุมขนาดอย่างละเอียด
การตั้งแรงกดของแคลมป์จึงต้องดูทั้งความมั่นคงในการจับยึดและความสามารถของชิ้นงานในการรับแรง พร้อมพิจารณาว่ากดตรงไหน และมีอะไรรองรับอยู่ด้านล่าง
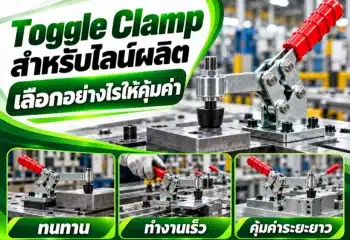
แรงกดของแคลมป์
แรงกดของแคลมป์มากเกินไปอาจทำให้ชิ้นงานเสียรูป เพราะแรงจับยึดทำให้เกิดความเค้นและการโก่งตัว โดยเฉพาะเมื่อกดบนพื้นที่เล็กหรือบริเวณที่ไม่มีฐานรองรับ ชิ้นงานอาจคืนรูปเมื่อปลดแคลมป์ หรือเสียรูปถาวรหากรับแรงเกินขีดจำกัดของวัสดุ วิธีลดปัญหาคือใช้แรงจับยึดที่เพียงพอกับงาน กระจายแรงอย่างเหมาะสม และวางจุดกดให้สอดคล้องกับจุดรองรับ
แรงกดของแคลมป์ทำให้ชิ้นงานเสียรูปได้อย่างไร
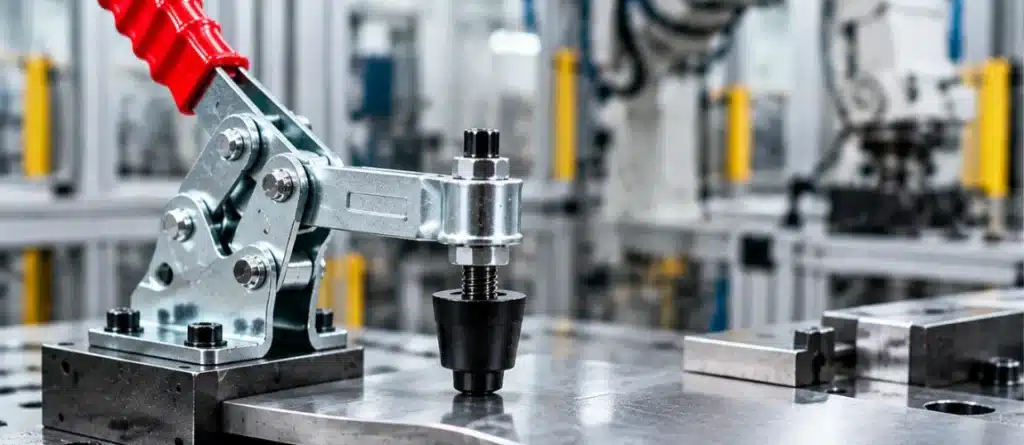
เมื่อแคลมป์กดลงบนชิ้นงาน แรงจะถ่ายทอดผ่านเนื้อวัสดุไปยังฐานรองรับ หากชิ้นงานบาง มีช่วงลอยยาว หรือรับแรงเฉพาะจุด ก็อาจเกิดการยุบหรือโก่งได้ แม้แคลมป์จะยังทำงานอยู่ภายในพิกัดของตัวเองก็ตาม
ลักษณะการเสียรูปที่ควรแยกให้ออกมีสองแบบ
- เสียรูปแบบยืดหยุ่น: ชิ้นงานแอ่นหรือบิดขณะถูกจับยึด และคืนรูปทั้งหมดหรือเกือบทั้งหมดหลังปลดแคลมป์
- เสียรูปถาวร: ชิ้นงานยังบุบ งอ หรือเปลี่ยนรูปหลังปลดแรง เพราะวัสดุเกิดการเสียรูปเกินช่วงยืดหยุ่น
งานที่คืนรูปได้ก็สร้างปัญหาในการผลิตได้เช่นกัน ตัวอย่างเช่น แผ่นชิ้นงานถูกกดจนแอ่นระหว่างกัดผิว เครื่องจักรตัดผิวขณะที่ชิ้นงานอยู่ในสภาพนั้น เมื่อปลดแคลมป์แล้วชิ้นงานคืนตัว ผิวที่ได้อาจไม่ราบตามต้องการ
4 สาเหตุที่ทำให้แรงจับยึดกลายเป็นปัญหา
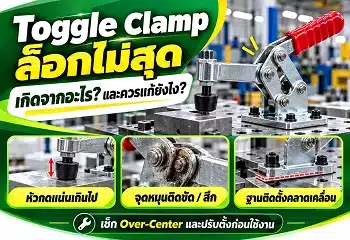
1. หัวกดเล็ก ทำให้แรงกระจุกตัว
แรงกดเท่ากัน แต่พื้นที่สัมผัสต่างกัน จะสร้างความดันเฉลี่ยบนผิวไม่เท่ากัน โดยอธิบายเบื้องต้นได้จาก
ความดันสัมผัสเฉลี่ย = แรงกด ÷ พื้นที่สัมผัส
ตัวอย่างสมมติ เมื่อใช้แรงกด 1,000 นิวตัน
| พื้นที่สัมผัสของหัวกด | ความดันสัมผัสเฉลี่ย |
|---|---|
| 100 ตารางมิลลิเมตร | 10 MPa |
| 500 ตารางมิลลิเมตร | 2 MPa |
การเพิ่มพื้นที่สัมผัสในตัวอย่างนี้ช่วยลดความดันเฉลี่ยได้ แต่ตัวเลขดังกล่าวไม่ใช่เกณฑ์ตัดสินว่าชิ้นงานจะปลอดภัยจากการเสียรูป เพราะแรงจริงอาจกระจายไม่สม่ำเสมอ และยังขึ้นอยู่กับวัสดุ รูปร่าง และฐานรองรับด้วย
2. กดลงบนส่วนที่ไม่มีฐานรองรับ
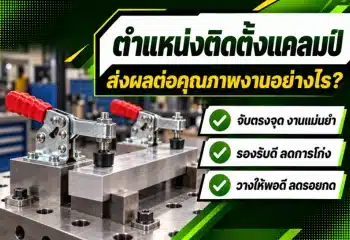
แคลมป์ที่กดกลางแผ่นระหว่างฐานรองรับสองจุดอาจทำให้แผ่นแอ่น ยิ่งช่วงระหว่างฐานยาวหรือชิ้นงานบาง ปัญหายิ่งเกิดได้ง่าย
การเพิ่มแรงจึงอาจทำให้ชิ้นงานโก่งมากขึ้น ควรตรวจตำแหน่งรองรับก่อน โดยแนวทางการออกแบบชุดจับยึดของ Carr Lane อธิบายว่าบางงานต้องใช้แรงจับยึดต่ำร่วมกับแรงรองรับสูง เพื่อหลีกเลี่ยงการบิดเบี้ยวของชิ้นงาน อ้างอิง: Carr Lane — Power Workholding Design Information
3. รูปร่างและวัสดุรับแรงได้ไม่เท่ากัน
แคลมป์ตัวเดียวกันและการตั้งค่าเหมือนกัน อาจใช้ได้ดีกับชิ้นงานตัน แต่ทำให้ชิ้นงานผนังบางยุบได้ ความแข็งแรงของวัสดุจึงต้องพิจารณาควบคู่กับความหนาและรูปทรงเสมอ
| ลักษณะชิ้นงาน | ปัญหาที่อาจพบเมื่อกดมากเกินไป | แนวทางลดปัญหา |
|---|---|---|
| แผ่นโลหะบาง | แอ่น โก่ง หรือเกิดรอยกด | รองรับใกล้จุดกดและกระจายแรง |
| ท่อหรือชิ้นงานกลวง | ผนังยุบ หน้าตัดผิดรูป | ใช้ปากจับเข้ารูปหรือแกนรองภายในตามความเหมาะสม |
| อะลูมิเนียมผิวสำเร็จ | ผิวบุบหรือมีรอยสัมผัส | ใช้หัวกดเรียบและแผ่นรองที่เหมาะกับผิว |
| พลาสติก | ยุบ บิด หรือค่อย ๆ เสียรูปเมื่อกดค้าง | ควบคุมแรง ระยะเวลาจับยึด และอุณหภูมิ |
| ไม้ | เส้นใยยุบหรือเกิดรอยปากจับ | ใช้แผ่นรองกระจายแรงและพิจารณาทิศทางเสี้ยน |
| ชิ้นส่วนยาวหรือมีปีกบาง | บิดหรือกระดก | จัดจุดรองรับและลำดับการจับยึดให้สมดุล |
4. แคลมป์หลายตัวกดไม่สมดุล
การเพิ่มจำนวนแคลมป์ไม่ได้รับประกันว่าชิ้นงานจะเสียรูปน้อยลง หากแต่ละจุดกดแรงไม่เท่ากัน หรือกดบังคับชิ้นงานเข้าหาฐานที่ไม่เสมอกัน ก็อาจทำให้ชิ้นงานบิดตั้งแต่ก่อนเริ่ม加工
ควรตรวจความสะอาดของฐาน เศษโลหะใต้ชิ้นงาน ระดับของจุดรองรับ และลำดับการล็อกแคลมป์ร่วมกันด้วย
แรงกดกับแรงล็อกของ Toggle Clamp ต่างกันอย่างไร
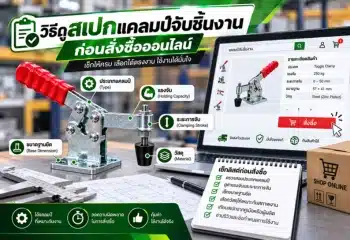
การเลือก Toggle Clamp ควรอ่านความหมายของค่าที่ผู้ผลิตระบุให้ชัดเจน เพราะ Clamping Force และ Holding Capacity ไม่ควรนำมาใช้แทนกันโดยตรง
| ค่าที่พบในข้อมูลสินค้า | ความหมายโดยทั่วไป |
|---|---|
| Clamping Force หรือแรงกดจับ | แรงที่กลไกแคลมป์ส่งไปกดชิ้นงาน |
| Holding Capacity หรือพิกัดแรงยึดต้าน | ความสามารถในการต้านแรงภายนอกขณะล็อก ตามเงื่อนไขที่ผู้ผลิตกำหนด |
แคลมป์ที่มีพิกัดแรงยึดต้านสูงไม่ได้หมายความว่าจะกดชิ้นงานด้วยแรงเท่าพิกัดนั้นเสมอ แรงกดจริงยังขึ้นอยู่กับกลไก ตำแหน่งหัวกด และการปรับตั้ง จึงควรตรวจคู่มือของรุ่นที่ใช้ก่อนกำหนดค่าใช้งาน
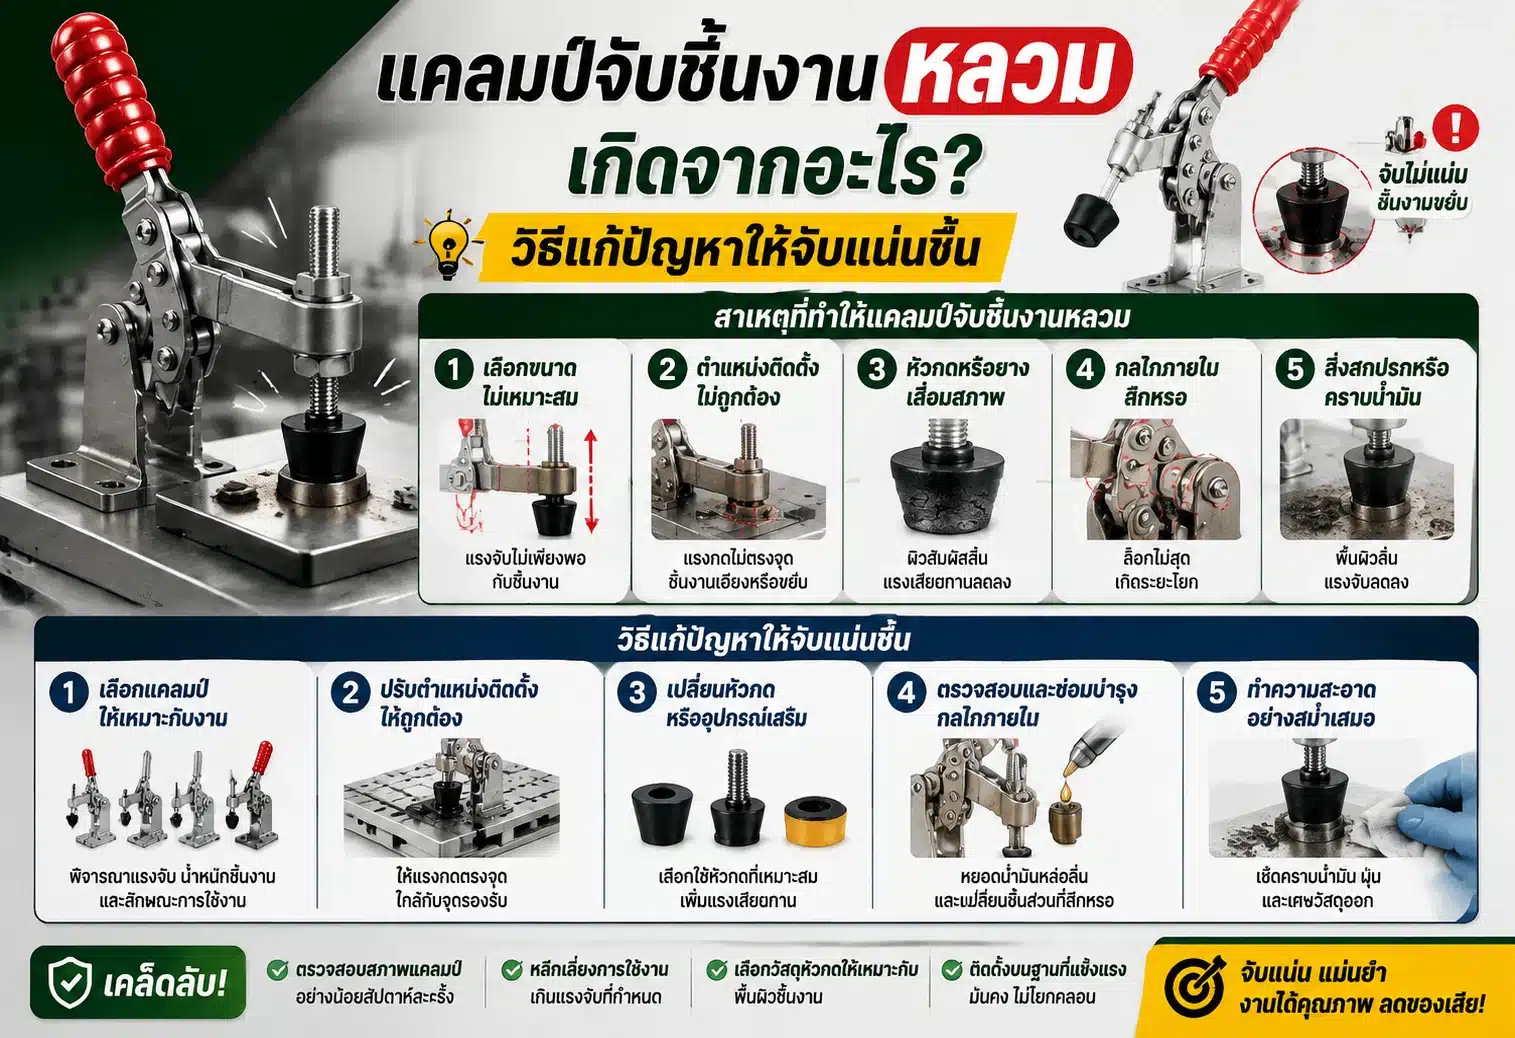
วิธีลดปัญหาชิ้นงานเสียรูปจากแรงกดของแคลมป์
- ตรวจชิ้นงานก่อนจับยึด
ดูความหนา ความเรียบ ผิวสัมผัส และบริเวณที่รับแรงได้ เพื่อแยกความผิดรูปเดิมออกจากปัญหาที่เกิดระหว่างจับยึด - วางจุดกดให้มีฐานรองรับเหมาะสม
ให้แรงถ่ายทอดเข้าสู่ส่วนรองรับที่มั่นคง ลดการกดบนช่วงลอยหรือขอบบาง - เลือกหัวกดให้เข้ากับผิวชิ้นงาน
ใช้หัวกดหรือปากจับที่สัมผัสได้เหมาะสม แผ่นรองต้องไม่อ่อนจนยุบหรือไหลตัวจนทำให้ชิ้นงานเคลื่อนระหว่างทำงาน - กำหนดแรงจากสภาพงานจริง
พิจารณาแรงตัด แรงเจาะ การสั่น และทิศทางที่ชิ้นงานอาจเคลื่อน รวมถึงระยะเผื่อที่เหมาะสม ไม่เลือกจากน้ำหนักชิ้นงานเพียงอย่างเดียว - เปรียบเทียบขนาดขณะจับยึดกับหลังปลด
ใช้เครื่องมือวัดที่เหมาะกับค่าความคลาดเคลื่อนของงาน เพื่อตรวจว่ามีการแอ่นหรือคืนตัวมากเพียงใด - บันทึกค่าที่ผ่านการทดสอบ
ระบุตำแหน่งหัวกด การปรับตั้ง และลำดับการล็อก เพื่อให้การจับยึดในรอบต่อไปสม่ำเสมอ
สัญญาณว่าอาจต้องทบทวนแรงจับยึด
- มีรอยบุบหรือรอยหัวกดชัดเจนขึ้น
- ชิ้นงานแอ่นหรือกระดกขณะล็อก
- ขนาดผ่านตอนจับยึด แต่คลาดเคลื่อนหลังปลด
- ชิ้นงานประกอบไม่พอดี ทั้งที่ตำแหน่งเครื่องจักรไม่ได้เปลี่ยน
- ต้องขันแน่นขึ้นเรื่อย ๆ เพื่อแก้อาการขยับ
อาการเหล่านี้ไม่ได้เกิดจากแรงกดสูงเพียงอย่างเดียว อาจเกี่ยวกับฐานรองรับสึก เศษวัสดุใต้ชิ้นงาน หรือตำแหน่งจับยึดไม่เหมาะสม จึงควรตรวจทั้งชุดก่อนปรับแรงเพิ่ม
FAQ: คำถามที่พบบ่อยเกี่ยวกับแรงกดของแคลมป์
แรงกดของแคลมป์ยิ่งมาก ยิ่งจับชิ้นงานได้ดีจริงไหม?
แรงที่มากขึ้นอาจช่วยต้านการเคลื่อนที่ แต่ถ้ามากเกินความเหมาะสมจะทำให้ชิ้นงานยุบหรือโก่งได้ ควรใช้แรงที่เพียงพอกับกระบวนการและมีฐานรองรับที่มั่นคงแรงที่มากขึ้นอาจช่วยต้านการเคลื่อนที่ แต่ถ้ามากเกินความเหมาะสมจะทำให้ชิ้นงานยุบหรือโก่งได้ ควรใช้แรงที่เพียงพอกับกระบวนการและมีฐานรองรับที่มั่นคง
ชิ้นงานเหล็กเสียรูปจากแคลมป์ได้หรือไม่?
ได้ โดยเฉพาะเหล็กแผ่นบาง ท่อผนังบาง หรือชิ้นงานที่มีช่วงลอยยาว แม้ตัววัสดุจะแข็งแรง แต่รูปทรงอาจทำให้โก่งตัวได้ง่าย
ควรตั้งแรงกดของแคลมป์เท่าไร?
ไม่มีค่าตายตัวสำหรับทุกงาน ต้องพิจารณาวัสดุ รูปร่าง พื้นที่สัมผัส จุดรองรับ และแรงจากกระบวนการผลิต แล้วตรวจสอบกับข้อมูลผู้ผลิตและผลทดสอบจริง
ใช้แผ่นยางรองแล้วป้องกันชิ้นงานเสียรูปได้ทั้งหมดไหม?
ไม่ได้ แผ่นยางอาจช่วยลดรอยผิว แต่ไม่แก้ปัญหาแรงกดมากเกินไปหรือการขาดฐานรองรับ อีกทั้งยางที่อ่อนเกินไปอาจทำให้ชิ้นงานขยับได้
ทำไมชิ้นงานขนาดเปลี่ยนหลังปลดแคลมป์?
สาเหตุหนึ่งคือชิ้นงานถูกกดให้เสียรูปขณะ加工 และคืนตัวเมื่อปลดแรง จึงควรวัดเปรียบเทียบก่อนจับยึด ระหว่างจับยึด และหลังปลดเพื่อหาสาเหตุ
เพิ่มจำนวนแคลมป์ช่วยลดการเสียรูปหรือไม่?
ช่วยได้หากจัดตำแหน่งและแบ่งแรงอย่างเหมาะสม แต่ถ้าเพิ่มแคลมป์โดยแต่ละตัวยังกดแรงสูงหรือกดไม่สมดุล ก็อาจทำให้ชิ้นงานบิดมากขึ้น
ดูสินค้า ” แคลมป์ / Clamp / แคลมป์จับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์ #แคลมป์จับชิ้นงาน #แรงกดของแคลมป์ #ToggleClamp #ชิ้นงานเสียรูป #จับยึดชิ้นงาน #งานโลหะ #จิ๊กและฟิกซ์เจอร์ #ลดของเสียในการผลิต