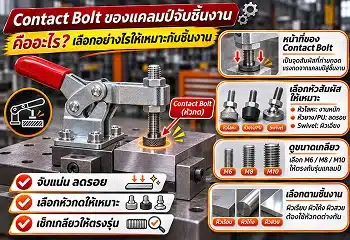
วิธีเลือกแคลมป์จับชิ้นงานสำหรับชิ้นงานหล่อที่มีพื้นผิวไม่เรียบ ให้จับแน่น ไม่เสียรูป และแม่นยำ
การจับยึดชิ้นงานหล่อเพื่อเข้าสู่กระบวนการ CNC ไม่ได้ง่ายเหมือนการจับชิ้นงานเหล็กที่ผ่านการปาดผิวมาแล้ว เพราะชิ้นงานหล่อมักมีพื้นผิวขรุขระ ความหนาไม่สม่ำเสมอ หรือมีรูปทรงโค้งเว้าที่ทำให้หาจุดจับยึดได้ยาก
ปัญหาที่ช่างและวิศวกรฝ่ายผลิตพบอยู่บ่อยคือ จับแคลมป์แล้วชิ้นงานยังขยับ พอเพิ่มแรงจับกลับเกิดรอยบนผิวหรือทำให้ชิ้นงานเสียรูป ยิ่งเป็นชิ้นงานหล่อที่มีผนังบาง หรือมีตำแหน่งต้องกัดเจาะหลายด้าน การเลือกอุปกรณ์จับยึดยิ่งต้องรอบคอบ
หลายครั้งปัญหาไม่ได้อยู่ที่แคลมป์จับชิ้นงานจับไม่แน่น แต่อยู่ที่ ตำแหน่งจับยึดและจุดรองรับชิ้นงานไม่เหมาะสมตั้งแต่แรก
บทความนี้จะอธิบายวิธีเลือก แคลมป์สำหรับชิ้นงานหล่อที่มีพื้นผิวไม่เรียบ พร้อมเปรียบเทียบอุปกรณ์จับยึดแต่ละประเภท เทคนิคการออกแบบ Fixture และข้อควรระวังที่ช่วยให้การจับยึดมีความมั่นคงโดยไม่ทำให้ชิ้นงานเสียหาย
ชิ้นงานหล่อผิวไม่เรียบควรใช้แคลมป์แบบไหน?
คำตอบสั้น ๆ: ชิ้นงานหล่อที่มีพื้นผิวไม่เรียบควรเลือกแคลมป์ที่สามารถปรับตัวเข้ากับมุมและความแตกต่างของผิวชิ้นงานได้ เช่น แคลมป์ที่มี Swivel Pad หรือ Floating Clamp และใช้อุปกรณ์ Adjustable Work Support รองรับในจุดที่จำเป็น เพื่อลดการโก่งตัวระหว่างการกัดหรือเจาะด้วยเครื่อง CNC
อย่างไรก็ตาม การเลือกแคลมป์ต้องพิจารณารูปทรงชิ้นงาน วัสดุ ความแข็งแรง จุดอ้างอิงตำแหน่ง แรงตัด และทิศทางแรงจับร่วมกัน ไม่ใช่เลือกจากแรงจับสูงสุดเพียงอย่างเดียว
ทำไมชิ้นงานหล่อที่มีพื้นผิวไม่เรียบจึงจับยึดได้ยาก?
ชิ้นงานหล่อ (Casting) เกิดจากการเทโลหะหลอมเหลวลงในแม่พิมพ์แล้วปล่อยให้แข็งตัว ก่อนนำไปผ่านกระบวนการตกแต่งหรือขึ้นรูปเพิ่มเติม
พื้นผิวของชิ้นงานที่ได้อาจมีลักษณะต่างจากชิ้นงานที่ผ่านการกัดหรือเจียรผิวแล้ว โดยเฉพาะบริเวณที่ยังเป็นผิวหล่อเดิม (As-cast Surface)
ปัญหาที่พบได้บ่อยในการจับยึดชิ้นงานหล่อ
1. พื้นผิวขรุขระและไม่สม่ำเสมอ
จุดสัมผัสระหว่างแคลมป์กับชิ้นงานอาจมีพื้นที่น้อยกว่าที่คาด ทำให้แรงจับกระจุกตัวอยู่บางตำแหน่ง
2. มีความโค้งหรือมุมเอียง
หากใช้แคลมป์หน้าสัมผัสเรียบกับพื้นผิวที่ลาดเอียง แรงจับอาจไม่ถ่ายทอดไปในทิศทางที่ต้องการ และอาจทำให้ชิ้นงานเลื่อน
3. ขนาดและรูปทรงแปรผันระหว่างชิ้นงาน
แม้จะผลิตจากแม่พิมพ์เดียวกัน ชิ้นงานแต่ละชิ้นยังอาจมีความแตกต่างตามค่าความเผื่อของกระบวนการหล่อ ทำให้ Fixture ที่ออกแบบให้สัมผัสจุดตายตัวทุกตำแหน่งใช้งานได้ยาก
4. มีผนังบางหรือช่องว่างภายใน
ชิ้นงานอย่าง Housing หรือฝาครอบอะลูมิเนียมอาจเกิดการโก่งตัวเมื่อถูกกดด้วยแรงจับมากเกินไป
5. มีเศษครีบหล่อหรือรอยต่อแม่พิมพ์
ครีบหล่อ (Flash) และแนวประกบแม่พิมพ์ (Parting Line) อาจทำให้ชิ้นงานวางไม่แนบกับจุดรองรับ ส่งผลให้ตำแหน่งเปลี่ยนไปเมื่อเริ่มกัด
ด้วยเหตุนี้ การเลือกแคลมป์จึงควรเริ่มจากการเข้าใจลักษณะผิวและโครงสร้างของชิ้นงาน มากกว่าดูเฉพาะขนาดของแคลมป์หรือแรงจับที่ระบุในแค็ตตาล็อก
แคลมป์ประเภทไหนเหมาะกับชิ้นงานหล่อผิวไม่เรียบ?
แคลมป์แต่ละชนิดถูกออกแบบมาให้เหมาะกับลักษณะการจับยึดต่างกัน สำหรับชิ้นงานหล่อที่มีพื้นผิวไม่สม่ำเสมอ อุปกรณ์ที่สามารถปรับมุมสัมผัสหรือชดเชยความแตกต่างของชิ้นงานมักเป็นทางเลือกที่ควรพิจารณา
1. Swivel Pad Clamp — เหมาะกับพื้นผิวเอียงหรือโค้งเล็กน้อย
Swivel Pad เป็นหัวสัมผัสแบบปรับมุมได้ ช่วยให้หน้าสัมผัสของแคลมป์ปรับตัวตามความลาดเอียงของผิวชิ้นงานภายในช่วงการทำงานที่ออกแบบไว้
เมื่อใช้กับแคลมป์หรือสกรูจับยึดที่เหมาะสม จะช่วยให้การสัมผัสดีขึ้นและลดโอกาสเกิดแรงกดเฉพาะจุดจากหัวจับที่วางเอียง
เหมาะกับ: ชิ้นงานหล่อที่มีผิวลาดเอียง ผิวโค้งเล็กน้อย หรือมีมุมสัมผัสแตกต่างกัน
ข้อควรระวัง: หัวปรับมุมไม่ได้ชดเชยความขรุขระทุกระดับ และไม่ได้แก้ปัญหาจุดอ้างอิงที่ไม่มั่นคง
2. Floating Clamp — เหมาะกับชิ้นงานหล่อรูปทรงซับซ้อน
Floating Clamp เป็นอุปกรณ์จับยึดที่สามารถปรับตำแหน่งจุดจับให้เข้ากับชิ้นงานก่อนล็อกได้ โดยบางรุ่นมีขากรรไกรบนและล่างทำหน้าที่จับและรองรับชิ้นงานในตำแหน่งเดียวกัน
ข้อดีคือช่วยเพิ่มจุดจับและจุดรองรับในบริเวณที่เข้าถึงยาก โดยไม่จำเป็นต้องบังคับชิ้นงานให้เข้ารูปกับแคลมป์จนเสียรูป
เหมาะกับ: ชิ้นงานหล่อที่มีครีบ เสริมโครงสร้าง (Rib) หน้าแปลน (Flange) หรือมีรูปร่างไม่สมมาตร
ข้อควรระวัง: Floating Clamp ไม่ควรใช้แทนระบบกำหนดตำแหน่งหลักทั้งหมด ต้องออกแบบให้ทำงานร่วมกับ Locators ที่ถูกต้อง
3. Adjustable Work Support — เหมาะกับชิ้นงานที่ระดับผิวต่างกัน
อุปกรณ์ประเภท Adjustable Work Support ใช้รองรับชิ้นงานในตำแหน่งที่มีระดับความสูงแตกต่างกัน โดยสามารถปรับให้สัมผัสผิวชิ้นงานแต่ละชิ้นได้
อุปกรณ์ลักษณะนี้เหมาะกับงานหล่อที่มีความแปรผันของผิว หรือมีส่วนยื่นที่อาจสั่นและโก่งตัวระหว่างการกัด
เหมาะกับ: ชิ้นงานหล่อขนาดใหญ่ ชิ้นงานผนังบาง หรือบริเวณที่ต้องการเสริมการรองรับ
ข้อควรระวัง: Work Support ไม่ใช่อุปกรณ์สร้างแรงจับ ต้องใช้ร่วมกับแคลมป์และชุดกำหนดตำแหน่งตามความเหมาะสม
4. Strap Clamp พร้อมหัวสัมผัสปรับมุม — เหมาะกับงานหล่อขนาดใหญ่
Strap Clamp เป็นแคลมป์กดชิ้นงานที่นิยมใช้กับเครื่อง Milling และ Fixture โดยสามารถเลือกตำแหน่งกดและอุปกรณ์รองรับได้
ในบางงานสามารถติดตั้งหัวสัมผัสแบบ Swivel Pad หรือออกแบบชิ้นส่วนสัมผัสเฉพาะรูปทรงเพื่อเพิ่มความเหมาะสมกับผิวหล่อ
เหมาะกับ: ชิ้นงานเหล็กหล่อหรือชิ้นงานขนาดใหญ่ที่มีตำแหน่งจับแข็งแรง
ข้อควรระวัง: ต้องจัดวางจุดรองรับและทิศทางแรงจับอย่างเหมาะสม เพื่อไม่ให้แรงกดทำให้ชิ้นงานเอียงหรือยกตัว
5. Hydraulic Clamp — เหมาะกับงานผลิตจำนวนมาก
ระบบแคลมป์ไฮดรอลิกเหมาะกับการผลิตที่ต้องการควบคุมแรงจับและลำดับการทำงานอย่างสม่ำเสมอ โดยสามารถใช้งานร่วมกับ Swing Clamp และ Hydraulic Work Support ได้
สำหรับงานหล่อที่มีผนังบาง ระบบ Work Support แบบล็อกตำแหน่งสามารถช่วยเสริมความแข็งแรงบริเวณที่รับแรงตัด
เหมาะกับ: งาน CNC ที่ต้องผลิตซ้ำจำนวนมาก และต้องการลดเวลาในการจับยึด
ข้อควรระวัง: ต้องคำนวณแรงจับ ตรวจสอบความแข็งแรงของ Fixture และกำหนดลำดับการล็อก Work Support ก่อนออกแรง Clamp เมื่อการออกแบบต้องใช้ลำดับดังกล่าว
ตารางเปรียบเทียบแคลมป์สำหรับชิ้นงานหล่อแต่ละประเภท
| ประเภทอุปกรณ์ | จุดเด่น | ลักษณะชิ้นงานที่เหมาะ |
|---|---|---|
| Swivel Pad Clamp | ปรับมุมสัมผัสกับผิวเอียงได้ | ผิวโค้งหรือเอียง |
| Floating Clamp | ปรับตำแหน่งจับและรองรับ | รูปทรงซับซ้อน มี Rib หรือ Flange |
| Adjustable Work Support | ชดเชยความต่างของระดับผิว | ชิ้นงานผิวไม่สม่ำเสมอ |
| Strap Clamp | จัดตำแหน่งกดและรองรับได้ยืดหยุ่น | ชิ้นงานหล่อขนาดกลางถึงใหญ่ |
| Hydraulic Clamp | ควบคุมการจับยึดสำหรับงานผลิตซ้ำ | งาน CNC จำนวนมาก |
| Custom Soft Jaw / Form Jaw | ทำหน้าสัมผัสให้เข้ากับรูปทรงเฉพาะ | ชิ้นงานที่ต้องการรักษาผิวหรือจับซ้ำ |
หมายเหตุ: Adjustable Work Support เป็นอุปกรณ์รองรับ ไม่ใช่แคลมป์สร้างแรงจับ ส่วนการเลือก Custom Soft Jaw ต้องพิจารณาทั้งพื้นที่สัมผัส ความแข็งแรง และความสามารถในการจับชิ้นงานที่มีค่าความเผื่อแตกต่างกัน
5 ปัจจัยสำคัญที่ต้องพิจารณาก่อนเลือกแคลมป์
1. รูปทรงและพื้นที่สัมผัสของชิ้นงาน
ควรตรวจสอบว่าตำแหน่งที่ต้องการจับเป็นผิวเรียบ ผิวโค้ง หรือผิวเอียง รวมถึงมีครีบหล่อและส่วนที่ยื่นออกมาหรือไม่
การเลือกหัวแคลมป์ที่ปรับมุมได้ช่วยให้จับชิ้นงานบางลักษณะได้ดีขึ้น แต่หากผิวมีความขรุขระสูง อาจต้องใช้จุดสัมผัสเฉพาะที่ออกแบบให้เหมาะกับผิวจริง
2. วัสดุและความแข็งแรงของชิ้นงาน
ชิ้นงานเหล็กหล่อและอะลูมิเนียมหล่อมีคุณสมบัติด้านความแข็งและการเสียรูปแตกต่างกัน
สำหรับชิ้นงานผนังบาง ควรพิจารณาจุดจับที่มีโครงสร้างแข็งแรง และเพิ่มการรองรับในตำแหน่งที่อาจเกิดการโก่งตัว ไม่ควรเพิ่มแรงจับโดยไม่มีการตรวจสอบ
3. แรงตัดและทิศทางการทำงานของเครื่อง CNC
แรงที่เกิดขึ้นระหว่าง Milling, Drilling หรือการกัดหยาบไม่ได้มีทิศทางเดียวเสมอไป
Fixture ต้องสามารถต้านทานแรงตัด แรงบิด และการสั่นสะเทือนได้ โดยเลือกตำแหน่งแคลมป์ให้เหมาะกับแนวแรงและตำแหน่งรองรับ
การใช้แคลมป์ที่มีแรงจับสูงมากไม่ได้รับประกันว่าชิ้นงานจะไม่เคลื่อนที่ หากระบบกำหนดตำแหน่งและการถ่ายทอดแรงไม่เหมาะสม
4. ความแม่นยำและความสามารถในการจับซ้ำ
หากต้องนำชิ้นงานหลายชิ้นมาผลิตด้วย Fixture เดียวกัน ควรตรวจสอบว่าความแตกต่างของผิวหล่อส่งผลต่อการวางชิ้นงานอย่างไร
ในงานที่ต้องการความแม่นยำสูง ควรเลือกใช้ Datum ที่ผ่านการ Machining แล้ว หากมี หรือออกแบบจุดอ้างอิงที่ควบคุมความแปรผันได้สำหรับการจับยึดขั้นตอนแรก
5. จำนวนชิ้นงานและความสะดวกในการทำงาน
งานผลิตจำนวนน้อยอาจเหมาะกับชุดจับยึดแบบปรับด้วยมือ ขณะที่งานผลิตจำนวนมากอาจได้ประโยชน์จากระบบแคลมป์ที่ลดเวลาโหลดและปลดชิ้นงาน
ควรพิจารณาร่วมกับต้นทุน Fixture ระยะเวลา Setup ความสะดวกในการเข้าถึงเครื่องมือตัด และการนำเศษโลหะออกจากพื้นที่ทำงาน
หลักการ 3-2-1 ช่วยออกแบบ Fixture สำหรับชิ้นงานหล่อได้อย่างไร?
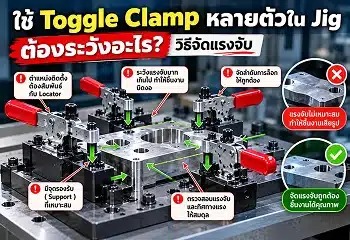
หลักการ 3-2-1 Locating เป็นแนวทางพื้นฐานที่ใช้กำหนดตำแหน่งชิ้นงาน โดยการจัดจุดอ้างอิงเพื่อจำกัดการเคลื่อนที่ของชิ้นงานในทิศทางที่จำเป็น
ในรูปแบบพื้นฐานสำหรับชิ้นงานแข็งเกร็ง จะใช้จุดรองรับบนระนาบหลัก 3 จุด จุดกำหนดตำแหน่งด้านข้าง 2 จุด และอีก 1 จุดสำหรับกำหนดตำแหน่งด้านสุดท้าย
สำหรับชิ้นงานหล่อที่มีพื้นผิวไม่เรียบ หลักการนี้ยังมีประโยชน์ แต่ต้องพิจารณาว่าจุดอ้างอิงสามารถสัมผัสชิ้นงานได้อย่างมั่นคงและสม่ำเสมอหรือไม่
หากยังไม่มีผิวที่ผ่านการ Machining แล้ว อาจต้องออกแบบตำแหน่งอ้างอิงบนผิวหล่อให้เหมาะสม ใช้ Adjustable Locator หรือพิจารณาจุดอ้างอิงที่เตรียมไว้ในแบบหล่อ
สิ่งสำคัญ: ต้องแยกหน้าที่ของอุปกรณ์กำหนดตำแหน่ง (Locator) ออกจากอุปกรณ์รองรับเพิ่มเติม (Work Support)
การเพิ่มจุดรองรับจำนวนมากโดยไม่พิจารณาลักษณะการสัมผัส อาจทำให้ชิ้นงานวางได้ไม่แน่นอนหรือเกิดการรับแรงเกินข้อกำหนดที่ต้องการ
วิธีเลือกและติดตั้งแคลมป์สำหรับชิ้นงานหล่อผิวไม่เรียบใน 7 ขั้นตอน
ขั้นตอนที่ 1: ตรวจสอบรูปทรงชิ้นงาน
ศึกษาจากแบบ 2D/3D และชิ้นงานจริง ตรวจสอบบริเวณผิวหล่อ แนวประกบแม่พิมพ์ ครีบหล่อ และตำแหน่งที่มีความแข็งแรงเพียงพอสำหรับจับยึด
ขั้นตอนที่ 2: กำหนดตำแหน่งอ้างอิง (Datum)
เลือกจุดอ้างอิงที่มีความสม่ำเสมอและเหมาะกับขั้นตอน Machining หากไม่มีผิวสำเร็จให้วางแผนการจับยึดในกระบวนการแรกแยกจากขั้นตอนหลัง
ขั้นตอนที่ 3: เลือกจุดรองรับชิ้นงาน
วาง Fixed Support หรือ Adjustable Support ตามความเหมาะสม โดยพิจารณาตำแหน่งรับน้ำหนักและจุดที่อาจโก่งตัวขณะกัดหรือเจาะ
ขั้นตอนที่ 4: เลือกประเภทแคลมป์
พิจารณา Swivel Pad, Floating Clamp, Strap Clamp หรือ Hydraulic Clamp จากลักษณะผิว จุดจับ และเป้าหมายการผลิต
ขั้นตอนที่ 5: ประเมินแรงจับและการเสียรูป
ตรวจสอบแรงตัด ทิศทางแรงจับ ความแข็งแรงของชิ้นงาน และความสามารถรับแรงของอุปกรณ์รองรับ ไม่ควรใช้เพียงแรงจับสูงสุดจากแค็ตตาล็อกเป็นเกณฑ์ตัดสิน
ขั้นตอนที่ 6: ทดลองจับยึดและ Machining
ทดสอบด้วยชิ้นงานจริงหลายชิ้นที่ครอบคลุมความแปรผันของงานหล่อ ตรวจสอบการเคลื่อนตัว การสั่น รอยกด และความคลาดเคลื่อนหลังปลดแคลมป์
ขั้นตอนที่ 7: ปรับ Fixture และกำหนดวิธี Setup มาตรฐาน
บันทึกตำแหน่งจับยึด ลำดับการจับ ค่าแรงดันหรือแรงบิดที่ผ่านการตรวจสอบ และวิธีตรวจสภาพอุปกรณ์ก่อนเริ่มผลิตจริง
สำหรับระบบไฮดรอลิกที่ใช้ Work Support ร่วมกับ Clamp ต้องตรวจสอบลำดับการทำงานให้จุดรองรับล็อกก่อนสร้างแรงจับตามที่แบบกำหนด
ตัวอย่างการเลือกแคลมป์ตามประเภทชิ้นงานหล่อ
| ชิ้นงาน | ปัญหาที่มักพบ | แนวทางจับยึด |
|---|---|---|
| Aluminum Housing | ผนังบาง โก่งตัวง่าย | Floating Clamp ร่วมกับ Work Support |
| Cast Iron Pump Housing | ผิวขรุขระและมีรูปทรงโค้ง | Swivel Pad ร่วมกับ Adjustable Support |
| Gearbox Housing | มีหลายตำแหน่งต้องกัดและเจาะ | Fixture ที่มี Datum ชัดเจน ร่วมกับแคลมป์ที่เหมาะสม |
| Valve Body Casting | รูปทรงซับซ้อนและมีบริเวณผิวเอียง | Swivel Pad หรือ Custom Jaw |
| Casting ขนาดใหญ่มี Rib | จุดจับไม่อยู่บนระนาบเดียวกัน | Floating Clamp และจุดรองรับเพิ่มเติม |
| ชิ้นงานหล่อผลิตจำนวนมาก | ต้องการลดเวลา Setup | Hydraulic Clamp ร่วมกับระบบกำหนดตำแหน่งที่ตรวจสอบแล้ว |
ตารางนี้เป็นแนวทางเบื้องต้น ไม่ใช่แบบ Fixture สำเร็จรูป การเลือกจริงต้องอาศัยข้อมูลขนาด น้ำหนัก ค่าความเผื่อ และแรงตัดของแต่ละงาน
ข้อผิดพลาดที่พบบ่อยในการจับยึดชิ้นงานหล่อ
ใช้แคลมป์ธรรมดากดบนผิวเอียงโดยตรง
หากหน้าสัมผัสไม่เหมาะกับมุมชิ้นงาน อาจทำให้แรงจับกระจุกตัวหรือเกิดแรงด้านข้างที่ไม่ต้องการ ควรประเมินการใช้หัวสัมผัสปรับมุมหรือจุดจับที่เหมาะสมกว่า
เพิ่มแรงจับเพื่อแก้ปัญหาชิ้นงานสั่น
การเพิ่มแรงจับอาจช่วยบางกรณี แต่ถ้าปัญหามาจากจุดรองรับไม่เพียงพอ การเพิ่มแรงอาจทำให้ชิ้นงานเสียรูปโดยที่การสั่นไม่ได้ลดลงอย่างเหมาะสม
ใช้ผิวหล่อที่มีความแปรผันสูงเป็นจุดอ้างอิงหลัก
หากพื้นผิวมีความแตกต่างกันมากในแต่ละชิ้น จะส่งผลต่อ Repeatability และขนาดหลังการผลิต ควรเลือก Datum ที่เหมาะสมกับความแม่นยำที่ต้องการ
จับบริเวณที่มีครีบหล่อหรือเศษโลหะ
ครีบหล่อและเศษโลหะอาจทำให้จุดสัมผัสเปลี่ยนไปหลังเริ่มจับยึด ส่งผลให้ชิ้นงานคลายตัวหรือเคลื่อนจากตำแหน่งเดิม
ไม่ตรวจสอบความเสียรูปหลังปลดแคลมป์
บางครั้งชิ้นงานมีขนาดถูกต้องขณะถูกจับยึด แต่เมื่อปลดแรงจับแล้วกลับเกิดความคลาดเคลื่อน เพราะชิ้นงานถูกบังคับให้เสียรูปขณะ Machining
จึงควรตรวจสอบชิ้นงานหลังปลด Fixture ไม่ใช่วัดเฉพาะขณะที่ถูกแคลมป์ไว้
ก่อนซื้อแคลมป์จับชิ้นงานหล่อ ควรถามผู้ขายอะไรบ้าง?
หากต้องการซื้อแคลมป์ไปใช้กับเครื่อง CNC หรือออกแบบ Fixture ใหม่ ควรเตรียมข้อมูลให้ผู้จำหน่ายประเมินอย่างชัดเจน
| สิ่งที่ควรถาม | เหตุผล |
|---|---|
| รองรับพื้นผิวเอียงได้กี่องศา? | ตรวจสอบช่วงการปรับของหัวสัมผัส |
| มีแรงจับหรือความสามารถรับแรงเท่าไร? | เลือกให้เหมาะกับแรงที่เกิดขึ้นจริง |
| ใช้กับวัสดุชิ้นงานประเภทใด? | ประเมินความเสี่ยงต่อรอยกดและการเสียรูป |
| เปลี่ยนหัวสัมผัสได้หรือไม่? | รองรับรูปทรงหรือวัสดุที่แตกต่างกัน |
| มีไฟล์ CAD หรือ Drawing หรือไม่? | นำไปออกแบบ Fixture และตรวจการชน |
| รองรับการผลิตซ้ำได้อย่างไร? | ประเมินความสม่ำเสมอในการจับยึด |
| มีข้อมูลติดตั้งและการบำรุงรักษาหรือไม่? | ช่วยกำหนดวิธีใช้งานที่ปลอดภัย |
แคลมป์ที่เหมาะสมไม่จำเป็นต้องเป็นรุ่นที่แพงที่สุด แต่ต้องตอบโจทย์รูปทรงชิ้นงาน ความแม่นยำ และแรงที่เกิดขึ้นในกระบวนการผลิตได้จริง
FAQ: คำถามที่พบบ่อยเกี่ยวกับแคลมป์สำหรับชิ้นงานหล่อ
1. ชิ้นงานหล่อผิวไม่เรียบควรใช้แคลมป์ประเภทไหน?
ควรพิจารณาแคลมป์ที่มีหัวสัมผัสปรับมุมได้ เช่น Swivel Pad หรือ Floating Clamp และใช้อุปกรณ์รองรับเพิ่มเติมตามความจำเป็น โดยเลือกให้เหมาะกับรูปทรงและแรงตัดของชิ้นงาน
2. Swivel Pad กับ Floating Clamp แตกต่างกันอย่างไร?
Swivel Pad เป็นหัวสัมผัสที่ปรับมุมเพื่อเข้ากับผิวเอียง ส่วน Floating Clamp เป็นชุดจับยึดที่ปรับตำแหน่งสัมผัสกับชิ้นงานก่อนล็อกได้ โดยบางรุ่นสามารถจับและรองรับชิ้นงานพร้อมกัน
3. ชิ้นงานหล่ออะลูมิเนียมควรใช้แคลมป์แบบใด?
ควรเลือกแคลมป์ที่ควบคุมแรงจับได้เหมาะสม มีหน้าสัมผัสไม่ทำลายผิวที่ต้องรักษา และใช้จุดรองรับบริเวณที่อาจโก่งตัว โดยเฉพาะชิ้นงานอะลูมิเนียมหล่อผนังบาง
4. ทำไมจับชิ้นงานแน่นแล้วแต่ยังสั่นขณะกัด CNC?
อาจเกิดจากจุดรองรับไม่เพียงพอ ตำแหน่งจับไม่เหมาะสม แรงตัดมากเกินไป หรือความแข็งแรงของ Fixture ไม่เพียงพอ ควรตรวจสอบระบบจับยึดทั้งหมดก่อนเพิ่มแรงแคลมป์
5. Adjustable Work Support ใช้แทนแคลมป์ได้หรือไม่?
ไม่ได้โดยตรง เพราะ Work Support มีหน้าที่รองรับชิ้นงานและต้านทานการโก่งตัว ไม่ใช่สร้างแรงจับหลัก ต้องใช้ร่วมกับแคลมป์และระบบกำหนดตำแหน่งที่เหมาะสม
6. จำเป็นต้องใช้หลักการ 3-2-1 กับชิ้นงานหล่อหรือไม่?
เป็นแนวทางที่มีประโยชน์สำหรับการออกแบบ Fixture แต่ต้องปรับให้เหมาะกับรูปทรงและจุดอ้างอิงของชิ้นงานจริง โดยเฉพาะชิ้นงานที่ยังมีผิวหล่อซึ่งมีความแปรผันสูง
7. แคลมป์ไฮดรอลิกเหมาะกับงานหล่อทุกประเภทหรือไม่?
ไม่เสมอไป ระบบไฮดรอลิกเหมาะกับงานที่ต้องการควบคุมการจับยึดและผลิตซ้ำจำนวนมาก แต่ต้องพิจารณาความคุ้มค่า ความแข็งแรงของชิ้นงาน และการออกแบบ Fixture ร่วมด้วย
8. จะลดรอยกดจากแคลมป์บนชิ้นงานหล่อได้อย่างไร?
ควรเลือกจุดจับที่มีความแข็งแรง ใช้หน้าสัมผัสที่เหมาะสม กระจายแรงตามความจำเป็น และหลีกเลี่ยงแรงจับที่มากเกินไป หากใช้ Soft Jaw ต้องตรวจสอบว่าความสามารถในการยึดยังเพียงพอต่อแรงตัด
สรุป: เลือกแคลมป์ให้เหมาะกับผิวชิ้นงาน ดีกว่าเพิ่มแรงจับอย่างเดียว
การเลือก แคลมป์สำหรับชิ้นงานหล่อที่มีพื้นผิวไม่เรียบ ต้องพิจารณามากกว่าขนาดของแคลมป์หรือแรงจับสูงสุด เพราะความมั่นคงของชิ้นงานขึ้นอยู่กับทั้งตำแหน่งอ้างอิง จุดรองรับ ทิศทางแรง และลักษณะผิวสัมผัส
สำหรับชิ้นงานผิวเอียง Swivel Pad อาจเป็นทางเลือกที่เหมาะสม ส่วนชิ้นงานที่มีรูปทรงซับซ้อนอาจใช้ Floating Clamp และในงานที่มีส่วนยื่นหรือผนังบาง การเพิ่ม Work Support อย่างถูกตำแหน่งสามารถช่วยลดการโก่งตัวและการสั่นสะเทือนได้
สิ่งที่ควรให้ความสำคัญคือ จับยึดให้มั่นคงโดยไม่บังคับให้ชิ้นงานเสียรูป พร้อมตรวจสอบว่า Fixture สามารถรักษาตำแหน่งของชิ้นงานได้อย่างสม่ำเสมอตลอดกระบวนการผลิต
หากกำลังออกแบบ Fixture สำหรับชิ้นงานหล่อ ควรเตรียมแบบชิ้นงาน ข้อมูลวัสดุ ขั้นตอน Machining และรายละเอียดแรงตัด เพื่อให้ผู้เชี่ยวชาญด้าน Workholding ช่วยพิจารณาประเภทแคลมป์และอุปกรณ์รองรับที่เหมาะสมกับงานจริง
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#แคลมป์จับชิ้นงาน #แคลมป์สำหรับชิ้นงานหล่อ #อุปกรณ์จับยึดชิ้นงาน #ชิ้นงานหล่อ #งานCNC #FixtureDesign #JigAndFixture #Workholding #FloatingClamp #SwivelPad #HydraulicClamp #CNCMachining #อุตสาหกรรมการผลิต #งานกัดโลหะ