ในงานผลิตชิ้นส่วนอุตสาหกรรม ความแม่นยำไม่ได้ขึ้นอยู่กับเครื่องจักรเพียงอย่างเดียว แต่ยังขึ้นอยู่กับว่าชิ้นงานถูกจับยึดไว้มั่นคงแค่ไหนระหว่างการทำงาน
ลองนึกถึงโรงงานที่ต้องเจาะรูบนแผ่นเหล็กตำแหน่งเดิมวันละหลายร้อยชิ้น หากพนักงานต้องใช้ประแจขันนอตยึดชิ้นงานทุกครั้ง นอกจากจะเสียเวลาแล้ว ยังมีโอกาสเกิดความแตกต่างในการจับยึดแต่ละรอบอีกด้วย
นี่เป็นเหตุผลที่อุปกรณ์อย่าง DESTACO Clamp เข้ามามีบทบาทในงานผลิต โดยเฉพาะระบบ Jig & Fixture ที่ต้องการจับยึดชิ้นงานให้รวดเร็ว ทำซ้ำได้ และเหมาะกับกระบวนการผลิตที่ต้องทำงานต่อเนื่อง
แต่ Clamp ของ DESTACO ไม่ได้มีเพียงรูปแบบเดียว บางรุ่นเหมาะกับการกดชิ้นงานจากด้านบน บางรุ่นใช้ดันชิ้นงานจากด้านข้าง และบางรุ่นทำงานด้วยระบบลมเพื่อรองรับสายการผลิตอัตโนมัติ
ดังนั้น ก่อนเลือกใช้งานควรเข้าใจว่า DESTACO Clamp มีหลักการทำงานอย่างไร แตกต่างจากแคลมป์ทั่วไปอย่างไร และควรเลือกให้เหมาะกับ Jig & Fixture ประเภทใด
DESTACO Clamp คืออะไร?
DESTACO Clamp คืออุปกรณ์จับยึดชิ้นงานจากแบรนด์ DESTACO ซึ่งพัฒนาอุปกรณ์ Workholding สำหรับงานอุตสาหกรรม โดยมีทั้งแคลมป์จับชิ้นงานแบบใช้มือ ระบบลม และระบบจับยึดเฉพาะทาง เพื่อช่วยยึดชิ้นงานให้อยู่ในตำแหน่งระหว่างกระบวนการผลิต
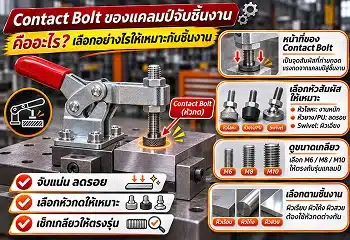
หนึ่งในผลิตภัณฑ์ที่รู้จักกันอย่างแพร่หลายคือ Toggle Clamp หรือแคลมป์คานโยก ซึ่งใช้กลไกข้อต่อในการส่งแรงจากด้ามจับไปยังจุดกดชิ้นงาน
เมื่อผู้ปฏิบัติงานโยกด้ามจับไปยังตำแหน่งล็อก กลไกจะช่วยยึดชิ้นงานให้คงตำแหน่ง โดยไม่ต้องขันนอตยึดใหม่ทุกครั้ง
DESTACO มีผลิตภัณฑ์หลายกลุ่ม เช่น
- Manual Toggle Clamp แคลมป์จับยึดแบบใช้มือ
- Horizontal Hold-Down Clamp แคลมป์กดแนวดิ่งที่มีด้ามโยกแนวนอนเมื่อล็อก
- Vertical Hold-Down Clamp แคลมป์กดแนวดิ่งที่มีด้ามโยกตั้งขึ้นเมื่อล็อก
- Straight-Line Action Clamp แคลมป์ดันหรือดึงในแนวเส้นตรง
- Pull-Action Latch Clamp แคลมป์เกี่ยวล็อกและดึงยึด
- Pneumatic Clamp แคลมป์จับยึดที่ทำงานด้วยระบบลม
อุปกรณ์เหล่านี้ใช้ได้กับงานประกอบ งานเชื่อม งานตรวจสอบชิ้นงาน และงานจับยึดสำหรับเครื่องจักร โดยต้องเลือกชนิดและพิกัดให้สอดคล้องกับภาระงาน
Jig & Fixture คืออะไร และเกี่ยวข้องกับ DESTACO Clamp อย่างไร?
ก่อนจะเข้าใจบทบาทของแคลมป์ล็อคชิ้นงาน ควรแยกหน้าที่ของ Jig และ Fixture ให้ชัดเจนเสียก่อน
Jig คืออุปกรณ์ช่วยกำหนดตำแหน่งชิ้นงานและอาจทำหน้าที่นำทางเครื่องมือตัด เช่น Drill Jig ที่มี Drill Bushing สำหรับนำดอกสว่านไปยังตำแหน่งเจาะ
Fixture คืออุปกรณ์กำหนดตำแหน่งและรองรับชิ้นงานให้อยู่ในตำแหน่งที่ต้องการระหว่างกระบวนการผลิต โดยทั่วไปไม่ได้ทำหน้าที่นำทางเครื่องมือตัดโดยตรง
ส่วน Clamp เป็นองค์ประกอบที่ใช้สร้างแรงยึดเพื่อให้ชิ้นงานอยู่กับจุดกำหนดตำแหน่งและฐานรองรับ
ตารางเปรียบเทียบ Jig, Fixture และ Clamp
| อุปกรณ์ | หน้าที่หลัก | ตัวอย่างการใช้งาน |
|---|---|---|
| Jig | กำหนดตำแหน่งชิ้นงานและนำทางเครื่องมือตามการออกแบบ | อุปกรณ์ช่วยเจาะรู |
| Fixture | รองรับและกำหนดตำแหน่งชิ้นงาน | CNC Fixture, Welding Fixture |
| Clamp | สร้างแรงจับยึดเพื่อรักษาตำแหน่งชิ้นงาน | Toggle Clamp, Pneumatic Clamp |
| Locator / Stopper | กำหนดจุดอ้างอิงและจำกัดการเคลื่อนที่ | Dowel Pin, Locating Pin, Side Stop |
ตัวอย่างเช่น การผลิตขายึดเหล็กที่ต้องเจาะรู 4 ตำแหน่ง อาจใช้ Jig เพื่อกำหนดตำแหน่งเจาะ ใช้ Locator เพื่อจัดตำแหน่งชิ้นงาน และใช้ DESTACO Clamp กดให้ชิ้นงานแนบกับฐานรองรับ
เมื่อปลดแคลมป์ พนักงานสามารถนำชิ้นงานออกและใส่ชิ้นใหม่ได้ โดยไม่จำเป็นต้องตั้งค่าตำแหน่งใหม่ทุกครั้ง หากระบบกำหนดตำแหน่งทำงานได้ถูกต้อง
สิ่งสำคัญคือ Clamp ไม่ได้ทำหน้าที่กำหนดความแม่นยำทั้งหมดด้วยตัวเอง แต่ต้องทำงานร่วมกับฐานรองรับ Locator และโครงสร้าง Fixture ที่เหมาะสม
หลักการทำงานของ DESTACO Toggle Clamp เป็นอย่างไร?
จุดเด่นของ Toggle Clamp คือการใช้กลไก Over-Center Mechanism หรือกลไกข้อต่อผ่านจุดศูนย์กลาง
หลักการทำงานสามารถแบ่งเป็น 3 ช่วง
ช่วงที่ 1: เปิดแคลมป์
ผู้ปฏิบัติงานโยกด้ามจับเพื่อให้แขนกดหรือแกนดันเคลื่อนออกจากชิ้นงาน เปิดพื้นที่สำหรับนำชิ้นงานเข้าหรือออก
ช่วงที่ 2: กดจับชิ้นงาน
เมื่อโยกด้ามจับกลับ กลไกข้อต่อจะถ่ายทอดแรงไปยังแขนกดหรือ Plunger ทำให้เกิดแรงจับยึดที่ตำแหน่งสัมผัสชิ้นงาน
ช่วงที่ 3: ล็อกตำแหน่ง
เมื่อกลไกเคลื่อนผ่านจุดศูนย์กลางไปจนถึงตำแหน่งหยุดที่ออกแบบไว้ แคลมป์จะเข้าสู่สภาวะล็อกแบบ Over-Center ซึ่งช่วยต้านทานการเปิดกลับจากแรงภายนอกภายในพิกัดที่กำหนด
ข้อดีคือพนักงานสามารถเปิดและปิดแคลมป์ได้รวดเร็ว และได้ตำแหน่งการทำงานที่สม่ำเสมอเมื่ออุปกรณ์ถูกติดตั้งและปรับตั้งอย่างถูกต้อง
อย่างไรก็ตาม ไม่ใช่ Clamp ทุกประเภทของ DESTACO ที่ใช้กลไกล็อกแบบ Over-Center เช่น Pneumatic Swing Clamp มาตรฐานบางรุ่นเป็นระบบไม่ล็อกเชิงกล และต้องรักษาแรงดันลมเพื่อคงแรงจับยึด
ทำไมโรงงานนิยมใช้ DESTACO Clamp กับ Jig & Fixture?
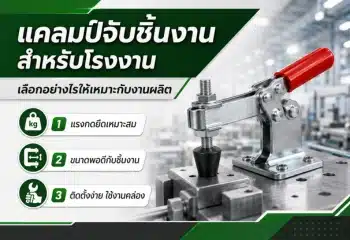
1. ช่วยลดเวลาในการจับและปล่อยชิ้นงาน
สำหรับสายการผลิตที่ต้องเปลี่ยนชิ้นงานบ่อย การใช้ Bolt Clamp หรือชุดนอตยึดแบบเดิมอาจต้องเสียเวลาในการขันและคลายทุกครั้ง
Toggle Clamp ใช้การโยกด้ามจับเพื่อเข้าสู่ตำแหน่งล็อก ทำให้ขั้นตอนการจับและปล่อยชิ้นงานสะดวกขึ้น
ตัวอย่างเช่น งานประกอบชิ้นส่วนโลหะที่พนักงานต้องใส่ชิ้นงาน ตรวจตำแหน่ง แล้วปลดออกเป็นรอบ ๆ การใช้ Clamp แบบคานโยกอาจช่วยลดขั้นตอนที่ไม่จำเป็นได้
อย่างไรก็ตาม เวลาที่ลดลงจริงต้องวัดจากกระบวนการผลิต เพราะขึ้นอยู่กับจำนวน Clamp ตำแหน่งติดตั้ง และขั้นตอนการทำงานทั้งหมด
2. ช่วยรักษาตำแหน่งชิ้นงานระหว่างการผลิต
งานเจาะ ตัด เชื่อม และประกอบอาจทำให้เกิดแรงที่พยายามเลื่อนหรือยกชิ้นงานออกจากตำแหน่งอ้างอิง
หาก Fixture มี Locator และฐานรองรับที่ถูกต้อง Clamp จะช่วยรักษาการสัมผัสระหว่างชิ้นงานกับจุดอ้างอิงเหล่านั้น
จึงช่วยลดความเสี่ยงจากชิ้นงานขยับเมื่อเทียบกับการจับยึดที่ไม่เหมาะสม
แต่ถ้า Locator วางผิดตำแหน่ง หรือโครงสร้าง Fixture มีการเสียรูป แม้ใช้ Clamp คุณภาพสูงก็ไม่สามารถรับประกันความแม่นยำของชิ้นงานได้
3. ลดความแตกต่างของวิธีจับยึดในแต่ละรอบ
หากใช้ประแจขันนอตด้วยมือ แรงขันอาจแตกต่างกันตามผู้ปฏิบัติงานและวิธีทำงาน
Toggle Clamp ที่ปรับตั้งถูกต้องช่วยให้เกิดลำดับการจับยึดและตำแหน่งล็อกที่ทำซ้ำได้ง่ายขึ้น
อย่างไรก็ตาม แรงจับจริงของ Manual Clamp ยังขึ้นอยู่กับแรงที่ผู้ใช้กระทำ ตำแหน่งอุปกรณ์ และความคลาดเคลื่อนของชิ้นงาน จึงไม่ควรถือว่าทุกครั้งจะได้แรงจับเท่ากันอย่างสมบูรณ์
4. รองรับการออกแบบ Fixture ที่มีพื้นที่จำกัด
ในงานประกอบและงาน CNC บางประเภท พื้นที่รอบชิ้นงานอาจมีจำกัด เพราะต้องเว้นให้หัวเครื่องจักร เครื่องมือตัด หรือแขนหุ่นยนต์เคลื่อนที่ได้
DESTACO มีแคลมป์หลายรูปแบบให้เลือก เช่น Horizontal Clamp ที่มีลักษณะเตี้ยเมื่ออยู่ในตำแหน่งล็อก หรือ Straight-Line Clamp สำหรับพื้นที่ที่ต้องการแรงดันในแนวเส้นตรง
ทำให้ผู้ออกแบบสามารถเลือกตำแหน่งจับยึดที่เหมาะกับลักษณะชิ้นงานได้มากขึ้น
5. เหมาะกับการผลิตซ้ำจำนวนมาก
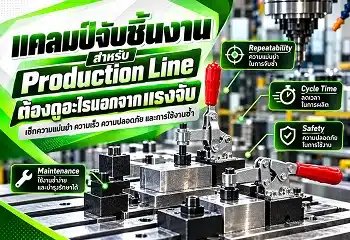
ในโรงงานที่ผลิตสินค้าแบบ Mass Production หรือผลิตชิ้นส่วนรุ่นเดิมซ้ำ ๆ ความรวดเร็วในการใส่และถอดชิ้นงานเป็นปัจจัยสำคัญ
การใช้ Jig & Fixture ร่วมกับ Clamp ช่วยกำหนดขั้นตอนการจับยึดให้ชัดเจน ลดความจำเป็นในการตั้งตำแหน่งใหม่ในแต่ละรอบ
หากออกแบบ Fixture ให้เหมาะกับผู้ปฏิบัติงาน ก็อาจช่วยลดขั้นตอนและความผิดพลาดระหว่างกระบวนการผลิตได้
6. สามารถพัฒนาต่อยอดเป็นระบบอัตโนมัติ
สำหรับโรงงานที่ต้องการลดงานจับยึดด้วยมือ สามารถพิจารณาใช้ Pneumatic Clamp ร่วมกับระบบควบคุม เครื่องตรวจจับตำแหน่ง และหุ่นยนต์อุตสาหกรรมได้
ตัวอย่างเช่น สถานีเชื่อมอัตโนมัติที่ใช้เซนเซอร์ตรวจสอบการปิดแคลมป์ก่อนอนุญาตให้เริ่มกระบวนการเชื่อม
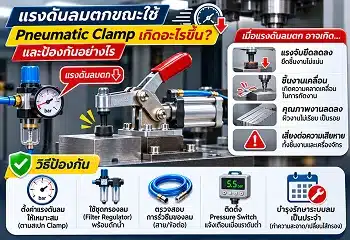
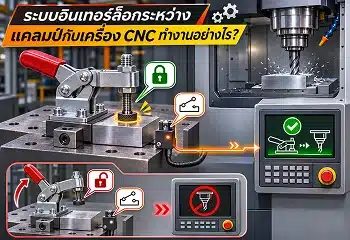
อย่างไรก็ตาม การเลือก Clamp อัตโนมัติต้องคำนึงถึงแรงดันลม สถานะเมื่อพลังงานหาย ระบบ Interlock และมาตรการป้องกันอันตรายจากการหนีบด้วย
DESTACO Clamp มีกี่ประเภท? เลือกแบบไหนให้เหมาะกับงาน?
DESTACO มีผลิตภัณฑ์จับยึดหลายกลุ่ม แต่ประเภทที่พบได้บ่อยในงาน Jig & Fixture มีดังนี้
1. Vertical Hold-Down Clamp
เป็นแคลมป์แบบแขนกดลงบนชิ้นงาน โดยด้ามโยกจะอยู่ในลักษณะตั้งขึ้นเมื่อแคลมป์อยู่ในตำแหน่งล็อกสำหรับรูปแบบทั่วไป
เหมาะกับงานจับยึดชิ้นงานลงบนฐาน Fixture เช่น การประกอบชิ้นส่วน งานเจาะ และงานตรวจสอบขนาด
2. Horizontal Hold-Down Clamp
มีหลักการกดชิ้นงานคล้าย Vertical Clamp แต่ด้ามโยกอยู่ในแนวนอนเมื่ออยู่ในตำแหน่งล็อก ทำให้เหมาะกับพื้นที่ที่มีข้อจำกัดด้านความสูง
ตัวอย่างเช่น Fixture ที่ต้องการเว้นพื้นที่เหนือชิ้นงานสำหรับเครื่องมือหรืออุปกรณ์อื่น
3. Straight-Line Action Clamp
เป็นแคลมป์ที่ใช้แกน Plunger เคลื่อนเข้าและออกในแนวเส้นตรง เพื่อสร้างแรงดันหรือแรงดึงตามการออกแบบ
เหมาะกับการจับชิ้นงานเข้าหา Side Stop หรือกดชิ้นงานจากด้านข้าง
4. Pull-Action Latch Clamp
ใช้กลไกเกี่ยวและดึงเพื่อรักษาตำแหน่งปิด เหมาะกับฝาครอบ กล่อง Fixture และอุปกรณ์ที่ต้องการแรงดึงให้ชิ้นส่วนสองด้านเข้าหากัน
5. Pneumatic Toggle Clamp
ใช้กระบอกลมควบคุมการเคลื่อนที่ของแคลมป์ และใช้หลักการ Toggle ในการจับยึด
เหมาะกับสถานีผลิตที่มีการทำงานซ้ำและต้องการควบคุมจากระยะไกล โดยมีบางรุ่นที่สามารถคงการล็อกเชิงกลได้แม้แรงดันลมหาย
6. Pneumatic Swing Clamp
เป็นแคลมป์ระบบลมที่แขนจับสามารถหมุนหลบออกจากพื้นที่วางชิ้นงานก่อนเคลื่อนลงมาจับยึด
เหมาะกับ Fixture ที่ต้องการพื้นที่โล่งสำหรับใส่หรือถอดชิ้นงาน โดยต้องตรวจสอบลำดับการหมุนและกดจับให้ถูกต้อง
ตารางเปรียบเทียบประเภท DESTACO Clamp
| ประเภท Clamp | ทิศทางการทำงาน | งานที่เหมาะสม |
|---|---|---|
| Vertical Hold-Down | กดจากด้านบน | งานเจาะ งานประกอบ Fixture ทั่วไป |
| Horizontal Hold-Down | กดจากด้านบน ด้ามอยู่แนวนอน | Fixture พื้นที่จำกัด |
| Straight-Line Action | ดันหรือดึงแนวเส้นตรง | จับชิ้นงานด้านข้าง |
| Pull-Action Latch | เกี่ยวและดึงล็อก | ฝาครอบ แม่พิมพ์ อุปกรณ์ปิดล็อก |
| Pneumatic Toggle | จับยึดด้วยลมผ่านกลไก Toggle | งานผลิตซ้ำ งานเชื่อมอัตโนมัติ |
| Pneumatic Swing | หมุนแขนหลบแล้วกดจับ | Fixture ที่ต้องเปิดพื้นที่โหลดชิ้นงาน |
เลือก DESTACO Clamp สำหรับ Jig & Fixture ต้องดูอะไรบ้าง?
การเลือก Clamp ไม่ควรตัดสินจากขนาดตัวแคลมป์หรือค่าแรงที่ระบุบนแค็ตตาล็อกเพียงอย่างเดียว เพราะแรงจับยึดที่ต้องใช้จริงขึ้นอยู่กับชิ้นงานและกระบวนการผลิต
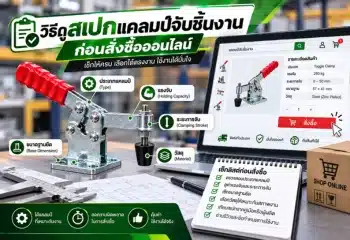
1. Holding Capacity และ Clamping Force ต้องแยกให้ออก
สองคำนี้มีความหมายแตกต่างกัน
Holding Capacity คือพิกัดแรงที่ Clamp สามารถรับไว้ได้ในตำแหน่งล็อกตามเงื่อนไขการทดสอบของผู้ผลิต
Clamping Force หรือ Exerting Force คือแรงที่ Clamp กระทำต่อชิ้นงานระหว่างการจับยึด
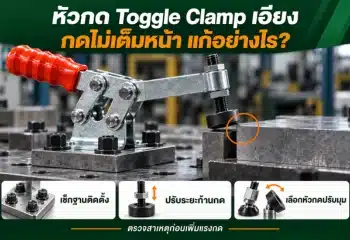
สำหรับ Manual Toggle Clamp ค่าแรงจับยึดจริงเปลี่ยนแปลงได้ตามแรงที่ผู้ใช้กดด้ามจับ ตำแหน่ง Spindle และรูปทรงของกลไก
ดังนั้น หากแค็ตตาล็อกระบุ Holding Capacity 2,000 N ไม่ได้หมายความว่า Clamp จะกดชิ้นงานด้วยแรง 2,000 N ทุกครั้ง
นี่เป็นหนึ่งในจุดที่วิศวกรควรตรวจสอบก่อนเลือกขนาด Clamp
2. ทิศทางแรงที่กระทำต่อชิ้นงาน
ในงานกัดหรือเจาะ อาจเกิดแรงจากเครื่องมือตัดหลายทิศทาง เช่น แรงด้านข้าง แรงยก หรือแรงที่ทำให้ชิ้นงานหมุน
ผู้ออกแบบควรจัดให้โครงสร้าง Fixture และ Locator รับแรงหลักอย่างเหมาะสม ส่วน Clamp ทำหน้าที่รักษาการสัมผัสและความมั่นคงของชิ้นงาน
ไม่ควรใช้ Clamp เพียงตัวเดียวเพื่อรับแรงทั้งหมด หากยังไม่ได้ตรวจสอบแรงที่อาจเกิดขึ้นจริง
3. รูปทรงและวัสดุของชิ้นงาน
ชิ้นงานแผ่นบางมีโอกาสโก่งงอหากกดด้วยแรงมากเกินไป ขณะที่ชิ้นงานเหล็กหนาอาจต้องการแรงจับยึดที่สูงกว่า
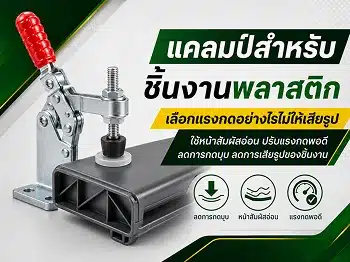
สำหรับวัสดุอ่อนหรือผิวสำเร็จ ควรพิจารณาหัวกดที่ไม่ทำลายผิว พร้อมตรวจสอบว่าทนต่ออุณหภูมิและสารเคมีที่เกี่ยวข้องได้หรือไม่
4. ระยะเปิดและพื้นที่ติดตั้ง
Clamp ต้องมีระยะเปิดเพียงพอสำหรับใส่และถอดชิ้นงาน รวมถึงต้องไม่กีดขวางเครื่องมือตัด หัวเชื่อม หรือมือของผู้ปฏิบัติงาน
ควรตรวจสอบ Clamp Arm Opening Angle, Handle Opening Angle, Plunger Stroke และระยะติดตั้งจากแบบของรุ่นที่เลือก
5. จำนวนรอบการใช้งานและสภาพแวดล้อม
โรงงานที่เปิดปิด Clamp หลายร้อยรอบต่อวันควรพิจารณาความทนทาน จุดหมุน และการบำรุงรักษาตามคำแนะนำผู้ผลิต
หากทำงานในพื้นที่มีความชื้น สารกัดกร่อน หรือสะเก็ดเชื่อม ควรเลือกวัสดุและรุ่นที่รองรับสภาพแวดล้อมดังกล่าว
6. ความปลอดภัยของระบบล็อก
Clamp บางรุ่นมีระบบล็อกเพิ่มเติม เช่น Toggle Lock Plus เพื่อช่วยลดโอกาสเปิดออกโดยไม่ได้ตั้งใจ
แต่การมีระบบล็อกไม่ได้หมายความว่าสามารถนำไปใช้เป็นอุปกรณ์ป้องกันอันตรายของเครื่องจักรแทนระบบ Safety Interlock หรือ Machine Guarding ได้โดยตรง
ตัวอย่างรุ่น DESTACO Clamp ที่ใช้เป็นจุดเริ่มต้นในการเลือก
DESTACO มีแคลมป์หลายขนาด โดยตัวอย่างกลุ่มผลิตภัณฑ์จากเว็บไซต์ผู้ผลิต ได้แก่
| ซีรีส์ | ประเภท | Holding Capacity สูงสุดที่ระบุสำหรับซีรีส์ |
|---|---|---|
| 210 Series | Vertical Hold-Down Clamp | 3,340 N |
| 225 Series | Horizontal Hold-Down Clamp | 2,670 N |
| 603 Series | Straight-Line Action Clamp | ประมาณ 2,670 N สำหรับบางรุ่น |
| 528 Series | Heavy-Duty Vertical Clamp | 4,450 N |
ค่าดังกล่าวเป็นข้อมูลพิกัด Holding Capacity จากรายการผลิตภัณฑ์ของผู้ผลิต ไม่ใช่แรงกดที่ชิ้นงานจะได้รับจริง และไม่ใช่ค่าที่ใช้แทนการคำนวณ Fixture
ก่อนสั่งซื้อ ต้องตรวจสอบ Part Number ย่อย ขนาดติดตั้ง ระยะชัก และ Datasheet ล่าสุดของรุ่นนั้นเสมอ เพราะสินค้าในซีรีส์เดียวกันอาจมีรายละเอียดแตกต่างกัน
DESTACO Clamp ใช้กับงาน CNC, งานเชื่อม และงานประกอบต่างกันอย่างไร?
งาน CNC Machining
งาน CNC ต้องการให้ชิ้นงานอยู่ในตำแหน่งที่กำหนด และไม่เคลื่อนระหว่างได้รับแรงจากเครื่องมือตัด
การออกแบบ Fixture จึงต้องพิจารณาแรงตัด จุดอ้างอิง การรองรับ และความแข็งแรงของโครงสร้าง
DESTACO Clamp อาจเหมาะกับงานเจาะ งานกัดเบา และงานผลิตบางประเภทที่สามารถควบคุมแรงได้เหมาะสม ส่วนงานกัดหนักหรือแรงตัดสูงต้องประเมินว่าควรใช้ระบบจับยึดชนิดอื่นหรือไม่
งาน Welding Fixture
ในงานเชื่อม Clamp ช่วยจับชิ้นส่วนให้อยู่ในตำแหน่งก่อนและระหว่างการเชื่อม
ตัวอย่างเช่น การจับท่อเหล็กเข้ากับแผ่นฐาน หรือการยึดชิ้นส่วนก่อนเชื่อมโครงสร้าง
แต่การเชื่อมทำให้ชิ้นงานเกิดความร้อนและมีโอกาสขยายตัวหรือบิดงอ จึงต้องพิจารณาตำแหน่ง Clamp ให้เหมาะกับการเปลี่ยนรูปจากความร้อน รวมถึงป้องกันสะเก็ดเชื่อมไม่ให้ทำลายอุปกรณ์
งาน Assembly Fixture
งานประกอบต้องการให้ชิ้นงานอยู่ในตำแหน่งที่เข้าถึงง่าย และสามารถใส่หรือถอดชิ้นส่วนได้สะดวก
Toggle Clamp จึงเหมาะกับกระบวนการที่ต้องจับยึดซ้ำ เช่น การประกอบโครงเหล็ก การติดตั้งขายึด หรือการตรวจสอบตำแหน่งชิ้นงานก่อนขันสกรู
งาน Inspection & Testing
Fixture สำหรับตรวจสอบขนาดต้องช่วยวางชิ้นงานในตำแหน่งอ้างอิงที่ทำซ้ำได้
Clamp ควรมีแรงเพียงพอสำหรับรักษาตำแหน่ง แต่ไม่มากจนทำให้ชิ้นงานเปลี่ยนรูปและส่งผลต่อค่าที่ตรวจวัด
How To: 7 ขั้นตอนเลือกและติดตั้ง DESTACO Clamp สำหรับ Jig & Fixture
ขั้นตอนที่ 1: วิเคราะห์ลักษณะชิ้นงานและกระบวนการ
เริ่มจากบันทึกขนาด น้ำหนัก วัสดุ ความหนา และรูปทรงของชิ้นงาน พร้อมระบุว่าจะนำไปใช้กับงานเจาะ กัด เชื่อม ประกอบ หรือทดสอบ
ข้อมูลเหล่านี้เป็นพื้นฐานในการเลือกชนิด Clamp และตำแหน่งจับยึด
ขั้นตอนที่ 2: กำหนดจุดอ้างอิงและฐานรองรับ
กำหนดตำแหน่ง Locator และ Support ให้ชิ้นงานอยู่ในตำแหน่งที่ต้องการ โดยพิจารณาหลักการกำหนดตำแหน่ง เช่น 3-2-1 Locating Principle เมื่อเหมาะกับรูปทรงและรูปแบบการจับยึด
Clamp ควรกดชิ้นงานเข้าหาจุดรองรับ ไม่ใช่สร้างแรงจนชิ้นงานเคลื่อนหนีจากจุดอ้างอิง
ขั้นตอนที่ 3: ประเมินแรงที่เกิดขึ้นระหว่างการผลิต
พิจารณาแรงตัด แรงด้านข้าง แรงยก และโมเมนต์ที่กระทำต่อชิ้นงาน รวมถึงแรงกระแทกหรือแรงจากการเปลี่ยนทิศทางของเครื่องมือ
เลือก Clamp จากแรงที่ต้องต้านทานจริง และใช้ปัจจัยความปลอดภัยที่เหมาะสมตามการออกแบบ
ขั้นตอนที่ 4: เลือกประเภท Clamp และพิกัดที่เหมาะสม
หากต้องการกดลงบนฐาน อาจเลือก Vertical หรือ Horizontal Hold-Down Clamp
หากต้องการดันชิ้นงานจากด้านข้าง อาจพิจารณา Straight-Line Action Clamp
กรณีเป็นสายการผลิตอัตโนมัติ ควรประเมิน Pneumatic Clamp ร่วมกับความต้องการด้านเซนเซอร์และระบบควบคุม
ขั้นตอนที่ 5: ออกแบบตำแหน่งติดตั้งให้ใช้งานสะดวก
ตรวจสอบระยะเปิดของแขนจับ ทิศทางด้ามโยก และพื้นที่ที่ผู้ปฏิบัติงานใช้ใส่หรือถอดชิ้นงาน
ต้องคำนึงถึงอันตรายจากจุดหนีบ การชนกับเครื่องจักร และความสะดวกในการบำรุงรักษา
ขั้นตอนที่ 6: ติดตั้งและปรับตั้งตามข้อกำหนด
ติดตั้ง Clamp บนฐานที่แข็งแรง ใช้ตัวยึดและค่าการขันตามข้อกำหนดที่เกี่ยวข้อง พร้อมปรับระยะหัวกดหรือ Spindle ให้เหมาะกับความหนาชิ้นงาน
ตรวจสอบว่ากลไกเข้าสู่ตำแหน่งล็อกได้ครบ ไม่ติดขัด และไม่มีการเคลื่อนตัวผิดปกติ
ขั้นตอนที่ 7: ทดสอบการทำงานและตรวจสอบคุณภาพชิ้นงาน
ทดลองใส่และถอดชิ้นงานหลายรอบ ตรวจสอบตำแหน่ง ความสม่ำเสมอ และการเปลี่ยนรูปของชิ้นงาน
จากนั้นทดสอบตามสภาวะการผลิตที่ปลอดภัย โดยมีมาตรการควบคุมที่เหมาะสม ก่อนอนุมัติให้ใช้งานในสายการผลิตจริง
ตัวอย่างการประยุกต์ใช้ DESTACO Clamp กับ Fixture จับแผ่นเหล็ก
สมมติว่าโรงงานผลิตขายึดเหล็กที่ต้องเจาะรูบนแผ่นเหล็กขนาด 150 × 200 มม. ความหนา 6 มม. โดยผลิตชิ้นงานรุ่นเดิมเป็นประจำ
ระบบ Fixture เบื้องต้นอาจประกอบด้วย
- Base Plate สำหรับรองรับชิ้นงาน
- Locator Pin และ Side Stop สำหรับกำหนดตำแหน่ง
- DESTACO Hold-Down Clamp สำหรับกดชิ้นงานลงบนฐาน
- Drill Bushing หากเป็น Drill Jig ที่ต้องนำทางดอกสว่าน
เมื่อเริ่มทำงาน พนักงานนำแผ่นเหล็กวางแนบกับ Locator จากนั้นโยก Clamp ให้ล็อก ก่อนเริ่มเจาะตามขั้นตอนที่กำหนด
หลังเจาะเสร็จจึงปลด Clamp และนำชิ้นงานออก
แนวทางนี้สามารถช่วยลดขั้นตอนการขันนอตจับยึดซ้ำได้ แต่ต้องตรวจสอบแรงเจาะ ขนาด Clamp ระยะรองรับ และความแข็งแรงของ Jig ก่อนใช้งานจริง
หากต้องการเพิ่มกำลังการผลิตในอนาคต อาจพิจารณาเปลี่ยนเป็น Pneumatic Clamp พร้อมระบบตรวจสถานะการจับยึด โดยไม่จำเป็นต้องเปลี่ยนหลักการกำหนดตำแหน่งชิ้นงานทั้งหมด
Manual Toggle Clamp กับ Pneumatic Clamp เลือกอะไรดี?
| หัวข้อ | Manual Toggle Clamp | Pneumatic Clamp |
|---|---|---|
| วิธีทำงาน | ผู้ปฏิบัติงานโยกด้ามจับ | ใช้ระบบลม |
| ความซับซ้อนในการติดตั้ง | โดยทั่วไปต่ำกว่า | ต้องมีระบบลมและการควบคุม |
| การผลิตจำนวนน้อย | เหมาะสำหรับหลายรูปแบบงาน | ต้องประเมินความคุ้มค่า |
| การผลิตซ้ำจำนวนมาก | ใช้ได้ตาม Cycle Time | เหมาะกับระบบจับยึดอัตโนมัติ |
| ความสม่ำเสมอของแรงจับ | ขึ้นอยู่กับการออกแบบและการใช้งาน | ควบคุมได้ตามแรงดันและกลไก |
| การตรวจสถานะ | ตรวจด้วยสายตาหรือเพิ่มเซนเซอร์ | สามารถติดตั้งเซนเซอร์ร่วมกับระบบควบคุม |
| เมื่อแรงดันลมหาย | ไม่เกี่ยวข้อง | ขึ้นอยู่กับชนิดและกลไกล็อก |
| ค่าใช้จ่าย | ต้องพิจารณาตามรุ่น | รวมระบบลม วาล์ว และการควบคุม |
สำหรับโรงงานที่มีจำนวนชิ้นงานต่อรอบไม่มาก และต้องการปรับ Fixture บ่อย Manual Toggle Clamp อาจเป็นจุดเริ่มต้นที่เหมาะสม
แต่สำหรับสายการผลิตที่มีลำดับงานอัตโนมัติและต้องการตรวจสอบสถานะการจับยึด Pneumatic Clamp อาจให้ความยืดหยุ่นด้านการควบคุมมากกว่า
ข้อผิดพลาดที่พบบ่อยในการใช้ DESTACO Clamp
เลือก Clamp จาก Holding Capacity เพียงอย่างเดียว
Holding Capacity ไม่ได้เท่ากับแรงกดที่ชิ้นงานได้รับจริง ต้องประเมินแรงจับยึดและเงื่อนไขการติดตั้งร่วมด้วย
ติดตั้ง Clamp ไกลจากจุดรองรับมากเกินไป
การกดชิ้นงานในตำแหน่งที่ไม่มีฐานรองรับเพียงพอ อาจทำให้ชิ้นงานโก่งงอหรือเปลี่ยนรูป แทนที่จะเพิ่มความมั่นคง
ใช้ Clamp แทน Locator
Clamp มีหน้าที่สร้างแรงจับยึด ส่วน Locator มีหน้าที่กำหนดตำแหน่ง การใช้หัวกดเป็นจุดอ้างอิงหลักโดยไม่มีการออกแบบเหมาะสม อาจทำให้ตำแหน่งชิ้นงานเปลี่ยนแปลงในแต่ละรอบ
ปรับแรงจับมากเกินความจำเป็น
การเพิ่มแรงจับไม่ได้ทำให้ชิ้นงานแม่นยำขึ้นเสมอไป โดยเฉพาะแผ่นโลหะบางหรือวัสดุที่มีความแข็งต่ำ
ไม่ตรวจสอบกลไกและจุดยึด
จุดหมุนที่สึกหรอ นอตติดตั้งหลวม หรือหัวกดเสียหาย อาจทำให้ระบบจับยึดไม่สามารถทำงานตามที่ออกแบบไว้
มองข้ามความปลอดภัยเมื่อใช้ระบบลม
หาก Clamp ไม่มีระบบล็อกเชิงกล การสูญเสียแรงดันลมอาจทำให้แรงจับยึดลดลงหรือหายไป จึงต้องประเมินสถานะเมื่อระบบขัดข้องเป็นส่วนหนึ่งของการออกแบบ
Checklist ก่อนจัดซื้อ DESTACO Clamp สำหรับโรงงาน
| รายการตรวจสอบ | ข้อมูลที่ต้องมี |
|---|---|
| ประเภทงาน | CNC, Welding, Assembly หรือ Testing |
| รูปทรงชิ้นงาน | ขนาด น้ำหนัก และวัสดุ |
| ทิศทางแรงจับ | กดลง ดันด้านข้าง หรือดึง |
| Holding Capacity | พิกัดตามรุ่นและเงื่อนไขผู้ผลิต |
| Clamping Force | แรงจับยึดที่งานต้องการ |
| ระยะเปิด/ระยะชัก | เพียงพอสำหรับใส่และถอดชิ้นงาน |
| ขนาดติดตั้ง | พื้นที่ยึดฐานและระยะรู |
| สภาพแวดล้อม | ความร้อน สะเก็ดเชื่อม ความชื้น หรือสารกัดกร่อน |
| ระบบล็อก | เหมาะกับความเสี่ยงของกระบวนการ |
| จำนวนรอบการใช้งาน | สอดคล้องกับการผลิตและการบำรุงรักษา |
| เอกสารสินค้า | Part Number, Datasheet และแบบ CAD |
ควรตรวจสอบแบบ 2D หรือ 3D CAD ของรุ่นที่เลือกก่อนผลิตฐาน Fixture เพื่อลดความผิดพลาดด้านระยะติดตั้งและพื้นที่การเคลื่อนที่ของแคลมป์จับชิ้นงาน
FAQ: คำถามที่พบบ่อยเกี่ยวกับ DESTACO Clamp และ Jig & Fixture
1. DESTACO Clamp คืออะไร?
DESTACO Clamp คืออุปกรณ์จับยึดชิ้นงานจากแบรนด์ DESTACO ใช้สำหรับรักษาตำแหน่งชิ้นงานในกระบวนการผลิต มีทั้งแบบใช้มือและระบบอัตโนมัติ เช่น Toggle Clamp, Straight-Line Clamp และ Pneumatic Clamp
2. ทำไม DESTACO Clamp จึงนิยมใช้กับ Jig & Fixture?
เพราะมีรูปแบบการจับยึดให้เลือกหลากหลาย สามารถเปิดและปิดได้สะดวก ช่วยทำให้ขั้นตอนจับยึดทำซ้ำได้ และเหมาะกับงานที่ต้องเปลี่ยนชิ้นงานบ่อย โดยต้องออกแบบ Fixture และเลือกแรงจับให้เหมาะสม
3. Toggle Clamp ต่างจากแคลมป์ธรรมดาอย่างไร?
Toggle Clamp ใช้กลไกคานโยกและ Over-Center เพื่อเข้าสู่ตำแหน่งล็อกอย่างรวดเร็ว ขณะที่แคลมป์แบบขันเกลียวต้องหมุนเพื่อเพิ่มหรือลดแรงจับ จึงมีรูปแบบการใช้งานและการปรับแรงแตกต่างกัน
4. DESTACO Clamp ใช้กับเครื่อง CNC ได้หรือไม่?
ใช้ได้ในงานที่ออกแบบ Fixture และพิกัดจับยึดเหมาะสม เช่น งานเจาะหรือกัดบางประเภท แต่ต้องตรวจสอบแรงตัด แรงยก และความแข็งแรงของระบบ ไม่ควรใช้แคลมป์ขนาดเล็กกับงานกัดหนักโดยไม่มีการคำนวณ
5. Holding Capacity กับ Clamping Force แตกต่างกันอย่างไร?
Holding Capacity คือพิกัดแรงที่ Clamp รับได้ในตำแหน่งล็อกตามเงื่อนไขผู้ผลิต ส่วน Clamping Force คือแรงที่กระทำต่อชิ้นงานจริง ซึ่งขึ้นอยู่กับกลไก แรงใช้งาน และตำแหน่งหัวกด
6. Horizontal Clamp กับ Vertical Clamp เลือกแบบไหนดี?
หากพื้นที่เหนือ Fixture จำกัด อาจเหมาะกับ Horizontal Clamp ที่มีด้ามจับต่ำเมื่ออยู่ในตำแหน่งล็อก ส่วน Vertical Clamp เหมาะกับงานกดชิ้นงานจากด้านบนที่มีพื้นที่สำหรับโยกด้ามจับเพียงพอ
7. DESTACO Clamp ใช้กับงานเชื่อมได้หรือไม่?
ได้ โดยมีทั้ง Manual Clamp และ Pneumatic Clamp สำหรับงานเชื่อมและประกอบ แต่ควรตรวจสอบอุณหภูมิ สะเก็ดเชื่อม การขยายตัวจากความร้อน และความเหมาะสมของวัสดุอุปกรณ์
8. Pneumatic DESTACO Clamp ดีกว่าแบบใช้มือหรือไม่?
ไม่เสมอไป Pneumatic Clamp เหมาะกับการควบคุมอัตโนมัติและงานผลิตซ้ำ ส่วน Manual Clamp เหมาะกับงานที่ต้องการระบบเรียบง่ายและปรับเปลี่ยนได้สะดวก ต้องเปรียบเทียบ Cycle Time ต้นทุน และความเสี่ยงของงานจริง
9. DESTACO Clamp สามารถล็อกได้แม้ไม่มีแรงดันลมหรือไม่?
ขึ้นอยู่กับประเภทและรุ่น Pneumatic Toggle Clamp ที่มีกลไกล็อกเชิงกลสามารถคงสถานะล็อกได้ตามเงื่อนไขที่กำหนด แต่ Pneumatic Swing Clamp มาตรฐานบางรุ่นไม่มีระบบล็อกแบบเดียวกัน จึงต้องตรวจสอบ Datasheet
10. เลือก DESTACO Clamp ต้องรู้ข้อมูลอะไรบ้าง?
ควรรู้ขนาดและวัสดุชิ้นงาน แรงจากกระบวนการ ทิศทางจับยึด พื้นที่ติดตั้ง ระยะเปิด จำนวนรอบการทำงาน และสภาพแวดล้อม พร้อมตรวจสอบ Holding Capacity และแรงจับยึดของรุ่นจริง
สรุป: DESTACO Clamp ช่วยให้ Jig & Fixture ทำงานมีประสิทธิภาพได้อย่างไร?
DESTACO Clamp เป็นอุปกรณ์จับยึดที่มีบทบาทสำคัญในการออกแบบ Jig & Fixture เพราะช่วยให้การจับและปล่อยชิ้นงานทำได้สะดวก และรองรับการทำงานที่ต้องผลิตซ้ำหลายรอบ
จุดเด่นของ Toggle Clamp คือกลไก Over-Center ที่ช่วยเข้าสู่ตำแหน่งล็อกได้รวดเร็ว ขณะที่แคลมป์ประเภทอื่นของ DESTACO รองรับการจับยึดหลายรูปแบบ ทั้งการกด การดัน การดึง และระบบลมอัตโนมัติ
แต่สิ่งที่ทำให้ Fixture ทำงานได้แม่นยำและปลอดภัย ไม่ใช่ตัว Clamp เพียงอย่างเดียว ยังรวมถึงการออกแบบจุดอ้างอิง ฐานรองรับ โครงสร้าง และการเลือกแรงจับยึดอย่างเหมาะสม
สำหรับโรงงานที่กำลังออกแบบ Jig & Fixture ใหม่ ควรเลือก DESTACO Clamp จากลักษณะงานและแรงที่เกิดขึ้นจริง พร้อมตรวจสอบ Datasheet และแบบติดตั้งก่อนนำไปใช้งาน
การเริ่มต้นจากข้อมูลทางวิศวกรรมที่ครบถ้วนจะช่วยให้เลือกอุปกรณ์ได้ตรงความต้องการ ลดการแก้ไข Fixture ภายหลัง และสร้างกระบวนการผลิตที่ทำซ้ำได้อย่างมีประสิทธิภาพ
แหล่งอ้างอิง
- DESTACO — Manual Toggle Clamps
https://www.destaco.com/clamping/manual-clamping - DESTACO — What to Know About Manual, Quick-Action Toggle Clamps
https://www.destaco.com/resources/blogs-and-insights/what-to-know-about-manual-quick-action-toggle-clamps - DESTACO — How to Calculate Clamping Force & Holding Capacity
https://www.destaco.com/resources/blogs-and-insights/how-to-calculate-exerting-force-clamping-force–holding-capacity - DESTACO — Hold-Down Clamps
https://www.destaco.com/clamping/manual-clamping/hold-down-clamps - DESTACO — Straight-Line Action Clamps
https://www.destaco.com/clamping/manual-clamping/straight-line-action-clamps - DESTACO — Pneumatic Toggle Clamps
https://www.destaco.com/clamping/pneumatic-clamping/pneumatic-toggle-clamp - DESTACO — Pneumatic Swing Clamps
https://www.destaco.com/clamping/pneumatic-clamping/pneumatic-swing-clamps
ข้อมูลผลิตภัณฑ์ใช้สำหรับการศึกษาและคัดเลือกเบื้องต้น ก่อนใช้งานจริงควรตรวจสอบเอกสารของรุ่นเฉพาะและให้ผู้รับผิดชอบด้านวิศวกรรมประเมินความเหมาะสม
👉 ดูสินค้า ” แคลมป์ / แคลมป์จับชิ้นงาน / Clamp / ปากกาจับชิ้นงาน “ทั้งหมด
💬 สอบถามสินค้าและรุ่นที่เหมาะกับงานผ่าน LINE
#DESTACO #DESTACOClamp #ToggleClamp #JigAndFixture #JigFixture #แคลมป์จับชิ้นงาน #แคลมป์จับยึด #อุปกรณ์จับยึดชิ้นงาน #Workholding #CNCFixture #WeldingFixture #PneumaticClamp #ManualToggleClamp #เครื่องจักรอุตสาหกรรม #วิศวกรรมการผลิต #อุปกรณ์โรงงาน #IndustrialAutomation